


 Anmeldung
 Blog

OEE bei der Pasta-Produktion: Presse, Trockner, Werkzeugwechsel und Verpackung

Wichtigste Erkenntnisse
- Messen Sie Presse und Trockner in kg pro Stunde bei der Nennleistung der Presse für jede Form; geben Sie dem Verpacken ein eigenes OEE, wenn Zwischensilos dazwischen liegen.
- Ein Werkzeug- oder Formwechsel verursacht den Stopp, den Anfahrverlust danach und jede Lücke im Trockner.
- Der Trockner läuft stundenlang hinter der Presse - ein Problem zeigt sich dort lange nach dessen Ursache, deshalb ordnen Sie jeden Verlust der Station zu, die ihn verursacht hat.
- Anfahrverluste, Kontrolle, helle Flecken und gebrochene Pasta sind Qualitätsverluste, auch wenn sie wiedervermahlen werden.
- Wenn eine SPS des Verpackers nur 'stopped' meldet, zeigt ein Kameraclip, was passiert ist, und der Bediener bestätigt den Grund.
Die Presse auf der Kurzpasta-Linie erhält um 13:00 eine neue Matrize für Fusilli. Der Wechsel dauert eine halbe Stunde, dann hat der erste Teig durch die neue Matrize helle Flecken und die falsche Farbe, bis Vakuum und Temperatur sich einpendeln, und dieses Produkt geht in den Ausschuss. Stunden später liefert der Trockner die ersten guten Fusilli zu den Silos. Der OEE-Bericht zeigt einen Werkzeugwechsel und nichts über den Ausschuss.
Pasta-Linien sind kontinuierlich: Dosierung, Mischen, Presse und ein Trockner, der das Produkt stundenlang hält, und die Verpackung läuft oft getrennt von den Silos. Dieser Leitfaden behandelt, wo OEE an langen und kurzen Pasta-Linien zu messen ist, typische Stillstände, Werkzeugwechsel, den Trockner, Anfahrverluste und Qualität, Verpackung und eine durchgerechnete Schicht mit bewerteten Verlusten.
Wo OEE an einer Pasta-Linie messen
Semolina und Wasser, und für Eiernudeln Eier, werden in einen Mischer dosiert, und die Presse drückt den Teig unter Vakuum durch eine Matrize. Auf einer Kurzpasta-Linie schneidet ein Messer an der Matrizenfläche die Formen, ein Vibrator vor dem Trockner härtet die Oberfläche und ein Bandtrockner reduziert die Feuchte. Auf einer Langpasta-Linie hängt ein Spreader die Stränge an Stäbe, die durch Vor- und Haupttrockner laufen, und die Stränge werden nach dem Trocknen auf Länge geschnitten. Beide enden in Silos oder Stablagern, und die Verpackung entnimmt daraus.
Messen Sie Presse und Trockner als eine Linie in kg pro Stunde getrockneter Pasta, bei der Nennleistung der Presse für jede Form. Die Rate stammt aus der Konstruktion oder einem getesteten Maximum für diese Matrize, nicht aus einer guten Woche. Da Silos die Verpackung von der Presse entkoppeln, erhält die Verpackung ein eigenes OEE in Packungen pro Minute.

Stillstände nach Station
| Station | Typische Stillstände | OEE-Faktor |
|---|---|---|
| Dosierung und Mischer | Semolina-Lieferung, Wasser-Dosierung außerhalb des Bereichs, Mischer-Fehler | Verfügbarkeit, oder Verhungern der Presse |
| Presse | Hoher Matrizen-Druck durch verstopfte Matrize, Vakuumverlust, Teigtemperatur außerhalb des Bereichs | Verfügbarkeit; off-spec Teig ist Qualität |
| Spreader (Langpasta) | Stäbe verfangen, Stränge brechen oder von den Stäben fallen | Verfügbarkeit und Qualität |
| Vor-Trockner und Trockner | Klima außerhalb des Bereichs, Band- oder Stabtransportfehler, Stäbe fallen hinein | Verfügbarkeit, oder Geschwindigkeitsverlust wenn die Presse verlangsamt wird |
| Abstreifer und Cutter (Langpasta) | Klingenverschleiß, Stäbe lösen sich nicht, Bruch beim Schneiden | Verfügbarkeit; gebrochene Stränge sind Qualität |
| Verpackung | Folie schweißt, Waage schachtelt, Kartonmagazin leer, lange Waren nicht am Einlauf ausgerichtet | Verfügbarkeit bei langen Stillständen, Leistung bei Mikro-Stillständen |
Eine Presse, die stoppt, startet nicht einfach neu. Der Teig in Schnecke und Matrize muss wieder in den richtigen Zustand kommen und das erste Produkt nach einem langen Stopp geht oft in den Ausschuss. Protokollieren Sie den Stopp und den Anfahrverlust getrennt, damit beide sichtbar sind.
Werkzeugwechsel und Formwechsel
Ein Formwechsel bedeutet eine neue Matrize, bei Kurzpasta oft eine neue Messer-Einstellung und häufig neue Trocknereinstellungen und ein anderes Verpackungsformat. Manche Pressen können die Matrize mit einem kurzen Stopp wechseln, andere benötigen einen langen. Messen Sie den Wechsel vom letzten guten kg der alten Form bis zum ersten guten kg der neuen, damit der Anfahrverlust in den Rüstvorgang fällt und nicht nur in die Qualitätskennzahl verschwindet.
Vieles an einem Werkzeugwechsel ist für SMED geeignet: Die nächste Matrize vor der Änderung reinigen und prüfen, sie an der Presse bereitstellen, das Messer vorab einstellen und die Einstellungen für jede Form aufschreiben. Erfassen Sie eine Standardzeit pro Wechsel und protokollieren Sie jede Minute darüber mit einem Grund. Matrizenspülung und Linienreinigung, festgelegt durch die Hygieneregeln des Werks, erhalten eigene Codes: Messen Sie sie und kürzen Sie sie niemals, um OEE zu steigern.
Der Trockner als langer Prozess
Der Trockner hält Produkt stundenlang, er ist damit sowohl die längste Pufferzone als auch die langsamste Rückkopplungsschleife in der Linie. Ein Teigproblem an der Presse zeigt sich erst als Risse oder Bruch, wenn die Pasta den Trockner verlässt, lange nach der Ursache. Ein Trocknerfehler zwingt die Presse zum Verlangsamen oder Anhalten, obwohl die Presse in Ordnung ist. Buchen Sie jeden Verlust der Station an, die ihn verursacht hat, nicht der, an der er sichtbar wurde.
Ein Formwechsel kann den Trockner auch teilweise beladen zurücklassen, während das neue Produkt durchläuft, und ein Trockner, der unter seiner Auslastung läuft, ist ein Geschwindigkeitsverlust, selbst wenn nichts stoppt. Vergleichen Sie die kg aus dem Trockner stundenweise mit der Idealrate der Presse; unser Leitfaden zu OEE performance zeigt, wie man Geschwindigkeitsverlust von Mikro-Stillständen trennt.
Anfahrverluste und Qualität
Qualität ist gute kg im Verhältnis zu produzierten kg. Die Verluste auf einer Pasta-Linie: Anfahrverluste nach Presstart oder Werkzeugwechsel, helle Flecken durch schlechten Vakuum, Risse durch ein Trocknungsprofil, das nicht zur Form passt, brüchige Langpasta am Spreader, Cutter und Verpacker, kurze Pasta außerhalb der Größe und Produkt mit Feuchte außerhalb des Bereichs. Frischer Ausschuss und getrocknete gebrochene Pasta werden oft wiedervermahlen und wiederverwendet; sie sind dennoch Qualitätsverluste, weil die Linie Zeit mit ihrer Herstellung verbracht hat. Unser Leitfaden zu Anfahr- und Abschaltverlusten erklärt, wie man sie misst.
Feuchte wirkt doppelt. Pasta, die unter Zielfeuchte getrocknet ist, enthält weniger Wasser, sodass dieselbe Semolina weniger kg zum Verkauf liefert, und das zeigt OEE nicht. Verfolgen Sie die Endfeuchte im Vergleich zum Ziel neben dem OEE.
Verpackung von Pasta
Die Verpackung bezieht aus den Silos, daher stoppen ihre Ausfälle die Presse nicht, bis die Silos voll sind. Kurzpasta läuft durch Mehrkopfwaagen in Beutel oder Kartons; Langpasta benötigt Waagen und Zuführungen für lange Waren, bei denen nicht ausgerichtete Stränge Verstopfungen und Brüche verursachen. Die meisten Stillstände sind kurz: Foliennaht, Brückenbildung in der Waage, leeres Kartonmagazin. Zählen Sie sie anhand des Maschinenzustands, nicht anhand eines Papierprotokolls.
Überfüllung ist der Verpackungsverlust, den OEE übersieht. Ein Beutel oder Karton über dem deklarierten Gewicht gilt noch als gut, daher verfolgen Sie das durchschnittliche Packgewicht je Waage und bewerten Sie die Differenz monetär, wie in unserem Leitfaden zu giveaway and overfill.
Datenquellen und die Kamera
Die SPS der Presse liefert kg pro Stunde, Schneckendrehzahl, Vakuum, Teigtemperatur und Matrizen-Druck; der Trockner liefert Temperatur, Luftfeuchte und Transportzustand; Silostände zeigen, wie weit die Verpackung hinten liegt. Verpackungsmaschinen liefern Zustand, Stillstände und Zählsignale, die Kontrollwaage liefert Ausreißer und die Qualität liefert Feuchteprüfungen. Der Bediener gibt den Grund mit einem Tipp ein.
Wo ein Spreader- oder Packer-SPS nur 'stopped' meldet, hält eine Kamera an der Station einen Clip von dem, was passiert ist: Stäbe verfangen, Stränge auf dem Boden, ein Karton am Einlauf gehangen. Die Software schlägt eine Ursache vor, der Bediener bestätigt sie, und der Clip bleibt mit dem Stillstand als Beweis.
Durchgerechnete Schicht auf einer Kurzpasta-Linie
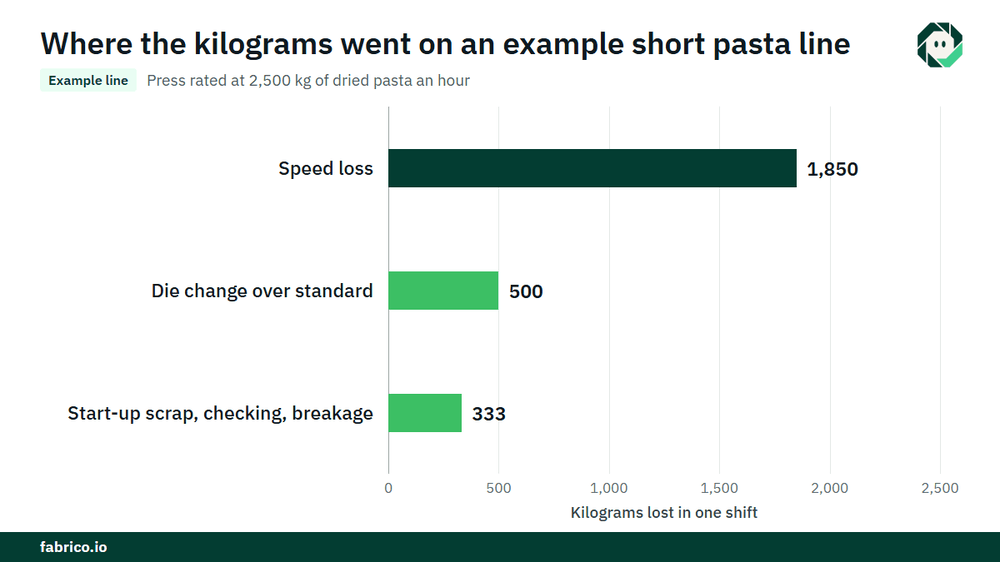
Beispiellinie (illustrative Zahlen, kein Kunde): eine Kurzpasta-Presse mit 2.500 kg getrockneter Pasta pro Stunde Nennleistung für diese Form. Die geplante Produktionszeit beträgt 480 Minuten.
- Werkzeugwechsel: 30 Minuten, gegenüber einem Standard von 18. Die Presse stoppt insgesamt über drei Minuten: 6 Minuten. Gesamt 36 Minuten.
- Laufzeit = 480 minus 36 = 444 Minuten. Verfügbarkeit = 444 / 480 = 92,5%.
- Idealausstoß: 7,4 Stunden x 2.500 = 18.500 kg. Produziert: 16.650 kg, wobei die Presse unter der Rate lief, während das Trocknerklima außerhalb des Bereichs war. Leistung = 16.650 / 18.500 = 90,0%.
- Anfahrverlust, Risse und Brüche: 333 kg. Gut: 16.317 kg. Qualität = 16.317 / 16.650 = 98,0%.
- OEE = 0,925 x 0,900 x 0,980 = 81,6%. Kontrolle: 16.317 / 2.500 = 6,527 Stunden bzw. 391,6 Minuten, und 391,6 / 480 = 81,6%.
Nun bewerten Sie es. Der Geschwindigkeitsverlust beträgt 18.500 minus 16.650 = 1.850 kg. Das Überziehen beim Werkzeugwechsel sind 12 Minuten, oder 500 kg bei Nennleistung. Wenn die Linie ausverkauft ist und ein kg Pasta $0,40 Beitrag liefert (€0,40 in einem Euro-Werk), kostet der Geschwindigkeitsverlust $740 pro Schicht und das Überziehen $200. Bei 600 Schichten pro Jahr sind das $444.000 und $120.000, bzw. €444.000 und €120.000. Unser Leitfaden zur hidden factory zeigt, wie man diese kg in eine Kapazitätsargumentation verwandelt.
Fehler, die Werke bei der Pastaproduktion machen
- Das OEE am Verpacker messen und es als OEE der Linie ausgeben, während die Silos die Verluste der Presse verbergen.
- Die Uhr für den Werkzeugwechsel beim Austausch der Matrize starten statt beim letzten guten kg.
- Vom Trockner verursachte Stillstände der Presse anlasten, oder Pressefehler dem Trockner zuschreiben.
- Wiedervermahlenen Ausschuss als gute Produktion zählen.
- Eine einzige Idealrate für alle Formen und Matrizen verwenden.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Plattform mit Computer Vision. Auf einer Pasta-Linie beginnt sie mit OEE und leichtem MES: automatische Stillstandserfassung an Presse, Trockner, Spreader und Verpackern, und OEE live nach Linie und Schicht.
- Der Bediener bestätigt den Grund mit einem Tipp, sodass Werkzeugwechsel, Vakuumverlust und Trocknerfehler getrennt bleiben.
- Ein Kameraclip als Beweis für einen Stillstand, wo eine Kamera die Station beobachtet, z. B. ein Spreader für Langpasta oder die Einlaufzone eines Verpackers.
- Verluste in Geld bewertet und nach Geld gerankt, sodass Geschwindigkeitsverlust, Überziehen bei Werkzeugwechseln und Anfahrverluste in Dollar oder Euro vergleichbar sind.
- Eine Ansicht über mehrere Werke für Gruppen, die mehrere Pasta-Linien betreiben.
- Für eine Störung eine Arbeitsauftrag an den richtigen Techniker mit den Kosten.
Rezepte, Trocknungsprofile und Hygienedaten bleiben in den eigenen Systemen und Verfahren des Werks. Sie starten an einer Linie, mit einer gemessenen Baseline und einem im Voraus vereinbarten Entscheidungstermin. Jedes Werk erhält nach Prüfung seiner Linien ein Angebot.
Häufig gestellte Fragen
Wie berechnet man OEE an einer Pasta-Linie?
Verfügbarkeit ist Laufzeit geteilt durch geplante Produktionszeit. Leistung ist die Menge an getrockneter Pasta in kg geteilt durch das, was die Nennleistung der Presse für diese Form in der Laufzeit erlaubt. Qualität ist gute kg geteilt durch produzierte kg. Multiplizieren Sie die drei Werte.
Wie lange sollte ein Pasta-Werkzeugwechsel dauern?
Es gibt keine Standardzeit: Es hängt von der Presse, der Matrize und davon ab, was sich sonst mit der Form ändert. Das SMED-Ziel ist eine einstellige Anzahl von Minuten für den Teil, der bei gestoppter Maschine erledigt wird. Beginnen Sie damit, Ihre eigenen Wechsel gegen einen Standard zu messen.
Ist Anfahrverlust eine Verfügbarkeits- oder Qualitätsverlust?
Die Zeit, in der die Presse gestoppt ist, ist Verfügbarkeit. Das Produkt, das nach dem Neustart hergestellt wird und nicht den Spezifikationen entspricht, ist Qualität. Die Messung des Rüstvorgangs bis zum ersten guten kg hält beide im Blick.
Sollte das Verpacken auf einer Pasta-Linie ein eigenes OEE haben?
Ja, wenn Zwischen-Silos zwischen Trockner und Verpackung stehen. Die Presse und der Trockner laufen dann nach eigener Taktung, und die Verpackung hat eigenes geplantes Zeitfenster, Rate und Stillstände.
Kann eine Kamera bei einem Spreader für Langpasta helfen?
Wo eine Kamera den Spreader beobachtet, hält sie einen Clip von dem, was beim Stillstand der Linie passiert ist, etwa verfangene Stäbe oder heruntergefallene Stränge. Die Software schlägt eine Ursache vor und der Bediener bestätigt sie.
Sehen Sie die Verluste Ihrer Pasta-Linie in einer Demo
Bringen Sie die Stillstände, Werkzeugwechsel und Raten einer Pasta-Linie mit und wir zeigen die Verluste bewertet in Geld, pro Schicht.
Verwandte Artikel




Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.