


 Connexion
 Blog

OEE pour la production de pâtes : presse, séchoir, changements de matrice et emballage

Points clés
- Mesurez la presse et le séchoir en kg par heure à la cadence nominale de la presse pour chaque forme ; donnez un OEE séparé à l’emballage lorsque des silos de stockage font tampon entre les deux.
- Un changement de matrice ou de forme coûte l’arrêt, la perte au démarrage après celui-ci et toute zone vide laissée dans le séchoir.
- Le séchoir fonctionne des heures derrière la presse - un problème s’y manifeste longtemps après sa cause, donc réattribuez chaque perte à la station qui l’a causée.
- Le rebut au démarrage, les contrôles, les taches blanches et les pâtes cassées sont des pertes qualité, même lorsqu’elles sont re-moulues.
- Quand l’automate d’un emballeur n’indique que « stopped », un extrait caméra montre ce qui s’est passé et l’opérateur confirme la raison.
La presse de la ligne de pâtes courtes reçoit une nouvelle matrice pour fusilli à 13h00. Le changement prend une demi-heure, puis la première pâte passant dans la nouvelle matrice présente des taches blanches et une mauvaise couleur jusqu’à stabilisation du vide et de la température, et ce produit part en rebut. Des heures plus tard, le séchoir livre les premiers bons fusilli aux silos. Le rapport OEE montre un seul changement de matrice et rien sur le rebut.
Les lignes de pâtes sont continues : dosage, mélange, presse et un séchoir qui retient le produit pendant des heures, l’emballage étant souvent séparé des silos de stockage. Ce guide couvre où mesurer l’OEE sur les lignes de pâtes longues et courtes, les arrêts habituels, les changements de matrice, le séchoir, les rebuts au démarrage et la qualité, l’emballage, et une plage de travail calculée avec les pertes évaluées.
Où mesurer l’OEE sur une ligne de pâtes
Semoule et eau, et des œufs pour les pâtes aux œufs, sont dosés dans un malaxeur, et la presse pousse la pâte sous vide à travers une matrice. Sur une ligne de pâtes courtes, un couteau à la face de la matrice découpe les formes, un shaker pré-séchoir raffermit la surface et un séchoir à bande réduit l’humidité. Sur une ligne de pâtes longues, un étaleur suspend les brins sur des tiges qui traversent le pré-séchoir et le séchoir, et les brins sont coupés à longueur après séchage. Les deux se terminent dans des silos de stockage ou des magasins de tiges, et l’emballage prélève depuis eux.
Mesurez la presse et le séchoir comme une seule ligne en kg par heure de pâtes sèches, à la cadence nominale de la presse pour chaque forme. La cadence provient du design ou d’un maximum testé pour cette matrice, pas d’une bonne semaine. Parce que les silos découplent l’emballage de la presse, l’emballage obtient son propre OEE en paquets par minute.

Arrêts par station
| Station | Arrêts typiques | Facteur OEE |
|---|---|---|
| Dosage et malaxeur | Alimentation en semoule, dosage d’eau hors plage, pannes du malaxeur | Disponibilité, ou mise à la faim de la presse |
| Presse | Pression de matrice élevée due à une matrice bouchée, perte de vide, température de pâte hors plage | Disponibilité ; pâte hors spécification = qualité |
| Étaleur (pâtes longues) | Tiges bloquées, brins cassés ou tombant des tiges | Disponibilité et qualité |
| Pré-séchoir et séchoir | Climat hors plage, pannes de convoyeur à bande ou à tiges, tiges tombant à l’intérieur | Disponibilité, ou perte de vitesse quand la presse est ralentie |
| Démouleur et coupeur (pâtes longues) | Usure de la lame, tiges non libérées, casse à la coupe | Disponibilité ; brins cassés = qualité |
| Emballage | Soudure de film, entonnoir de peseuse, magasin de cartons vide, produits longs mal alignés à l’entrée | Disponibilité pour arrêts longs, Performance pour micro-arrêts |
Une presse qui s’arrête ne redémarre pas simplement. La pâte dans la vis et la matrice doit revenir à l’état correct, et le premier produit après un long arrêt part souvent en rebut. Enregistrez l’arrêt et la perte au démarrage séparément, pour que les deux apparaissent.
Changements de matrice et de forme
Un changement de forme signifie une nouvelle matrice, sur la pâte courte une nouvelle position de couteau, et souvent de nouveaux réglages de séchoir et un format d’emballage différent. Certaines presses peuvent changer la matrice avec un court arrêt, d’autres ont besoin d’un arrêt long. Mesurez le changement depuis le dernier kg bon de l’ancienne forme jusqu’au premier kg bon de la nouvelle, ainsi le rebut de mise au point est inclus dans le changement et n’est pas caché uniquement dans la Qualité.
Beaucoup du changement de matrice relève du SMED : nettoyer et inspecter la matrice suivante avant le changement, l’avoir à la presse, pré-régler le couteau et noter les réglages pour chaque forme. Enregistrez un temps standard par changement et consignez chaque minute au-delà avec une raison. Le lavage des matrices et le nettoyage de la ligne définis par les règles d’hygiène de l’usine obtiennent leurs propres codes : mesurez-les et ne les raccourcissez jamais pour augmenter l’OEE.
Le séchoir comme processus long
Le séchoir retient le produit pendant des heures, il est donc à la fois le plus long tampon et la boucle de retour la plus lente sur la ligne. Un problème de pâte à la presse apparaît comme des fissures ou des cassures seulement quand la pâte quitte le séchoir, bien après la cause. Une panne du séchoir force la presse à ralentir ou à s’arrêter, alors que la presse peut être en ordre. Attribuez chaque perte à la station qui l’a causée, pas à celle où elle est apparue.
Un changement de forme peut aussi laisser le séchoir partiellement chargé pendant que le nouveau produit le traverse, et un séchoir fonctionnant en dessous de sa charge est une perte de vitesse même quand rien ne s’arrête. Comparez les kg sortant du séchoir avec la cadence idéale de la presse heure par heure ; notre guide sur la performance OEE montre comment séparer perte de vitesse et micro-arrêts.
Rebut au démarrage et qualité
La qualité est les kg bons sur les kg produits. Les pertes sur une ligne de pâtes : rebut au démarrage après un démarrage de presse ou un changement de matrice, taches blanches dues à un vide insuffisant, fissures dues à un profil de séchage inadapté à la forme, casse de pâtes longues au spreader, au coupeur et à l’emballeuse, pâtes courtes hors dimension, et produit avec humidité hors plage. Les rebuts de pâte fraîche et la pâte sèche cassée sont souvent re-moulus et réutilisés ; ce sont quand même des pertes qualité, car la ligne a passé du temps à les produire. Notre guide sur les pertes au démarrage et à l’arrêt explique comment les mesurer.
L’humidité compte double. Une pâte séchée en dessous de sa cible vend moins d’eau, donc la même semoule produit moins de kg vendables, et l’OEE ne le montrera pas. Suivez l’humidité finale par rapport à la cible en parallèle de l’OEE.
Emballage des pâtes
L’emballage alimente depuis les silos, donc ses arrêts n’arrêtent pas la presse tant que les silos ne sont pas pleins. Les pâtes courtes passent par des peseuses multicorps vers des sachets ou cartons ; les pâtes longues nécessitent des peseuses et des entrées conçues pour les produits longs, où des brins mal alignés provoquent des bourrages et des cassures. La plupart des arrêts sont courts : soudure de film, pontage dans la peseuse, magasin de cartons vide. Comptez-les à partir de l’état machine, pas d’un registre papier.
Le sur-remplissage est la perte d’emballage que l’OEE ne voit pas. Un sac ou un carton au-dessus du poids déclaré est toujours compté comme bon, donc suivez le poids moyen par emballage et valorisez la différence, comme dans notre guide sur le giveaway and overfill.
Sources de données et caméra
Le PLC de la presse fournit kg/h, vitesse de vis, vide, température de pâte et pression de matrice ; le séchoir fournit température, humidité et état du transport ; les niveaux de silo montrent à quel point l’emballage est en retard. Les machines d’emballage fournissent état, arrêts et compteurs, la peseuse contrôle les rejets, et le service qualité fournit des contrôles d’humidité. L’opérateur donne la raison en une touche.
Quand le PLC d’un spreader ou d’un emballeur indique seulement 'stopped', une caméra à la station conserve un clip de ce qui s’est passé : tiges coincées, brins sur le sol, un carton accroché à l’entrée. Le logiciel suggère une raison, l’opérateur la confirme, et le clip reste avec l’arrêt comme preuve.
Une plage travaillée sur une ligne de pâtes courtes
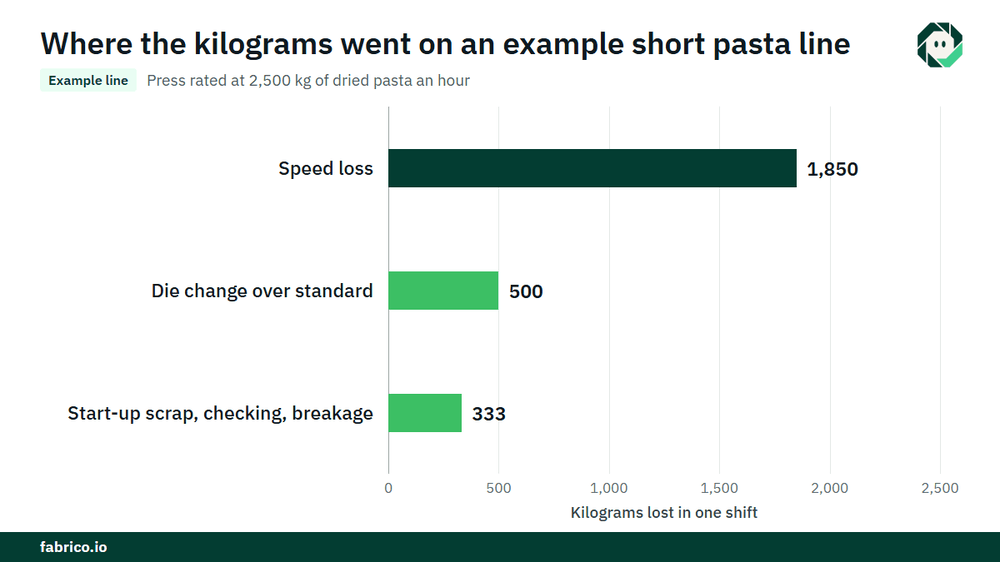
Ligne exemple (chiffres illustratifs, pas un client) : une presse pour pâtes courtes avec un rendement nominal de 2 500 kg de pâtes sèches par heure pour cette forme. Le temps de production planifié est de 480 minutes.
- Changement de matrice : 30 minutes, contre un standard de 18. La presse s’arrête au total plus de trois minutes : 6 minutes. Total 36 minutes.
- Temps de fonctionnement = 480 moins 36 = 444 minutes. Disponibilité = 444 / 480 = 92,5%.
- Production idéale : 7,4 heures x 2 500 = 18 500 kg. Produits : 16 650 kg, la presse étant en dessous de la cadence pendant que le climat du séchoir était hors plage. Performance = 16 650 / 18 500 = 90,0%.
- Rebut au démarrage, fissures et casse : 333 kg. Bon : 16 317 kg. Qualité = 16 317 / 16 650 = 98,0%.
- OEE = 0,925 x 0,900 x 0,980 = 81,6%. Vérification : 16 317 / 2 500 = 6,527 heures, soit 391,6 minutes, et 391,6 / 480 = 81,6%.
Maintenant valorisez-le. La perte de vitesse est 18 500 moins 16 650 = 1 850 kg. Le dépassement du changement de matrice est de 12 minutes, soit 500 kg à la cadence nominale. Si la ligne est en rupture et qu’un kg de pâtes rapporte $0,40 de marge (€0,40 dans une usine euro), la perte de vitesse coûte $740 par poste et le dépassement $200. Sur 600 postes par an, cela fait $444 000 et $120 000, ou €444 000 et €120 000. Notre guide sur la hidden factory montre comment transformer ces kg en un cas de capacité.
Erreurs que font les usines en production de pâtes
- Mesurer l’OEE à l’emballeuse et l’appeler l’OEE de la ligne, alors que les silos cachent les pertes de la presse.
- Démarrer le chronomètre du changement de matrice au remplacement de la matrice au lieu du dernier kg bon.
- Imputer les arrêts causés par le séchoir à la presse, ou les défauts de la presse au séchoir.
- Compter le rebut re-moulé comme production bonne.
- Utiliser une seule cadence idéale pour toutes les formes et matrices.
Où s’insère Fabrico
Fabrico est une Manufacturing Performance Platform activée par la vision par ordinateur. Sur une ligne de pâtes elle commence par l’OEE et un MES léger : journalisation automatique des arrêts à la presse, au séchoir, au spreader et aux emballeuses, et OEE en direct par ligne et par poste.
- L’opérateur confirme la raison en une touche, ainsi un changement de matrice, une perte de vide et une panne de séchoir restent distincts.
- Un extrait caméra comme preuve d’un arrêt là où une caméra surveille la station, comme un spreader pour pâtes longues ou l’entrée d’un emballeur.
- Pertes valorisées en argent et classées par montant, de sorte que perte de vitesse, dépassements de changement de matrice et rebut au démarrage se comparent en dollars ou euros.
- Une vue unique à travers les usines pour les groupes exploitant plusieurs lignes de pâtes.
- Pour une panne, un ordre de travail envoyé au bon technicien avec son coût.
Recettes, profils de séchage et registres d’hygiène restent dans les systèmes et procédures propres à l’usine. Vous commencez sur une ligne, avec une base mesurée et une date de décision convenue à l’avance. Chaque usine reçoit un devis après examen de ses lignes.
Questions fréquentes
Comment calcule-t-on l’OEE sur une ligne de pâtes ?
La disponibilité est le temps de fonctionnement sur le temps de production planifié. La performance est les kg de pâtes sèches produits sur ce que la cadence nominale de la presse pour cette forme permet pendant le temps de fonctionnement. La qualité est les kg bons sur les kg produits. Multipliez les trois.
Combien de temps devrait durer un changement de matrice pour pâtes ?
Il n’y a pas de durée standard : cela dépend de la presse, de la matrice et de ce qui change avec la forme. L’objectif SMED est un nombre de minutes à un seul chiffre pour la partie réalisée machine arrêtée. Commencez par mesurer vos propres changements par rapport à une norme.
Le rebut au démarrage est-il une perte de disponibilité ou de qualité ?
Le temps pendant lequel la presse est arrêtée est Disponibilité. Le produit fabriqué après le redémarrage qui ne respecte pas la spécification est Qualité. Mesurer le changement jusqu’au premier kg bon permet de garder les deux en vue.
L’emballage doit-il avoir son propre OEE sur une ligne de pâtes ?
Oui, lorsque des silos de stockage se trouvent entre le séchoir et l’emballage. La presse et le séchoir fonctionnent alors selon leur propre cadence, et l’emballage a son propre temps planifié, sa cadence et ses arrêts.
Une caméra peut-elle aider sur un spreader pour pâtes longues ?
Lorsque une caméra surveille le spreader, elle conserve un extrait de ce qui s’est passé lors de l’arrêt de la ligne, comme des tiges coincées ou des brins tombés. Le logiciel suggère une raison et l’opérateur la confirme.
Voyez les pertes de votre ligne de pâtes dans une démo
Apportez les arrêts, les changements de matrices et les cadences d’une ligne de pâtes, et nous afficherons les pertes valorisées en argent, par poste.












Tuiles Fabrico réelles, données d'exemple.