


 Connexion
 Blog
OEE pour la production de glaces : congélateurs, lignes bâtonnets et pertes au démarrage

Points clés
- Mesurez l'OEE de la ligne à la machine qui donne le rythme — souvent le remplisseur ou la ligne bâtonnets — en unités par minute à sa vitesse nominale pour le produit.
- Le produit perdu au démarrage, lors des changements d'arôme et à l'arrêt est une perte de qualité : comptez-le en unités et pesez le mix.
- Les changements d'arôme et le CIP ont leurs propres codes ; les nettoyages pour allergènes sont mesurés et jamais raccourcis.
- Un overrun en dessous de la cible donne de la matière perdue même si le comptage semble bon — suivez-le à côté de l'OEE.
- Lorsque l'API du remplisseur ou de l'emballeuse indique seulement « stopped », un clip caméra montre ce qui s'est passé et l'opérateur confirme la raison.
La ligne bâtonnets démarre à 06:00 après le CIP nocturne. Pendant les premières minutes, le congélateur prélève du produit avec un overrun incorrect — trop mou pour tenir sur le bâtonnet — et les premières rangées sont perdues. Il en va de même après chaque changement d'arôme. À la fin de l'équipe, le rapport OEE affiche un bon chiffre d'Availability et une perte de Quality que personne ne peut expliquer.
La production de glace associe une usine de mélange par lots, un congélateur continu, des lignes de remplissage rapides ou des lignes bâtonnets, un tunnel d'induration et l'emballage au froid. Ce guide couvre comment mesurer l'OEE sur cette chaîne : le débit idéal, les arrêts par poste, les changements d'arôme et le nettoyage, les pertes au démarrage, l'overrun, et une équipe travaillée avec les pertes chiffrées.
La ligne glace et où passe le temps
Le mix est mélangé, pasteurisé, homogénéisé et maturé dans des cuves, travaux en lots en amont de la ligne. Le congélateur continu incorpore de l'air dans le mix et gèle une partie de l'eau ; la part d'air ajoutée est l'overrun. Les inclusions comme fruits, noix ou morceaux de chocolat sont dosées après le congélateur. Le produit va ensuite à sa ligne de formage : un remplisseur de pot, une ligne cône qui pulvérise le cône de chocolat avant remplissage, ou une ligne bâtonnets qui extrude et coupe le produit ou remplit des moules, insère des bâtonnets et plonge souvent les produits dans un enrobage. Un tunnel d'induration amène le produit à la température de stockage avant emballage, conditionnement et la chambre froide.
Le temps se perd à trois endroits : changements et nettoyage, arrêts sur les machines de formage et d'emballage, et produit perdu pendant que le congélateur se stabilise. L'usine de préparation du mix arrête rarement la ligne, mais quand le mix n'est pas libéré à temps, le congélateur attend.

Où mesurer et le débit idéal
Mesurez l'OEE de la ligne à la machine qui donne le rythme pour ce produit. Sur une ligne bâtonnets, c'est la ligne elle-même : rangs par minute multipliés par produits par rang. Sur une ligne pot c'est le remplisseur, sur une ligne cône le remplisseur cône. Le congélateur est dimensionné pour l'alimenter ; s'il ne peut pas pour un produit avec des inclusions lourdes, le congélateur fixe le débit pour ce produit.
Fixez le débit idéal par produit à partir de la vitesse nominale, pas d'une bonne journée, et comptez en unités en fin de ligne. Donnez à l'usine de mix sa propre vue : cuves libérées à temps par rapport au plan. Ce n'est pas partie de l'OEE de la ligne, mais ça explique le temps d'affamement.
Arrêts par poste
| Poste | Arrêts typiques | Facteur OEE |
|---|---|---|
| Usine de mix | Mix non libéré, cuve de maturation non prête | Aiguillage du congélateur |
| Congélateur continu | Overrun ou température d'aspiration hors plage, pannes de pompe ou de pales | Availability ; produit hors spécification = Quality |
| Alimentation d'ingrédients | Enclenchement des inclusions dans la trémie, alimentation vide | Availability ou perte de vitesse |
| Remplisseur pot et cône | Magazine de cônes ou pots vide, blocage de la distribution des couvercles, cônes cassés | Availability pour arrêts longs, Performance pour micro-arrêts |
| Ligne bâtonnets | Bouteur de bâtonnets coincé, produits tombant du bâtonnet, température du bain d'enrobage | Availability et Quality |
| Tunnel d'induration | Température du tunnel, défauts de transfert de plateaux ou de convoyeur | Availability ; choc thermique = Quality |
| Enrobeuse et cartonneuse | Raccord de film, produit hors pas, magazine de cartons vide | Availability ou blocage de la ligne |
La plupart des arrêts de formage et d'emballage sont courts et résolus par l'opérateur. Ces micro-arrêts appartiennent à la Performance, comptés depuis l'état machine plutôt qu'un journal papier ; notre guide sur les micro-arrêts couvre seuils et causes.
Changements d'arôme, nettoyage et pertes au démarrage
Un changement d'arôme sur la même base peut être un flush : le nouveau mix chasse l'ancien hors du congélateur et le produit mélangé entre les deux est perdu. Un changement vers ou depuis un allergène, comme les noix, nécessite un nettoyage validé. Le CIP quotidien du congélateur et des lignes de mix est un troisième type d'arrêt. Donnez à chacun son propre code. Ne raccourcissez jamais un nettoyage validé ou un CIP pour augmenter l'OEE : mesurez-le et tenez-le à l'écart des pannes, comme l'explique notre guide sur la validation des changements d'allergènes.
Le produit de démarrage mérite la plus grande attention. Après chaque démarrage et chaque changement d'arôme, le congélateur a besoin de temps pour atteindre le bon overrun et la bonne température d'aspiration, et ce qu'il produit pendant ce temps est du gaspillage. À la fin d'une série, la mix restante dans les lignes est poussée et perdue aussi. Comptez ces unités comme des pertes de Quality et pesez le mix perdu, car la perte se répète à chaque changement. Nos guides pour réduire les pertes au démarrage et à l'arrêt et réduire le temps de changement montrent par où commencer : préparer le prochain mix à temps, planifier l'ordre des parfums selon les règles de nettoyage de l'usine et enregistrer une norme pour chaque changement.
Qualité : overrun, poids, bâtonnets et cornets
La qualité, ce sont les unités bonnes sur les unités fabriquées. Les pertes habituelles : produit de démarrage et flush, produits tombés du bâtonnet ou avec bâtonnets cassés, cornets cassés ou détrempés, défauts d'enrobage, produits déformés après un transfert lent vers le tunnel d'induration, et lots rejetés pour poids ou scellage.
L'overrun mérite sa propre surveillance. La glace se vend au volume et se fabrique à partir du mix par poids. Faire tourner l'overrun sous l'objectif et chaque pack contient plus de mix qu'il ne devrait — c'est du give-away que le bon comptage ne montre jamais. Le faire trop haut et les packs peuvent sortir sous-poids. Suivez l'overrun et le poids des packs à côté de l'OEE.
Induration et emballage au froid
Le tunnel d'induration est un long tampon, comme tout congélateur. Un arrêt sur la ligne bâtonnets laisse une trouée qui atteint l'emballeuse bien plus tard, et un arrêt d'emballeuse laisse le produit attendre où il ne doit pas se réchauffer. Imputez le temps affamé et bloqué à la machine qui l'a causé. L'accumulation de glace dans le tunnel le ralentit de la même manière qu'un congélateur spirale, donc consignez les dégivrages supplémentaires avec une raison.
L'emballage a ses propres arrêts courts : condensation sur le produit froid, film qui se comporte différemment au froid, cartons qui ne collent pas sur des surfaces froides. Consignez « attente pour chambre froide » comme raison distincte quand les palettes ne peuvent pas quitter la salle d'emballage.
Sources de données et la caméra
Le PLC du congélateur fournit le débit de mix, le débit d'air, la température d'aspiration et la charge du moteur ; le remplisseur ou la ligne bâtonnets fournit l'état et les comptages ; le tunnel d'induration fournit les températures ; la peseuse contrôle les rejets. Les contrôles d'overrun viennent du contrôle qualité. L'opérateur donne la raison en une seule touche.
Lorsque le PLC du remplisseur ou de l'emballeuse indique seulement « stopped », une caméra à la station conserve un clip de ce qui s'est passé : un cône coincé dans le distributeur, un produit tombé du bâtonnet, un pack accroché à l'entrée de l'emballeuse. Le logiciel propose une raison, l'opérateur la confirme, et le clip reste attaché à l'arrêt comme preuve.
Exemple de quart sur une ligne bâtonnets
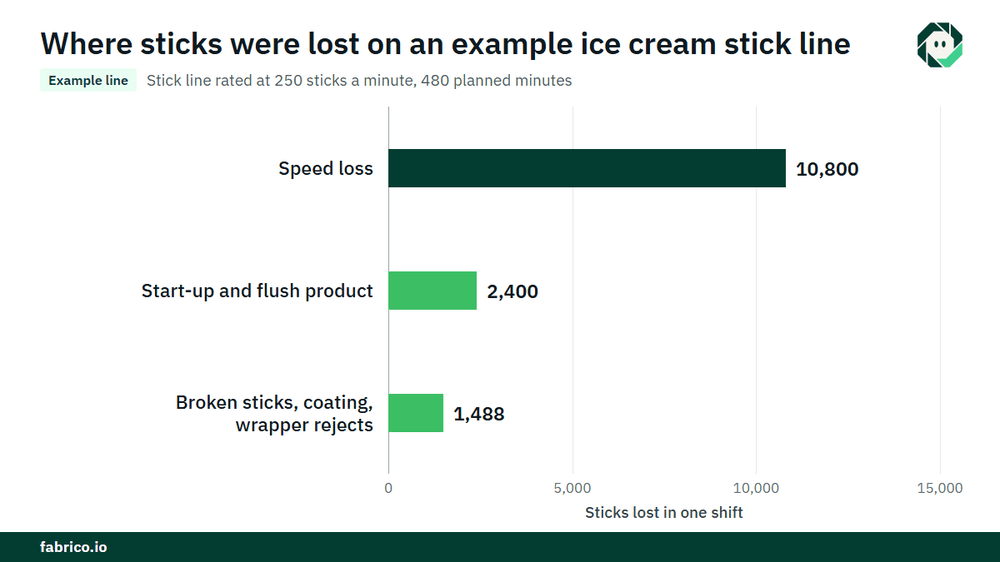
Ligne exemple (chiffres indicatifs, pas un client) : une ligne bâtonnets notée 250 bâtonnets par minute, 25 rangs de 10, pour ce produit. Le temps de production planifié est de 480 minutes, en haute saison quand l'usine est en rupture de stock.
- Deux changements d'arôme par flush : 30 minutes. Arrêts du poussoir de bâtonnets et de l'emballeuse au-delà de trois minutes : 18 minutes. Temps de fonctionnement = 480 moins 48 = 432 minutes. Availability = 432 / 480 = 90,0 %.
- Production idéale : 432 x 250 = 108 000 bâtonnets. Produits : 97 200. Performance = 97 200 / 108 000 = 90,0 %.
- Rejets : produit de démarrage et flush 2 400 ; bâtonnets cassés, enrobage et rejets d'emballage 1 488. Total 3 888. Bons : 93 312. Quality = 93 312 / 97 200 = 96,0 %.
- OEE = 0,900 x 0,900 x 0,960 = 77,8 %. Vérification : 93 312 / 250 = 373,2 minutes au débit idéal, et 373,2 / 480 = 77,8 %.
Maintenant c'est chiffré, selon la règle de tarification convenue avec le contrôleur de l'usine. La perte de vitesse est 108 000 moins 97 200 = 10 800 bâtonnets. Dans une semaine vendue à $0,08 de contribution par bâtonnet (€0,08 dans une usine en euros), c'est $864 par équipe. Les 2 400 bâtonnets de démarrage et flush coûtent au moins leur coût variable de mix, enrobage, bâtonnet et film, disons $0,10 chacun (€0,10), soit $240 par équipe. Sur 300 équipes de pointe, c'est $259 200 et $72 000, ou €259 200 et €72 000. Hors saison, quand la production perdue peut être rattrapée, la perte de vitesse vaut bien moins ; la perte au démarrage non, car le produit est perdu de toute façon. Voir marge de contribution par heure de ligne pour la méthode.
Erreurs que font les usines en production de glace
- Compter le produit de démarrage et de flush comme bon parce qu'il est sorti du congélateur.
- Enregistrer un arrêt de l'emballeuse comme un problème de la ligne bâtonnets, ou l'inverse, par-dessus le tunnel d'induration.
- Utiliser un seul débit idéal pour tous les produits sur une ligne bâtonnets.
- Ignorer l'overrun parce que l'OEE semble correct.
- Raccourcir un nettoyage validé pour allergènes ou un CIP pour économiser des minutes en haute saison.
Où s'intègre Fabrico
Fabrico est une plateforme de performance manufacturière activée par vision par ordinateur. Dans une usine de glace, elle commence par l'OEE et un MES léger : journalisation automatique des temps d'arrêt au congélateur, au remplisseur ou à la ligne bâtonnets et à l'emballeuse, et OEE en direct par ligne et par équipe.
- L'opérateur confirme la raison en une touche, donc un flush, un CIP et un bourrage du pousse-bâton restent séparés.
- Un clip caméra comme preuve pour un arrêt là où une caméra surveille la station, comme un remplisseur de cônes ou l'entrée d'une emballeuse.
- Les pertes chiffrées en argent et classées par valeur, de sorte que la perte au démarrage et la perte de vitesse se comparent en dollars ou euros.
- Une vue unique sur plusieurs usines pour les groupes ayant plusieurs sites de glace.
- En cas de panne, un ordre de travail vers le bon technicien avec son coût.
Les recettes de mix, les enregistrements de pasteurisation et les enregistrements de nettoyage restent dans les systèmes et procédures propres à l'usine. Vous commencez sur une ligne, avec une base mesurée et une date de décision convenue à l'avance. Chaque usine reçoit un devis après examen de ses lignes.
Questions fréquentes
Comment calcule-t-on l'OEE sur une ligne bâtonnets ?
Availability = temps de fonctionnement / temps de production planifié. Performance = bâtonnets produits / ce que permettent les rangs nominals par minute x produits par rang pendant le temps de fonctionnement. Quality = bâtonnets bons / bâtonnets produits. Multipliez les trois.
Le produit de démarrage est-il une perte de qualité dans l'OEE ?
Oui. Le produit fabriqué pendant que le congélateur se stabilise après un démarrage ou un changement d'arôme n'était pas bon la première fois. Comptez-le comme rebut et pesez le mix perdu, pour rendre visible le coût de chaque changement.
L'overrun affecte-t-il l'OEE ?
Pas directement. Un pack avec trop peu d'air est toujours compté comme bon, mais il contient plus de mix qu'il ne devrait — c'est du giveaway. Suivez l'overrun à côté de l'OEE et estimez la mix supplémentaire.
Comment traiter le CIP dans l'OEE glace ?
Donnez-lui son propre code. Qu'il soit considéré comme temps planifié ou perte d'Availability est une règle de l'usine ; dans tous les cas, mesurez-le, tenez-le séparé des pannes et ne le raccourcissez jamais.
Où doit-on mesurer l'OEE sur une ligne de glace ?
À la machine qui rythme la ligne pour ce produit, généralement le remplisseur ou la ligne bâtonnets, en unités à la fin de la ligne. Conservez les données par poste pour le congélateur, le tunnel d'induration et l'emballeuse en dessous.
Voyez les pertes de votre ligne bâtonnets dans une démo
Apportez les arrêts, changements d'arôme et débits d'une ligne bâtonnets et nous montrerons les pertes chiffrées en argent, par équipe.










Tuiles Fabrico réelles, données d'exemple.