


 Anmeldung
 Blog
OEE für die Speiseeisherstellung: Gefrierer, Stick-Linien und Verluste beim Anlauf

Wichtigste Erkenntnisse
- Messen Sie das OEE der Linie an der Maschine, die die Linie taktet — häufig der Füller oder die Stick-Linie — in Einheiten pro Minute bei ihrer Nennleistung pro Produkt.
- Produktverluste beim Anlauf, bei Geschmackswechseln und beim Abschalten sind Qualitätsverluste: zählen Sie sie in Stück und wiegen Sie die Mischung.
- Geschmackswechsel und CIP erhalten eigene Codes; Reinigungen wegen Allergenen werden gemessen und niemals verkürzt.
- Ein Unterlaufen des Ziel-Overruns gibt Mischungsmasse weg, selbst wenn die Stückzahlen gut aussehen — verfolgen Sie ihn neben dem OEE.
- Wo die SPS des Füllers oder Verpackers nur „stopped“ meldet, zeigt ein Kameraclip, was passiert ist, und der Bediener bestätigt den Grund.
Die Stick-Linie startet um 06:00 nach dem nächtlichen CIP. In den ersten Minuten zieht der Gefrierer Produkt mit falschem Overrun — zu weich, um am Stick zu halten — und die ersten Reihen werden verschwendet. Gleiches passiert nach jedem Geschmackswechsel. Am Ende der Schicht zeigt der OEE-Bericht eine gute Verfügbarkeitszahl und einen Quality-Verlust, den niemand erklären kann.
Die Speiseeisproduktion verbindet eine Chargenmischanlage, einen kontinuierlichen Gefrierer, schnelle Füll- oder Stick-Linien, einen Härtetunnel und die kalte Verpackung. Dieser Leitfaden beschreibt, wie man OEE entlang dieser Kette misst: die ideale Rate, Stillstände je Station, Geschmackswechsel und Reinigung, Anlaufverluste, Overrun und eine durchgerechnete Schicht mit bewerteten Verlusten.
Die Eisl-Linie und wohin die Zeit geht
Die Mischung wird gemischt, pasteurisiert, homogenisiert und gereift in Tanks — chargenarbeit stromaufwärts der Linie. Der kontinuierliche Gefrierer schlägt Luft in die Mischung und friert einen Teil des Wassers; der Anteil der hinzugefügten Luft ist der Overrun. Einlagen wie Früchte, Nüsse oder Schokoladenstücke werden nach dem Gefrierer dosiert. Das Produkt geht dann an seine Formlinie: ein Becher- oder Beutel-Füller, eine Kegellinie, die die Waffel vor dem Befüllen mit Schokolade besprüht, oder eine Stick-Linie, die das Produkt extrudiert und schneidet oder Formen füllt, Sticks einsetzt und oft die Produkte in Überzug taucht. Ein Härtetunnel bringt das Produkt auf Lagertemperatur vor dem Verpacken, Kartonieren und dem Tiefkühlraum.
Die Zeit geht an drei Stellen verloren: Umrüstungen und Reinigung, Stillstände an Form- und Verpackungsmaschinen und Produktverlust während das Gefriergerät sich einpegelt. Die Mischanlage stoppt die Linie selten, aber wenn die Mischung nicht rechtzeitig freigegeben wird, wartet der Gefrierer.

Wo messen und die ideale Rate
Messen Sie das OEE der Linie an der Maschine, die die Linie für dieses Produkt taktet. Auf einer Stick-Linie ist das die Stick-Linie selbst: Reihen pro Minute multipliziert mit Produkten pro Reihe. Auf einer Becherlinie ist es der Füller, auf einer Kegellinie der Kegelfüller. Der Gefrierer ist dimensioniert, um diese zu versorgen; kann er das für ein Produkt mit schweren Einlagen nicht, setzt der Gefrierer die Rate für dieses Produkt.
Setzen Sie die ideale Rate pro Produkt aus der Nennleistung, nicht von einem guten Tag, und zählen Sie in Einheiten am Ende der Linie. Geben Sie der Mischanlage eine eigene Sicht: Tanks, rechtzeitig gegen Plan freigegeben. Sie ist kein Teil des OEE der Linie, erklärt aber die hungernde Zeit.
Stillstände nach Station
| Station | Typische Stillstände | OEE-Faktor |
|---|---|---|
| Mischanlage | Mischung nicht freigegeben, Reifetank nicht bereit | Hungrigstellen des Gefrierers |
| Kontinuierlicher Gefrierer | Overrun oder Ansaugtemperatur außerhalb des Bereichs, Pumpe- oder Rührwerkfehler | Availability; außerspezifisches Produkt ist Quality |
| Zutatzdosierer | Einlagen verhaken sich im Trichter, Dosierer leer | Availability oder Geschwindigkeitsverlust |
| Becher- und Kegelfüller | Kegel- oder Bechermagazin leer, Deckelzufuhr klemmt, Kegel brechen | Availability bei langen Stillständen, Performance bei Mikrostopps |
| Stick-Linie | Stick-Einleger klemmt, Produkte fallen vom Stick, Temperatur des Überzugsbads | Availability und Quality |
| Härtetunnel | Tunneltemperatur, Fehler beim Träger- oder Bandtransfer | Availability; Temperaturschock ist Quality |
| Verpacker und Kartonierer | Folienspleiß, Produkt außer Takt, Kartonmagazin leer | Availability oder Blockieren der Linie |
Die meisten Form- und Verpackungsstillstände sind kurz und werden vom Bediener behoben. Diese Mikrostopps gehören in Performance, gezählt vom Maschinenstatus statt aus einem Papierprotokoll; unser Leitfaden zu Mikrostopps behandelt Schwellen und Ursachen.
Geschmackswechsel, Reinigung und Anlaufverluste
Ein Geschmackswechsel auf derselben Basismischung kann ein Flush sein: die neue Mischung schiebt die alte aus dem Gefrierer, und das dazwischen entstandene gemischte Produkt geht verloren. Ein Wechsel zu oder von einem Allergen, wie Nüssen, benötigt eine validierte Reinigung. Die tägliche CIP des Gefrierers und der Mischlinien ist eine dritte Art von Stillstand. Geben Sie jedem einen eigenen Code. Verkürzen Sie niemals eine validierte Reinigung oder CIP, um das OEE zu heben — messen Sie sie und halten Sie sie von Ausfällen getrennt, wie unser Leitfaden zur Validierung von Allergenwechseln erklärt.
Dem Startprodukt gebührt die größte Aufmerksamkeit. Nach jedem Start und jedem Geschmackswechsel braucht der Gefrierer Zeit, um den richtigen Overrun und die Ansaugtemperatur zu erreichen, und das, was er in dieser Zeit produziert, ist Abfall. Am Ende eines Laufs wird Restmischung in den Leitungen herausgedrückt und ebenfalls verloren. Zählen Sie diese Einheiten als Qualitätsverluste und wiegen Sie die verlorene Mischung, weil sich der Verlust bei jeder Änderung wiederholt. Unsere Leitfäden zu Reduzierung von Anlauf- und Stillstandsverlusten und Reduzierung der Umrüstzeit zeigen, wo man anfängt: bereiten Sie die nächste Mischung rechtzeitig vor, planen Sie die Reihenfolge der Geschmäcker innerhalb der Reinigungsregeln der Anlage und erfassen Sie einen Standard für jede Änderung.
Qualität: Overrun, Gewicht, Sticks und Kegel
Qualität sind gute Einheiten über produzierte Einheiten. Übliche Verluste: Start- und Flushprodukt, Produkte, die vom Stick gefallen sind oder mit gebrochenen Sticks, gebrochene oder durchweichte Kegel, Überzugsfehler, verformte Produkte nach langsamer Übergabe an den Härtetunnel und Packungen, die wegen Gewicht oder Siegeln abgelehnt werden.
Overrun verdient eigene Beobachtung. Eis wird nach Volumen verkauft und aus Mischung nach Gewicht hergestellt. Fährt man den Overrun unter Ziel, hält jede Packung mehr Mischung als vorgesehen — das ist Give-away, das die guten Stückzahlen nie zeigen. Fährt man ihn zu hoch, können Packungen untergewichtig werden. Verfolgen Sie Overrun und Packungsgewicht neben dem OEE.
Härten und Verpacken in der Kälte
Der Härtetunnel ist ein langer Puffer, wie jeder Gefrierer. Ein Stillstand an der Stick-Linie hinterlässt eine Lücke, die den Verpacker viel später erreicht, und ein Verpacker-Stopp lässt Produkt warten, wo es nicht erwärmen sollte. Laden Sie hungrige und blockierte Zeiten der Maschine zu, die sie verursacht hat. Eisbildung im Tunnel verlangsamt ihn genauso wie einen Spiralgefrierer, loggen Sie daher zusätzliche Abtauvorgänge mit Angabe des Grundes.
Das Verpacken hat eigene kurze Stillstände: Kondensation auf kaltem Produkt, Folie verhält sich kalt anders, Kartons kleben auf kalten Flächen nicht. Loggen Sie „Warten auf Kaltlager“ als eigenen Grund, wenn Paletten die Verpackungshalle nicht verlassen können.
Datenquellen und die Kamera
Die Gefrierer-SPS liefert Mischfluss, Luftstrom, Ansaugtemperatur und Motorlast; der Füller oder die Stick-Linie liefern Zustand und Zählungen; der Härtetunnel liefert Temperaturen; die Kontrollwaage liefert Ausschuss. Overrun-Checks kommen aus der Qualität. Der Bediener gibt den Grund mit einem Tipp.
Wo die SPS des Füllers oder Verpackers nur „stopped“ sagt, hält eine Kamera an der Station einen Clip davon, was passiert ist: eine im Dispenser klemmtende Kegelform, ein Produkt, das vom Stick gefallen ist, eine Packung, die am Verpacker-Einlauf hängt. Die Software schlägt einen Grund vor, der Bediener bestätigt ihn, und der Clip bleibt beim Stillstand als Beweis.
Eine durchgerechnete Schicht an einer Stick-Linie
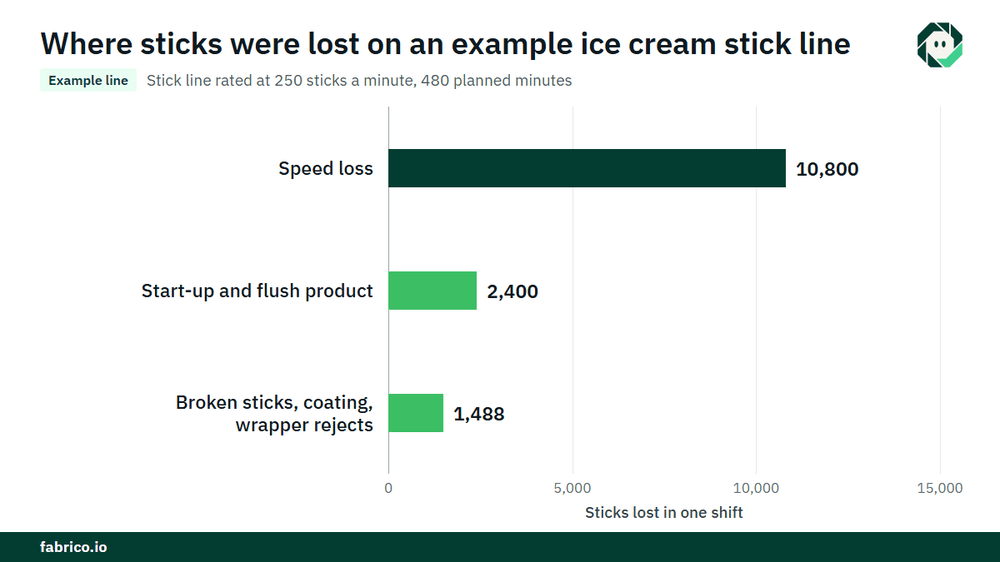
Beispiellinie (illustrative Zahlen, kein Kunde): eine Stick-Linie mit Nennleistung 250 Sticks pro Minute, 25 Reihen zu 10, für dieses Produkt. Planmäßige Produktionszeit ist 480 Minuten, in der Hochsaison, wenn die Anlage ausverkauft ist.
- Zwei Geschmackswechsel per Flush: 30 Minuten. Stick-Einleger- und Verpacker-Stops über drei Minuten: 18 Minuten. Laufzeit = 480 minus 48 = 432 Minuten. Availability = 432 / 480 = 90,0%.
- Idealausstoß: 432 x 250 = 108.000 Sticks. Hergestellt: 97.200. Performance = 97.200 / 108.000 = 90,0%.
- Ausschuss: Start- und Flushprodukt 2.400; gebrochene Sticks, Überzug und Verpackungsrejects 1.488. Gesamt 3.888. Gut: 93.312. Quality = 93.312 / 97.200 = 96,0%.
- OEE = 0,900 x 0,900 x 0,960 = 77,8%. Kontrolle: 93.312 / 250 = 373,2 Minuten bei Idealleistung, und 373,2 / 480 = 77,8%.
Jetzt bewerten wir es mit der Preisregel, die mit dem Controller der Anlage vereinbart wurde. Der Geschwindigkeitsverlust ist 108.000 minus 97.200 = 10.800 Sticks. In einer ausverkauften Woche bei $0,08 Beitrag pro Stick (€0,08 in einer Euro-Anlage) sind das $864 pro Schicht. Die 2.400 Start- und Flush-Sticks kosten mindestens ihre variablen Kosten für Mischung, Überzug, Stick und Folie, sagen wir $0,10 pro Stück (€0,10), also $240 pro Schicht. Über 300 Schichten in der Hochsaison sind das $259.200 und $72.000, bzw. €259.200 und €72.000. In der Nebensaison, wenn verlorene Produktion nachgeholt werden kann, ist der Geschwindigkeitsverlust viel weniger wert; der Startverlust ist es nicht, weil das Produkt so oder so weg ist. Siehe Deckungsbeitrag pro Linienstunde für die Methode.
Fehler, die Anlagen in der Speiseeisproduktion machen
- Start- und Flushprodukt als gut zu zählen, weil es den Gefrierer verlassen hat.
- Einen Verpacker-Stopp als Problem der Stick-Linie zu verbuchen, oder umgekehrt, über den Härtetunnel hinweg.
- Eine einzige Idealleistung für alle Produkte auf einer Stick-Linie zu verwenden.
- Overrun zu ignorieren, weil das OEE gut aussieht.
- Ein validiertes Allergen-Reinigen oder CIP zu verkürzen, um Minuten in der Hochsaison zu sparen.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. In einer Speiseeisanlage beginnt sie mit OEE und leichtem MES: automatische Downtime-Erfassung am Gefrierer, am Füller oder an der Stick-Linie und am Verpacker sowie OEE live nach Linie und Schicht.
- Der Bediener bestätigt den Grund mit einem Tipp, sodass Flush, CIP und ein Stick-Einlegerstau getrennt bleiben.
- Ein Kameraclip als Beweis für einen Stillstand, wo eine Kamera die Station überwacht, z. B. ein Kegelfüller oder der Verpackereinlauf.
- Verluste monetär bewertet und nach Geld sortiert, sodass Startverluste und Geschwindigkeitsverluste in Dollar oder Euro verglichen werden können.
- Eine Ansicht über mehrere Werke für Gruppen mit mehreren Speiseeis-Standorten.
- Bei einem Ausfall — ein Arbeitsauftrag an den richtigen Techniker mit Kostenangabe.
Mischrezepte, Pasteurisierungsaufzeichnungen und Reinigungsprotokolle verbleiben in den eigenen Systemen und Verfahren des Werks. Sie starten an einer Linie, mit einer gemessenen Basis und einem zuvor vereinbarten Entscheidungsdatum. Jedes Werk erhält ein Angebot nach Überprüfung seiner Linien.
Häufig gestellte Fragen
Wie berechnet man OEE an einer Speiseeis-Stick-Linie?
Availability ist Laufzeit über geplante Produktionszeit. Performance ist produzierte Sticks über das, was die nominalen Reihen pro Minute mal Produkte pro Reihe in der Laufzeit erlauben. Quality ist gute Sticks über produzierte Sticks. Multiplizieren Sie die drei.
Ist Startprodukt ein Qualitätsverlust im OEE?
Ja. Produkt, das hergestellt wird, während sich der Gefrierer nach Start oder Geschmackswechsel stabilisiert, war beim ersten Mal nicht gut. Zählen Sie es als Ausschuss und wiegen Sie die verlorene Mischung, damit die Kosten jeder Änderung sichtbar sind.
Beeinflusst Overrun das OEE?
Nicht direkt. Eine Packung mit zu wenig Luft zählt weiterhin als gut, aber sie enthält mehr Mischung als vorgesehen — das ist Give-away. Verfolgen Sie Overrun neben OEE und bewerten Sie die zusätzliche Mischung.
Wie sollte CIP im Speiseeis-OEE behandelt werden?
Geben Sie ihm einen eigenen Code. Ob es in der geplanten Zeit sitzt oder als Availability-Verlust zählt, ist eine Anlagenregel; messen Sie es in jedem Fall, halten Sie es getrennt von Störungen und verkürzen Sie es niemals.
Wo sollte OEE an einer Speiseeis-Linie gemessen werden?
An der Maschine, die die Linie für dieses Produkt taktet, normalerweise der Füller oder die Stick-Linie, in Einheiten am Ende der Linie. Halten Sie Stationsdaten für den Gefrierer, den Härtetunnel und den Verpacker darunter.
Sehen Sie die Verluste Ihrer Stick-Linie in einer Demo
Bringen Sie die Stillstände, Geschmackswechsel und Raten einer Stick-Linie mit, und wir zeigen die Verluste bewertet in Geld, nach Schicht.
Verwandte Artikel










Echte Fabrico-Kacheln, Beispieldaten.