


 Connexion
 Blog
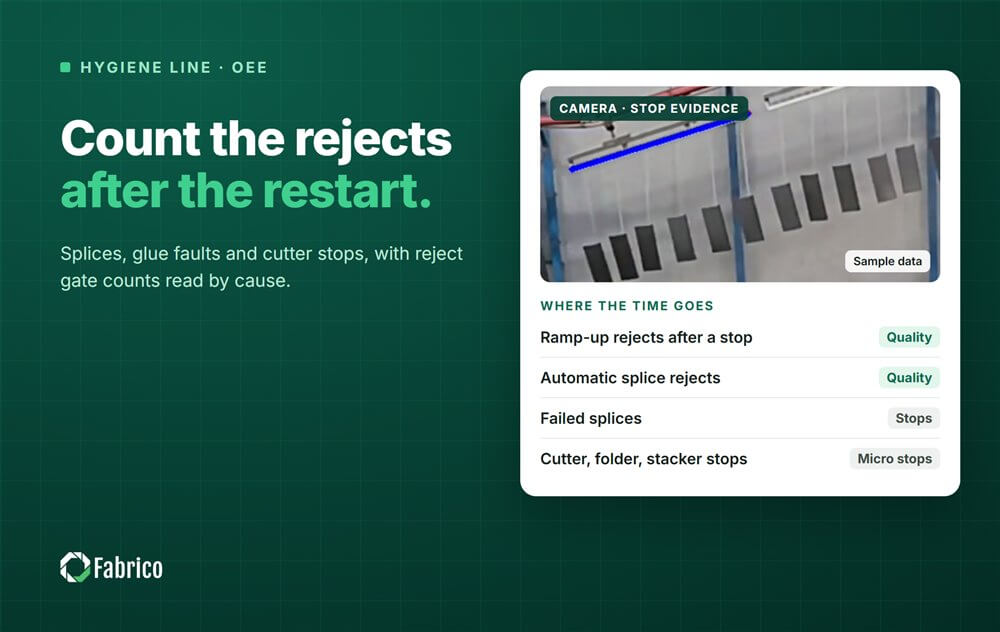
OEE pour non-tissés et lignes d'hygiène - épissures, colle et rebut

Principaux enseignements
- Sur les lignes d'hygiène, un arrêt coûte deux fois - les minutes d'arrêt et les produits que la porte d'éjection jette pendant que la ligne repart.
- Fixez le taux idéal sur les produits par minute nominal pour chaque taille, pas sur la vitesse à laquelle la ligne tourne habituellement.
- Les épissures automatiques sont principalement une perte de Qualité en produits rejetés. Les épissures ratées sont des arrêts.
- Lisez les raisons de rejet du système d'inspection par cause, et suivez les déchets de matière en kilogrammes à côté de l'OEE.
- Les courts arrêts à la coupeuse, au plieur, à l'empileur et à l'emballeuse se cachent dans la Performance sauf s'ils sont enregistrés automatiquement.
L'épissure du film arrière sur la ligne 3 passe à pleine vitesse, et la porte d'éjection rejette une rafale de couches autour. Dix minutes plus tard, un défaut de colle arrête la ligne pendant quarante secondes, et au redémarrage la porte rejette à nouveau des produits jusqu'à ce que la vitesse et le motif de colle soient revenus. Aucun des événements ne paraît important. Les deux coûtent l'OEE deux fois, en temps et en produits, et sur une ligne fabriquant des centaines de produits par minute cela s'accumule vite.
Ce guide s'adresse aux responsables d'usine, ingénieurs process et responsables CI sur les lignes de couches pour bébés, incontinence adulte, soins féminins et lingettes humides. Il couvre pourquoi les courts arrêts coûtent plus à haute vitesse, comment fixer le taux idéal, comment enregistrer épissures, défauts de colle et rejets d'inspection, et comment l'OEE se relie au taux de déchets que votre usine rapporte déjà.
Comment fonctionne une ligne de conversion hygiénique
- Dépouillements et épisseurs. De nombreux supports d'enroulement alimentent non-tissés, film de backsheet, élastiques, rubans et papier silicone. Des épisseurs automatiques jointent un nouveau rouleau au rouleau en cours, souvent avec un feston pour mettre en tampon le web.
- Formation du noyau. Une usine transforme la pulpe en fluff, et un tambour de formation construit le noyau absorbant avec du superabsorbant en poudre dosé.
- Colle et liaison. Des systèmes hot-melt appliquent de la colle via de nombreuses buses et fentes ; certaines lignes collent aussi par ultrasons.
- Élastiques, coupe et pliage. Élastiques de jambe et de taille, bandes d'oreille, découpe à la forme, coupe finale et pliage.
- Inspection et porte d'éjection. Un système d'inspection vérifie chaque produit et la porte retire les rejets à pleine vitesse.
- Empileur et ensacheuse. Les produits sont comptés en piles, compressés et ensachés, puis mis en caisse.
Les lignes de lingettes diffèrent au milieu : le web est plié et découpé, du lotion est dosé sur la pile, et un flow wrapper et un applicateur de couvercle conditionnent le tout. La logique de perte est la même.

Pourquoi un court arrêt coûte deux fois à haute vitesse
Quand une ligne d'hygiène s'arrête, elle s'arrête rarement proprement. Elle décélère, attend, puis repart, et pendant la remise en vitesse la colle, le calage et la position de coupe ne sont pas encore stables. Beaucoup de lignes sont réglées pour rejeter automatiquement les produits pendant la décélération et le redémarrage.
Ainsi chaque arrêt a deux coûts. Les minutes d'arrêt sont Disponibilité ou Performance, selon la durée. Les produits rejetés autour de l'arrêt sont Qualité. Une ligne avec beaucoup de courts arrêts peut perdre plus de bons produits aux redémarrages qu'aux arrêts eux-mêmes.
Cela change ce que vous réparez en premier. Dix arrêts de trente secondes peuvent faire plus de mal qu'un arrêt de cinq minutes, car ils signifient dix redémarrages. Comptez les redémarrages comme une valeur à part, à côté des minutes d'arrêt. Notre guide pour réduire les pertes au démarrage et à l'arrêt explique la méthode.
Fixer le taux idéal
Utilisez la vitesse nominale en produits par minute pour chaque taille de produit, issue de la vitesse de conception de la machine ou de la meilleure vitesse prouvée avec le produit conforme aux spécifications. Les tailles plus grandes tournent souvent plus lentement, donc une seule valeur pour toute la ligne ne fonctionnera pas.
Beaucoup de lignes d'hygiène tournent en dessous de leur vitesse nominale la plupart du temps, pour garder les épissures et le motif de colle stables. Cela peut être la bonne décision, mais c'est une perte de vitesse et il faut une raison telle que la stabilité de la matière première ou de la colle. Si le taux idéal est réglé à la vitesse habituelle, la perte disparaît du rapport.
Notre article sur la perte de vitesse sur lignes à haute vitesse montre comment répartir le roulement lent selon ses causes.
Épissures, colle et matière première
| Événement | Facteur OEE | Causes typiques | Ce qu'il faut enregistrer |
|---|---|---|---|
| Épissure automatique | Qualité (produits rejetés autour de l'épissure) | Changement normal de rouleau | Épissures par poste, rejets par épissure |
| Épissure ratée | Disponibilité | Ruban qui ne tient pas, mauvais rouleau préparé, défauts de feston | Position d'enroulement, rouleau et fournisseur |
| Rupture de web | Disponibilité, puis Qualité au redémarrage | Défauts du non-tissé ou du film, pics de tension, ruptures d'élastiques | Matière, enrouleur, lot |
| Défaut de colle | Disponibilité ou Qualité | Buses bouchées, défauts de température, réservoir vide, dérive du motif | Station de colle, type de défaut |
| Bouchon produit | Performance (courts arrêts) | Mauvais alimentations au pliage, empileur ou ensacheuse | Station, nombre d'arrêts |
| Changement de taille | Disponibilité | Changement de produit planifié | Dernier produit bon au premier produit bon à vitesse nominale |
Divisez les codes raison par position d'enroulement et par station de colle. Un code générique tel que défaut matière ne peut pas vous dire si le non-tissé d'un fournisseur se casse plus que celui d'un autre. Notre guide sur des codes raison conviviaux pour l'opérateur montre comment garder la liste assez courte pour être utilisée.
Les courts arrêts au plieur, à l'empileur et à l'ensacheuse sont les micro-arrêts des lignes d'hygiène. Chacun dure quelques secondes et l'opérateur le résout sans note. Notre guide sur les micro-arrêts explique comment les compter.
Qualité : rejets d'inspection et taux de déchets
Comptez la Qualité en produits : produits bons sur tous les produits fabriqués. Séparez les rejets par raison, car chacun pointe vers quelque chose de différent.
- Rejets de redémarrage. Produits jetés autour des arrêts et pendant le redémarrage.
- Rejets d'épissure. Produits autour de chaque épissure.
- Rejets d'inspection. Produits que le système d'inspection a jugés défectueux : composants mal placés, défauts de colle, élastiques manquants, contamination.
- Rejets d'emballage. Mauvais comptes de piles, sachets endommagés.
Surveillez les rejets d'inspection pour détecter une dérive. Une hausse soudaine d'une raison de rejet signifie souvent qu'un positionnement de composant ou le motif de colle a bougé. Un niveau constamment élevé peut aussi signifier que les limites d'inspection sont plus strictes que nécessaire, alors vérifiez les faux rejets avec l'équipe qualité.
La plupart des usines d'hygiène rapportent aussi un taux de déchets : matière mise au rebut en pourcentage de la matière utilisée, en kilogrammes. Il capture les déchets qui ne sont jamais devenus un produit, comme le web ré-enroulé après une rupture et les queues d'épissure. Reportez-le à côté de l'OEE, pas à la place. Plus dans notre guide sur le facteur Qualité de l'OEE.
Sources de données : ce que chacune voit
| Source | Ce qu'elle vous donne | Ce qu'elle manque |
|---|---|---|
| PLC de ligne et entraînements | Vitesse, état, codes d'erreur, compteur produit | Pourquoi la ligne s'est arrêtée quand le code est générique |
| Porte d'éjection et système d'inspection | Rejets par raison | Le stoppage qui a causé une rafale de rejets de redémarrage |
| Épisseurs | Événements d'épissure, épissures ratées | Défauts dans le rouleau entrant |
| Balances de déchets | Kilogrammes de déchets par poste | Quel événement a causé le déchet |
| Entrée opérateur | Raison, rouleau et lot, taille | Arrêts trop courts pour être enregistrés |
| Caméra à une station | Un clip de l'empileur, de l'ensacheuse ou d'un enrouleur au moment d'un arrêt | Ce qui se passe à l'intérieur des sections fermées |
Le PLC de la ligne est l'horloge pour chaque arrêt. Là où une caméra surveille l'empileur, l'ensacheuse ou un épisseur, le clip montre le mauvais aliment ou l'épissure ratée qu'un code d'erreur générique ne peut pas. Un modèle peut suggérer la raison, et l'opérateur la confirme d'une tape.
Un poste travaillé sur une ligne de couches - exemple
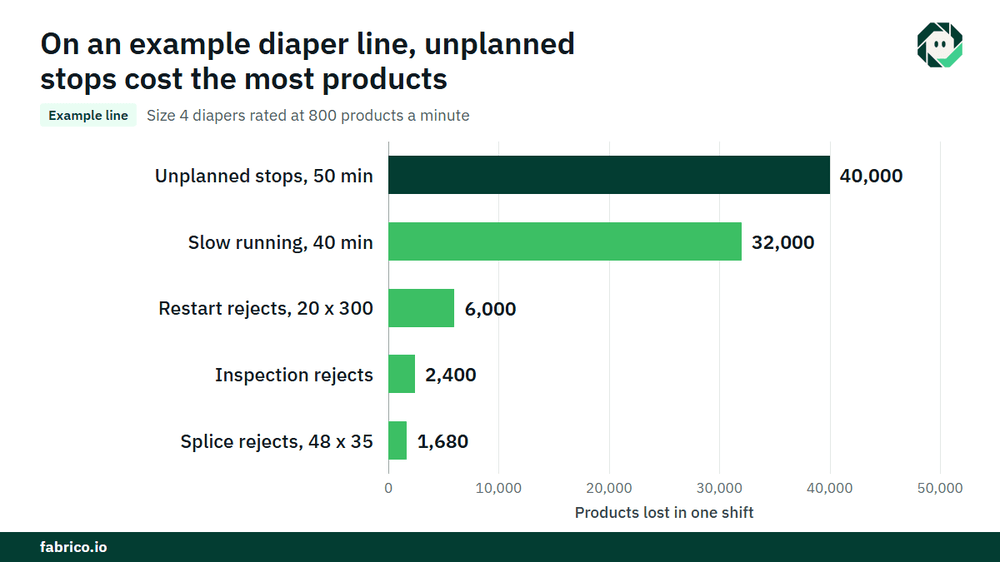
Ligne d'exemple (chiffres illustratifs, pas un client) : une ligne de couches bébés produit en taille 4, nominalement 800 produits par minute. Le temps de production planifié est de 480 minutes.
- Arrêts : 19 arrêts non planifiés totalisant 50 minutes et un changement de taille de 30 minutes, donc 20 redémarrages. Total 80 minutes, donc le temps de fonctionnement est de 400 minutes.
- Disponibilité = 400 / 480 = 83.3%.
- Production idéale = 400 x 800 = 320 000 produits. La coupeuse a compté 288 000. Performance = 288 000 / 320 000 = 90.0%. Les 32 000 produits manquants représentent 40 minutes à la vitesse nominale, principalement dues à une vitesse réduite sur un non-tissé difficile.
- Rejets : 20 redémarrages x 300 = 6 000 ; 48 épissures x 35 = 1 680 ; rejets d'inspection 2 400. Total 10 080, donc produits bons 277 920. Qualité = 277 920 / 288 000 = 96.5%.
- OEE = 0.8333 x 0.90 x 0.965 = 72.4%. Vérification : 277 920 / 800 = 347.4 minutes, et 347.4 / 480 = 72.4%.
Évaluez les courts arrêts. Les 50 minutes sont 50 x 800 = 40 000 produits non fabriqués. À une contribution de $0.03 par produit (€0.03 dans une usine en euros), cela représente $1 200. Les 6 000 rejets de redémarrage coûtent leur matériau, $0.08 par produit : $480. Ensemble $1 680 par poste. Sur 990 postes par an, trois postes sur 330 jours, cela fait $1 663 200, ou €1 663 200, si la ligne est vendue. Les rejets sont ici valorisés uniquement au matériau, donc aucune contribution n'est comptée deux fois.
Où Fabrico s'insère
Fabrico est une plateforme de performance manufacturière avec vision par ordinateur. Sur une ligne d'hygiène elle commence par l'OEE et un MES léger : journalisation automatique des temps d'arrêt à partir des signaux machine et OEE en direct par ligne et par poste, de sorte que les courts arrêts et les redémarrages sont comptés.
- Pertes valorisées en argent et classées par montant, de sorte qu'une station de colle, une position d'enroulement et une erreur d'empilement soient comparées dans une seule devise.
- L'opérateur confirme la raison d'une tape, pendant que la ligne tourne encore.
- Un clip caméra comme preuve d'un arrêt là où une caméra observe l'empileur, l'ensacheuse ou un épisseur.
- Un ordre de travail au bon technicien, avec son coût, quand un arrêt est une panne.
- Une vue unique à travers les usines pour les groupes ayant des lignes sur plusieurs sites.
Fabrico ne remplace pas le système d'inspection de la ligne ; il place les arrêts et leur coût sur une seule chronologie. Vous pouvez commencer par une ligne, avec une base et une date de décision convenues à l'avance. Chaque usine reçoit un devis après examen de ses lignes.
Questions fréquentes
Comment calculez-vous l'OEE sur une ligne de couches ?
Disponibilité = temps de fonctionnement / temps planifié. Performance = produits fabriqués / (produits nominaux par minute x temps de fonctionnement). Qualité = produits bons / tous les produits, après rejets de redémarrage, d'épissure et d'inspection.
Les rejets d'épissure sont-ils une perte de qualité ?
Oui. Les produits rejetés autour d'une épissure automatique sont une perte de Qualité. Une épissure ratée qui arrête la ligne est aussi une perte de Disponibilité.
Quelle est la différence entre OEE et le taux de déchets ?
L'OEE compte le temps et les produits. Le taux de déchets compte la matière en kilogrammes, y compris le web qui n'est jamais devenu un produit. Une ligne a besoin des deux.
Le taux idéal doit-il être la vitesse de conception ou la vitesse habituelle ?
La vitesse nominale ou la meilleure vitesse prouvée par taille. Si la vitesse habituelle est l'idéal, le coût du roulement lent disparaît du rapport.
Quel est un bon OEE pour une ligne d'hygiène ?
Il n'y a pas de benchmark standard pour les lignes d'hygiène. Comparez chaque ligne à sa propre base, par taille, et surveillez les redémarrages par poste aussi attentivement que l'OEE.
Voyez les pertes de votre ligne d'hygiène dans une démo
Apportez une ligne et ses données d'arrêts et de rejets. Nous montrerons où vont les minutes et les produits et combien ils coûtent.
Articles connexes












Tuiles Fabrico réelles, données d'exemple.