


 Zaloguj
 Blog
OEE dla włóknin i linii higienicznych - łączenia, klej i odrzuty

Najważniejsze wnioski
- Na liniach higienicznych zatrzymanie kosztuje podwójnie - minuty przestoju i produkty, które bramka odrzutów wyrzuca podczas ponownego rozpędzania linii.
- Ustaw idealną prędkość jako nominalne produkty na minutę dla każdego rozmiaru, a nie jako prędkość, z jaką linia zwykle pracuje.
- Automatyczne łączenia (splice) to głównie strata Jakości w zrzuconych produktach. Nieudane łączenia to przestoje.
- Czytaj powody odrzutów z systemu inspekcji według przyczyny i śledź odpady materiałowe w kilogramach obok OEE.
- Krótkie przestoje przy gilotynie, składaczu, układaczu i pakowarce ukrywają się w Wydajności, chyba że są rejestrowane automatycznie.
Spoina na tylnej folii na linii 3 przechodzi z pełną prędkością, a bramka odrzutów wyrzuca wokół niej falę pieluch. Dziesięć minut później błąd kleju zatrzymuje linię na czterdzieści sekund, a przy ponownym uruchomieniu bramka ponownie odrzuca produkty, aż prędkość i wzór kleju wrócą do normy. Żadne z tych zdarzeń nie wygląda na duże. Oba kosztują OEE podwójnie - w czasie i w produkcie, a na linii produkującej setki produktów na minutę to szybko się sumuje.
Ten przewodnik jest dla kierowników zakładów, inżynierów procesu i liderów CI na liniach pieluch dla niemowląt, incontinencji dorosłych, higieny damskiej i chusteczek nawilżanych. Omawia, dlaczego krótkie przestoje kosztują więcej przy dużej prędkości, jak ustawić idealną prędkość, jak księgować łączenia, błędy kleju i odrzuty z inspekcji oraz jak OEE odnosi się do wskaźnika odpadów, który zakład już raportuje.
Jak działa linia konfekcjonowania higienicznego
- Rozwijaki i łączniki. Wiele stanowisk rozwijających zasila włókniny, folię backsheet, gumki, taśmy i papier silikonowy. Automatyczne łączniki łączą nowy bęben z bieżącym, często z festonem buforującym pasmo.
- Formowanie rdzenia. Zakład przerabia masę celulozową na fluff, a bęben formujący buduje rdzeń absorbujący z dozowanym proszkiem superabsorbentu.
- Klejenie i wiązanie. Systemy hot-melt nakładają klej przez wiele dysz i szczelin; niektóre linie łączą warstwy ultradźwiękami.
- Gumki, cięcie i składanie. Gumki nogawkowe i taliowe, taśmy na uszy, wykrawanie kształtu, końcowe cięcie i składanie.
- Inspekcja i bramka odrzutów. System inspekcji sprawdza każdy produkt, a bramka usuwa odrzuty przy pełnej prędkości.
- Układacz i pakowacz. Produkty są liczone do stosów, kompresowane i pakowane, a następnie paletyzowane.
Linie chusteczek różnią się w środkowej części: pasmo jest składane i cięte, na stos dawany jest lotion, a flow-wrapper i aplikator nakrywki pakuje produkt. Logika strat jest taka sama.

Dlaczego krótkie zatrzymanie kosztuje podwójnie przy dużej prędkości
Gdy linia higieniczna się zatrzyma, rzadko robi to „czysto”. Hamuje, czeka, potem ponownie przyspiesza, i podczas rozruchu klej, rejestracja i pozycja cięcia nie są jeszcze stabilne. Wiele linii jest ustawionych tak, by automatycznie odrzucać produkt podczas hamowania i ponownego rozruchu.
Tak więc każde zatrzymanie ma dwie ceny. Minuty przestoju to Dostępność lub Wydajność, zależnie od czasu trwania. Produkty odrzucone wokół zatrzymania to Jakość. Linia z wieloma krótkimi zatrzymaniami może stracić więcej dobrego produktu na ponownych rozruchach niż przez same zatrzymania.
To zmienia kolejność napraw. Dziesięć zatrzymań po trzydzieści sekund może zaszkodzić bardziej niż jedno zatrzymanie na pięć minut, bo oznacza dziesięć ponownych rozruchów. Licz ponowne rozruchy jako osobną wartość, obok minut przestoju. Nasz przewodnik po ograniczaniu strat przy rozruchu i zatrzymaniu opisuje metodę.
Ustawianie idealnej prędkości
Użyj prędkości nominalnej w produktach na minutę dla każdego rozmiaru, z prędkości projektowej maszyny lub najlepszej udokumentowanej prędkości z produktem mieszczącym się w specyfikacji. Większe rozmiary często pracują wolniej, więc jedna wartość na całą linię nie zadziała.
Wiele linii higienicznych pracuje poniżej prędkości nominalnej przez większość czasu, aby utrzymać stabilność łączeń i wzoru kleju. To może być słuszna decyzja, ale jest to strata prędkości i wymaga uzasadnienia, np. stabilnością surowca lub kleju. Jeśli idealna prędkość jest ustawiona na zwykłą prędkość, strata znika z raportu.
Nasz artykuł o stracie prędkości na liniach wysokiej prędkości pokazuje, jak podzielić powolne działanie na przyczyny.
Łączenia, klej i surowiec
| Zdarzenie | Czynnik OEE | Typowe przyczyny | Co rejestrować |
|---|---|---|---|
| Automatyczne łączenie | Jakość (produkty odrzucone wokół łączenia) | Normalna zmiana rolki | Łączenia na zmianę, odrzuty na łączenie |
| Nieudane łączenie | Dostępność | Taśma nie trzyma, przygotowano złą rolkę, usterki festoonu | Pozycja rozwijaka, rolka i dostawca |
| Przerwanie warstwy | Dostępność, potem Jakość przy ponownym rozruchu | Defekty włókniny lub folii, skoki naprężenia, pęknięcia elastycznych elementów | Materiał, rozwijak, partia |
| Błąd kleju | Dostępność lub Jakość | Zablokowane dysze, błędy temperatury, pusty zbiornik, dryf wzoru | Stacja kleju, typ usterki |
| Zator produktu | Wydajność (krótkie przestoje) | Podawanie przy składaniu, układaczu lub pakowarce | Stacja, liczba zatrzymań |
| Zmiana rozmiaru | Dostępność | Planowana zmiana produktu | Ostatni dobry produkt do pierwszego dobrego produktu przy prędkości nominalnej |
Rozbijaj kody przyczyn według pozycji rozwijaka i stacji kleju. Ogólny kod typu błąd materiału nie powie, czy włóknina jednego dostawcy pęka częściej niż innego. Nasz przewodnik po kodach przyczyn przyjaznych operatorowi pokazuje, jak utrzymać listę na tyle krótką, by była używana.
Krótkie przestoje przy składaczu, układaczu i pakowarce to mikroprzestoje linii higienicznych. Każde trwa sekundy i operator usuwa je bez notatki. Nasz przewodnik po mikroprzestojach opisuje, jak je liczyć.
Jakość: odrzuty z inspekcji i wskaźnik odpadów
Liczyć Jakość w produktach: dobre produkty podzielone przez wszystkie wyprodukowane produkty. Rozdziel odrzuty według przyczyny, bo każda wskazuje na coś innego.
- Odrzuty przy ponownym rozruchu. Produkty wyrzucane wokół zatrzymań i podczas rozpędzania.
- Odrzuty przy łączeniu. Produkty wokół każdego łączenia.
- Odrzuty inspekcyjne. Produkty wykryte przez system inspekcji jako wadliwe: błędne pozycjonowanie komponentów, wady kleju, brakujące gumki, zanieczyszczenia.
- Odrzuty pakowania. Błędne liczby w stosach, uszkodzone worki.
Obserwuj odrzuty inspekcyjne pod kątem dryfu. Nagły wzrost jednej przyczyny odrzutów często oznacza, że pozycjonowanie komponentu lub wzór kleju się przesunął. Stały wysoki poziom może też oznaczać, że limity inspekcji są ustawione ostrzej niż potrzeba, więc sprawdź fałszywe odrzuty z zespołem jakości.
Większość zakładów higienicznych raportuje też wskaźnik odpadów: materiał złomowany jako udział zużytego materiału, w kilogramach. Łapie odpady, które nigdy nie stały się produktem, jak pasmo odwinięte po przerwaniu i końcówki łączeń. Raportuj to obok OEE, nie zamiast niego. Więcej w naszym przewodniku po czynniku Jakości OEE.
Źródła danych: co widzi każde
| Źródło | Co dostarcza | Czego brakuje |
|---|---|---|
| PLC linii i napędy | Prędkość, stan, kody błędów, licznik produktów | Dlaczego linia zatrzymała się, gdy kod jest ogólny |
| Bramka odrzutów i system inspekcji | Odrzuty według przyczyny | Zatrzymanie, które spowodowało falę odrzutów przy ponownym rozruchu |
| Łączniki | Zdarzenia łączenia, nieudane łączenia | Wady w przychodzącym bębnie |
| Wagi odpadów | Kilogramy odpadów na zmianę | Które zdarzenie wywołało odpad |
| Wprowadzenie przez operatora | Powód, rolka i partia, rozmiar | Przestoje zbyt krótkie, by je zarejestrować |
| Kamera przy stanowisku | Klip układacza, pakowarki lub rozwijaka w momencie zatrzymania | Co dzieje się wewnątrz zamkniętych sekcji |
PLC linii to zegar dla każdego zatrzymania. Tam, gdzie kamera obserwuje układacz, pakowarkę lub łącznik, klip pokazuje niewłaściwe podanie lub nieudane łączenie, którego ogólny kod błędu nie pokaże. Model może zasugerować powód, a operator potwierdza go jednym dotknięciem.
Przykładowa zmiana na linii pieluszek
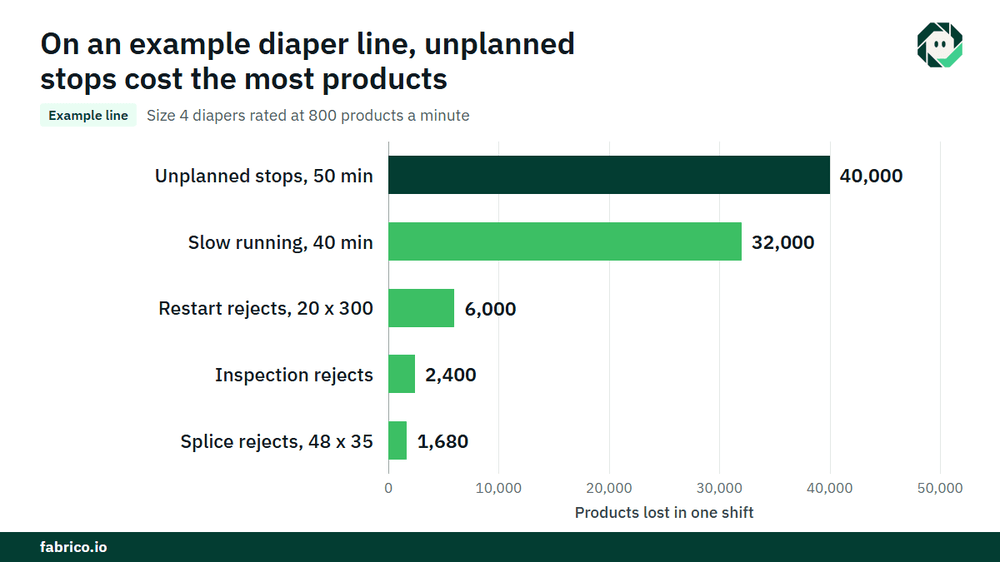
Linia przykładowa (liczby ilustracyjne, nie klient): linia pieluszek dla niemowląt pracuje rozmiar 4, nominalnie 800 produktów na minutę. Planowany czas produkcji to 480 minut.
- Przestoje: 19 nieplanowanych postojów łącznie 50 minut oraz jedna zmiana rozmiaru 30 minut, czyli 20 ponownych rozruchów. Razem 80 minut, więc czas pracy 400 minut.
- Dostępność = 400 / 480 = 83.3%.
- Produkcja idealna = 400 x 800 = 320 000 produktów. Nóż policzył 288 000. Wydajność = 288 000 / 320 000 = 90.0%. Brakujące 32 000 produktów to 40 minut przy prędkości nominalnej, głównie z powodu wolniejszej pracy przy trudnej włókninie.
- Odrzuty: 20 ponownych rozruchów x 300 = 6 000; 48 łączeń x 35 = 1 680; odrzuty inspekcyjne 2 400. Razem 10 080, więc dobre produkty 277 920. Jakość = 277 920 / 288 000 = 96.5%.
- OEE = 0.8333 x 0.90 x 0.965 = 72.4%. Kontrola: 277 920 / 800 = 347.4 minut, i 347.4 / 480 = 72.4%.
Przelicz koszt krótkich przestojów. 50 minut to 50 x 800 = 40 000 produktów, których nie wyprodukowano. Przy marży $0.03 za produkt (€0.03 w fabryce w euro) to $1 200. 6 000 odrzuconych przy ponownych rozruchach kosztuje materiał, $0.08 za produkt: $480. Razem $1 680 na zmianę. Przy 990 zmianach rocznie, trzy zmiany przez 330 dni, to $1 663 200, albo €1 663 200, jeśli linia jest wyprzedana. Odrzuty wyceniono tutaj tylko po materiale, więc nie liczy się podwójnie marża.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance wsparta wizją komputerową. Na linii higienicznej zaczyna od OEE i lekkiego MES: automatyczne logowanie czasu przestoju z sygnałów maszyny i OEE na żywo per linia i zmiana, więc liczone są krótkie przestoje i ponowne rozruchy.
- Straty wycenione w pieniądzu i uszeregowane według wartości, tak by stacja kleju, pozycja rozwijaka i złe podanie w układaczu były porównywalne w jednej walucie.
- Operator potwierdza przyczynę jednym dotknięciem, podczas gdy linia nadal pracuje.
- Klip z kamery jako dowód zatrzymania tam, gdzie kamera obserwuje układacz, pakowarkę lub łącznik.
- Zlecenie naprawy do właściwego technika wraz z kosztem, gdy zatrzymanie jest awarią.
- Jeden widok przez zakłady dla grup mających linie w kilku lokalizacjach.
Fabrico nie zastępuje systemu inspekcji linii; umieszcza przestoje i ich koszt na jednej osi czasu. Można zacząć na jednej linii, z linią bazową i umówioną z wyprzedzeniem datą decyzji. Każdy zakład otrzymuje ofertę po przeglądzie swoich linii.
Najczęściej zadawane pytania
Jak obliczyć OEE na linii pieluszek?
Dostępność to czas pracy podzielony przez czas planowany. Wydajność to wyprodukowane produkty podzielone przez (nominalne produkty na minutę razy czas pracy). Jakość to dobre produkty podzielone przez wszystkie produkty, po odrzutach z ponownych rozruchów, łączeń i inspekcji.
Czy odrzuty przy łączeniu to strata jakości?
Tak. Produkty odrzucone wokół automatycznego łączenia są stratą Jakości. Nieudane łączenie, które zatrzymuje linię, jest również stratą Dostępności.
Jaka jest różnica między OEE a wskaźnikiem odpadów?
OEE liczy czas i produkty. Wskaźnik odpadów liczy materiał w kilogramach, w tym pasmo, które nigdy nie stało się produktem. Linia potrzebuje obu metryk.
Czy idealna prędkość powinna być prędkością projektową czy zwykłą?
Nominalna lub najlepiej udokumentowana prędkość dla każdego rozmiaru. Jeśli zwykła prędkość jest idealna, koszt wolniejszej pracy znika z raportu.
Jaki jest dobry OEE dla linii higienicznej?
Nie ma standardowego punktu odniesienia dla linii higienicznych. Porównuj każdą linię z jej własną linią bazową, według rozmiaru, i obserwuj ponowne rozruchy na zmianę tak uważnie jak OEE.
Zobacz straty swojej linii higienicznej na demo
Zabierz jedną linię i jej dane o zatrzymaniach i odrzutach. Pokażemy dokąd idą minuty i produkty i ile kosztują.
Powiązane artykuły



Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.