


 Zaloguj
 Blog
OEE dla wytłaczania folii dmuchanej: wydajność, pęknięcia bańki i odpady związane z grubością

Kluczowe wnioski
- Ustal Performance względem nominalnych kilogramów na godzinę dla każdej receptury, nie względem metrów na minutę.
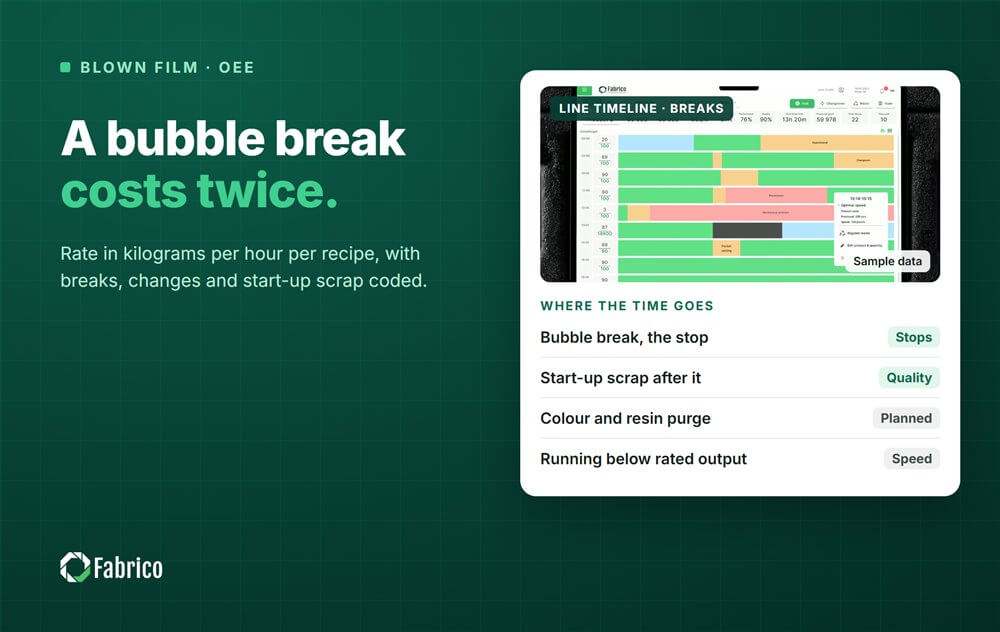
- Pęknięcie bańki kosztuje podwójnie - zatrzymanie to Availability, a odpady rozruchowe to Quality.
- Zmiany koloru i żywicy kosztują czas i powodują odpady po płukaniu. Mierz oba, od ostatniej dobrej rolki do pierwszej dobrej rolki.
- Praca poniżej nominalnej wydajności, aby utrzymać stabilność bańki, to utrata prędkości i musi mieć uzasadnienie.
- Zdecyduj raz, jak liczyć wycinany brzeg inżynieryjny, zapisz to i trzymaj się tego.
Bańka na linii 4 pęka dwadzieścia minut po zmianie koloru. Załoga zatrzymuje haul-off, usuwa folię z rolek nip, nawija nową bańkę i stopniowo zwiększa wydajność, podczas gdy kaliber się stabilizuje. Raport OEE za zmianę pokaże jedno zatrzymanie, ale linia straciła także kilogramy, które produkowała wolniej później, oraz folię, którą zezłomowała zanim kaliber wrócił do specyfikacji.
Ten przewodnik jest dla kierowników zakładów, inżynierów procesu i liderów CI na liniach do folii dmuchanej. Wyjaśnia, dlaczego kilogramy na godzinę są właściwą podstawą do Performance, jak rejestrować pęknięcia bańki, zmiany rolek i zmiany kolorów, jak mierzyć straty z powodu kalibru, żeli i purgingu oraz które źródło danych co widzi.
Jak działa linia do folii dmuchanej
- Dawkowanie i mieszanie. Mieszalniki grawimetryczne podają żywicę, masterbatch i dodatki do każdej wytłaczarki i raportują kilogramy na godzinę.
- Wytłaczarki i wymiennik sit. Jedna wytłaczarka na warstwę na liniach koekstruzyjnych. Wymiennik sit filtruje stopę; zatkane sito podnosi ciśnienie stopu.
- Szczelina, pierścień powietrzny i bańka. Dzielnica pierścieniowa formuje rurę, powietrze nadmuchuje ją do bańki, a pierścień powietrzny, na wielu liniach z wewnętrznym chłodzeniem bańki, ją chłodzi.
- Rama spłaszczająca i rolki nip. Na szczycie wieży bańka jest spłaszczana i ciągnięta przez haul-off.
- Skanner kalibru i treater. Skanner mierzy grubość wokół bańki lub w poprzek weba; treater koronowy przygotowuje powierzchnię do zadruku.
- Navarki. Nawijarki wieżowe lub kontaktowe zwijają folię w rolki, często z cięciem i obcinaniem krawędzi przed nimi.
To proces ciągły. Każde zatrzymanie oznacza restart, a każdy restart generuje odpady, dopóki bańka, kaliber i kolor nie ustabilizują się ponownie.

Dlaczego kilogramy na godzinę to właściwa miara
Prędkość linii zależy od folii. Wydajność w kilogramach na godzinę to prędkość linii razy szerokość lay-flat razy dwa razy grubość razy gęstość. Przekrój grubość na pół przy tym samym wydatku, a linia pracuje dwa razy szybciej w metrach na minutę, podczas gdy wytłaczarki wykonują dokładnie tę samą pracę.
Dlatego mierz Performance w kilogramach. Dla każdej receptury, czyli konstrukcji, kalibru i szerokości, ustal nominalny wydajność na podstawie najlepiej udokumentowanych kilogramów na godzinę, które linia utrzymuje przy folii w specyfikacji. W wielu liniach limit ten wynika z tego, ile może ostudzić pierścień powietrzny, a nie z wytłaczarki.
- Performance = kilogramy wytłoczone / (nominalne kg/h x czas pracy).
- Użyj najlepszej udokumentowanej prędkości dla tej receptury, nie dobrego średniego dnia.
- Jeśli receptura często wychodzi powyżej pełnej prędkości, jej nominalna wydajność jest ustawiona za nisko.
Nasz przewodnik po czynniku OEE Performance omawia ustalanie prędkości bardziej szczegółowo, a OEE dla produkcji tworzyw porównuje ekstrudowanie z formowaniem.
Availability: pęknięcia bańki, uruchomienia i zmiany
| Typ zatrzymania | Czynnik OEE | Typowe przyczyny | Co zapisać |
|---|---|---|---|
| Pęknięcie bańki | Availability, potem Quality za odpady rozruchowe | Gele lub zanieczyszczenia, wahania temperatury stopu, awarie pierścienia powietrznego lub IBC, przeciągi w hali | Czas do restartu, kg odpadów, receptura, partia żywicy |
| Zmiana koloru lub żywicy | Availability, potem Quality za purgę | Planowana zmiana produktu | Od ostatniej dobrej rolki do pierwszej dobrej rolki, kg purga |
| Zmiana sita | Availability, lub brak przy ciągłych wymiennikach | Zanieczyszczenie, jakość regrindu | Długość zatrzymania, ciśnienie stopu przed zmianą |
| Nieudany transfer rolki | Availability | Owary webu, problemy z rdzeniem, napięcie | Długość zatrzymania, pozycja winder'a |
| Praca poniżej nominalnej wydajności | Performance | Niestabilność bańki, limit chłodzenia, ostrożny rozruch | Powód i rzeczywiste kg/h |
| Oczekiwanie na żywicę lub rdzenie | Availability | Problemy z silosem, suszarką lub dostawą | Oczekiwanie na materiał, ze wskazaniem źródła |
Pęknięcia bańki zasługują na własne kody powodu, rozdzielone według prawdopodobnej przyczyny i oznaczone partią żywicy. Z czasem wzorzec pokaże, czy pęknięcia następują po konkretnej żywicy, recepturze, sezonie czy zmianie zmiany.
Zmiany są pracą zaplanowaną, ale czas, który zajmują, to nadal strata. Zarejestruj cały czas zmiany w Availability z czasem standardowym i zakoduj przekroczenie. Nasz przewodnik po definicjach przestojów planowanych i nieplanowanych, które utrzymują OEE w ryzach wyjaśnia, dlaczego ukrywanie zmian w czasie planowanym zawyża OEE.
Zmiany rolek i winder
Na linii z automatycznym winderem wieżowym zwykła zmiana rolki nie zatrzymuje wytłaczarek. To nie jest strata Availability. Kilka metrów marnowanych przy każdym transferze to strata Quality w kilogramach, niewiele na zmianę, ale stała.
Nieudany transfer jest inny. Jeśli web się zaplącze lub nowy rdzeń nie przyjmie folii, linia zatrzymuje się lub produkuje folię na złom, dopóki winder nie zostanie udrożniony. Zakoduj to jako zatrzymanie winder'a, nie jako problem z bańką, aby naprawa trafiła w odpowiednie miejsce.
Krótkie usterki winder'a, problem z nożem slittera lub rdzeń, który zaciął się w podajniku, to mikro-przestoje w folii dmuchanej. Każdy jest krótki, a operator usuwa je bez notatki.
Quality: kaliber, gele i odpady z purgingu
Licz Quality w kilogramach: dobre kilogramy z wszystkich kilogramów wytłoczonych.
- Kaliber. Folia poza tolerancją grubości, lub z profilem, który daje złe rolki, z danych skanera.
- Gele. Nie stopione cząstki, materiały sieciowane lub zanieczyszczenia. Wiele linii używa systemu inspekcji folii inline do ich liczenia; rolki powyżej limitu są degradawane lub zezłomowane.
- Purgowanie i odpady przejściowe. Folia wytworzona podczas gdy jeden kolor lub żywica wypycha poprzedni, aż kolor i właściwości wrócą do specyfikacji.
- Odpady rozruchowe. Folia wytworzona po pęknięciu bańki lub starcie, aż bańka i kaliber się ustabilizują.
- Nawijanie i obróbka. Zagniecenia, rolki teleskopujące, niski poziom obróbki.
Krawędź inżynieryjna to kwestia osądu. Jeśli jest odprowadzana prosto z powrotem do wytłaczarki, niektóre zakłady nie liczą jej ani jako dobrego, ani jako odpadu. Inne liczą ją jako stratę. Każde z zasad działa, jeśli jest spisane i nigdy nie zmieniane, aby trendy były porównywalne.
Przełączanie kolorów od jasnych do ciemnych i grupowanie gatunków o podobnym melt flow często skraca przejścia. Nasz artykuł o optymalizacji sekwencji przez koszt pokazuje, jak ważyć kolejność. Dla strony restartu przeczytaj jak zmniejszyć straty przy starcie i zatrzymaniu dzięki lepszemu MES i OEE.
Źródła danych: co widzi każde z nich
| Źródło | Co ono dostarcza | Co pomija |
|---|---|---|
| Mieszalnik i PLC wytłaczarki | Kilogramy na godzinę, prędkość ślimaka, ciśnienie stopu, stan pracy | Dlaczego produkcja spadła |
| Skanner kalibru | Profil grubości i średni kaliber | Gele, zagniecenia |
| Winder | Zmiany rolek, długość rolki, błędy transferu | Rolki zdegradowane później |
| Wagi rolek i odpadów | Kilogramy dobrych rolek i odpadów na zmianę | Które zdarzenie spowodowało odpad |
| Wejście operatora | Powód, receptura, partia żywicy, numer rolki | Krótkie awarie winder'a, których nikt nie rejestruje |
| Kamera przy bańce lub winderze | Klips z momentu pęknięcia lub zaplątania | Co dzieje się wewnątrz szczeliny lub wytłaczarki |
PLC jest zegarem dla zatrzymania. Tam gdzie kamera obserwuje bańkę lub winder, klip pokazuje moment, w którym coś poszło nie tak, i model może zasugerować prawdopodobną przyczynę. Operator potwierdza to jednym stuknięciem.
Przykładowa zmiana na linii do folii dmuchanej
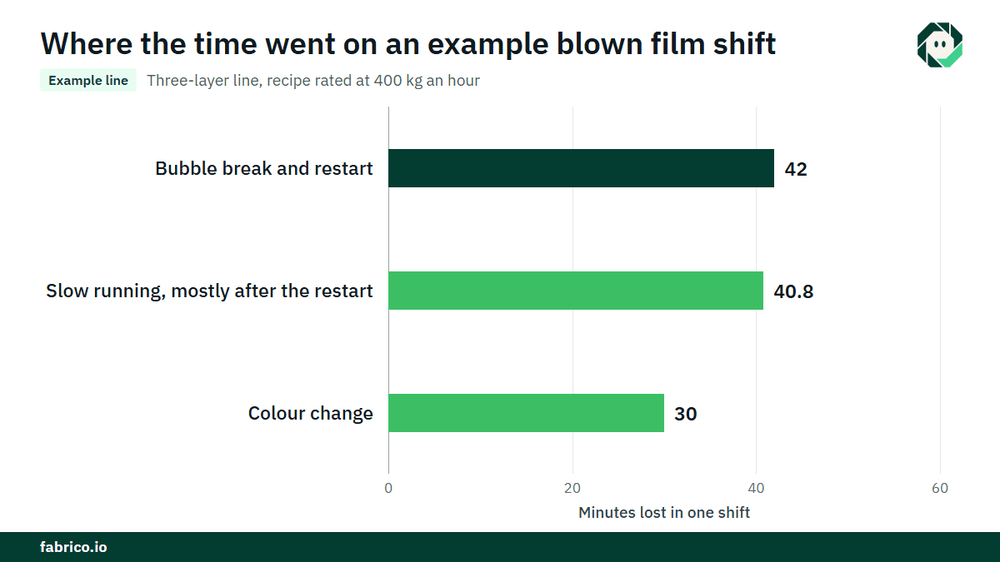
Linia przykładowa (liczby poglądowe, nie klienta): linia trzywarstwowa pracuje z recepturą o nominale 400 kg na godzinę. Zaplanowany czas produkcji to 480 minut, więc maksymalnie można wytworzyć 400 x 8 = 3 200 kg.
- Przestoje: jedno pęknięcie bańki z restartem, 42 minuty, i jedna zmiana koloru, 30 minut. Łącznie 72 minuty, więc czas pracy to 408 minut.
- Availability = 408 / 480 = 85,0%.
- Nominalny wydajność w czasie pracy = 400 x 408 / 60 = 2 720 kg. Mieszalniki zanotowały 2 448 kg. Performance = 2 448 / 2 720 = 90,0%. Brakujące 272 kg to 40,8 minuty przy nominalnej prędkości, głównie powolna praca po restarcie.
- Odpady: 48 kg purga, 38 kg odpadów rozruchowych po pęknięciu, 12 kg odrzuceń z powodu kalibru. Razem 98 kg, więc dobra produkcja to 2 350 kg. Quality = 2 350 / 2 448 = 96,0%.
- OEE = 0,85 x 0,90 x 0,96 = 73,4%. Sprawdzenie: 2 350 / 3 200 = 73,4%.
Wyceń pęknięcie bańki. 42 minuty to 400 x 42 / 60 = 280 kg, których nie wyprodukowano. Przy wkładzie $0.60 za kg (€0.60 w zakładzie w euro) to $168. 38 kg odpadów rozruchowych tracą $1.00 za kg wartości, gdy idą na regranulat zamiast do rolki klienta: $38. Jedno pęknięcie kosztuje $206, czyli €206. Przy 150 pęknięciach rocznie to $30 900, czyli €30 900, jeśli linia jest wyprzedana.
Gdzie pasuje Fabrico
Fabrico to platforma do zarządzania wydajnością produkcji z wizją komputerową. Na linii wytłaczania zaczyna od OEE i lekkiego MES: automatyczne logowanie przestojów z sygnałów maszynowych oraz OEE na żywo według linii i zmiany.
- Straty wycenione w pieniądzu i uporządkowane według wartości, tak aby pęknięcie bańki, długi changeover koloru i powolny rozruch były porównywane w tej samej walucie.
- Operator potwierdza przyczynę jednym tapnięciem, gdy zatrzymanie jest świeże.
- Klip z kamery jako dowód zatrzymania, tam gdzie kamera obserwuje bańkę lub winder.
- Zlecenie robocze do właściwego technika, z jego kosztem, gdy zatrzymanie okaże się awarią.
- Jeden widok na wiele zakładów dla grup prowadzących linie w kilku lokalizacjach.
Możesz zacząć na jednej linii, z linią bazową i ustaloną wcześniej datą decyzji. Każdy zakład otrzymuje wycenę po przeglądzie swoich linii.
Często zadawane pytania
Czy OEE dla folii dmuchanej powinno używać kg/h czy m/min?
Kilogramy na godzinę. Metry na minutę zmieniają się z kalibrem i szerokością, więc cienka folia wydaje się szybka, a gruba wolna. Kilogramy na godzinę w odniesieniu do nominalnego wydatku dla receptury porównują podobne rzeczy.
Czy zmiany rolek liczą się jako przestój w OEE dla folii dmuchanej?
Nie, gdy automatyczny winder zmienia rolki bez zatrzymywania linii. Strata przy każdej przekładce to utrata Quality. Nieudane transfery i ręczne zmiany, które zatrzymują linię, są stratami Availability.
Czy obcięcie krawędzi to strata jakości?
To zależy od waszej zasady. Obcięcie zwracane bezpośrednio do wytłaczarki jest często pomijane zarówno z kategorii dobrych, jak i odpadów. Wybierz jedną zasadę, zapisz ją i stosuj na każdej linii.
Jak liczyć odpady z purga przy zmianie koloru?
Zarejestruj czas zmiany w Availability i zważ purgę oraz folię przejściową jako stratę Quality w kilogramach. Oba należą do przezbrojenia, więc raportuj je razem.
Co to jest dobre OEE dla linii folii dmuchanej?
Nie ma standardowego benchmarku dla folii dmuchanej. Porównuj każdą linię z jej własną linią bazową, używając tych samych nominalnych wydajności i tej samej reguły obróbki krawędzi, i obserwuj trend według receptury.
Zobacz straty swojej linii w demo
Przynieś jedną linię i jej raporty zmian. Pokażemy, gdzie idą kilogramy i ile kosztuje każda strata.
Powiązane artykuły



Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.