


 Anmeldung
 Blog
OEE für Blasfolienextrusion: Durchsatz, Blasenbrüche und Dickenausschuss

Wichtigste Erkenntnisse
- Setzen Sie Performance gegen die ausgelegte Kilogramm-pro-Stunde für jedes Rezept, nicht gegen Meter pro Minute.
- Ein Blasenbruch kostet doppelt - der Stopp ist Availability, der Anlaufverlust ist Quality.
- Farb- und Harzwechsel kosten Zeit und Spülabfall. Messen Sie beides, vom letzten guten Rolle bis zur ersten guten Rolle.
- Unter der ausgelegten Leistung laufen, um die Blase stabil zu halten, ist ein Geschwindigkeitsverlust und benötigt eine Begründung.
- Entscheiden Sie einmal, wie konstruiertes Kantenabschnitt gezählt wird, schreiben Sie es auf und halten Sie sich daran.
Die Blase auf Linie 4 reißt zwanzig Minuten nach einem Farbwechsel. Die Mannschaft stoppt den Haul-off, entfernt das Folienstück von den Nip-Rollen, fädelt eine neue Blase ein und erhöht die Produktion behutsam, während die Dicke sich einpendelt. Der OEE-Bericht für die Schicht zeigt einen Stopp, aber die Linie hat auch die Kilogramm verloren, die sie danach langsamer produzierte, und die Folie, die sie entsorgte, bevor die Dicke wieder in der Spezifikation war.
Dieser Leitfaden richtet sich an Werksleiter, Verfahrensingenieure und CI-Verantwortliche auf Blasfolienlinien. Er erklärt, warum Kilogramm pro Stunde die richtige Grundlage für Performance sind, wie Blasenbrüche, Rollen- und Farbwechsel zu buchen sind, wie Dicken-, Gel- und Spülverluste zu messen sind und welche Datenquelle was sieht.
Wie eine Blasfolienlinie läuft
- Dosierung und Mischen. Gravimetrische Blender speisen Harz, Masterbatch und Additive in jeden Extruder und melden Kilogramm pro Stunde.
- Extruder und Siebwechsler. Ein Extruder pro Schicht bei Co-Extrusionslinien. Der Siebwechsler filtert das Schmelzbad; ein verstopftes Sieb erhöht den Schmelzdruck.
- Düse, Airring und Blase. Die ringförmige Düse formt die Röhre, Luft bläst sie zur Blase auf, und der Airring - bei vielen Linien mit innerer Blasenkühlung - kühlt sie.
- Kollapsrahmen und Nip-Rollen. An der Turmspitze wird die Blase abgeflacht und vom Haul-off gezogen.
- Dicken-Scanner und Treater. Der Scanner misst die Dicke um die Blase oder über das Band; der Corona-Treater bereitet die Oberfläche zum Bedrucken vor.
- Winder. Turret- oder Kontaktwinder wickeln die Folie zu Rollen, oft mit Schlitz- und Kantenschnitt davor.
Es ist ein kontinuierlicher Prozess. Jeder Stopp bedeutet einen Neustart, und jeder Neustart erzeugt Ausschuss, bis Blase, Dicke und Farbe wieder stabil sind.

Warum Kilogramm pro Stunde die richtige Rate sind
Die Liniengeschwindigkeit hängt vom Film ab. Der Output in Kilogramm pro Stunde ist Liniengeschwindigkeit mal Lay-flat-Breite mal zwei mal Dicke mal Dichte. Halbieren Sie die Dicke bei gleichem Output, läuft die Linie doppelt so schnell in Metern pro Minute, während die Extruder genau die gleiche Arbeit leisten.
Deshalb messen Sie Performance in Kilogramm. Für jedes Rezept - also Aufbau, Dicke und Breite - setzen Sie den ausgelegten Output anhand der besten nachgewiesenen Kilogramm pro Stunde, die die Linie mit speziellem Film in Spezifikation hält. Bei vielen Linien wird dieses Limit vom Airring bestimmt, nicht vom Extruder.
- Performance = extrudierte Kilogramm / (ausgelegte kg pro Stunde x Laufzeit).
- Verwenden Sie die beste nachgewiesene Rate für dieses Rezept, nicht einen guten Tagesdurchschnitt.
- Wenn ein Rezept oft über der Vollgeschwindigkeit liegt, ist sein Auslegungswert zu niedrig gesetzt.
Unser Leitfaden zu Faktor OEE Performance behandelt die Festlegung der Rate ausführlicher, und OEE für die Kunststofffertigung vergleicht Extrusion mit Spritzgießen.
Availability: Blasenbrüche, Starts und Wechsel
| Stopp-Typ | OEE-Faktor | Typische Ursachen | Was zu erfassen ist |
|---|---|---|---|
| Blasenbruch | Availability, dann Quality für Anlaufverlust | Gels oder Kontamination, Schwankungen der Schmelztemperatur, Airring- oder IBC-Fehler, Zugluft in der Halle | Zeit bis zum Neustart, Ausschuss kg, Rezept, Harz-Lot |
| Farb- oder Harzwechsel | Availability, dann Quality für Spülung | Geplanter Produktwechsel | Letzte gute Rolle bis erste gute Rolle, Spülkg |
| Siebwechsel | Availability, oder keiner bei kontinuierlichen Wechslersystemen | Kontamination, Qualität des Regrinds | Stoppdauer, Schmelzdruck vor dem Wechsel |
| Fehlerhafte Rollen-Übernahme | Availability | Umbelagen, Kernprobleme, Spannung | Stoppdauer, Winder-Position |
| Unter Auslegungsoutput laufen | Performance | Instabile Blase, Kühlgrenze, vorsichtiger Anlauf | Grund und tatsächliche kg pro Stunde |
| Warten auf Harz oder Kerne | Availability | Silo-, Trockner- oder Lieferprobleme | Warten auf Material, mit Quelle |
Blasenbrüche verdienen eigene Grundcodes, aufgeteilt nach wahrscheinlicher Ursache und mit dem Harz-Lot getaggt. Mit der Zeit zeigt das Muster, ob Brüche einem Harz, einem Rezept, einer Jahreszeit oder einem Schichtwechsel folgen.
Wechsel sind geplante Arbeiten, aber die Zeit, die sie benötigen, ist trotzdem ein Verlust. Buchen Sie den kompletten Wechsel in Availability mit einer Standardzeit und codieren Sie das Überziehen. Unser Leitfaden zu geplanten und ungeplanten Stillstandsdefinitionen, die OEE ehrlich halten erklärt, warum das Verstecken von Wechseln in geplanter Zeit OEE aufbläht.
Rollenwechsel und der Winder
Bei einer Linie mit automatischem Turret-Winder stoppt ein normaler Rollenwechsel die Extruder nicht. Das ist kein Availability-Verlust. Die wenigen Meter, die bei jeder Übergabe verloren gehen, sind ein Quality-Verlust in Kilogramm - pro Wechsel klein, aber konstant.
Ein fehlgeschlagener Transfer ist anders. Wenn sich das Band wickelt oder der neue Kern die Folie nicht nimmt, stoppt die Linie oder läuft bis zum Ausschuss, bis der Winder frei ist. Kodieren Sie es als Winder-Stopp, nicht als Blasenproblem, damit die Abstellung an die richtige Stelle geht.
Kurzzeitige Winder-Fehler, ein Slitter-Messer-Problem oder ein Kern, der im Loader klebt, sind die Mikro-Stops der Blasfolie. Jeder ist kurz und der Bediener behebt ihn ohne Notiz.
Quality: Dicke, Gels und Spül-Ausschuss
Zählen Sie Quality in Kilogramm: gute Kilogramm geteilt durch alle extrudierten Kilogramm.
- Dicke. Folie außerhalb der Dicken-Toleranz, oder mit einem Profil, das schlechte Rollen liefert, aus Scannerdaten.
- Gels. Nicht aufgeschmolzene Partikel, vernetzte Materialreste oder Kontamination. Viele Linien nutzen ein Inline-Filmprüfsystem, um sie zu zählen; Rollen über dem Grenzwert werden abgestuft oder verworfen.
- Spül- und Übergangsausschuss. Folie, die entsteht, während eine Farbe oder ein Harz den vorherigen Stoff verdrängt, bis Farbe und Eigenschaften wieder in Spec sind.
- Anlaufverlust. Folie, die nach einem Blasenbruch oder Start erzeugt wird, bis Blase und Dicke sich stabilisiert haben.
- Aufwicklung und Behandlung. Falten, teleskopierte Rollen, niedriger Behandlungsgrad.
Konstruiertes Kantenmaterial ist eine Abwägung. Wenn es direkt in den Extruder zurückgeführt wird, zählen einige Werke es weder zu Gut noch zu Ausschuss. Andere zählen es als Verlust. Jede Regel funktioniert, wenn sie aufgeschrieben und nicht geändert wird, sodass Trends vergleichbar bleiben.
Vom hellen zum dunklen wechseln und das Gruppieren von Qualitäten mit ähnlichem Melt Flow verkürzt oft Übergänge. Unser Beitrag zu Changeover-Sequenz nach Kosten zeigt, wie man die Reihenfolge abwägt. Für die Restart-Seite lesen Sie wie man Start- und Stop-Verluste mit besserem MES und OEE reduziert.
Datenquellen: was jede von ihnen sieht
| Quelle | Was sie liefert | Was sie verpasst |
|---|---|---|
| Blender und Extruder-PLC | Kilogramm pro Stunde, Schneckendrehzahl, Schmelzdruck, Laufzustand | Warum der Output gefallen ist |
| Dicken-Scanner | Dickenprofil und durchschnittliche Dicke | Gels, Falten |
| Winder | Rollenwechsel, Rollenlänge, Transferfehler | Rollen, die später abgestuft werden |
| Rollen- und Ausschusswaagen | Kilogramm guter Rollen und Ausschuss pro Schicht | Welches Ereignis den Ausschuss verursacht hat |
| Bedienereingabe | Grund, Rezept, Harz-Lot, Rollennummer | Kurzzeitige Winder-Fehler, die niemand erfasst |
| Kamera an Blase oder Winder | Ein Clip vom Moment eines Bruchs oder Wicklers | Was innerhalb der Düse oder des Extruders passiert |
Die PLC ist die Uhr für den Stopp. Wo eine Kamera Blase oder Winder beobachtet, zeigt der Clip den Moment, in dem es schiefging, und ein Modell kann die wahrscheinliche Ursache vorschlagen. Der Bediener bestätigt sie mit einem Tipp.
Eine bearbeitete Schicht auf einer Blasfolienlinie
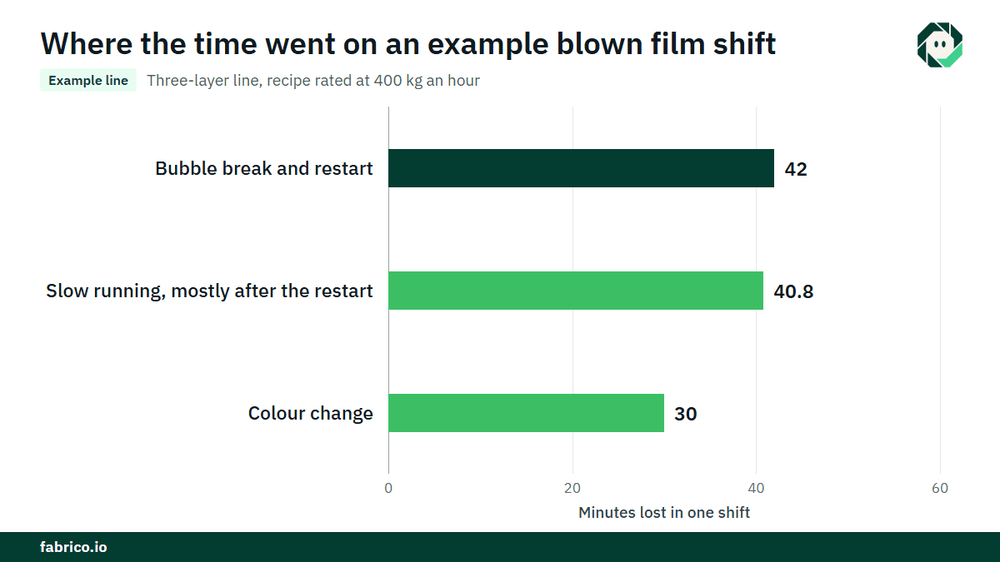
Beispiellinie (illustrierende Zahlen, kein Kunde): Eine Dreischichtlinie läuft ein Rezept mit 400 kg pro Stunde ausgelegt. Geplante Produktionszeit sind 480 Minuten, also wäre das Maximum 400 x 8 = 3.200 kg.
- Stopps: ein Blasenbruch mit Neustart, 42 Minuten, und ein Farbwechsel, 30 Minuten. Insgesamt 72 Minuten, damit ist die Laufzeit 408 Minuten.
- Availability = 408 / 480 = 85,0 %.
- Ausgelegter Output in der Laufzeit = 400 x 408 / 60 = 2.720 kg. Die Blender protokollierten 2.448 kg. Performance = 2.448 / 2.720 = 90,0 %. Die fehlenden 272 kg entsprechen 40,8 Minuten bei Auslegungsrate, überwiegend langsamer Lauf nach dem Neustart.
- Ausschuss: 48 kg Spülung, 38 kg Anlaufverlust nach dem Bruch, 12 kg Dickenablehnung. Insgesamt 98 kg, damit ist der gute Output 2.350 kg. Quality = 2.350 / 2.448 = 96,0 %.
- OEE = 0,85 x 0,90 x 0,96 = 73,4 %. Prüfung: 2.350 / 3.200 = 73,4 %.
Preislich bewerten Sie den Blasenbruch. Die 42 Minuten sind 400 x 42 / 60 = 280 kg, die nicht produziert wurden. Bei einem Deckungsbeitrag von $0.60 pro kg (€0.60 in einem Euro-Werk) sind das $168. Die 38 kg Anlaufverlust verlieren $1.00 pro kg an Wert, wenn sie zu Regrind gehen statt zur Kundenrolle: $38. Ein Bruch kostet $206, bzw. €206. Bei 150 Brüchen im Jahr sind das $30.900 bzw. €30.900, falls die Linie ausverkauft ist.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Plattform mit Computer Vision. Auf einer Extrusionslinie beginnt sie mit OEE und leichtem MES: automatische Downtime-Erfassung aus Maschinensignalen und OEE live nach Linie und Schicht.
- Verluste in Geld bewertet und nach Geld sortiert, sodass ein Blasenbruch, ein langer Farbwechsel und ein langsamer Start in derselben Währung verglichen werden können.
- Der Bediener bestätigt die Ursache mit einem Tap, solange der Stopp frisch ist.
- Ein Kameraclip als Beweis für einen Stopp, wo eine Kamera Blase oder Winder beobachtet.
- Ein Arbeitsauftrag an den richtigen Techniker, mit seinen Kosten, wenn sich ein Stopp als Ausfall herausstellt.
- Eine Ansicht über Werke hinweg für Gruppen, die Linien an mehreren Standorten betreiben.
Sie können an einer Linie beginnen, mit einer Basislinie und einem im Voraus vereinbarten Entscheidungsdatum. Jedes Werk erhält ein Angebot nach einer Überprüfung seiner Linien.
Häufig gestellte Fragen
Sollte OEE für Blasfolie kg/h oder m/min verwenden?
Kilogramm pro Stunde. Meter pro Minute ändern sich mit Dicke und Breite, sodass ein dünner Film schnell und ein dicker langsam erscheint. Kilogramm pro Stunde gegen den ausgelegten Output pro Rezept vergleicht Ähnliches mit Ähnlichem.
Zählen Rollenwechsel als Stillstand in der OEE für Blasfolie?
Nein, wenn ein automatischer Winder Rollen wechselt, ohne die Linie zu stoppen. Der Abfall bei jedem Transfer ist ein Quality-Verlust. Fehlgeschlagene Transfers und manuelle Wechsel, die die Linie stoppen, sind Availability-Verluste.
Ist Kantenschnitt ein Qualitätsverlust?
Es kommt auf Ihre Regel an. Kantenmaterial, das direkt in den Extruder zurückgeführt wird, wird oft weder als Gut noch als Ausschuss gezählt. Wählen Sie eine Regel, schreiben Sie sie auf und wenden Sie sie auf jeder Linie an.
Wie zählt man Spül-Ausschuss bei einem Farbwechsel?
Buchen Sie die Wechselzeit in Availability und wiegen Sie Spül- und Übergangsfim als Quality-Verlust in Kilogramm. Beides gehört zum Wechsel, also berichten Sie zusammen.
Was ist ein gutes OEE für eine Blasfolienlinie?
Es gibt keinen Standard-Benchmark für Blasfolie. Vergleichen Sie jede Linie mit ihrer eigenen Basislinie, verwenden Sie dieselben ausgelegten Outputs und dieselbe Kantenregel und beobachten Sie den Trend pro Rezept.
Sehen Sie die Verluste Ihrer Extrusionslinie in einer Demo
Bringen Sie eine Linie und ihre Schichtberichte mit. Wir zeigen, wohin die Kilogramm gehen und was jede Verlustart kostet.
Verwandte Artikel



Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.