


 Anmeldung
 Blog
OEE für Rollformlinien: Spulenwechsel, Liniengeschwindigkeit und Ausschuss

Wichtigste Erkenntnisse
- Messen Sie eine Rollformlinie in Metern: Ideal ist die Nennliniengeschwindigkeit für jedes Profil, in Metern pro Minute.
- Spulenwechsel und Profilwechsel sind Verfügbarkeitsverluste; Fahren unter Nenngeschwindigkeit ist ein Leistungsverlust.
- Schnitt- und Stanzfehler fallen in alle drei Faktoren - abhängig davon, ob sie die Linie stoppen, verlangsamen oder schlechte Teile erzeugen.
- Anlaufmeter nach einem Spulenwechsel oder einem Wechsel sowie Spulenanfänge und -enden sind Qualitätsverluste.
- Bewerten Sie jeden Verlust pro Meter, sodass Rüstzeiten, Spulenwechsel, langsame Laufzeiten und Ausschuss in einer Rangliste stehen.
Der Rollformer auf Linie 2 läuft während der meisten Zeit jeder Spule mit der eingestellten Geschwindigkeit. Dann endet die Spule, das Einfädeln der neuen dauert, die ersten Meter kommen mit Flare und Twist heraus, und der fliegende Schnitt verfehlt die Länge zweimal vor dem Mittag. Der Laufbildschirm sagt, die Linie lief den Großteil der Schicht. Die Meter sagen etwas anderes, und diese Differenz sollte OEE auf einer Rollformlinie erklären.
Dieser Leitfaden richtet sich an Werksleiter, Produktionsleiter und Ingenieure, die Rollformlinien für Profile, Paneele, Pfetten oder Rohre betreiben. Er behandelt die ideale Rate in Metern pro Minute, Spulenwechsel, Profilwechsel und Walzenwerkzeuge, Fehler beim Abtrennen und Stanzen, Anlaufausschuss und welche Datenquelle was sehen kann.
Wohin die Zeit auf einer Rollformlinie geht
Eine typische Linie verläuft vom Abwickler und Spulenwagen über einen Richtapparat, das Einführungsführungsblech und eine Vorstanze oder Inline-Stanzung in die Formstände, dann zu einem fliegenden Abtrennschnitt oder einer Stop-to-cut-Schere, dem Auslauftisch und einem Stapler oder Bündler. Wenn einer davon stoppt, stoppt das Band.
| Station | Typische Stopps und Verluste | OEE-Faktor |
|---|---|---|
| Abwickler und Spulenwagen | Spulenende, Spulenwechsel, Einfädeln des neuen Kopfes, Spulenfehler | Verfügbarkeit |
| Richtapparat und Einlauf | Bandrauschen, Wölbung, falsch eingestellter Einlauf | Leistung, Qualität |
| Stanzen | Verpasster Stanzschlag, Lochposition außerhalb, Ausreißen der Ausstanzung, gebrochener Stempel | Verfügbarkeit, Qualität |
| Formstände | Verschiebung der Walzeneinstellung, Bandstau, Schmierungsfehler | Verfügbarkeit, Qualität |
| Abtrennen | Längenfehler, Grat, Matrizenverschleiß, Synchronisationsfehler des Abtrennens | Verfügbarkeit, Qualität |
| Auslauf und Stapler | Stapler voll, Bündel nicht entfernt, Profile türmen sich auf | Verfügbarkeit, Leistung |
| Profilwechsel | Walzenwechsel oder Standanpassung, Abtrenn- und Stanzwerkzeuge, Erstmusterprüfung | Verfügbarkeit |

Liniengeschwindigkeit als ideale Rate
Ein Rollformer erzeugt ein kontinuierliches Produkt, daher messen Sie ihn in Metern. Die ideale Rate ist die Nennliniengeschwindigkeit für das Profil, in Metern pro Minute, eingestellt für Stärke, Material und Stanzbild. Leistung ist die produzierten Meter geteilt durch die Laufzeit multipliziert mit der idealen Geschwindigkeit.
Setzen Sie das Ideal pro Profil aus der Konstruktionsbewertung oder der besten stabilen Geschwindigkeit, die über lange Läufe gehalten wurde. Setzen Sie es nicht auf die Geschwindigkeit, mit der die Bediener üblicherweise fahren. Wenn ein hartes Material oder eine marginale Werkzeugeinstellung die Mannschaft langsamer fahren lässt, ist das ein Geschwindigkeitsverlust und sollte sichtbar sein. Unser Artikel über Diagnose von Geschwindigkeitsverlusten mit Daten erklärt, wie man ihn findet.
Stop-to-cut-Linien brauchen Aufmerksamkeit. Das Band stoppt für jeden Schnitt, daher verlieren kurze Teile mehr Zeit pro Meter als lange. Setzen Sie das Ideal pro Profil und Längenband, einschließlich der vorgesehenen Zeit für jeden Schnitt, sonst bestraft die Leistung kurze Aufträge. Zählen Sie Meter vom Linienencoder und Teile vom Schnittzähler; wo Längen variieren, sind Meter die fairere Einheit.
Spulenwechsel
Ein Spulenwechsel bedeutet, das Ende auszufahren, das Schwanzende abzuschneiden, die neue Spule mit dem Spulenwagen zu laden, den Kopf durch den Richtapparat und den Einlauf zu führen, ihn in die ersten Stände einzujoggen und den Kopf abzuschneiden. Bei gestoppter Linie ist das ein Verfügbarkeitsverlust mit eigenem Grundcode.
Spulenwechsel können sich mehrere Male pro Schicht wiederholen, daher summieren sie sich. Ein Doppelabwickler oder ein Spulenwagen, der die nächste Spule vorbereitet, während die Linie läuft, macht einen Teil des Wechsels zu externer Arbeit. Schwerere Spulen bedeuten weniger Wechsel, sofern der Abwickler und der Kran dies zulassen.
Entscheiden Sie einmal, ob ein Standard-Spulenwechsel als geplant gilt. Wenn ja, legen Sie eine Standardzeit fest und buchen Sie die Minuten darüber als ungeplant. So oder so, halten Sie Spulenwechsel aus dem allgemeinen Stopp-Topf, sonst gehen sie darin unter.
Profilwechsel und Walzenwerkzeuge
Ein Profilwechsel ist der lange Stopp. Bei einer Linie mit festem Werkzeug werden die Walzen standweise von den Wellen genommen oder ganze Racks oder Kassetten per Kran getauscht. Bei einer größenverstellbaren Linie werden Stände auf die neue Breite verschoben. In jedem Fall werden Walzenabstände eingestellt, der Einlauf neu justiert, Abtrenn- und Stanzwerkzeuge gewechselt, das Programm geladen, das Band eingefädelt und die ersten Teile vermessen und nachgestellt.
Die meiste Zeit geht in Dinge, die man tun könnte, bevor die Linie stoppt: Racks außerhalb der Linie vorab einstellen, Werkzeuge und Führungen vorbereiten, Einstellungen vom letzten Lauf des Profils notieren. Unser Leitfaden zur Rüstzeit erklärt, wie man sie misst und aufteilt. Verfolgen Sie Rüstzeiten nach Profilpaar, denn manche Wechsel sind deutlich länger als andere.
Fehler beim Abtrennen und Stanzen
Abtrenn- und Stanzfehler fallen in unterschiedliche Faktoren. Ein gebrochener Stempel oder ein Abtrennfehler, der die Linie stoppt, ist Verfügbarkeit. Ein Bandstau, den der Bediener in einer Minute beseitigt, ist ein Kurzstopp und fällt in die Leistung, wenn er unter Ihrer Stopp-Schwelle liegt. Ein Teil in falscher Länge, ein verpasstes Loch oder starker Grat ist ein Qualitätsverlust.
Längenfehler verdienen einen eigenen Grundcode. Sie können vom Durchrutschen oder Verschleiß des Messrades kommen und produzieren bei voller Geschwindigkeit schlechte Teile, die niemand bemerkt, bis die Teile gemessen werden. Geben Sie jedem Fehler einen Code an der Station, an der er beginnt. Unser Artikel über Design von Ursachen-Codes für Stillstände erklärt, wie man die Liste kurz genug für Bediener hält.
Anlaufausschuss und Spulenenden
Nach einem Profilwechsel kommen die ersten Meter mit Ausdehnung an den Enden, Verdrehung, Bogen oder falschem Querschnitt heraus, bis die Walzen eingestellt sind. Nach jedem Spulenwechsel werden Kopf und Schwanz abgeschnitten. Beides läuft mit Liniengeschwindigkeit, daher zählen Sie sie als produziert, aber nicht gut: Qualitätsverlust, gemessen in Metern.
Ausschuss aus dem Dauerlauf ist etwas anderes: ein Banddefekt, Walzspur, Längenfehler. Kodieren Sie die beiden getrennt, denn Anlaufausschuss wird durch bessere Einrichtung beseitigt, Spulenend-Ausschuss durch besseres Einfädeln, während Dauerlauf-Ausschuss auf Material oder Werkzeug hindeutet.
Eine durchgerechnete Schicht auf einer Linie
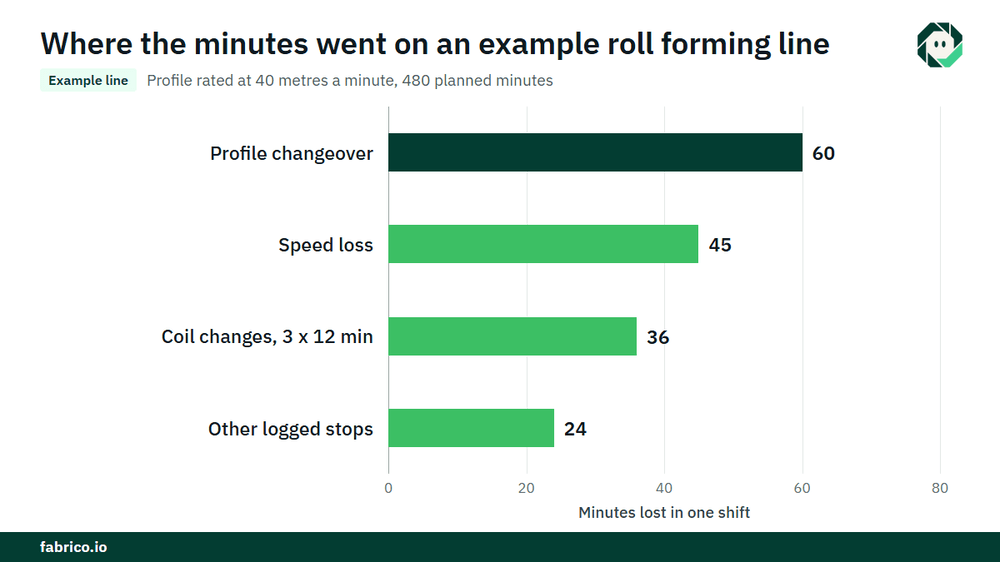
Beispiel-Linie (illustrative Zahlen, kein Kunde): Das Profil ist mit 40 Metern pro Minute bemessen. Die geplante Produktionszeit beträgt 480 Minuten.
- Der Profilwechsel dauerte 60 Minuten, drei Spulenwechsel je 12 Minuten (36 Minuten) und weitere protokollierte Stopps 24 Minuten. Die Laufzeit beträgt 480 minus 120 = 360 Minuten. Die Verfügbarkeit ist 360 / 480 = 75.0%.
- Bei 40 Metern pro Minute könnten 360 Minuten 14 400 Meter erzeugen. Die Linie machte 12 600. Die Leistung ist 12 600 / 14 400 = 87.5%, das sind 315 ideale Minuten von 360.
- Der Ausschuss betrug 40 Meter Anlauf nach dem Wechsel, 72 Meter von Spulenanfängen und -enden und 28 Teile zu je 5 Metern mit falscher Länge: 252 Meter. Die gute Ausbeute ist 12 348 Meter. Die Qualität ist 12 348 / 12 600 = 98.0%.
- OEE ist 0.750 x 0.875 x 0.980 = 64.3%. Prüfung: 12 348 Meter / 40 = 308.7 Minuten, und 308.7 / 480 = 64.3%.
- Bei einem Deckungsbeitrag von $1.50 pro Meter, €1.50 in einem Eurobetrieb, kostete der Wechsel 2 400 Meter, $3 600 (€3 600). Die 45 Minuten Geschwindigkeitsverlust kosteten 1 800 Meter, $2 700 (€2 700). Die Spulenwechsel kosteten 1 440 Meter, $2 160 (€2 160). Der Ausschuss kostete 252 x $1.50 = $378 (€378), plus der Stahl.
Die Rangfolge ist der nützliche Teil: Wechsel zuerst, langsames Fahren zweitens, Spulenwechsel drittens, Ausschuss zuletzt. Diese Zahlen werden nur dann zu Geld, wenn die zusätzlichen Meter verkauft werden oder Überstunden eingespart werden, also stimmen Sie diese Regel mit Ihrem Controller ab.
Was jede Datenquelle sieht
| Quelle | Was sie Ihnen sagt | Was sie verpasst |
|---|---|---|
| Line-PLC und Encoder | Liniengeschwindigkeit, Meter, Lauf oder Stopp | Warum sie gestoppt hat, ob die Meter gut waren |
| Abtrenn- und Stanzsignale | Geschnittene Teile, Stanzhübe, Fehler | Längenfehler, die der Encoder nicht erfasst hat |
| Bedienereingabe | Stoppgründe, Ausschussmeter und -gründe | Kurze Staus, die niemand zur Eingabe anhält |
| Kamera am Abwickler oder Abtrennwerk | Ein Clip als Beleg für ein Einfädelproblem, Bandstau, Aufstauen von Profilen | Was innerhalb der Formstände passiert |
Wenn die SPS nur „gestoppt“ meldet, zeigt eine Kamera am Abwickler oder am Abtrennwerk, ob die Mannschaft eine Spule einfädelt, einen Stau beseitigt oder auf einen vollen Stapler wartet. Die Software schlägt die wahrscheinliche Ursache vor und der Bediener bestätigt sie mit einem Tipp. Häufige Fehler: das Ideal ist auf die übliche Laufgeschwindigkeit gesetzt, Teile werden gezählt, wenn Längen variieren, Spulenwechsel sind in der geplanten Zeit verborgen und Anlaufmeter werden nie gezählt.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. Auf einer Rollformlinie beginnt es mit OEE und leichtem MES: automatische Stillstandserfassung aus dem Liniensignal, OEE live pro Linie und Schicht sowie Verluste in Geld bewertet, sodass Spulenwechsel, Rüstzeiten, langsames Fahren und Ausschuss in einer Liste stehen.
- Der Bediener bestätigt den Stoppgrund mit einem Tipp.
- Ein Kameraclip als Beleg für einen Stopp, wenn eine Kamera den Abwickler oder das Abtrennwerk überwacht.
- Verluste nach Geldwert sortiert, sodass der kostenintensivste Profil- oder Stopptype zuerst kommt.
- Ein Blick über mehrere Werke, wenn Sie Linien an mehr als einem Standort betreiben.
- Wenn ein Stopp eine Panne ist, eine Arbeitsorder an den richtigen Techniker mit den Kosten.
Sie beginnen an einer Linie, mit einer Basislinie und einem vorher vereinbarten Entscheidungsdatum. Jedes Werk erhält ein Angebot nach Überprüfung seiner Linien. Lesen Sie, wie die Plattform OEE im Solution Overview nachverfolgt.
Häufig gestellte Fragen
Wie berechnet man OEE für eine Rollformlinie?
Verfügbarkeit ist Laufzeit über geplante Produktionszeit. Leistung ist produzierte Meter über Laufzeit multipliziert mit der Nenngeschwindigkeit für das Profil. Qualität ist gute Meter über produzierte Meter. OEE ist das Produkt aus allen drei.
Wie hoch sollte die ideale Geschwindigkeit auf einem Rollformer sein?
Die Nennliniengeschwindigkeit für dieses Profil, diese Stärke und dieses Stanzbild, oder die beste stabile Geschwindigkeit, die über lange Läufe gehalten wird. Nicht die Geschwindigkeit, mit der die Linie üblicherweise läuft, sonst verschwindet der Geschwindigkeitsverlust. Unser Leitfaden zu OEE Performance erklärt warum.
Ist ein Spulenwechsel geplante oder ungeplante Stillstandszeit?
Das ist eine Regel Ihres Werks. Viele Werke behandeln Spulenwechsel als Verfügbarkeitsverlust mit eigenem Code; andere planen einen Standard-Spulenwechsel und buchen die Minuten darüber als ungeplant. Halten Sie die Regel fest.
Sollte OEE Meter oder Teile auf einer Rollformlinie verwenden?
Meter, wenn die Teillängen variieren. Teile funktionieren auf einer Linie, die eine Länge fährt, aber Meter erlauben Ihnen, Aufträge zu vergleichen und den Verlust pro Meter zu bewerten.
Wie zählt man Anlaufausschuss auf einer Rollformlinie?
Zählen Sie die Meter, die nach einem Wechsel des Profils oder einer Spulenänderung abgeschnitten werden, als produziert, aber nicht gut, mit eigenem Grundcode, getrennt vom Ausschuss im Dauerlauf.
Sehen Sie Ihre Rollforming-Verluste in einer Demo
Bringen Sie eine Linie, ihre Profile und Ihren aktuellen Schichtbericht mit. Wir zeigen, wohin die Meter gehen und was sie kosten.
Verwandte Artikel

Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.