


 Zaloguj
 Blog
OEE dla linii formowania wałkowego: zmiany zwojów, prędkość linii i odpady

Kluczowe wnioski
- Mierz linię formowania walcowego w metrach: idealna jest nominalna prędkość linii dla każdego profilu, w metrach na minutę.
- Zmiany zwojów i przezbrojenia profili to straty dostępności; jazda poniżej prędkości nominalnej to strata wydajności.
- Błędy przy odcinaniu i tłoczeniu mieszczą się we wszystkich trzech czynnikach - w zależności od tego, czy zatrzymują linię, ją spowalniają, czy produkują złe części.
- Metry przy rozruchu po zmianie zwoju lub przezbrojeniu oraz głowy i końcówki zwoju są stratami jakości.
- Wycenić każdą stratę na metr, tak aby przezbrojenia, zmiany zwojów, wolna praca i odpady były w jednej liście.
Formier na linii 2 pracuje z ustawioną prędkością przez większość każdej szpuli. Potem szpula się kończy, nową trzeba wprowadzić i to zajmuje czas, pierwsze metry wychodzą z rozprężeniem i skrętem, a cięcie w locie dwa razy nie trafi długości przed lunchem. Ekran pracy mówi, że linia pracowała przez większość zmiany. Metry mówią co innego i ta różnica powinna być wyjaśniona przez OEE na linii formowania walcowego.
Ten przewodnik jest dla kierowników zakładu, kierowników produkcji i inżynierów prowadzących linie do formowania profili, paneli, płatwi lub rur. Obejmuje idealną stawkę w metrach na minutę, zmiany zwojów, przezbrojenia profili i narzędzia rolek, usterki odcinania i tłoczenia, odpady przy rozruchu i to, co widzi każde źródło danych.
Gdzie znika czas na linii formowania walcowego
Typowa linia biegnie od odwijaka i wózka z zwojami przez prostownik, prowadnicę wejściową i prasę do wstępnego tłoczenia lub tłoczenie w linii, do stanowisk formujących, potem do cięcia w locie lub nożyc stop-to-cut, stołu wyjściowego i układarki lub pakowarki. Gdy którykolwiek z elementów zatrzyma się, taśma się zatrzymuje.
| Stacja | Typowe przestoje i straty | Czynnik OEE |
|---|---|---|
| Odwijak i wózek z zwojami | Koniec zwoju, zmiana zwoju, wciąganie nowego początku, wada zwoju | Dostępność |
| Prostownik i wejście | Wędrowanie taśmy, camber, źle ustawiona prowadnica wejściowa | Wydajność, Jakość |
| Tłoczenie | Chybione tłoczenie, pozycja otworu poza tolerancją, wyrwanie wykrojnika, złamany tłocznik | Dostępność, Jakość |
| Stojaki formujące | Przemieszczenie ustawienia rolek, zaklinowanie taśmy, błąd smarowania | Dostępność, Jakość |
| Odcinanie | Błąd długości, zadziorek, zużycie matrycy, błąd synchronizacji odcinania | Dostępność, Jakość |
| Wyjście i układarka | Układarka pełna, pakiet nieusunięty, profile się piętrzą | Dostępność, Wydajność |
| Przezbrojenie profilu | Zmiana rolek lub regulacja stojaka, matryce do cięcia i tłoczenia, kontrola pierwszej części | Dostępność |

Prędkość linii jako stawka idealna
Formier walcowy wytwarza produkt ciągły, dlatego mierz go w metrach. Stawką idealną jest prędkość nominalna linii dla profilu, w metrach na minutę, ustawiona dla jego grubości, materiału i wzoru tłoczenia. Wydajność to wyprodukowane metry podzielone przez czas pracy pomnożone przez prędkość idealną.
Ustaw ideal dla profilu na podstawie wartości konstrukcyjnej lub najlepszej stabilnej prędkości utrzymywanej przy długich przebiegach. Nie ustawiaj go na prędkości, z którą operatorzy zwykle jeżdżą. Jeśli twardy materiał lub graniczne ustawienie narzędzia zmusza zespół do wolniejszej pracy, to strata prędkości i powinna być widoczna. Nasz artykuł o diagnozowaniu strat prędkości za pomocą danych wyjaśnia, jak je znaleźć.
Linie stop-to-cut wymagają uwagi. Taśma zatrzymuje się przy każdym cięciu, więc krótkie części tracą więcej czasu na metr niż długie. Ustaw ideal dla profilu i przedziału długości, włączając zaprojektowany czas na każde cięcie, inaczej Wydajność ukarze krótkie zlecenia. Licz metry z enkodera linii, a sztuki z licznika cięć; tam gdzie długości się różnią, metry są sprawiedliwsze.
Zmiany zwojów
Zmiana zwoju oznacza rozwinięcie ogona, odcięcie końcówki, załadowanie nowego zwoju wózkiem, wciągnięcie początku przez prostownik i prowadnicę wejściową, ustawienie go w pierwszych stojakach i odcięcie początku. Gdy linia jest zatrzymana, to strata Dostępności z własnym kodem przyczyny.
Zmiany zwojów mogą powtarzać się kilka razy na zmianę, więc sumują się. Podwójny odwijacz lub wózek, który przygotowuje następny zwój podczas pracy linii, zamienia część zmiany w pracę zewnętrzną. Cięższe zwoje oznaczają mniej zmian, jeśli odwijacz i suwnica na to pozwalają.
Ustal raz, czy standardowa zmiana zwoju jest uznawana za zaplanowaną. Jeśli tak, ustaw czas standardowy i zaksięguj minuty ponad nim jako niezaplanowane. Tak czy inaczej trzymaj zmiany zwojów poza ogólnym koszem przestojów, inaczej znikną w nim.
Przezbrojenie profilu i narzędzia rolek
Przezbrojenie profilu to długi postój. Na linii z narzędziami stałymi rolki są zdejmowane z wałów stojak po stojaku, lub całe platformy czy kasety są wymieniane suwnicą. Na linii z regulacją rozmiaru stojaki przesuwają się na nową szerokość. Tak czy inaczej ustawiane są prześwity rolek, ponownie ustawiana jest prowadnica wejściowa, wymieniane są matryce do cięcia i tłoczenia, ładowany jest program, wciągana jest taśma i pierwsze części są mierzone i korygowane.
Większość czasu idzie na to, co można przygotować zanim linia się zatrzyma: platformy wstępnie ustawione poza linią, matryce i prowadnice przygotowane, ustawienia zapisane z ostatniego biegu profilu. Nasz przewodnik o czasie przezbrojenia wyjaśnia jak mierzyć i dzielić go. Śledź czas przezbrojenia według par profili, bo niektóre zmiany są znacznie dłuższe niż inne.
Błędy przy odcinaniu i tłoczeniu
Błędy przy odcinaniu i tłoczeniu trafiają do różnych czynników. Złamany tłocznik lub błąd odcinania, który zatrzymuje linię, to Dostępność. Zaklinowanie taśmy, które operator czyści w minutę, to krótki postój i trafia do Wydajności, jeśli jest poniżej twojego progu zatrzymań. Część odcięta na złą długość, pominięte dziury czy duża zadziorka to strata Jakości.
Błędy długości zasługują na własny kod przyczyny. Mogą wynikać ze ślizgania się lub zużycia koła pomiarowego i powodują złe części przy pełnej prędkości, których nikt nie zauważy, dopóki części nie zostaną zmierzone. Nadaj każdej usterce kod na stacji, na której się zaczyna. Nasz artykuł o projektowaniu kodów przyczyn przestoju wyjaśnia, jak utrzymać listę na tyle krótką, żeby operatorzy jej używali.
Odpady przy rozruchu i końcówki zwojów
Po przezbrojeniu profilu pierwsze metry wychodzą z rozprężeniem na końcach, skrętem, łukiem lub złym przekrojem, dopóki rolki nie zostaną ustawione. Po każdej zmianie zwoju odcinane są głowa i ogon. Oba biegną z prędkością linii, więc licz je jako wyprodukowane lecz nie dobre: strata Jakości, mierzona w metrach.
Odpady z pracy ustabilizowanej to co innego: wada taśmy, ślad rolki, błąd długości. Zakoduj je oddzielnie, bo odpady przy rozruchu rozwiązują się lepszą konfiguracją, odpady z końcówek zwojów lepszym wciągnięciem, a odpady w stanie ustalonym wskazują na materiał lub narzędzie.
Przykładowy shift na jednej linii
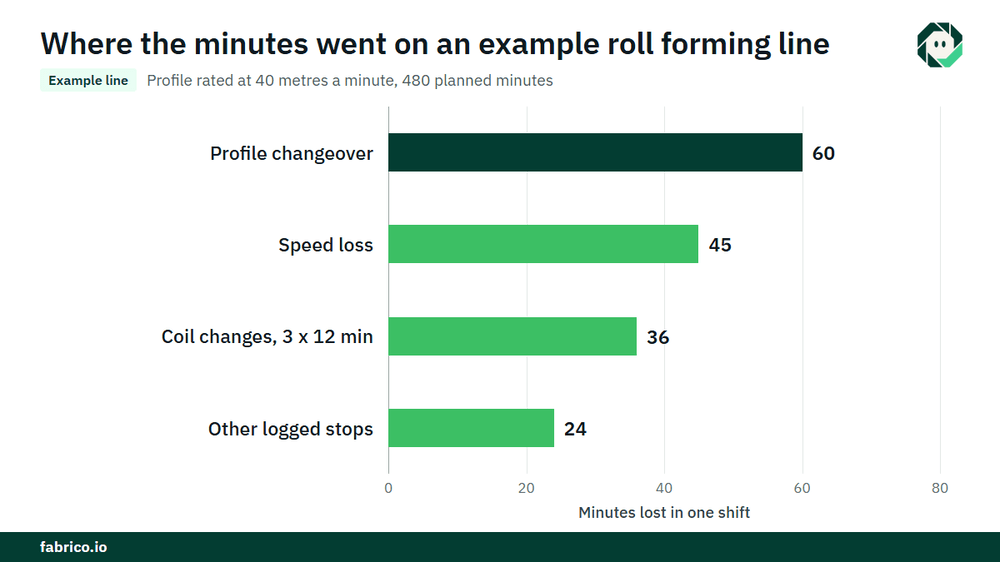
Linia przykładowa (liczby ilustrujące, nie klienta): profil oceniony na 40 metrów na minutę. Planowany czas produkcji to 480 minut.
- Przezbrojenie profilu zajęło 60 minut, trzy zmiany zwojów po 12 minut każda (36 minut) i inne zarejestrowane przestoje 24 minuty. Czas pracy to 480 minus 120 = 360 minut. Dostępność to 360 / 480 = 75,0%.
- Przy 40 metrach na minutę 360 minut mogłyby wyprodukować 14 400 metrów. Linia zrobiła 12 600. Wydajność to 12 600 / 14 400 = 87,5%, czyli 315 minut idealnych z 360.
- Odpady to 40 metrów przy rozruchu po przezbrojeniu, 72 metry z głów i ogonów zwojów oraz 28 części po 5 metrów obciętych na złą długość: 252 metry. Produkcja dobra to 12 348 metrów. Jakość to 12 348 / 12 600 = 98,0%.
- OEE to 0,750 x 0,875 x 0,980 = 64,3%. Sprawdzenie: 12 348 metrów / 40 = 308,7 minut, i 308,7 / 480 = 64,3%.
- Przy marży $1.50 za metr, €1.50 w zakładzie euro, przezbrojenie kosztowało 2 400 metrów, $3 600 (€3 600). 45 minut straty prędkości kosztowały 1 800 metrów, $2 700 (€2 700). Zmiany zwojów kosztowały 1 440 metrów, $2 160 (€2 160). Odpady kosztowały 252 x $1.50 = $378 (€378), plus stal.
Ranking to użyteczna część: przezbrojenie pierwsze, wolna praca druga, zmiany zwojów trzecie, odpady na końcu. Te liczby stają się pieniędzmi tylko jeśli dodatkowe metry zostaną sprzedane lub zaoszczędzą nadgodziny, więc uzgodnij tę zasadę z kontrolerem.
Co widzi każde źródło danych
| Źródło | Co mówi | Co pomija |
|---|---|---|
| PLC linii i enkoder | Prędkość linii, metry, praca lub postój | Dlaczego się zatrzymała, czy metry były dobre |
| Sygnały odcinania i tłoczenia | Wycięte części, suwki tłocznika, błędy | Błędy długości, których enkoder nie wykrył |
| Wprowadzanie przez operatora | Powody postoju, metry odpadów i powody | Krótkie zacięcia, których nikt nie zanotował |
| Kamera przy odwijaku lub odcinaniu | Ujęcie jako dowód problemu z wciąganiem, zacięcie taśmy, piętrzące się profile | Co dzieje się wewnątrz stojaków formujących |
Gdy PLC mówi tylko 'stopped', kamera przy odwijaku lub przy odcinaniu pokaże, czy załoga wciągała zwój, usuwała zacięcie czy czekała na pełną układarkę. Oprogramowanie sugeruje prawdopodobny powód, a operator potwierdza go jednym stuknięciem. Typowe błędy: ideal ustawione na zwykłą prędkość pracy, liczenie sztuk gdy długości się różnią, zmiany zwojów ukryte w czasie planowanym oraz metry rozruchowe nigdy nie liczone.
Gdzie pasuje Fabrico
Fabrico to platforma do poprawy wydajności produkcji z wykorzystaniem wizji komputerowej. Na linii formowania walcowego zaczyna od OEE i lekkiego MES: automatyczne logowanie przestojów z sygnału linii, OEE na żywo dla linii i zmiany oraz straty wycenione w pieniądzu, tak że zmiany zwojów, przezbrojenia, wolna praca i odpady są na jednej liście.
- Operator potwierdza powód postoju jednym stuknięciem.
- Klip z kamery jako dowód przestoju, gdy kamera obserwuje odwijak lub odcinanie.
- Straty posortowane według wartości pieniężnej, tak że najdroższy profil lub typ postoju jest pierwszy.
- Jedno spojrzenie na wiele zakładów, jeśli prowadzisz linie w więcej niż jednym miejscu.
- Gdy postój to awaria, zlecenie do właściwego technika z kosztem.
Zaczynasz od jednej linii, z bazą i datą decyzji ustaloną z góry. Każdy zakład dostaje ofertę po przeglądzie jego linii. Przeczytaj, jak platforma śledzi OEE w przeglądzie rozwiązania.
Najczęściej zadawane pytania
Jak obliczyć OEE dla linii formowania walcowego?
Dostępność to czas pracy podzielony przez planowany czas produkcji. Wydajność to wyprodukowane metry podzielone przez czas pracy pomnożone przez nominowaną prędkość profilu. Jakość to dobre metry podzielone przez wyprodukowane metry. OEE to wynik mnożenia tych trzech.
Jaka powinna być idealna prędkość na formierze walcowym?
Nominowana prędkość linii dla danego profilu, grubości i wzoru tłoczenia, lub najlepsza stabilna prędkość utrzymana przy długich przebiegach. Nie prędkość, z którą linia zwykle pracuje, bo wtedy strata prędkości znika. Nasz przewodnik o Wydajności OEE wyjaśnia dlaczego.
Czy zmiana zwoju to przestój zaplanowany czy niezaplanowany?
To zasada twojego zakładu. Wiele zakładów traktuje zmiany zwojów jako stratę Dostępności z własnym kodem; inne planują standardową zmianę i księgują minuty ponad nią jako niezaplanowane. Trzymaj zasadę niezmienną.
Czy OEE powinno używać metrów czy sztuk na linii formowania walcowego?
Metry, gdy długości części się różnią. Sztuki działają na linii produkującej jedną długość, ale metry pozwalają porównywać zlecenia i wyceniać stratę na metr.
Jak liczyć odpady przy rozruchu na linii formowania walcowego?
Liczyć metry odcięte po przezbrojeniu lub zmianie zwoju jako wyprodukowane, ale nie dobre, z własnym kodem przyczyny, oddzielnie od odpadów w stanie ustalonym.
Zobacz swoje straty roll forming na demo
Przynieś jedną linię, jej profile i swój aktualny raport zmianowy. Pokażemy, gdzie idą metry i ile kosztują.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.