


 Iniciar sesión
 Blog
OEE para líneas de conformado por rodillos: cambios de bobina, velocidad de línea y chatarra

Puntos clave
- Mida una línea de roll forming en metros: lo ideal es la velocidad nominal de la línea para cada perfil, en metros por minuto.
- Los cambios de bobina y los cambios de perfil son pérdidas de Disponibilidad; correr por debajo de la velocidad nominal es una pérdida de Rendimiento.
- Los fallos de corte y punzonado encajan en los tres factores, según si paran la línea, la ralentizan o generan piezas malas.
- Los metros de arranque tras un cambio de bobina o un cambio de perfil, así como las cabezas y colas de bobina, son pérdidas de Calidad.
- Valore cada pérdida por metro, de modo que los cambios de perfil, cambios de bobina, funcionamiento lento y chatarra queden en una sola lista.
El formador en rotación de la línea 2 funciona a su velocidad ajustada durante la mayor parte de cada bobina. Luego la bobina se acaba, la nueva tarda en enhebrarse, los primeros metros salen con flare y torsión, y el corte volador falla la longitud dos veces antes del almuerzo. La pantalla de producción dice que la línea operó la mayor parte del turno. Los metros dicen otra cosa, y esa diferencia es la que debe explicar el OEE en una línea de roll forming.
Esta guía es para gerentes de planta, jefes de producción e ingenieros que operan líneas de roll forming para perfiles, paneles, correas o tubos. Cubre la tasa ideal en metros por minuto, cambios de bobina, cambios de perfil y utillaje de rodillos, fallos de corte y punzonado, chatarra de arranque y lo que puede ver cada fuente de datos.
A dónde va el tiempo en una línea de roll forming
Una línea típica va desde el desenrollador y el carro de bobinas a través de un enderezador, la guía de entrada y una prensa de prepunchado o punzonado en línea, a los stands de formado, luego a un corte volador o una cizalla stop-to-cut, la mesa de salida y un apilador o embaladora. Cuando cualquiera de ellos se para, la tira se para.
| Estación | Paradas y pérdidas típicas | Factor OEE |
|---|---|---|
| Desenrollador y carro de bobinas | Fin de bobina, cambio de bobina, enhebrado de la nueva cabeza, fallo de bobina | Disponibilidad |
| Enderezador y entrada | Deriva de la tira, flecha, guía de entrada mal ajustada | Rendimiento, Calidad |
| Punzonado | Punzón perdido, posición de agujero fuera, extracción de calota, punzón roto | Disponibilidad, Calidad |
| Stands de formado | Deriva de ajuste de rodillos, atasco de tira, fallo de lubricación | Disponibilidad, Calidad |
| Corte | Error de longitud, rebaba, desgaste de matriz, fallo de sincronización del corte | Disponibilidad, Calidad |
| Salida y apilador | Apilador lleno, paquete no retirado, perfiles amontonándose | Disponibilidad, Rendimiento |
| Cambio de perfil | Cambio de rodillos o ajuste de stand, matrices de corte y punzonado, verificación de la primera pieza | Disponibilidad |

Velocidad de línea como tasa ideal
Un formador por rodillos hace un producto continuo, así que mídalo en metros. La tasa ideal es la velocidad nominal de la línea para el perfil, en metros por minuto, ajustada para su espesor, material y patrón de punzonado. El rendimiento es los metros producidos divididos por el tiempo de funcionamiento multiplicado por la velocidad ideal.
Establezca el ideal por perfil a partir de la clasificación de diseño o de la mejor velocidad estable mantenida en tiradas largas. No lo fije a la velocidad a la que los operarios suelen correr. Si un material duro o una puesta a punto marginal obliga al equipo a ir más lento, eso es pérdida de velocidad y debe aparecer. Nuestro artículo sobre diagnosticar la pérdida de velocidad con datos explica cómo encontrarla.
Las líneas stop-to-cut requieren cuidado. La tira se detiene para cada corte, así que las piezas cortas pierden más tiempo por metro que las largas. Establezca el ideal por perfil y banda de longitud, incluyendo el tiempo previsto para cada corte, o el Rendimiento penalizará los trabajos cortos. Cuente metros desde el codificador de la línea y piezas desde el contador de cortes; cuando las longitudes varían, los metros son la medida más justa.
Cambios de bobina
Un cambio de bobina significa agotar la cola, cortar el extremo de cola, cargar la nueva bobina con el carro, enhebrar la cabeza a través del enderezador y la entrada, posicionarla en los primeros stands y cortar la cabeza. Con la línea parada, es una pérdida de Disponibilidad con su propio código de motivo.
Los cambios de bobina pueden repetirse varias veces por turno, por lo que se acumulan. Un desenrollador de doble cabeza o un carro que prepara la siguiente bobina mientras la línea funciona convierte parte del cambio en trabajo externo. Bobinas más pesadas significan menos cambios, si el desenrollador y la grúa lo permiten.
Decida una vez si un cambio de bobina estándar cuenta como planificado. Si es así, establezca un tiempo estándar y registre los minutos por encima como no planificados. Sea como sea, mantenga los cambios de bobina fuera del cubo general de paradas, o se pierden ahí.
Cambio de perfil y utillaje de rodillos
El cambio de perfil es la parada larga. En una línea con utillaje fijo, los rodillos se quitan de los ejes stand por stand, o se intercambian por grúa radas enteras o cassettes. En una línea ajustable en tamaño, los stands se desplazan a la nueva anchura. En cualquier caso, se ajustan los juegos de rodillos, se reajusta la guía de entrada, se cambian las matrices de corte y punzonado, se carga el programa, se enhebra la tira y se miden y ajustan las primeras piezas.
La mayor parte del tiempo va a lo que podría hacerse antes de que la línea pare: racks preajustados fuera de línea, matrices y guías situadas, ajustes registrados del último recorrido del perfil. Nuestra guía sobre tiempo de cambio explica cómo medirlo y dividirlo. Controle el tiempo de cambio por par de perfiles, porque algunos cambios son mucho más largos que otros.
Fallos en corte y punzonado
Los fallos de corte y punzonado caen en factores distintos. Un punzón roto o un fallo de corte que detiene la línea es Disponibilidad. Un atasco de tira que el operario limpia en un minuto es una parada corta y cae en Rendimiento si está por debajo de su umbral de parada. Una pieza cortada a la longitud equivocada, un agujero fallado o una fuerte rebaba es una pérdida de Calidad.
Los errores de longitud merecen su propio código de motivo. Pueden venir del deslizamiento o desgaste de la rueda de medición y generan piezas malas a plena velocidad, que nadie nota hasta que se miden las piezas. Dé a cada fallo un código en la estación donde empieza. Nuestro artículo sobre diseño de códigos de motivo de tiempo de inactividad explica cómo mantener la lista lo bastante corta para que los operarios la usen.
Chatarra de arranque y extremos de bobina
Tras un cambio de perfil, los primeros metros salen con flare en los extremos, torsión, curvatura o sección incorrecta hasta que los rodillos se ajustan. Tras cada cambio de bobina se cortan la cabeza y la cola. Ambos corren a velocidad de línea, así que cuéntelos como producidos y no buenos: pérdida de Calidad, medida en metros.
La chatarra de funcionamiento estable es diferente: un defecto de tira, una marca de rodillo, un error de longitud. Separe los códigos, porque la chatarra de arranque se arregla con mejor puesta a punto, la chatarra de extremos de bobina con mejor enhebrado, mientras que la chatarra en régimen apunta a material o utillaje.
Un turno trabajado en una línea
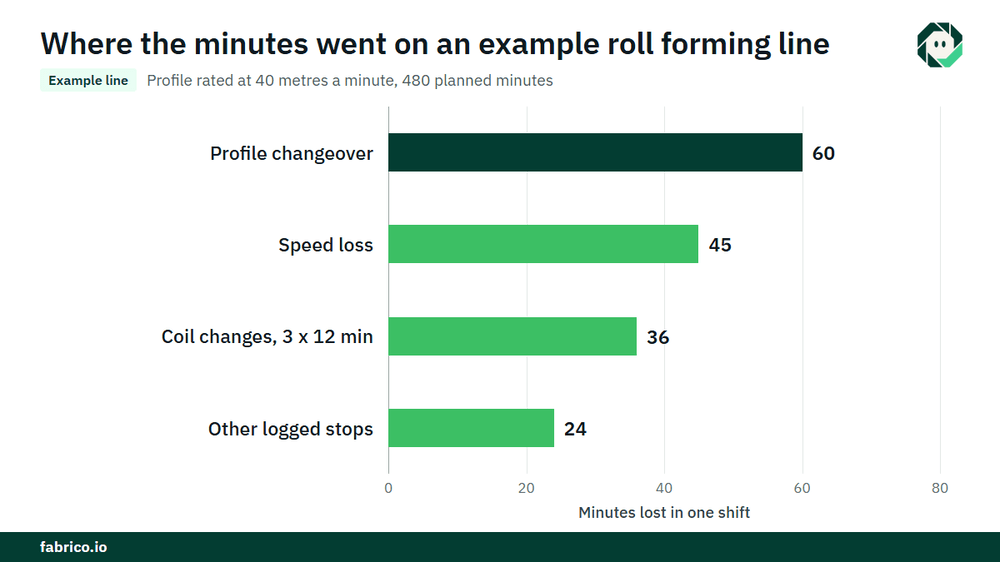
Línea de ejemplo (números ilustrativos, no un cliente): el perfil está calificado a 40 metros por minuto. El tiempo de producción planificado es de 480 minutos.
- El cambio de perfil duró 60 minutos, tres cambios de bobina de 12 minutos cada uno (36 minutos), y otras paradas registradas 24 minutos. El tiempo de funcionamiento es 480 menos 120 = 360 minutos. La Disponibilidad es 360 / 480 = 75,0%.
- A 40 metros por minuto, 360 minutos podrían producir 14.400 metros. La línea produjo 12.600. El Rendimiento es 12.600 / 14.400 = 87,5%, que son 315 minutos ideales de 360.
- La chatarra fue 40 metros de arranque tras el cambio, 72 metros de cabezas y colas de bobina, y 28 piezas de 5 metros cortadas a la longitud equivocada: 252 metros. La producción buena es 12.348 metros. La Calidad es 12.348 / 12.600 = 98,0%.
- El OEE es 0,750 x 0,875 x 0,980 = 64,3%. Verificación: 12.348 metros / 40 = 308,7 minutos, y 308,7 / 480 = 64,3%.
- A un aporte de $1.50 por metro, €1.50 en una planta en euros, el cambio de perfil costó 2.400 metros, $3.600 (€3.600). Los 45 minutos de pérdida de velocidad costaron 1.800 metros, $2.700 (€2.700). Los cambios de bobina costaron 1.440 metros, $2.160 (€2.160). La chatarra costó 252 x $1.50 = $378 (€378), más el acero.
El orden es la parte útil: cambio de perfil primero, funcionamiento lento segundo, cambios de bobina tercero, chatarra al final. Estas cifras se convierten en dinero solo si los metros extra se venden o evitan horas extra, así que acuerde esa regla con su controlador.
Qué ve cada fuente de datos
| Fuente | Lo que le dice | Lo que se pierde |
|---|---|---|
| PLC de línea y encoder | Velocidad de línea, metros, funcionamiento o parada | Por qué se paró, si los metros eran buenos |
| Señales de corte y punzonado | Piezas cortadas, golpes de punzón, fallos | Errores de longitud que el encoder no detectó |
| Entrada del operador | Razones de parada, metros de chatarra y motivos | Atascos cortos que nadie registra |
| Cámara en el desenrollador o corte | Un clip como evidencia de un problema de enhebrado, un atasco de tira, perfiles amontonándose | Lo que ocurre dentro de los stands de formado |
Cuando el PLC solo dice parado, una cámara en el desenrollador o en el corte muestra si la tripulación estaba enhebrando una bobina, despejando un atasco o esperando un apilador lleno. El software sugiere la razón probable y el operador la confirma con un toque. Errores comunes: el ideal puesto a la velocidad habitual, piezas contadas cuando las longitudes varían, cambios de bobina enterrados en tiempo planificado y metros de arranque nunca contados.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación habilitada con visión por computadora. En una línea de roll forming comienza con OEE y MES ligero: registro automático de tiempos de inactividad desde la señal de la línea, OEE en vivo por línea y turno, y pérdidas valoradas en dinero, para que cambios de bobina, cambios de perfil, funcionamiento lento y chatarra estén en una sola lista.
- El operador confirma la razón de una parada en un toque.
- Un clip de cámara como evidencia de una parada, donde una cámara vigila el desenrollador o el corte.
- Pérdidas ordenadas por dinero, de modo que el perfil o tipo de parada más caro aparece primero.
- Una vista única en varias plantas si opera líneas en más de una.
- Cuando una parada es una avería, una orden de trabajo al técnico adecuado con su coste.
Empieza en una línea, con una línea base y una fecha de decisión acordada por adelantado. Cada planta recibe un presupuesto tras revisar sus líneas. Lea cómo la plataforma rastrea el OEE en la visión general de la solución.
Preguntas frecuentes
¿Cómo se calcula el OEE para una línea de roll forming?
Disponibilidad es tiempo de funcionamiento sobre tiempo de producción planificado. Rendimiento es metros producidos sobre tiempo de funcionamiento multiplicado por la velocidad nominal del perfil. Calidad es metros buenos sobre metros producidos. OEE es el producto de los tres.
¿Cuál debería ser la velocidad ideal en un formador por rodillos?
La velocidad nominal de la línea para ese perfil, espesor y patrón de punzonado, o la mejor velocidad estable mantenida en tiradas largas. No la velocidad a la que la línea suele funcionar, o la pérdida de velocidad desaparece. Nuestro artículo sobre Rendimiento OEE explica por qué.
¿Un cambio de bobina es tiempo de inactividad planificado o no planificado?
Eso es regla de su planta. Muchas plantas mantienen los cambios de bobina como pérdida de Disponibilidad con su propio código; otras planifican un cambio estándar y registran los minutos por encima como no planificados. Mantenga la regla fija.
¿Debe el OEE usar metros o piezas en una línea de roll forming?
Metros, cuando las longitudes de las piezas varían. Las piezas funcionan en una línea que produce una sola longitud, pero los metros le permiten comparar trabajos y valorar la pérdida por metro.
¿Cómo se cuenta la chatarra de arranque en una línea de roll forming?
Cuente los metros cortados tras un cambio de perfil o un cambio de bobina como producidos y no buenos, con su propio código de motivo, separado de la chatarra en régimen permanente.
Vea sus pérdidas de roll forming en una demo
Traiga una línea, sus perfiles y su informe de turno actual. Mostraremos adónde van los metros y cuánto cuestan.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.