


 Вход
 Блог
OEE за линии за ролформоване: смяна на бобини, скорост на линията и брак

Основни изводи
- Измервайте линия за ролформоване в метри: идеалното е номиналната скорост на линията за всеки профил, в метри в минута.
- Смените на бобини и смяната на профили са загуби на наличност; работа под номиналната скорост е загуба на производителност.
- Грешките при отрязване и пробиване попадат във всички три фактора - в зависимост дали спират линията, я забавят или произвеждат дефектни детайли.
- Метри при стартиране след смяна на бобина или смяна на профил, както и началата и опашките на бобините, са загуби на качество.
- Оценявайте всяка загуба на метър, така че смяната на профил, смените на бобини, бавното движение и бракът да бъдат подредени в един списък.
Ролформаторът на линия 2 работи със зададената скорост през по-голямата част от всяка бобина. После бобината свършва, новата се вкарва и заплитането отнема време, първите метри излизат с раздуване и усукване, а плаващото отрязване пропуска дължината два пъти преди обяд. Екранът за работа казва, че линията е работила през по-голямата част от смяната. Метражът показва друго и тази разлика е това, което OEE на линия за ролформоване трябва да обясни.
Това ръководство е за ръководители на заводи, производствени мениджъри и инженери, които експлоатират линии за ролформоване за профили, панели, покривни греди или тръби. То обхваща идеалната норма в метри в минута, смяна на бобини, смени на профил и инструменти за ролки, грешки при отрязване и пробиване, брак при стартиране и какво вижда всеки източник на данни.
Къде отива времето на линия за ролформоване
Типична линия работи от размотавача и колата за бобини през праворавателя, входния водач и преса за предварително пробиване или вградено пробиване, в стативите за формоване, след това плаващото отрязване или ножицата за спиране и рязане, изходната маса и стакер или пакетираща машина. Когато някой от тях спре, лентата спира.
| Станция | Чести спирания и загуби | OEE фактор |
|---|---|---|
| Размотавач и количка за бобини | Край на бобината, смяна на бобина, вкарване на новия край, дефект на бобината | Наличност |
| Праворавател и вход | Отклонение на лентата, камбър, неправилна настройка на входния водач | Производителност, Качество |
| Пробиване | Пропуснато пробиване, изместена позиция на отвора, издърпване на стърготина, счупен пробивен инструмент | Наличност, Качество |
| Формови стативи | Изместване на настройката на ролките, заклещване на лентата, дефект в смазването | Наличност, Качество |
| Отрязване | Грешка в дължината, фаска, износване на матрицата, синхронизационен дефект на отрязването | Наличност, Качество |
| Изход и стакер | Стакер пълен, пакетът не е премахнат, профилите се трупат | Наличност, Производителност |
| Смяна на профил | Смяна на ролки или настройка на статива, матрици за отрязване и пробиване, проверка на първата детайла | Наличност |

Скорост на линията като идеална норма
Ролформаторът произвежда непрекъснат продукт, затова го измервайте в метри. Идеалната норма е номиналната скорост на линията за конкретния профил, в метри в минута, зададена според дебелината, материала и схемата на пробиване. Производителността е произведените метри, разделени на работно време и умножени по идеалната скорост.
Задайте идеалната стойност за всеки профил въз основа на проектната норма или на най-добрата стабилна скорост, поддържана при дълги серии. Не я задавайте на скоростта, при която обикновено работят операторите. Ако твърд материал или гранична настройка на инструмента кара екипа да работи по-бавно, това е загуба на скорост и трябва да се вижда. Нашата статия за диагностика на загубата на скорост с данни обяснява как да я намерите.
Линиите с отрязване при спиране изискват внимание. Лентата спира за всяко отрязване, затова късите детайли губят повече време на метър отколкото дългите. Задайте идеалната стойност по профил и група дължини, включително проектираното време за всяко рязане, или Производителността ще наказва късите поръчки. Бройте метри от енкодера на линията и парчета от брояча на отрязванията; когато дължините варират, метърът е по-справедлива единица.
Смени на бобини
Смяната на бобина означава изтичане на опашката, отрязване на опашката, товарене на новата бобина с количката, вкарване на главата през праворавателя и входа, привеждане към първите стативи и отрязване на главата. Когато линията е спряна, това е загуба на Наличност с отделен код за причина.
Смените на бобини могат да се повтарят няколко пъти през смяна, така че натрупват време. Двоен размотавач или количка, която подготвя следващата бобина докато линията работи, превръща част от смяната в външна работа. По-тежки бобини означават по-малко смени, ако размотавачът и кранът го позволяват.
Решете предварително дали стандартна смяна на бобина се счита за планирана. Ако да, задайте стандартно време и отчетете минутите над него като непланирани. Във всеки случай дръжте смените на бобини извън общия контейнер за спирания, в противен случай те изчезват в него.
Смяна на профил и инструменти за ролки
Смяната на профил е голямото спиране. При линия със фиксирано оборудване ролките се свалят от валовете статив по статив, или цели рафти или касети се сменят с кран. При линия с регулируеми размери стативите се преместват на новата ширина. По какъвто и да е начин, зазорите на ролките се настройват, входният водач се преконфигурира, матриците за отрязване и пробиване се сменят, програмата се зарежда, лентата се вкарва и първите детайли се измерват и коригират.
Повечето време отива за неща, които могат да се подготвят преди линията да спре: рафтове предварително нагласени извън линията, матрици и водачи на сцена, записани настройки от последното пускане на профила. Нашето ръководство за време за смяна обяснява как да се измери и раздели. Следете времето за смяна по двойки профили, защото някои смени са много по-дълги от други.
Грешки при отрязване и пробиване
Грешките при отрязване и пробиване попадат в различни фактори. Счупен пробивен инструмент или дефект на отрязването, който спира линията, е Наличност. Заклещване на лентата, което операторът разчиства за минута, е кратко спиране и попада в Производителност, ако е под вашия праг за спиране. Детайл, отрязан до неправилна дължина, пропуснат отвор или силна фаска е загуба на Качество.
Грешките в дължината заслужават собствен код за причина. Те могат да дойдат от подхлъзване или износване на измервателното колело и правят дефектни детайли при пълна скорост, което никой не забелязва докато не се измерят детайлите. Дайте на всяка повреда код на станцията, където започва. Нашата статия за проектиране на кодове за причина за престой обяснява как да поддържате списъка кратък и удобен за операторите.
Брак при стартиране и краищата на бобините
След смяна на профил първите метри излизат с раздуване по краищата, усукване, извивка или неправилна секция, докато ролките се настроят. След всяка смяна на бобина главата и опашката се отрязват. И двете се движат на скоростта на линията, така че ги броете като произведени, но некачествени: загуба на Качество, измерена в метри.
Бракът от стабилна работа е различен: дефект на лентата, следа от ролка, грешка в дължината. Кодовете трябва да са отделни, защото брака при стартиране се фиксира с по-добра настройка, брака от краищата на бобините - с по-добро вкарване, а устойчивият брак показва проблем с материала или инструмента.
Примерна смяна на една линия
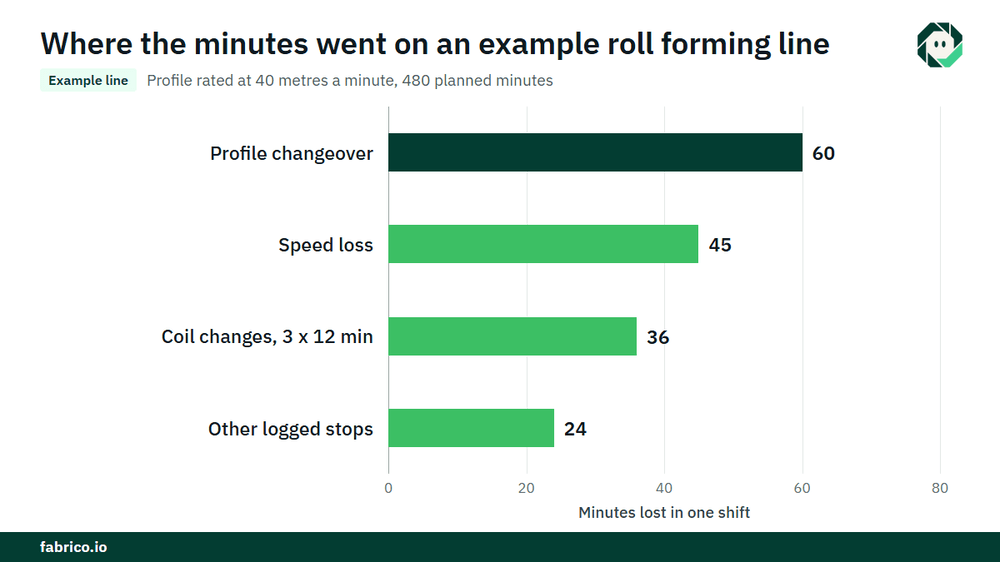
Примерна линия (илюстративни числа, не от клиент): профилът е оценен на 40 метра в минута. Планираното време за производство е 480 минути.
- Смяната на профила отне 60 минути, трите смени на бобини по 12 минути всяка (36 минути) и други регистрирани спирания 24 минути. Работното време е 480 минути минус 120 = 360 минути. Наличност е 360 / 480 = 75.0%.
- При 40 метра в минута, 360 минути могат да произведат 14 400 метра. Линията направи 12 600. Производителност е 12 600 / 14 400 = 87.5%, което е 315 идеални минути от 360.
- Бракът беше 40 метра при стартиране след смяната, 72 метра от глави и опашки на бобини и 28 детайла по 5 метра с неправилна дължина: 252 метра. Добър изход е 12 348 метра. Качество е 12 348 / 12 600 = 98.0%.
- OEE е 0.750 x 0.875 x 0.980 = 64.3%. Проверка: 12 348 метра / 40 = 308.7 минути, и 308.7 / 480 = 64.3%.
- При принос от $1.50 на метър, €1.50 в евротофициално предприятие, смяната на профила струва 2 400 метра, $3 600 (€3 600). 45 минутите загуба от скорост струват 1 800 метра, $2 700 (€2 700). Смените на бобини струват 1 440 метра, $2 160 (€2 160). Бракът струва 252 x $1.50 = $378 (€378), плюс стоманата.
Подреждането по стойност е полезната част: смяната на профила първа, бавното движение втората, смените на бобини трети, бракът последен. Тези цифри стават пари само ако допълнителните метри се продадат или спестят извънреден труд, така че съгласувайте това правило с вашия счетоводител.
Какво вижда всеки източник на данни
| Източник | Какво ви казва | Какво пропуска |
|---|---|---|
| PLC на линията и енкодер | Скорост на линията, метри, работи или спряна | Защо е спряла, дали метрите са били годни |
| Сигнали от отрязване и пробиване | Изрязани детайли, удари на пробиването, грешки | Грешки в дължината, които енкодерът не е засекъл |
| Въвеждане от оператор | Причини за спиране, метри брак и причините | Къси заклещвания, които никой не спира да въведе |
| Камера на размотавача или отрязването | Клип като доказателство за проблем при вкарване, заклещване на лентата, трупане на профили | Какво се случва вътре във формовъчните стативи |
Когато PLC-то само казва „спряно“, камера на размотавача или при отрязването показва дали екипът вкарва бобина, разчиства заклещване или чака пълен стакер. Софтуерът предлага вероятната причина и операторът я потвърждава с един тап. Чести грешки: идеалът е зададен като обичайната работна скорост, броят на парчетата когато дължините варират, смените на бобини скрити в планираното време и метри при стартиране никога не се броят.
Къде пасва Fabrico
Fabrico е платформа за производителност, която използва компютърно зрение. На линия за ролформоване тя започва с OEE и лек MES: автоматично регистриране на престои от сигнала на линията, OEE в реално време по линия и смяна и загуби оценени в пари, така че смяната на бобини, смяната на профили, бавното движение и бракът са в един списък.
- Операторът потвърждава причината за спиране с един тап.
- Клип от камера като доказателство за спиране, когато камера наблюдава размотавача или отрязването.
- Загуби подредени по стойност, така че най-скъпият профил или тип спиране е първи.
- Една обща визия за всичките ви заводи, ако имате линии на повече от едно място.
- Когато спирането е повреда, работна поръчка до подходящия техник с нейната стойност.
Започвате с една линия, с базова линия и договорена дата за решение. Всеки завод получава оферта след преглед на неговите линии. Прочетете как платформата следи OEE в решението - обзор.
Често задавани въпроси
Как изчислявате OEE за линия за ролформоване?
Наличност е работно време върху планирано време за производство. Производителност е произведени метри върху работно време по умножение на номиналната скорост за профила. Качество е годни метри върху произведени метри. OEE е трите, умножени помежду си.
Каква трябва да е идеалната скорост на ролформатора?
Номиналната скорост на линията за този профил, дебелина и схема на пробиване, или най-добрата стабилна скорост, поддържана при дълги серии. Не скоростта, при която линията обикновено работи, иначе загубата на скорост изчезва. Нашето ръководство за OEE Производителност обяснява защо.
Смяната на бобина планирано или непланирано спиране ли е?
Това е правило на вашия завод. Много заводи държат смените на бобини като загуба на Наличност с отделен код; други планират стандартна смяна и отчетат минутите над нея като непланирани. Дръжте правилото фиксирано.
Трябва ли OEE да използва метри или парчета на линия за ролформоване?
Метри, когато дължините на детайлите варират. Парчета работят на линия, която произвежда една дължина, но метри ви позволяват да сравнявате поръчки и да оценявате загубата на метър.
Как да броите брака при стартиране на линия за ролформоване?
Бройте метрите, отрязани след смяна на профил или смяна на бобина, като произведени, но некачествени, с отделен код за причина, отделно от брака при стабилна работа.
Вижте загубите на вашата линия при демонстрация
Донесете една линия, нейните профили и текущия ви отчет за смяна. Ще покажем къде отиват метрите и колко струват.
Свързани статии









Реални плочки на Fabrico, примерни данни.