


 Connexion
 Blog
OEE pour lignes de formage en rouleau : changements de bobines, vitesse de ligne et rebuts

Points clés
- Mesurez une ligne de formage en rouleau en mètres : l’idéal est la vitesse nominale de la ligne pour chaque profil, en mètres par minute.
- Les changements de bobine et les changements de profil sont des pertes de disponibilité ; rouler en dessous de la vitesse nominale est une perte de performance.
- Les défauts de coupe et de poinçonnage peuvent toucher les trois facteurs, selon qu’ils arrêtent la ligne, la ralentissent ou produisent des pièces non conformes.
- Les mètres d’essai après un changement de bobine ou un changement de profil, ainsi que les têtes et queues de bobine, sont des pertes de qualité.
- Valorisez chaque perte au mètre, afin que changements de profil, changements de bobine, lenteur et rebut soient classés sur une même liste.
La cintreuse-rouleuse de la ligne 2 tourne à sa vitesse réglée pendant la majeure partie de chaque bobine. Puis la bobine se termine, la nouvelle met du temps à être engagée, les premiers mètres sortent avec évasement et torsion, et la coupe en vol manque la longueur deux fois avant le déjeuner. L’écran de production indique que la ligne a tourné la plupart du poste. Le métrage dit autre chose, et c’est cette différence que l’OEE sur une ligne de formage en rouleau doit expliquer.
Ce guide s’adresse aux responsables d’usine, aux responsables de production et aux ingénieurs exploitant des lignes de formage pour profils, panneaux, pannes ou tubes. Il couvre le taux idéal en mètres par minute, les changements de bobine, les changements de profil et l’outillage des rouleaux, les défauts de coupe et de poinçonnage, le rebut au démarrage et ce que chaque source de données peut voir.
Où passe le temps sur une ligne de formage
Une ligne typique va de l’enrouleur et du chariot de bobines à travers un redresseur, le guide d’entrée et une presse de pré-poinçonnage ou un poinçonnage en ligne, dans les stands de formage, puis une coupe en vol ou une cisaille stop-to-cut, la table de sortie et un empileur ou un conditionneur. Quand l’un d’eux s’arrête, la bande s’arrête.
| Station | Arrêts et pertes typiques | Facteur OEE |
|---|---|---|
| Dévidoir et chariot de bobines | Fin de bobine, changement de bobine, mise en fil du nouveau début, défaut de bobine | Disponibilité |
| Redresseur et entrée | Flambage de la bande, cambrure, mauvais réglage du guide d’entrée | Performance, Qualité |
| Poinçonnage | Poinçonnage raté, position de trou hors cote, arrachage d’écrou, poinçon cassé | Disponibilité, Qualité |
| Stands de formage | Dérive du réglage des rouleaux, bourrage de bande, défaut de lubrification | Disponibilité, Qualité |
| Coupe | Erreur de longueur, bavure, usure des matrices, défaut de synchro coupe | Disponibilité, Qualité |
| Sortie et empileur | Empileur plein, lot non enlevé, profils qui s’entassent | Disponibilité, Performance |
| Changement de profil | Changement de rouleaux ou réglage des stands, matrices de coupe et de poinçonnage, vérification de la première pièce | Disponibilité |

Vitesse de ligne comme taux idéal
Un formeur en rouleau fabrique un produit continu, mesurez-le donc en mètres. Le taux idéal est la vitesse nominale de la ligne pour le profil, en mètres par minute, définie selon l’épaisseur, le matériau et le motif de poinçonnage. La performance est les mètres produits divisés par le temps de fonctionnement multiplié par la vitesse idéale.
Fixez l’idéal par profil à partir de la cote de conception ou de la meilleure vitesse stable maintenue sur de longues séries. Ne le fixez pas à la vitesse d’usage des opérateurs. Si un matériau dur ou un réglage d’outillage limite la cadence, c’est une perte de vitesse et elle doit apparaître. Notre article sur le diagnostic des pertes de vitesse avec des données explique comment le définir.
Les lignes stop-to-cut demandent de la prudence. La bande s’arrête pour chaque coupe : les pièces courtes perdent plus de temps par mètre que les longues. Fixez l’idéal par profil et par bande de longueurs, en incluant le temps prévu pour chaque coupe, sinon la performance pénalisera les petits lots. Comptez les mètres depuis l’encodeur de ligne et les pièces depuis le compteur de coupe ; quand les longueurs varient, le mètre est l’unité la plus juste.
Changements de bobines
Un changement de bobine signifie écouler la queue, couper la queue, charger la nouvelle bobine avec le chariot, enfiler la tête à travers le redresseur et le guide d’entrée, la pousser dans les premiers stands et couper la tête. Avec la ligne arrêtée, c’est une perte de disponibilité avec son propre code raison.
Les changements de bobine peuvent se répéter plusieurs fois par poste, ils s’additionnent donc. Un dérouleur double tête ou un chariot qui prépare la bobine suivante pendant que la ligne tourne transforme une partie du changement en travail externe. Des bobines plus lourdes signifient moins de changements, si le dérouleur et la grue le permettent.
Décidez une fois si un changement de bobine standard compte comme planifié. Si oui, fixez un temps standard et enregistrez les minutes au-delà comme non planifiées. Quoi qu’il en soit, sortez les changements de bobine du pot général des arrêts, sinon ils y disparaissent.
Changement de profil et outillage des rouleaux
Le changement de profil est le grand arrêt. Sur une ligne à outillage fixe, les rouleaux sont retirés des arbres stand par stand, ou des racks ou cassettes entiers sont échangés par grue. Sur une ligne à largeur réglable, les stands se déplacent à la nouvelle largeur. Dans tous les cas, les jeux de rouleaux sont réglés, le guide d’entrée est réajusté, les matrices de coupe et de poinçonnage sont changées, le programme est chargé, la bande est enfichée et les premières pièces sont mesurées et ajustées.
La plupart du temps est passé sur ce qui pourrait être fait avant l’arrêt : racks préréglés hors ligne, matrices et guides préparés, réglages consignés depuis la dernière production du profil. Notre guide sur le temps de changement explique comment le mesurer et le diviser. Suivez le temps de changement par paire de profils, car certains changements sont bien plus longs que d’autres.
Défauts de coupe et de poinçonnage
Les défauts de coupe et de poinçonnage tombent dans différents facteurs. Un poinçon cassé ou un défaut de coupe qui arrête la ligne relève de la disponibilité. Un bourrage que l’opérateur dégage en une minute est un arrêt court et relève de la performance s’il est sous votre seuil d’arrêt. Une pièce coupée à la mauvaise longueur, un trou manqué ou une bavure importante est une perte de qualité.
Les erreurs de longueur méritent leur propre code raison. Elles peuvent provenir du glissement ou de l’usure de la roue de mesure, et produisent des pièces non conformes à pleine vitesse, ce que personne ne remarque avant contrôle. Donnez à chaque défaut un code à la station où il commence. Notre article sur le design des codes de raison d’arrêt explique comment garder la liste suffisamment courte pour les opérateurs.
Rebuts de démarrage et extrémités de bobine
Après un changement de profil, les premiers mètres sortent avec évasement aux extrémités, rotation, flambage ou section incorrecte jusqu’à ce que les rouleaux soient réglés. Après chaque changement de bobine, la tête et la queue sont coupées. Les deux tournent à la vitesse de ligne, comptez-les donc comme produits mais non conformes : perte de qualité, mesurée en mètres.
Le rebut en régime permanent est différent : défaut de bande, trace de rouleau, erreur de longueur. Codez-les séparément, car le rebut de démarrage se corrige par une meilleure mise au point, le rebut d’extrémité de bobine par un meilleur enfichage, tandis que le rebut en régime signale un problème de matériau ou d’outillage.
Un poste illustré sur une ligne
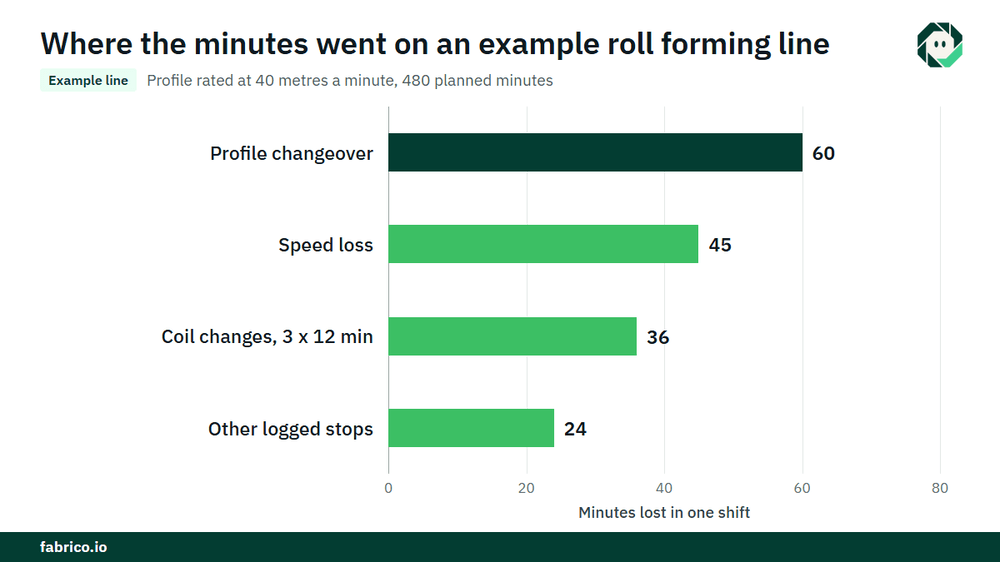
Ligne d’exemple (chiffres indicatifs, pas un client) : le profil est coté à 40 mètres par minute. Le temps de production planifié est de 480 minutes.
- Le changement de profil a pris 60 minutes, trois changements de bobine 12 minutes chacun (36 minutes), et d’autres arrêts enregistrés 24 minutes. Le temps de fonctionnement est 480 moins 120 = 360 minutes. La disponibilité est 360 / 480 = 75,0 %.
- À 40 mètres par minute, 360 minutes pourraient produire 14 400 mètres. La ligne a produit 12 600. La performance est 12 600 / 14 400 = 87,5 %, soit 315 minutes idéales sur 360.
- Le rebut était de 40 mètres au démarrage après le changement, 72 mètres de têtes et queues de bobine, et 28 pièces de 5 mètres coupées à la mauvaise longueur : 252 mètres. La bonne production est 12 348 mètres. La qualité est 12 348 / 12 600 = 98,0 %.
- L’OEE est 0,750 x 0,875 x 0,980 = 64,3 %. Vérification : 12 348 mètres / 40 = 308,7 minutes, et 308,7 / 480 = 64,3 %.
- À une contribution de $1,50 par mètre, €1,50 dans une usine en euros, le changement de profil a coûté 2 400 mètres, $3 600 (€3 600). Les 45 minutes de perte de vitesse ont coûté 1 800 mètres, $2 700 (€2 700). Les changements de bobine ont coûté 1 440 mètres, $2 160 (€2 160). Le rebut a coûté 252 x $1,50 = $378 (€378), plus l’acier.
Le classement est la partie utile : changement de profil en premier, lenteur en second, changements de bobine en troisième, rebut en dernier. Ces chiffres deviennent de l’argent seulement si les mètres supplémentaires se vendent ou évitent des heures sup, donc accordez cette règle avec votre contrôleur.
Ce que voit chaque source de données
| Source | Ce qu’elle vous dit | Ce qu’elle rate |
|---|---|---|
| PLC de ligne et encodeur | Vitesse de ligne, mètres, marche ou arrêt | Pourquoi elle s’est arrêtée, si les mètres étaient bons |
| Signaux de coupe et de poinçonnage | Pièces coupées, coups de poinçon, défauts | Erreurs de longueur que l’encodeur n’a pas détectées |
| Saisie opérateur | Motifs d’arrêt, mètres rebut et motifs | Bourrages courts que personne ne prend la peine de saisir |
| Caméra à l’enrouleur ou à la coupe | Un clip comme preuve d’un problème d’enfilage, un bourrage, accumulation de profils | Ce qui se passe à l’intérieur des stands de formage |
Lorsque le PLC indique seulement « arrêté », une caméra à l’enrouleur ou à la coupe montre si l’équipe enfile une bobine, dégage un bourrage ou attend un empileur plein. Le logiciel suggère la raison probable et l’opérateur la confirme d’une touche. Erreurs courantes : l’idéal réglé sur la vitesse habituelle, comptage des pièces quand les longueurs varient, changements de bobine masqués dans le temps planifié et mètres de démarrage jamais comptés.
Où s’insère Fabrico
Fabrico est une plateforme de performance manufacturière enrichie par vision par ordinateur. Sur une ligne de formage, elle commence par l’OEE et un MES léger : enregistrement automatique des arrêts depuis le signal de la ligne, OEE en direct par ligne et poste, et pertes valorisées en argent, de sorte que changements de bobine, changements de profil, lenteur et rebut figurent sur une même liste.
- L’opérateur confirme la raison d’un arrêt en une touche.
- Un clip caméra comme preuve d’un arrêt, lorsque la caméra surveille l’enrouleur ou la coupe.
- Pertes classées par coût, pour que le profil ou type d’arrêt le plus coûteux apparaisse en premier.
- Une vue unique sur plusieurs usines si vous exploitez des lignes sur plusieurs sites.
- Quand un arrêt est une panne, un bon de travail envoyé au bon technicien avec son coût.
Vous commencez sur une ligne, avec une référence de base et une date de décision convenue à l’avance. Chaque site reçoit un devis après revue de ses lignes. Lisez comment la plateforme suit l’OEE dans le aperçu de la solution.
Questions fréquentes
Comment calcule-t-on l’OEE pour une ligne de formage en rouleau ?
La disponibilité est le temps de marche sur le temps de production planifié. La performance est les mètres produits sur le temps de marche multipliés par la vitesse nominale du profil. La qualité est les mètres bons sur les mètres produits. L’OEE est le produit des trois.
Quelle devrait être la vitesse idéale sur un formeur en rouleau ?
La vitesse nominale de la ligne pour ce profil, cette épaisseur et ce schéma de poinçonnage, ou la meilleure vitesse stable maintenue sur de longues séries. Pas la vitesse habituelle de la ligne, sinon la perte de vitesse disparaît. Notre guide sur la performance OEE explique pourquoi.
Un changement de bobine est-il un arrêt planifié ou non planifié ?
C’est la règle de votre site. Beaucoup d’usines considèrent les changements de bobine comme une perte de disponibilité avec un code propre ; d’autres planifient un changement standard et comptabilisent les minutes au-delà comme non planifiées. Maintenez la règle fixe.
L’OEE doit-il utiliser des mètres ou des pièces sur une ligne de formage ?
Des mètres, quand les longueurs varient. Les pièces conviennent sur une ligne qui produit une seule longueur, mais les mètres permettent de comparer les travaux et d’évaluer la perte par mètre.
Comment compter le rebut au démarrage sur une ligne de formage ?
Comptez les mètres coupés après un changement de profil ou un changement de bobine comme produits mais non conformes, avec un code raison propre, séparé du rebut en régime permanent.
Voir vos pertes de formage en rouleau lors d’une démo
Apportez une ligne, ses profils et votre rapport de poste actuel. Nous montrerons où vont les mètres et ce qu’ils coûtent.









Tuiles Fabrico réelles, données d'exemple.