


 Connexion
 Blog
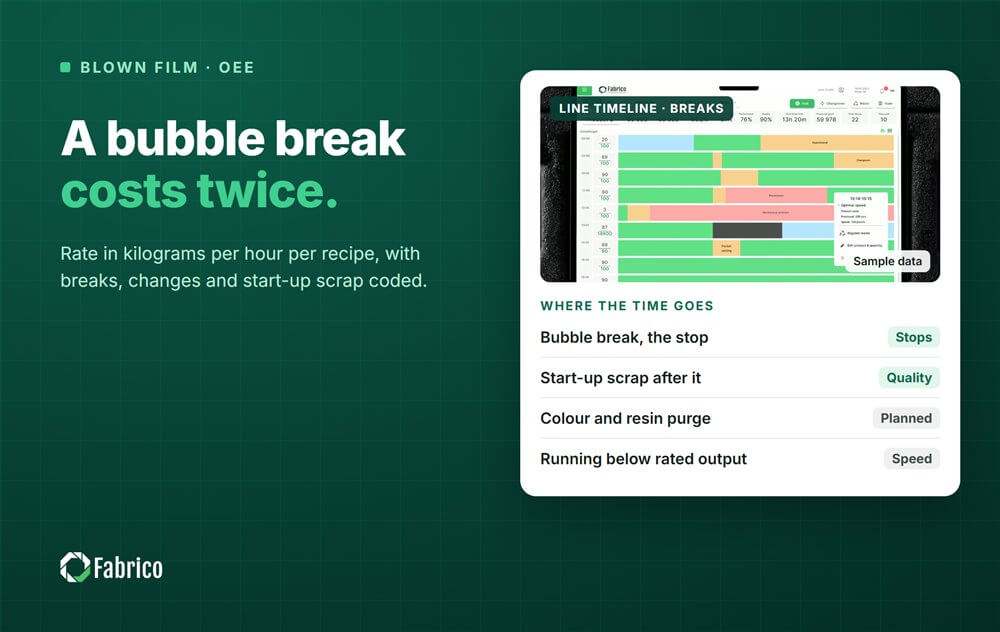
OEE pour l'extrusion de film soufflé : débit, ruptures de bulle et rebuts d'épaisseur

Principaux points à retenir
- Fixez la Performance par rapport aux kilogrammes par heure nominal pour chaque recette, pas par rapport aux mètres par minute.
- Une rupture de bulle coûte deux fois - l'arrêt est Availability, les rebuts au démarrage sont Quality.
- Les changements de couleur et de résine coûtent du temps et génèrent des déchets de purge. Mesurez les deux, de la dernière bobine bonne à la première bobine bonne.
- Tourner en dessous du débit nominal pour garder la bulle stable est une perte de vitesse et doit avoir une justification.
- Décidez une fois de la façon dont les chutes de bord d'ingénierie sont comptées, consignez-la et conservez-la.
La bulle sur la ligne 4 se rompt vingt minutes après un changement de couleur. L'équipe arrête le take-off, dégage le film des rouleaux nip, remonte une nouvelle bulle et ramène la production progressivement pendant que l'épaisseur se stabilise. Le rapport OEE du quart montrera un seul arrêt, mais la ligne a aussi perdu les kilogrammes qu'elle a produits lentement ensuite et le film qu'elle a mis au rebut avant que l'épaisseur ne revienne dans la spécification.
Ce guide s'adresse aux responsables d'usine, ingénieurs procédé et responsables CI sur les lignes de film soufflé. Il couvre pourquoi les kilogrammes par heure sont la bonne base pour la Performance, comment enregistrer les ruptures de bulle, les changements de bobine et de couleur, comment mesurer les pertes de calibre, de gels et de purge, et quelle source de données voit quoi.
Comment fonctionne une ligne de film soufflé
- Dose et mélange. Les mélangeurs gravimétriques alimentent résine, masterbatch et additifs à chaque extrudeuse et reportent des kilogrammes par heure.
- Extrudeuses et changeur de filtre. Une extrudeuse par couche sur les lignes co-extrusion. Le changeur de filtre filtre la matière fondue ; un filtre bouché augmente la pression de fusion.
- Matrice, couronne d'air et bulle. La matrice annulaire forme le tube, l'air l'insuffle en bulle, et la couronne d'air, avec refroidissement interne de la bulle sur de nombreuses lignes, la refroidit.
- Cadre d'effondrement et rouleaux nip. Au sommet de la tour la bulle est aplatie et tirée par le take-off.
- Scanner d'épaisseur et treater. Le scanner mesure l'épaisseur autour de la bulle ou sur la largeur ; le traitement corona prépare la surface pour l'impression.
- Enrouleurs. Enrouleurs à tourelle ou à contact enroulent le film en bobines, souvent avec coupe et enlèvement des bords avant eux.
C'est un processus continu. Chaque arrêt implique un redémarrage, et chaque redémarrage produit du rebut tant que la bulle, le calibre et la couleur ne sont pas à nouveau stables.

Pourquoi les kilogrammes par heure sont la bonne unité
La vitesse de ligne dépend du film. La production en kilogrammes par heure est la vitesse de ligne multipliée par la largeur lay-flat multipliée par deux multipliée par l'épaisseur multipliée par la densité. Divisez l'épaisseur par deux pour le même débit et la ligne tourne deux fois plus vite en mètres par minute, tandis que les extrudeuses effectuent exactement le même travail.
Mesurez donc la Performance en kilogrammes. Pour chaque recette, c'est-à-dire structure, calibre et largeur, fixez le débit nominal à partir des meilleurs kilogrammes par heure prouvés que la ligne tient avec le film conforme. Sur de nombreuses lignes cette limite vient de la capacité de refroidissement de la couronne d'air, pas de l'extrudeuse.
- Performance = kilogrammes extrudés / (kg nominaux par heure x temps de fonctionnement).
- Utilisez la meilleure cadence prouvée pour cette recette, pas la moyenne d'une bonne journée.
- Si une recette dépasse souvent la vitesse nominale, son débit nominal est trop bas.
Notre guide sur le facteur Performance de l'OEE traite du réglage du débit plus en profondeur, et OEE pour la fabrication des plastiques compare l'extrusion au moulage.
Availability : ruptures de bulle, démarrages et changements
| Type d'arrêt | Facteur OEE | Causes typiques | À enregistrer |
|---|---|---|---|
| Rupture de bulle | Availability, puis Quality pour les rebuts de démarrage | Gels ou contamination, variations de température de fusion, pannes de la couronne d'air ou de l'IBC, courants d'air dans le hall | Temps de redémarrage, kg de rebut, recette, lot de résine |
| Changement de couleur ou de résine | Availability, puis Quality pour la purge | Changement de produit planifié | De la dernière bobine bonne à la première bobine bonne, kg de purge |
| Changement de filtre | Availability, ou aucun sur changeurs continus | Contamination, qualité du reground | Durée de l'arrêt, pression de fusion avant le changement |
| Transfert de bobine raté | Availability | Enroulements du web, problèmes de noyau, tension | Durée de l'arrêt, position du winder |
| Fonctionnement en dessous du débit nominal | Performance | Instabilité de la bulle, limite de refroidissement, démarrage prudent | Raison et kg/h réels |
| Attente de résine ou de cœurs | Availability | Problèmes de silo, sécheur ou approvisionnement | Attente de matière, avec la source |
Les ruptures de bulle méritent leurs propres codes de raison, séparés par la cause probable et tagués avec le lot de résine. Avec le temps, le schéma montre si les ruptures suivent une résine, une recette, une saison ou un changement d'équipe.
Les changements sont des travaux planifiés, mais le temps qu'ils prennent est quand même une perte. Enregistrez le changement complet en Availability avec un temps standard et codez le dépassement. Notre guide sur les définitions des temps d'arrêt planifiés et non planifiés qui gardent l'OEE honnête explique pourquoi masquer les changements dans le temps planifié gonfle l'OEE.
Changements de bobine et le winder
Sur une ligne avec un winder à tourelle automatique, un changement de bobine normal n'arrête pas les extrudeuses. Ce n'est pas une perte d'Availability. Les quelques mètres gaspillés à chaque transfert sont une perte de Quality en kilogrammes, faible par changement mais continue.
Un transfert raté est différent. Si le film s'enroule autour ou si le nouveau noyau ne prend pas le film, la ligne s'arrête ou déverse du film en rebut jusqu'à ce que le winder soit dégagé. Codez-le comme un arrêt du winder, pas comme un problème de bulle, afin que la correction aille au bon endroit.
Les pannes courtes du winder, un problème de couteau de découpe ou un noyau qui colle dans le chargeur sont les micro-arrêts du film soufflé. Chacun est bref et l'opérateur le règle sans note.
Quality : calibre, gels et rebuts de purge
Comptez la Quality en kilogrammes : kilogrammes bons sur tous les kilogrammes extrudés.
- Calibre. Film hors tolérance d'épaisseur, ou avec un profil qui donne de mauvaises bobines, à partir des données du scanner.
- Gels. Particules non fondues, matière réticulée ou contamination. De nombreuses lignes utilisent un système d'inspection film en ligne pour les compter ; les bobines au-delà de la limite sont déclassées ou mises au rebut.
- Purge et rebuts de transition. Film fabriqué pendant qu'une couleur ou une résine chasse la précédente, jusqu'à ce que la couleur et les propriétés soient à nouveau conformes.
- Rebuts de démarrage. Film fabriqué après une rupture de bulle ou un démarrage, jusqu'à ce que la bulle et le calibre se stabilisent.
- Enroulement et traitement. Plis, bobines télescopées, faible niveau de traitement.
Le retrait de bord d'ingénierie est une question de jugement. S'il est réintroduit directement dans l'extrudeuse, certaines usines le laissent hors des bons et des rebuts. D'autres le comptent comme une perte. Chaque règle fonctionne si elle est consignée et n'est jamais changée, afin que les tendances restent comparables.
Passer des couleurs claires aux foncées et grouper des grades avec des melt flow similaires raccourcit souvent les transitions. Notre article sur l'optimisation de la séquence de changement d'UGS par coût montre comment peser l'ordre. Pour la partie redémarrage, lisez comment réduire les pertes au démarrage et à l'arrêt avec un meilleur MES et OEE.
Sources de données : ce que chacune voit
| Source | Ce qu'elle vous donne | Ce qu'elle manque |
|---|---|---|
| Blender et PLC de l'extrudeuse | Kilogrammes par heure, vitesse de vis, pression de fusion, état de marche | Pourquoi la production a chuté |
| Scanner d'épaisseur | Profil d'épaisseur et épaisseur moyenne | Gels, plis |
| Winder | Changements de bobine, longueur de bobine, défauts de transfert | Bobines déclassées ultérieurement |
| Balances bobines et rebut | Kilogrammes de bobines bonnes et rebut par poste | Quel événement a produit le rebut |
| Entrée opérateur | Raison, recette, lot de résine, numéro de bobine | Courtes pannes du winder que personne n'enregistre |
| Caméra au niveau de la bulle ou du winder | Un clip du moment d'une rupture ou d'un enroulement | Ce qui se passe à l'intérieur de la matrice ou de l'extrudeuse |
Le PLC est l'horloge pour l'arrêt. Là où une caméra observe la bulle ou le winder, le clip montre le moment où ça a mal tourné, et un modèle peut suggérer la raison probable. L'opérateur la confirme d'une simple touche.
Un quart travaillé sur une ligne de film soufflé
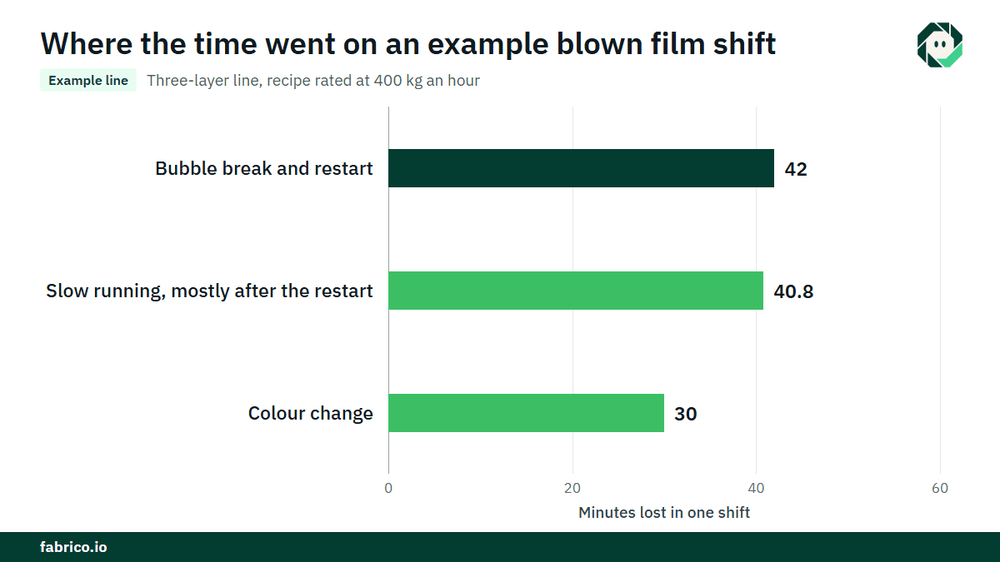
Ligne d'exemple (chiffres illustratifs, pas un client) : une ligne trois couches tourne une recette réglée à 400 kg par heure. Le temps de production planifié est de 480 minutes, donc le maximum possible est 400 x 8 = 3 200 kg.
- Arrêts : une rupture de bulle avec redémarrage, 42 minutes, et un changement de couleur, 30 minutes. Total 72 minutes, donc le temps de fonctionnement est de 408 minutes.
- Availability = 408 / 480 = 85,0 %.
- Débit nominal sur le temps de fonctionnement = 400 x 408 / 60 = 2 720 kg. Les mélangeurs ont enregistré 2 448 kg. Performance = 2 448 / 2 720 = 90,0 %. Les 272 kg manquants correspondent à 40,8 minutes à la vitesse nominale, surtout du fonctionnement lent après le redémarrage.
- Rebuts : 48 kg de purge, 38 kg de rebuts au démarrage après la rupture, 12 kg de rejets de calibre. Total 98 kg, donc le bon débit est de 2 350 kg. Quality = 2 350 / 2 448 = 96,0 %.
- OEE = 0,85 x 0,90 x 0,96 = 73,4 %. Vérification : 2 350 / 3 200 = 73,4 %.
Calculez le coût d'une rupture de bulle. Les 42 minutes représentent 400 x 42 / 60 = 280 kg non produits. Au coût contributif de $0.60 par kg (€0.60 dans une usine en euros), cela fait $168. Les 38 kg de rebuts au démarrage perdent $1.00 par kg en valeur s'ils vont au regrind au lieu d'une bobine client : $38. Une rupture coûte $206, ou €206. À 150 ruptures par an, cela fait $30 900, ou €30 900, si la ligne est en rupture de stock.
Où s'insère Fabrico
Fabrico est une plateforme de performance de fabrication dotée de vision par ordinateur. Sur une ligne d'extrusion elle commence par l'OEE et un MES léger : journalisation automatique des temps d'arrêt à partir des signaux machine et OEE en temps réel par ligne et par quart.
- Pertes évaluées en argent et classées par montant, de sorte qu'une rupture de bulle, un long changement de couleur et un démarrage lent soient comparés sur la même unité monétaire.
- L'opérateur confirme la raison en une touche, tandis que l'arrêt est encore frais.
- Un clip caméra comme preuve d'un arrêt là où une caméra observe la bulle ou le winder.
- Un ordre de travail vers le bon technicien, avec son coût, quand un arrêt s'avère être une panne.
- Une vue unique sur plusieurs usines pour les groupes qui exploitent des lignes sur plusieurs sites.
Vous pouvez démarrer sur une ligne, avec une base et une date de décision convenues à l'avance. Chaque usine obtient un devis après revue de ses lignes.
Questions fréquentes
Faut-il utiliser kg/h ou m/min pour l'OEE du film soufflé ?
Kilogrammes par heure. Les mètres par minute varient avec l'épaisseur et la largeur, de sorte qu'un film fin paraît rapide et un film épais paraît lent. Les kilogrammes par heure par rapport au débit nominal par recette comparent des éléments comparables.
Les changements de bobine comptent-ils comme du temps d'arrêt dans l'OEE du film soufflé ?
Non quand un winder automatique change les bobines sans arrêter la ligne. Le gaspillage à chaque transfert est une perte Quality. Les transferts échoués et les changements manuels qui arrêtent la ligne sont des pertes Availability.
La coupe de bord est-elle une perte de qualité ?
Ça dépend de votre règle. Les chutes renvoyées directement à l'extrudeuse sont souvent exclues à la fois des bons et des rebuts. Choisissez une règle, notez-la et appliquez-la sur chaque ligne.
Comment compte-t-on les rebuts de purge lors d'un changement de couleur ?
Réservez le temps du changement en Availability et pesez la purge et le film de transition comme perte Quality en kilogrammes. Les deux appartiennent au changement, donc reportez-les ensemble.
Quel est un bon OEE pour une ligne de film soufflé ?
Il n'existe pas de référence standard pour le film soufflé. Comparez chaque ligne avec sa propre base, en utilisant les mêmes débits nominaux et la même règle de coupe, et suivez la tendance par recette.
Voyez les pertes de votre ligne d'extrusion dans une démo
Apportez une ligne et ses rapports de quart. Nous montrerons où vont les kilogrammes et combien coûte chaque perte.
Articles connexes











Tuiles Fabrico réelles, données d'exemple.