


 Вход
 Блог
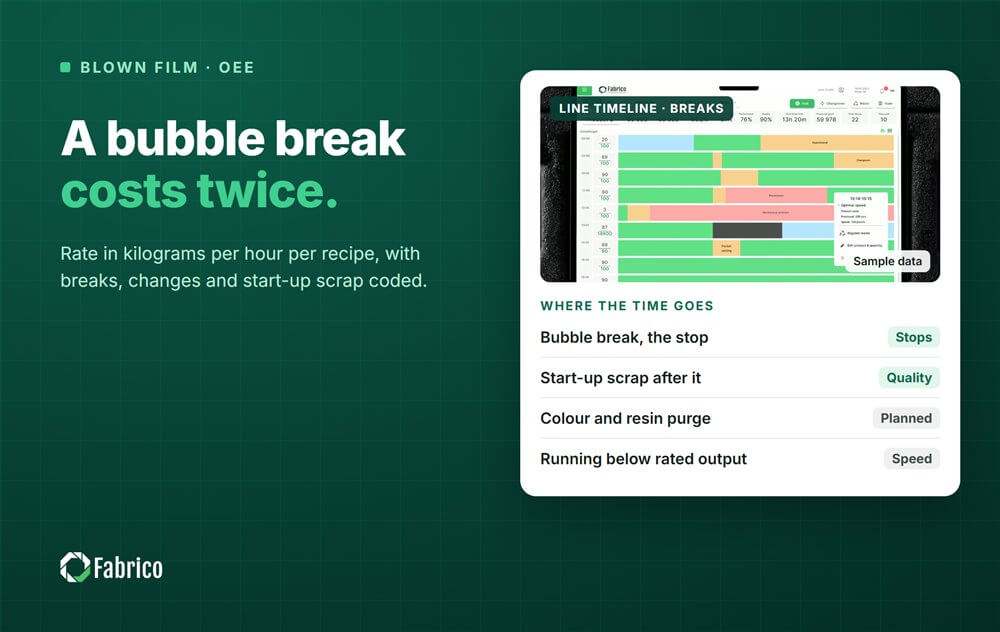
OEE за екструдиране на филм с балон: скорост, спукване на балона и бракуване по дебелина

Основни изводи
- Задавайте Performance спрямо номиналните килограми на час за всяка рецепта, а не спрямо метри в минута.
- Спукване на балона коства два пъти - спирането е Availability, отпадъците при стартиране са Quality.
- Смени на цвят и смени на смола отнемат време и дават отпадъци от промиване. Измервайте и двете, от последната добра ролка до първата добра ролка.
- Работата под номиналния изход, за да се запази стабилността на балона, е загуба на скорост и трябва да има причина.
- Решете веднъж как се отчита инженерният кантов материал, запишете го и го спазвайте.
Балонът на линия 4 се спуква двадесет минути след смяната на цвета. Екипът спира haul-off, отстранява фолиото от nip ролките, опъва нов балон и увеличава внимателно продукцията, докато дебелината се установи. OEE отчетът за смяната ще покаже едно спиране, но линията е загубила и килограмите, които е произвела по-бавно след това, и фолиото, което е бракувано преди дебелината да влезе в спецификация.
Това ръководство е за мениджъри на заводи, инженери по процесите и лидери на CI на линии за филм с балон. Описва защо килограмите на час са правилната основа за Performance, как да се документират спуквания на балона, смени на ролки и смени на цвят, как да се измерват загуби по дебелина, гелове и промивни отпадъци, и кой източник на данни вижда какво.
Как работи линия за филм с балон
- Дозиране и смесване. Гравиметричните блендери подават смола, майстърбъч и добавки към всеки екструдер и отчита килограми на час.
- Екструдери и сменящ сито. Един екструдер на слой при ко-екструзионни линии. Сменящото сито филтрира стопилката; запушено сито повишава налягането на стопилката.
- Матрица, въздушен пръстен и балон. Окръжната матрица оформя тръбата, въздухът я надува в балон, а въздушният пръстен, при много линии с вътрешно охлаждане на балона, я охлажда.
- Рамка за сплескване и nip ролки. В горната част на кулата балонът се сплесква и се дърпа от haul-off.
- Сканер за дебелина и тритер. Сканерът измерва дебелината около балона или по ширината; коронният тритер подготвя повърхността за печат.
- Навиващи машини. Туретни или контактни навивачи навиват фолиото в ролки, често със срязване и отрязване на ръбове преди тях.
Това е непрекъснат процес. Всяко спиране означава рестарт, и всеки рестарт прави отпадъци, докато балонът, дебелината и цветът не се стабилизират отново.

Защо килограмите на час са правилната мярка
Скоростта на линията зависи от фолиото. Изходът в килограми на час е скорост по линия по lay-flat ширина по две по дебелина по плътност. Ако намалите дебелината наполовина при същия изход, линията работи два пъти по-бързо в метри в минута, докато екструдерите извършват точно същата работа.
Затова измервайте Performance в килограми. За всяка рецепта, тоест структура, дебелина и ширина, задавайте номиналния изход от най-добре доказаните килограми на час, които линията поддържа с фолиото в спецификация. При много линии това ограничение идва от това колко може да охлади въздушният пръстен, а не от екструдера.
- Performance = килограми екструдирани / (номинални кг на час x време на работа).
- Използвайте най-добре доказаната скорост за тази рецепта, а не средно добър ден.
- Ако рецепта често излиза над пълната скорост, нейният номинал е зададен твърде ниско.
Нашето ръководство за фактора OEE Performance разглежда задаването на скорост в по-голяма дълбочина, а OEE за пластмасово производство сравнява екструзията с леенето.
Availability: спуквания на балона, стартирания и смени
| Тип спиране | OEE фактор | Типични причини | Какво да записвате |
|---|---|---|---|
| Спукване на балона | Availability, после Quality за отпадъка при стартиране | Гелове или замърсяване, колебания в температурата на стопилката, повреди във въздушния пръстен или IBC, течение в халето | Време за рестарт, бракувани кг, рецепта, партида смола |
| Смяна на цвят или смола | Availability, после Quality за промивката | Планирана смяна на продукта | От последна добра ролка до първа добра ролка, кг промивка |
| Смяна на сито | Availability, или няма при непрекъснати смени | Замърсяване, качество на реграйнда | Дължина на спирането, налягане на стопилката преди смяната |
| Неуспешна трансфер на ролка | Availability | Обвивки около уеб, проблеми с шпулата, напрежение | Дължина на спирането, позиция на навивача |
| Работа под номинален изход | Performance | Неустойчивост на балона, ограничение в охлаждането, предпазливо стартиране | Причина и реални кг на час |
| Чакане на смола или шпули | Availability | Проблеми със силоз, сушилня или доставка | Чакане на материал, с посочване на източника |
Спукванията на балона заслужават собствени кодове за причина, разделени според вероятната причина и маркирани с партидата смола. С времето моделът показва дали спукванията следват смола, рецепта, сезон или смяна на смени.
Смяната е планирана работа, но времето, което отнема, все още е загуба. Запишете пълната промяна в Availability със стандартно време и кодирайте превишението. Нашето ръководство за определения за планиран и непланиран престой, които пазят OEE честен обяснява защо криещите се смени в планирано време завишават OEE.
Смени на ролки и навивачът
На линия с автоматичен туретен навивач нормалната смяна на ролка не спира екструдерите. Това не е загуба на Availability. Няколкото метра, загубени при всеки трансфер, са Quality загуба в килограми, малко на смяна, но постоянни.
Неуспешният трансфер е различен. Ако уебът се оплита или новата шпула не хване фолиото, линията спира или тече фолио към бракуване, докато навивачът не бъде изчистен. Кодовайте го като спиране на навивача, а не като проблем с балона, за да отиде поправката на правилното място.
Кратки повреди на навивача, проблем с ножа на срязвача или шпула, която засяда в зареждача, са микростоповете на филм с балон. Всеки е кратък и операторът го отстранява без записка.
Quality: дебелина, гелове и отпадъци от промиване
Бройте Quality в килограми: добри килограми върху всички екструдирани килограми.
- Дебелина. Фолио извън толеранса на дебелината, или с профил, който дава лоши ролки, от данните на скенера.
- Гелове. Неразтопени частици, ссвързани материали или замърсяване. Много линии използват вграден инспекционен филмов модул, за да ги броят; ролките над лимита се понижават или бракуват.
- Отпадъци от промивка и преходи. Фолио произведено докато един цвят или смола изтласква предишния, до възстановяване на цвета и свойствата в спецификация.
- Отпадък при стартиране. Фолио произведено след спукване на балон или стартиране, докато балонът и дебелината се установят.
- Навиване и третиране. Бръчки, телескопиране на ролки, ниско ниво на третиране.
Инженерният кант е въпрос на преценка. Ако се връща директно в екструдера, някои заводи не го броят нито като добро, нито като отпадък. Други го броят като загуба. Всяко правило работи, ако е записано и не се променя, за да са трендовете сравними.
Работенето от светли към тъмни цветове и групирането на гради с подобен melt flow често съкращава преходите. Нашата статия за оптимизация на последователността при смяна по цена показва как да оцените реда. За страната на рестарта, прочетете как да намалите загубите при стартиране и спиране с по-добро MES и OEE.
Източници на данни: какво вижда всеки
| Източник | Какво ви дава | Какво пропуска |
|---|---|---|
| Блендер и PLC на екструдера | Килограми на час, скорост на винта, налягане на стопилката, състояние на работа | Защо изходът спадна |
| Скенер за дебелина | Профил на дебелината и средна дебелина | Гелове, бръчки |
| Навивач | Смени на ролки, дължина на ролка, повреди при трансфер | Ролки, понижени по-късно |
| Везни за ролки и отпадъци | Килограми добри ролки и отпадъци на смяна | Кое събитие е породило отпадъка |
| Въвеждане от оператор | Причина, рецепта, партида смола, номер на ролка | Кратки повреди на навивача, които никой не записва |
| Камера на балона или навивача | Клип от момента на спукване или оплитане | Какво се случва вътре в матрицата или екструдера |
PLC е часовникът за спирането. Където камера наблюдава балона или навивача, клипът показва момента, в който нещо е станало грешно, и модел може да предложи вероятната причина. Операторът потвърждава с един докос.
Примерна смяна на линия за филм с балон
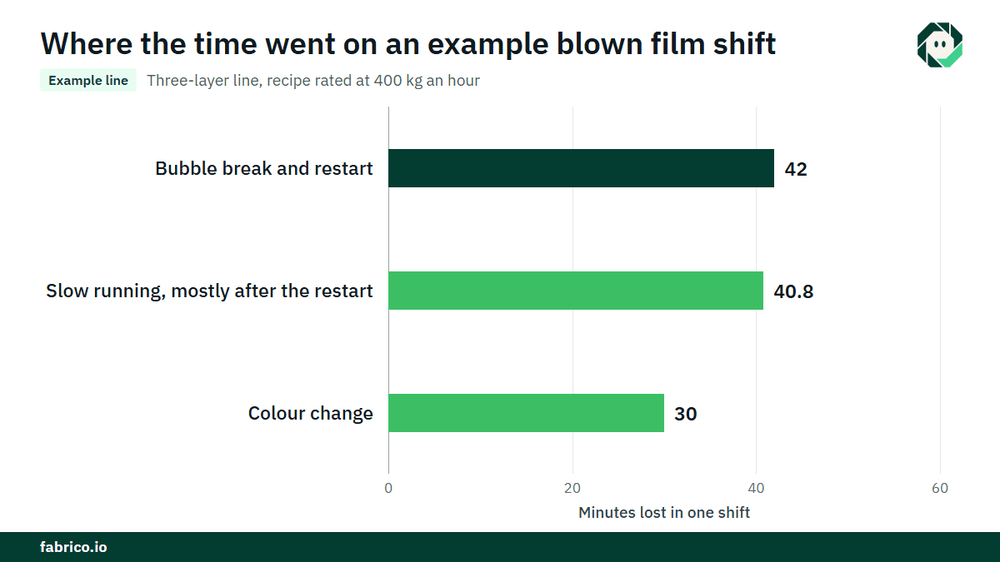
Примерна линия (илюстративни числа, не клиентски): трислојна линия работи рецепта с номинал 400 kg на час. Планирано време за производство е 480 минути, така че максималното, което може да произведе, е 400 x 8 = 3,200 kg.
- Спирания: едно спукване на балон с рестарт, 42 минути, и една смяна на цвят, 30 минути. Общо 72 минути, така че времето на работа е 408 минути.
- Availability = 408 / 480 = 85.0%.
- Номинален изход в работното време = 400 x 408 / 60 = 2,720 kg. Блендерите регистрираха 2,448 kg. Performance = 2,448 / 2,720 = 90.0%. Липсващите 272 kg са 40.8 минути при номинална скорост, главно бавно производство след рестарта.
- Отпадъци: 48 kg промивка, 38 kg отпадък при стартиране след спукването, 12 kg бракуване по дебелина. Общо 98 kg, така че добър изход е 2,350 kg. Quality = 2,350 / 2,448 = 96.0%.
- OEE = 0.85 x 0.90 x 0.96 = 73.4%. Проверка: 2,350 / 3,200 = 73.4%.
Оценете цената на спукването на балона. 42-те минути са 400 x 42 / 60 = 280 kg неизпълнено производство. При принос от $0.60 на кг (€0.60 в евро завод), това е $168. 38-те кг отпадък при стартиране губят $1.00 на кг стойност, когато отиват за реграйнд вместо към клиентска ролка: $38. Едно спукване струва $206, или €206. При 150 спуквания годишно, това е $30,900, или €30,900, ако линията е изчерпана.
Къде се вписва Fabrico
Fabrico е платформа за производителност в производството с компютърно зрение. На екструзионна линия тя започва с OEE и лек MES: автоматично логване на престой от машинните сигнали и OEE на живо по линия и смяна.
- Загубите оценени в пари и подредени по стойност, така че спукване на балона, дълга смяна на цвят и бавно стартиране се сравняват в една и съща валута.
- Операторът потвърждава причината с един докос, докато спирането е свежо.
- Клип от камера като доказателство за спиране, където камера наблюдава балона или навивача.
- Работна нарежба към правилния техник, с нейния разход, когато спирането се окаже повреда.
- Един изглед за всички заводи за групи, които управляват линии на няколко обекта.
Можете да започнете на една линия, с базова линия и дата за решение, договорени предварително. Всеки завод получава оферта след преглед на своите линии.
Често задавани въпроси
Трябва ли OEE за филм с балон да използва kg на час или m/min?
Килограми на час. Метрите в минута се променят с дебелината и ширината, така че тънкото фолио изглежда бързо, а дебелото - бавно. Килограмите на час спрямо номиналния изход за рецепта сравняват едно към едно.
Броят ли се смените на ролки като престой в OEE за филм с балон?
Не, когато автоматичен навивач сменя ролки без да спира линията. Отпадъците при всеки трансфер са Quality загуба. Неуспешните трансфери и ръчните смени, които спират линията, са Availability загуби.
Дали кантът е Quality загуба?
Зависи от вашето правило. Кант, който се връща директно в екструдера, често се изключва и от доброто, и от брака. Изберете едно правило, запишете го и го прилагайте на всяка линия.
Как се брои отпадък от промивка при смяна на цвят?
Запишете времето за смяната в Availability и претеглете промивката и преходното фолио като Quality загуба в килограми. И двете принадлежат към смяната, затова ги отчитайте заедно.
Какво е добро OEE за линия за филм с балон?
Няма стандартен ориентир за филм с балон. Сравнявайте всяка линия със собствената ѝ базова линия, използвайки едни и същи номинални изходи и едно и също правило за кант, и следете тренда по рецепта.
Вижте загубите на вашата екструзионна линия в демо
Донесете една линия и нейните отчети за смяна. Ще покажем къде отиват килограмите и колко струва всяка загуба.
Свързани статии











Реални плочки на Fabrico, примерни данни.