


 Iniciar sesión
 Blog
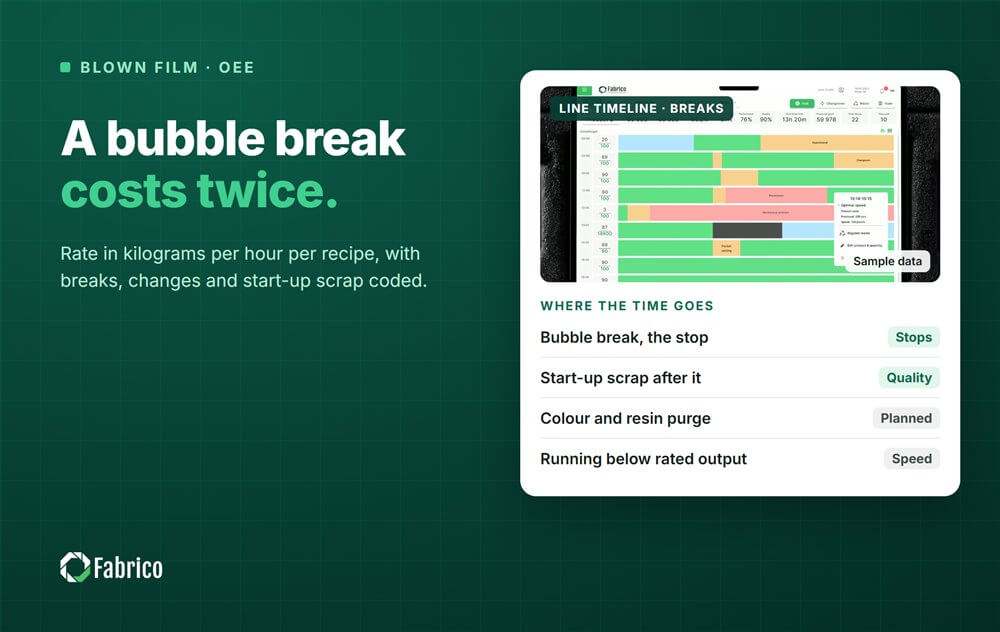
OEE para extrusión de film soplado: caudal, roturas de burbuja y desperdicio por calibre

Puntos clave
- Fije Performance frente a los kilogramos por hora nominales para cada receta, no frente a metros por minuto.
- Una rotura de burbuja cuesta dos veces - la parada es Availability, el desperdicio de puesta en marcha es Quality.
- Los cambios de color y de resina cuestan tiempo y producen desperdicio de purga. Mida ambos, desde la última bobina buena hasta la primera bobina buena.
- Correr por debajo de la producción nominal para mantener la burbuja estable es una pérdida de velocidad y necesita una razón.
- Decida una vez cómo se cuenta el recorte de borde ingenierizado, escríbalo y manténgalo.
La burbuja en la línea 4 se rompe veinte minutos después de un cambio de color. La tripulación para el haul-off, limpia la película de los rodillos nip, enhebra una nueva burbuja y cuida la producción mientras el calibre se estabiliza. El informe de OEE del turno mostrará una parada, pero la línea también perdió los kilogramos que produjo más despacio después y la película que descartó antes de que el calibre volviera a la especificación.
Esta guía es para jefes de planta, ingenieros de proceso y responsables de CI en líneas de film soplado. Cubre por qué los kilogramos por hora son la base correcta para Performance, cómo registrar roturas de burbuja, cambios de bobina y cambios de color, cómo medir pérdidas por calibre, geles y purga, y qué fuente de datos ve qué.
Cómo funciona una línea de film soplado
- Dosificación y mezclado. Los mezcladores gravimétricos alimentan resina, masterbatch y aditivos a cada extrusora y reportan kilogramos por hora.
- Extrusoras y cambio de malla. Una extrusora por capa en líneas de coextrusión. El cambiador de malla filtra el fundido; una malla obstruida eleva la presión de fusión.
- Matriz, aro de aire y burbuja. La matriz anular forma el tubo, el aire lo infla en una burbuja, y el aro de aire, con refrigeración interna de la burbuja en muchas líneas, la enfría.
- Marco de colapso y rodillos nip. En la cima de la torre la burbuja se aplana y se tira con el haul-off.
- Escáner de calibre y tratador. El escáner mide el espesor alrededor de la burbuja o en la anchura; el tratador corona prepara la superficie para la impresión.
- Enrolladoras. Enrolladoras de torreta o de contacto enrollan la película en bobinas, a menudo con corte y recorte de borde antes de ellas.
Es un proceso continuo. Cada parada implica un reinicio, y cada reinicio genera desperdicio hasta que la burbuja, el calibre y el color vuelven a estabilizarse.

Por qué los kilogramos por hora son la unidad correcta
La velocidad de línea depende del film. La producción en kilogramos por hora es velocidad de línea por ancho lay-flat por dos por espesor por densidad. Si reduce el espesor a la mitad con el mismo rendimiento, la línea funciona el doble de rápido en metros por minuto, mientras que las extrusoras hacen exactamente el mismo trabajo.
Así que mida Performance en kilogramos. Para cada receta, es decir estructura, calibre y ancho, fije el rendimiento nominal a partir de los mejores kilogramos por hora probados que la línea mantiene con el film en especificación. En muchas líneas ese límite viene de cuánto puede enfriar el aro de aire, no de la extrusora.
- Performance = kilogramos extruidos / (kg nominales por hora x tiempo de funcionamiento).
- Use la mejor tasa probada para esa receta, no la media de un buen día.
- Si una receta suele salir por encima de la velocidad completa, su rendimiento nominal está fijado demasiado bajo.
Nuestra guía sobre el factor Performance de OEE cubre la puesta a punto de la tasa con más detalle, y OEE para la fabricación de plásticos compara extrusión con moldeo.
Availability: roturas de burbuja, arranques y cambios
| Tipo de parada | Factor OEE | Causas típicas | Qué registrar |
|---|---|---|---|
| Rotura de burbuja | Availability, luego Quality por los rechazos de arranque | Geles o contaminación, fluctuaciones de temperatura del fundido, fallos del aro de aire o del IBC, corrientes de aire en la nave | Tiempo hasta reinicio, kg desechados, receta, lote de resina |
| Cambio de color o resina | Availability, luego Quality por la purga | Cambio de producto planificado | De la última bobina buena a la primera bobina buena, kg de purga |
| Cambio de malla | Availability, o ninguno en cambiadores continuos | Contaminación, calidad del regranulado | Duración de la parada, presión de fusión antes del cambio |
| Transferencia de bobina fallida | Availability | Enredos del web, problemas de núcleo, tensión | Duración de la parada, posición del winder |
| Funcionamiento por debajo del rendimiento nominal | Performance | Inestabilidad de la burbuja, límite de refrigeración, arranque cauteloso | Razón y kg/h reales |
| Esperando resina o núcleos | Availability | Problemas con silo, secador o suministro | Esperando material, con la fuente |
Las roturas de burbuja merecen sus propios códigos de motivo, separados según la causa probable y etiquetados con el lote de resina. Con el tiempo el patrón muestra si las roturas siguen a una resina, una receta, una estación o un cambio de turno.
Los cambios son trabajo planificado, pero el tiempo que toman sigue siendo una pérdida. Registre todo el cambio en Availability con un tiempo estándar y codifique el exceso. Nuestra guía sobre definiciones de tiempo de inactividad planificado y no planificado que mantienen el OEE honesto explica por qué esconder los cambios en tiempo planificado hincha el OEE.
Cambios de bobina y el winder
En una línea con winder automático de torreta, un cambio normal de bobina no detiene las extrusoras. No es una pérdida de Availability. Los pocos metros desperdiciados en cada transferencia son una pérdida de Quality en kilogramos, poco por cambio pero constante.
Una transferencia fallida es diferente. Si el web se enreda o el núcleo nuevo no toma la película, la línea se detiene o produce película a desperdicio hasta que el winder quede libre. Códelo como parada del winder, no como problema de burbuja, para que la reparación vaya al lugar correcto.
Fallas cortas del winder, un problema de cuchilla del slitter o un núcleo que se pega en el cargador son los microparos del film soplado. Cada uno es corto y el operador lo soluciona sin anotación.
Quality: calibre, geles y desperdicio de purga
Cuente Quality en kilogramos: kilogramos buenos sobre todos los kilogramos extruidos.
- Calibre. Película fuera de la tolerancia de espesor, o con un perfil que da bobinas malas, a partir de los datos del escáner.
- Geles. Partículas no fundidas, material reticulado o contaminación. Muchas líneas usan un sistema de inspección de película en línea para contarlos; las bobinas por encima del límite se degradan o se descartan.
- Purga y desperdicio de transición. Película hecha mientras un color o resina empuja al anterior, hasta que color y propiedades vuelven a spec.
- Desperdicio de puesta en marcha. Película hecha después de una rotura de burbuja o un arranque, hasta que la burbuja y el calibre se estabilizan.
- Enrollado y tratamiento. Arrugas, bobinas telescópicas, bajo nivel de tratamiento.
El recorte de borde ingenierizado es una cuestión de criterio. Si se devuelve directamente a la extrusora, algunas plantas lo excluyen tanto de 'bueno' como de 'desperdicio'. Otras lo cuentan como pérdida. Cualquiera de las reglas funciona si está escrita y nunca cambia, para que las tendencias sean comparables.
Correr colores de claro a oscuro y agrupar grados con similar melt flow suele acortar las transiciones. Nuestro artículo sobre secuencia de cambio de SKU optimizada por coste muestra cómo sopesar el orden. Para la parte del reinicio, lea cómo reducir pérdidas de arranque y paro con mejor MES y OEE.
Fuentes de datos: qué ve cada una
| Fuente | Qué le da | Qué se pierde |
|---|---|---|
| Mezclador y PLC de extrusora | Kilogramos por hora, velocidad de tornillo, presión de fusión, estado de funcionamiento | Por qué cayó la producción |
| Escáner de calibre | Perfil de espesor y espesor medio | Geles, arrugas |
| Winder | Cambios de bobina, longitud de bobina, fallos en la transferencia | Bobinas degradadas más tarde |
| Balanzas de bobinas y de desperdicio | Kilogramos de bobinas buenas y desperdicio por turno | Qué evento generó el desperdicio |
| Entrada del operario | Razón, receta, lote de resina, número de bobina | Fallas cortas del winder que nadie registra |
| Cámara en la burbuja o el winder | Un clip del momento de una rotura o un enredo | Qué sucede dentro de la matriz o la extrusora |
El PLC es el reloj para la parada. Donde una cámara vigila la burbuja o el winder, el clip muestra el momento en que ocurrió el fallo, y un modelo puede sugerir la causa probable. El operario lo confirma con un toque.
Un turno trabajado en una línea de film soplado
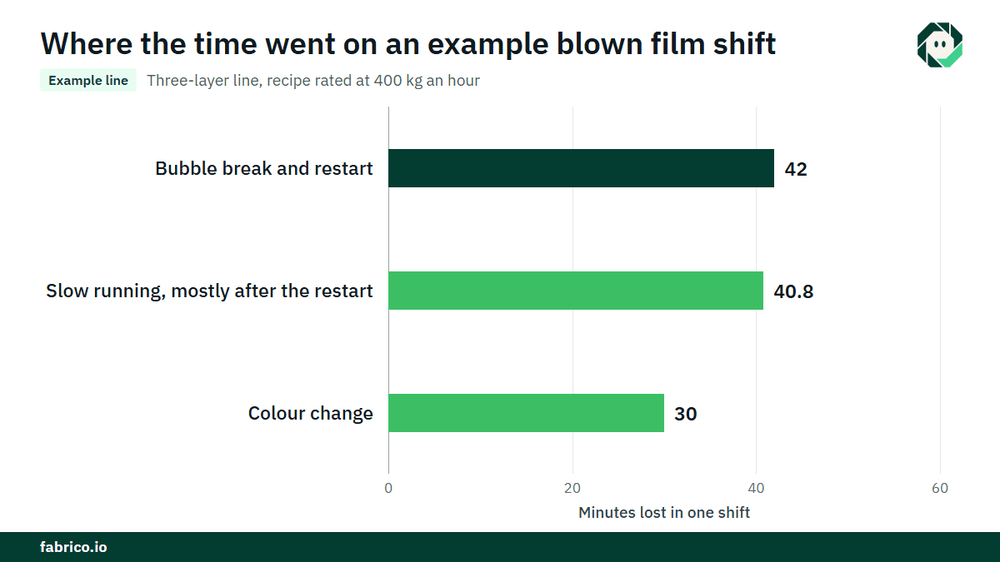
Línea de ejemplo (números ilustrativos, no de cliente): una línea de tres capas ejecuta una receta con un rendimiento nominal de 400 kg por hora. El tiempo de producción planificado son 480 minutos, por lo que lo máximo que podría hacer es 400 x 8 = 3.200 kg.
- Paradas: una rotura de burbuja con reinicio, 42 minutos, y un cambio de color, 30 minutos. Total 72 minutos, por lo que el tiempo en marcha es 408 minutos.
- Availability = 408 / 480 = 85,0 %.
- Salida nominal en el tiempo en marcha = 400 x 408 / 60 = 2.720 kg. Los mezcladores registraron 2.448 kg. Performance = 2.448 / 2.720 = 90,0 %. Los 272 kg faltantes son 40,8 minutos a la tasa nominal, mayormente funcionamiento lento tras el reinicio.
- Desperdicios: 48 kg de purga, 38 kg de desperdicio de arranque tras la rotura, 12 kg de rechazos por calibre. Total 98 kg, así que la producción buena es 2.350 kg. Quality = 2.350 / 2.448 = 96,0 %.
- OEE = 0,85 x 0,90 x 0,96 = 73,4 %. Comprobación: 2.350 / 3.200 = 73,4 %.
Valore la rotura de burbuja. Los 42 minutos son 400 x 42 / 60 = 280 kg no producidos. A un aporte de $0.60 por kg (€0.60 en una planta en euros), eso son $168. Los 38 kg de desperdicio de arranque pierden $1.00 por kg de valor cuando van a regrind en vez de a una bobina cliente: $38. Una rotura cuesta $206, o €206. A 150 roturas al año, son $30.900, o €30.900, si la línea está vendida por completo.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación habilitada con visión por ordenador. En una línea de extrusión empieza con OEE y MES ligero: registro automático de tiempos de inactividad desde las señales de la máquina y OEE en vivo por línea y turno.
- Pérdidas valoradas en dinero y clasificadas por dinero, de modo que una rotura de burbuja, un cambio de color largo y un arranque lento se comparan en la misma moneda.
- El operario confirma la razón con un toque, mientras la parada está reciente.
- Un clip de cámara como evidencia de una parada donde una cámara vigila la burbuja o el winder.
- Una orden de trabajo al técnico correcto, con su coste, cuando una parada resulta ser una avería.
- Una vista única entre plantas para grupos que operan líneas en varios sitios.
Puedes empezar en una línea, con una línea base y una fecha de decisión acordada por adelantado. Cada planta recibe una cotización tras revisar sus líneas.
Preguntas frecuentes
¿Debe el OEE para film soplado usar kg/h o m/min?
Kilogramos por hora. Los metros por minuto cambian con el calibre y el ancho, por lo que una película fina parece rápida y una gruesa parece lenta. Kilogramos por hora frente al rendimiento nominal por receta compara parecido con parecido.
¿Los cambios de bobina cuentan como tiempo de inactividad en el OEE de film soplado?
No cuando un winder automático cambia bobinas sin parar la línea. El desperdicio en cada transferencia es una pérdida de Quality. Las transferencias fallidas y los cambios manuales que paran la línea son pérdidas de Availability.
¿El recorte de borde es una pérdida de calidad?
Depende de su regla. El recorte que se devuelve directamente a la extrusora a menudo se excluye tanto de bueno como de desperdicio. Elija una regla, escríbala y aplíquela en cada línea.
¿Cómo se cuenta el desperdicio de purga en un cambio de color?
Reserve el tiempo de cambio en Availability y pese la purga y la película de transición como pérdida de Quality en kilogramos. Ambos pertenecen al cambio, por lo que repórtelos juntos.
¿Cuál es un buen OEE para una línea de film soplado?
No existe un punto de referencia estándar para film soplado. Compare cada línea con su propia línea base, usando los mismos rendimientos nominales y la misma regla de recorte, y vigile la tendencia por receta.
Vea las pérdidas de su línea de extrusión en una demo
Lleve una línea y sus informes de turno. Mostraremos a dónde van los kilogramos y cuánto cuesta cada pérdida.
Artículos relacionados



Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.