


 Вход
 Блог
OEE за екструзия на тръби и профили: смяна на матрици и отпадъци при пускане

Основни изводи
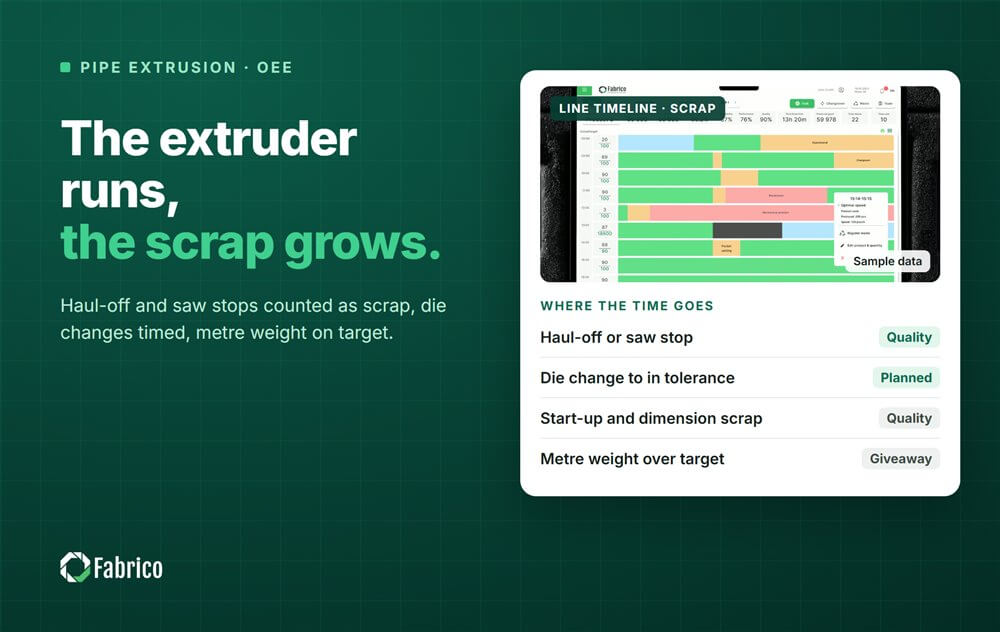
- Линиите за тръби и профили са непрекъснати. Когато издърпването, трионът или устройство за разширяване спре, шнековият екструдер често продължава да работи и загубата се появява като отпадък, а не като престой.
- Измервайте Performance в метри при целевото тегло на метър, така че продукт, който върви тежко, да не се скрие в килограми на час.
- Смените на матриците спират линията за дълго и завършват с отпадък. Измервайте ги от последната добра тръба до първата тръба в толеранс.
- Отпадъкът при пускане и по размери принадлежи към Quality, брои се в метри и килограми.
- Следете теглото на метъра над целта като материал, даден безплатно, до OEE.
Трионът на PVC-линния участък се засяда в средата на следобедната смяна. Екструдерът продължава да работи, защото да го спрете означава дълго повторно стартиране, така че операторът реже тръбата на ръка и изпраща неотрязаната дължина към шредера. PLC показва, че екструдерът работи цялата смяна. OEE отчетът не показва никакъв стоп, а загубата седи в контейнера за реграйнд.
Това ръководство е за ръководители на заводи, инженери по процесите и CI лидери на линии за тръби и профили в PVC, PE и PP. Описва коя ставка да използвате за Performance, как да регистрирате смени на матриците и пускове, защо прекъсванията надолу по линията се превръщат в отпадъци, как да броите загубите по размери и какво може да види всеки източник на данни.
Екструзионната линия, станция по станция
- Дозиране и екструдер. PVC обикновено се произвежда от суха смес на двушкафни екструдери, PE и PP на едношнекови екструдери. Гравиметричното дозиране отчита килограми на час.
- Глава на матрицата. Оформя тръбата или профила. Смяната на размера често означава подмяна на инструментите на матрицата, което изисква време за загряване.
- Калибриране и охлаждане. Вакуумни калибровъчни ръкави и вани задават диаметъра на тръбата; профилите минават през сухи и мокри калибратори на калибровъчна маса. Пръскане или ванични басейни завършват охлаждането.
- Издърпване. Caterpillar или ремъчни устройства задават скоростта на линията в метри в минута.
- Маркиране и измерване. Инкджет или горещо фолио; в линия измервателни уреди за диаметър и дебелина на стената на много тръбни линии.
- Трион или режещо устройство. Планетарни триони, безчипови режещи за PE или летящи триони за профили режат на дължина.
- Раздуване, навиване и подреждане. Устройства за раздуване на рамо за PVC тръби, навиващи устройства за малки PE тръби, накланящи маси и опаковане.
Поради непрекъсваемостта на процеса, екструдерът рядко е първата спираща се станция. Повечето загуби започват по-надолу по линията.

Избор на ставка: килограми на час или метри на минута
Двете ставки са свързани чрез тегло на метъра: килограми на час = метри на минута x 60 x килограми на метър. Тази връзка е мястото, където OEE може да въведе в заблуда.
Ако измервате Performance в килограми на час, тръба, която работи по-тежко от целта, изглежда като пълна скорост. Екструдерът е зает, но линията произвежда по-малко метри, а метрите са това, което продавате. Измервайте Performance в метри вместо това:
- Идеална скорост = номинално кг/ч за този продукт / (60 x целеви кг/м).
- Performance = произведени метри / (идеална скорост x време на работа).
- Следете реалното тегло на метъра спрямо целта като отделна стойност: материал, даден безплатно, в килограми и пари.
Задайте номиналния изход за продукт от най-добрата доказана скорост с продукта в толеранс, не от добър среднодневен праг. Труби с дебели стени често са ограничени от дължината за охлаждане, а не от екструдера, така че ограничението може да се различава за всеки размер. Нашето ръководство за giveaway and overfill показва как да оцените материала над целта.
Availability: смени на матриците, пускове и аварии
| Събитие | OEE фактор | Типични причини | Какво да запишете |
|---|---|---|---|
| Смяна на матрица | Availability, после Quality за отпадъка при пускане | Смяна на размер или продукт, почистване на матрицата | От последната добра тръба до първата тръба в толеранс, отпадъчни метри |
| Спиране на екструдера | Availability | Грешки в шнека или нагревателите, налягане на стопилката, доставяне на материал | Дължина на спирането, време за рестарт |
| Грешка на издърпването | Availability или Quality | Плъзгане на ремъка, износване на подложки, повреди в задвижването | Дали екструдерът е спрял или е работил до отпадък |
| Грешка на трион или режещо | Обикновено Quality | Износване на режещия диск, проблеми със затягането, грешки на енкодера за дължина | Отпадъчни метри, докато трионът е спрял |
| Грешка във вакуум или охлаждане | Availability или Quality | Повреда на помпа, температура на водата, запушени дюзи за пръскане | Отпадък по размери, дължина на спирането |
| Спиране на раздуване или подредчик | Quality или Performance | Грешки в нагревателя на гнездата, заклещване на накланящата маса | Тръби изхвърлени или забавена скорост на линията |
Смяната на матрица е планирана работа, но нейното време все пак е загуба. Запишете я в Availability със стандартно време за всеки двойка размери и кодирайте превишението. Отпадъкът при пускане след това е загуба в Quality, която принадлежи към същото събитие, така че отчитайте двете заедно. Нашето ръководство за измерване на време за смяна покрива стандарта.
Когато прекъсвания надолу по линията се превръщат в отпадък
На дискретна линия спрялата машина е престой. На тръбна линия екипът често оставя екструдера да работи, когато трионът, устройството за раздуване или подредчикът спрат, защото повторното стартиране струва повече. Линията продължава да прави тръба и тръбата отива в шредера.
От гледна точка на OEE това време е време на работа с нулев добър добив. Попада в Quality, не в Availability, и PLC на екструдера никога не го показва като стоп. Ако четете само сигнала от екструдера, трионът изглежда като най-надеждната машина на линията.
Дайте на тези събития собствен код за причина, например "произведено до отпадък", "грешка на триона", и логвайте отпадъчните метри с тях. Тогава станцията надолу по линията ще получи вината, която заслужава, и Парето ще покаже какво всъщност струва трионът.
Quality: отпадък при пускане и по размери
- Отпадък при пускане. Тръба, произведена след стартиране или смяна на матрицата до момента, в който диаметърът, дебелината на стената и повърхността са в толеранс.
- Отхвърляния по размери. Дебелина на стената под минимума, диаметър или овалност извън толеранс, провисване на стената при тръби с дебели стени, отклонения в размерите на профилите.
- Повърхност и маркировка. Линии, кухини, изгаряния, липсващ или грешен печат.
- Грешки при рязане и гнездене. Грешна дължина, лошо срезани краища, некачествени гнезда.
Бройте Quality в метри за OEE и претеглете отпадъка в килограми. Много от тях се реграйндират и връщат, така че оценявайте ги по стойността, която губят, а не по пълната себестойност на материала. Повече в нашето ръководство за фактора Quality на OEE, а за рестартиранията — как да намалите загубите при пускане и спиране.
Източници на данни: какво вижда всеки
| Източник | Какво дава | Какво пропуска |
|---|---|---|
| PLC на екструдера и дозата | Килограми на час, налягане на стопилката, състояние на работа | Прекъсвания надолу по линията, които завършват в отпадък |
| Енкодер на издърпването | Скорост на линията и произведени метри | Дали тези метри са добри |
| Уреди за стена и диаметър | Размери и тегло на метъра | Повърхностни дефекти, грешки при рязане |
| Брояч на триона | Нарязани парчета и дължина | Тръба, отрязана на ръка по време на повреда |
| Везни за отпадъци и реграйнд | Килограми изхвърлени по смяна | Кое събитие е направило отпадъка |
| Въвеждане от оператор | Причина, продукт, комплект матрици | Къси грешки, които никой не записва |
| Камера на станция | Клип на триона, устройството за раздуване или подредчика в момента на повреда | Какво се случва вътре в матрицата или екструдера |
PLC е часовникът. Където камера вижда триона или подредчика, клипът показва заклещването или екипа, който реже на ръка — нещо, което сигналът от екструдера не може да покаже. Модел може да предложи причината, а операторът я потвърждава с един докос.
Работен ден на PVC тръбна линия - пример
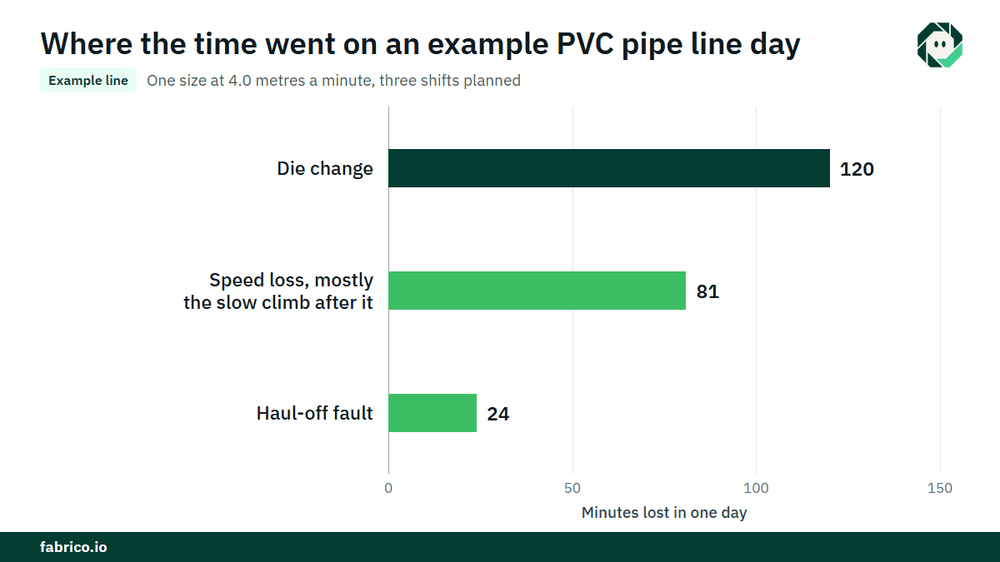
Примерна линия (илюстративни числа, не клиентски): PVC тръбна линия работи един размер с целево тегло на метър 2.0 кг/м. Номинален изход за този продукт е 480 кг/ч, така че идеалната скорост е 480 / (60 x 2.0) = 4.0 метра в минута. Линията е планирана за три смени, 1 440 минути.
- Спирания: една смяна на матрица 120 минути и една грешка на издърпването 24 минути. Общо 144 минути, така че времето на работа е 1 296 минути.
- Availability = 1 296 / 1 440 = 90.0%.
- Идеални метри = 1 296 x 4.0 = 5 184 м. Издърпването е записало 4 860 м. Performance = 4 860 / 5 184 = 93.75%. Липсващите 324 м са 81 минути при идеална скорост, главно бавното покачване след смяната на матрицата.
- Отпадък: 180 м отпадък при пускане, 45 м отхвърляния по дебелина на стената, 18 м отхвърляния по дължина. Общо 243 м, така че добрата тръба е 4 617 м. Quality = 4 617 / 4 860 = 95.0%.
- OEE = 0.90 x 0.9375 x 0.95 = 80.2%. Проверката: 4 617 / 4.0 = 1 154.25 минути, и 1 154.25 / 1 440 = 80.2%.
Оценете смяната на матрицата на принос от $1.00 на метър (€1.00 в еврозона). 120-те минути са 480 м, които не са направени: $480. 180-те метра отпадък при пускане тежат 360 кг и губят $0.80 на кг при реграйнд: $288. Една смяна на матрицата струва $768, или €768. При 100 смени на матрица годишно това е $76 800, или €76 800, ако линията е разпродадена.
Сега за теглото на метъра. Ако същите 4 860 м бяха произведени при 2.1 кг/м, линията щеше да използва 486 кг повече материал. При $1.20 на кг това е $583.20, дадени безплатно за един ден, в тръби, които все още минават проверката.
Къде пасва Fabrico
Fabrico е платформа за производителност, подпомогната от компютърно зрение. На екструзионна линия тя започва с OEE и лек MES: автоматично записване на престои от машинните сигнали и OEE в реално време по линия и смяна.
- Загубите оценени в пари и подредени по стойност, така че смяна на матрица, грешка на триона, която е довела до отпадък, и бавен старт да се сравняват в една валута.
- Операторът потвърждава причината с един докос, включително "произведено до отпадък".
- Клип от камера като доказателство за стоп, където камера наблюдава триона, устройството за раздуване или подредчика.
- Задача за правилния техник, с нейната цена, когато спирането е авария.
- Един изглед за няколко завода за групи с екструзионни линии на няколко обекта.
Можете да започнете с една линия, с базова линия и договорена дата за решение. Всеки завод получава оферта след преглед на своите линии.
Често задавани въпроси
Трябва ли OEE при екструзия на тръби да използва кг/ч или метри/мин?
Използвайте метри при целевото тегло на метър за Performance и следете теглото на метъра отделно. Килограмите на час прикриват продукт, който върви тежко, защото екструдерът изглежда зает, докато линията прави по-малко метри.
Как се брои смяна на матрица в OEE?
Времето, през което линията е спряна, е загуба в Availability, със стандартно време за смяна на размер. Отпадъкът, произведен след рестарта до първата тръба в толеранс, е загуба в Quality, свързана със същото събитие.
Какво става, ако екструдерът продължи да работи, докато трионът е спрял?
Тогава времето е време на работа без добър добив и попада в Quality. Запишете го като "произведено до отпадък" с причината от долустоящата станция, така че трионът да получи загубата, която е причинил.
Дали реграйнд е загуба в Quality?
Да, изхвърлената тръба е загуба в Quality дори когато се реграйндва. Оценявайте я по стойността, която губи, а не по пълната себестойност на материала.
Какво е добро OEE за екструзия на тръби?
Няма стандартен бенчмарк за тръбни или профилни линии. Сравнявайте всяка линия с нейната собствена базова линия, използвайки същите номинални изходи за продукт, и следете тенденцията по размер. За по-широка перспектива, прочетете OEE за производство на пластмаси.
Вижте загубите на вашата екструзионна линия в демо
Донесете една линия и нейните доклади за смените. Ще покажем къде отиват метрите и колко струва всяка загуба.
Свързани статии









Реални плочки на Fabrico, примерни данни.