


 Вход
 Блог
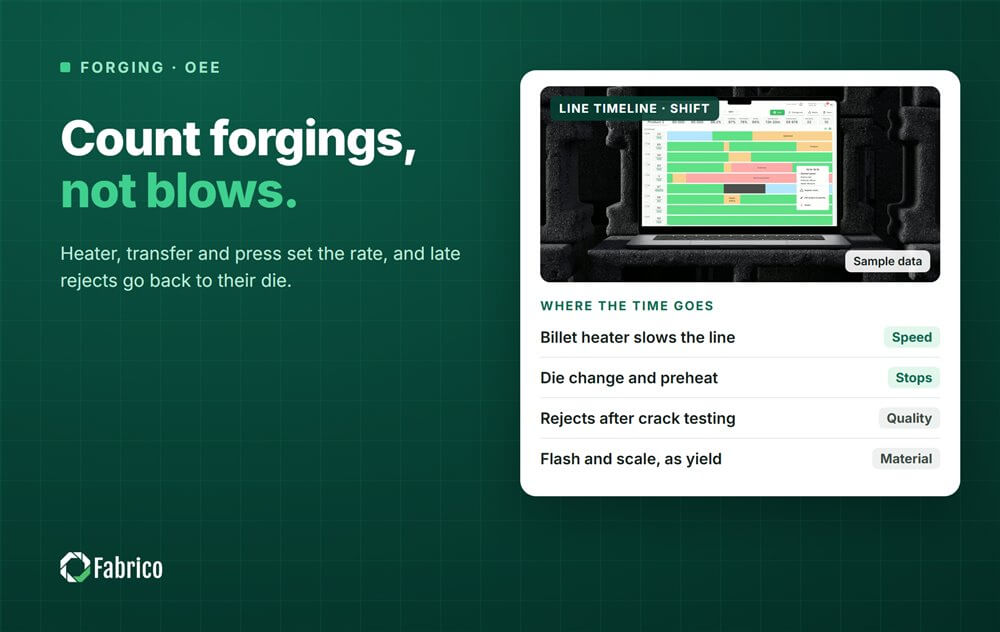
OEE за линии за коване: загряване на заготовки, цикъл на пресата и бракувани детайли

Ключови изводи
- На линия за коване идеалната скорост се задава от най-бавната стъпка за частта, често нагревателят или трансферът, а не от скоростта на хода на пресата.
- Бройте готовите ковани детайли, не удари или ходове.
- Смяната на матриците и предварителното им загряване на пресата са загуби на Наличност; загрявайте матриците извън пресата вместо това.
- Флашът и окалината са материален добив, а не OEE Качество: кован детайл с нормален флаш е добър детайл.
- Бракуванията, открити след топлинна обработка или тест за пукнатини, се връщат към смяната и матрицата, която ги е ковала.
Индукционният нагревател подава заготовки, пресата е готова, а пирометърът отбива три последователни заготовки като твърде студени. Пресата чака, трансферът чака, а сменният лист няма да запише нищо, защото нищо не е счупено. Линиите за коване губят много време в такива малки празнини и OEE на линия за коване трябва първо да търси там.
Това ръководство е за мениджъри на заводи, производствени мениджъри и инженери, които управляват пресови или чукови линии. Покрива коя машина задава идеалната скорост, как да се отчитат загряване на заготовки, смени на матриците и предварително загряване, защо флашът и окалината не влизат в фактора Качество и как да приведете бракуванията от инспекцията обратно в показателя.
Къде отива времето на линия за коване
Типична гореща линия за коване работи от триона или ножицата за заготовки до нагревателя, проверка с пирометър, който отбива заготовки извън температурата, обезокаляване, пресата или чукът със своите станции (заготовяване, блокер, завършваща), след това трим-преса, който отрязва флашa. Робот, манипулатор или оператор с клещи мести детайла между станциите. След линията идват охлаждане, топлинна обработка, песъкоструй и инспекция.
| Станция | Типични спирания и загуби | OEE фактор |
|---|---|---|
| Трион или ножица | Смяна на режещия нож, липса на бар материал, дължина на заготовката извън толеранс | Наличност |
| Нагревател | Авария на бобината или захранването, проблем с охлаждащата вода, заготовки отбити като твърде горещи или твърде студени | Наличност, Производителност |
| Обезокаляване | Запушени дюзи, останала окалина по заготовката | Производителност, Качество |
| Преса или чук | Детайл засяда в матрицата, проблем със спрея за смазване на матрицата, спирачка от претоварване, пукнатина в матрицата | Наличност, Производителност |
| Трансфер | Повреда на захвата или манипулатора, изпуснат детайл | Производителност |
| Трим преса | Детайлът не е седнал правилно, износване на трим матрицата, флашът не е отрязан чисто | Наличност, Качество |
| Смяна на матрица и предварително загряване | Смяна на матрицата, установяване на shut height, трим матрица, пръсти на трансфера, нагряване | Наличност |
| Пуск | Първи ковани детайли докато матриците и настройките се нагаждат | Качество |

Коя машина задава идеалната скорост
На пресова линия скоростта на хода на пресата често не е ограничението. Нагревателят има пропускателна способност за всеки размер и температура на заготовката, трансферът и трим-пресата имат свои времена, и линията може да работи само толкова бързо, колкото най-бавната от тях за конкретния номер на частта. Тази най-бавна стъпка е идеалната скорост за линията.
Задайте я на номер на частта, от работната скорост по дизайн или от най-добрата стабилна скорост, поддържана при дълги серии, никога не по средното от добър ден. По-тежка заготовка се загрява по-бавно, така че същата линия има различни идеали за различни детайли. Нашата статия за гладуване и блокиране обяснява как бавна стъпка нагоре по веригата се проявява като чакане надолу по веригата.
Бройте готовите ковани детайли излезли от трим-пресата, не удари или ходове. Чук може да изисква няколко удара за част, а многостанционна преса се нуждае от няколко хода за запълване на станциите при старт. При чук, управляван ръчно, използвайте договорената стандартна скорост за частта и измервайте продукцията по нея на смяна. Измервайте процеса, не ковача.
Загуби при загряване на заготовки
Нагревателят причинява три вида загуби. Авария на нагревателя спира линията: това е Наличност и трябва да се кодира към нагревателя, а не към пресата, иначе пресата ще получи вината. Заготовки, отбити по температура, оставят празни слотове докато линията продължава да работи: това е Производителност и броят на отбивките си струва да се проследява отделно.
Третият е какво прави спирането на пресата на нагревателя. В зависимост от нагревателя, заготовките в бобината се задържат, изместват или бракуват когато пресата спре дълго. Добавете тези заготовки към спирането, което ги е причинило, така че дълго спиране на пресата носи пълната си цена.
Загряване на линията при старт на смяната, в рамките на планирано производствено време, е загуба на Наличност с собствен код за причина.
Смени на матриците и предварително загряване
Смяната на матрица означава махане на матрицата, поставяне на новата, настройване на shut height на механична преса, подравняване, свързване на спрея за смазване, смяна на трим матрицата и пръстите на трансфера, предварително загряване, след това коване и проверка на първите детайли. Всяка минута с пресата спряна е загуба на Наличност.
Матриците се поставят горещи. Предварително загрята на пресата матрица задържа линията спряна докато се нагрява; предварително загрята в пещ или на отоплителна станция преди смяната не го прави. Този преход от вътрешна към външна подготовка, плюс подреждането на трим матрицата и пръстите преди последната част от старото задание, е сърцето на намаляването на времето за смяна.
Дайте на смяната на матриците три кода за причина: планирана смяна на заданието, износена матрица и счупена матрица. Решете веднъж дали планираните смени са в рамките на планираното производствено време и спазвайте това правило на всяка линия.
Флаш, окалина и добив
Флашът е предвиден в процеса. Заготовката е по-тежка от детайла, излишъкът отива във флаш коритото и трим-пресата го отрязва. Кован детайл с нормален флаш е добър детайл, така че флашът не е загуба на OEE Качество. Същото важи и за окалината, загубена от загрята заготовка.
И двете все още струват пари като материал. Проследявайте ги във фигура за добив - тегло на заготовката срещу тегло на детайла, оценено по материална цена. Наблюдавайте за необичаен флаш: заготовка отрязана твърде тежко, износена матрица или разместване на матрицата всички се показват там първо. Дълбоки ями от окалина по детайла са различни: този кован детайл е брак и спада към Качество.
Бракувания след инспекция
Някои дефекти са видими при пресата, като недопълване или детайл, счупен при трима. Много не са: гънки, пукнатини и разместване на матрицата често се появяват след топлинна обработка, песъкоструй, тест за пукнатини или измервания, след смяна или повече. Ако тези бракове никога не се връщат на линията за коване, нейното Качество изглежда високо.
Запишете ги към смяната и матрицата, която ги е произвела, и докладвайте две стойности за Качество: при пресата и крайната. Преработен детайл, шлифован или изправен, не е първоначално добър детайл. Нашето ръководство за фактора OEE Качество обяснява как да броите преработки.
Работена смяна на една пресова линия
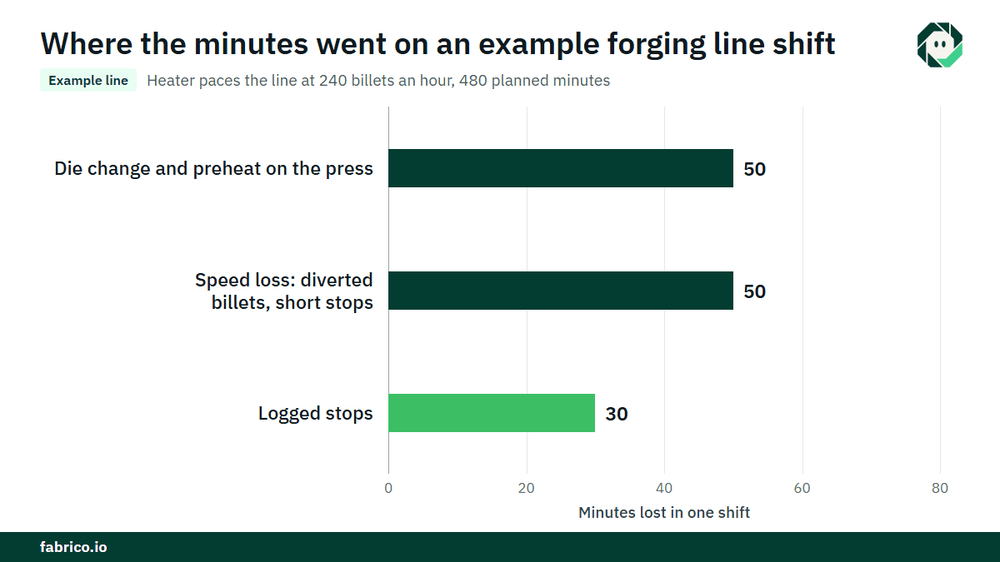
Примерна линия (илюстративни числа, не клиентски): при тази част нагревателят е най-бавната стъпка при 240 заготовки на час, така че идеалното време на коване е 15 секунди. Планираното производствено време е 480 минути.
- Смяната на матрица и предварителното загряване на пресата отне 50 минути и регистрирани спирания 30. Работното време е 480 минути минус 80 = 400 минути. Наличност е 400 / 480 = 83.3%.
- Линията произведе 1 400 ковани детайла. При 15 секунди всеки това е 21 000 секунди или 350 минути идеално време. Производителността е 350 / 400 = 87.5%. От загубените 50 минути, 60 отбити заготовки представляват 15 (60 x 15 секунди); кратките спирания са останалото.
- При пресата 30 детайла бяха бракувани при пуск и визуална проверка, оставяйки 1 370. Качество при пресата е 1 370 / 1 400 = 97.9%.
- OEE при пресата е 0.833 x 0.875 x 0.979 = 71.4%. Проверка: 1 370 x 15 секунди = 342.5 минути, и 342.5 / 480 = 71.4%.
- Тест за пукнатини след топлинна обработка отхвърля още 40. Крайно добри са 1 330, крайно Качество 95.0%, и крайно OEE 1 330 x 15 секунди = 332.5 минути, 332.5 / 480 = 69.3%.
- При принос от $4.00 за кован детайл, €4.00 в евро завод, 50-те минути загуба от Производителност са 200 детайла, $800 (€800) на смяна. Смяната на матрицата на пресата е още 200 детайла, $800 (€800). 40-те пукнати детайла добавят 40 x $4.00 = $160 (€160), плюс вече изразходваните топлинна обработка и песъкоструй.
Отделно, ако заготовката тежи 2.2 кг а кованият детайл 1.8 кг, 1 400 детайла оставят 560 кг флаш и окалина на смяна. Това е реална цена, но принадлежи във фигурата за добив. Приносните числа стават кеш само ако допълнителните детайли се продадат или спестят извънреден труд, така че съгласувайте това правило с вашия финансов контролер.
Какво вижда всеки източник на данни
| Източник | Какво ви казва | Какво пропуска |
|---|---|---|
| Сигнал на пресата и брояч на части | Ходове, части, кога пресата е спряна | Защо, и дали нагревателят или трансферът са го причинили |
| Сигнали от нагревателя | Аварии на нагревателя, отбити заготовки | Какво се е случило при пресата |
| Въвеждане от оператора | Причини за спиране, брой бракувани | Кратките спирания, за които никой не спира, за да ги въведе |
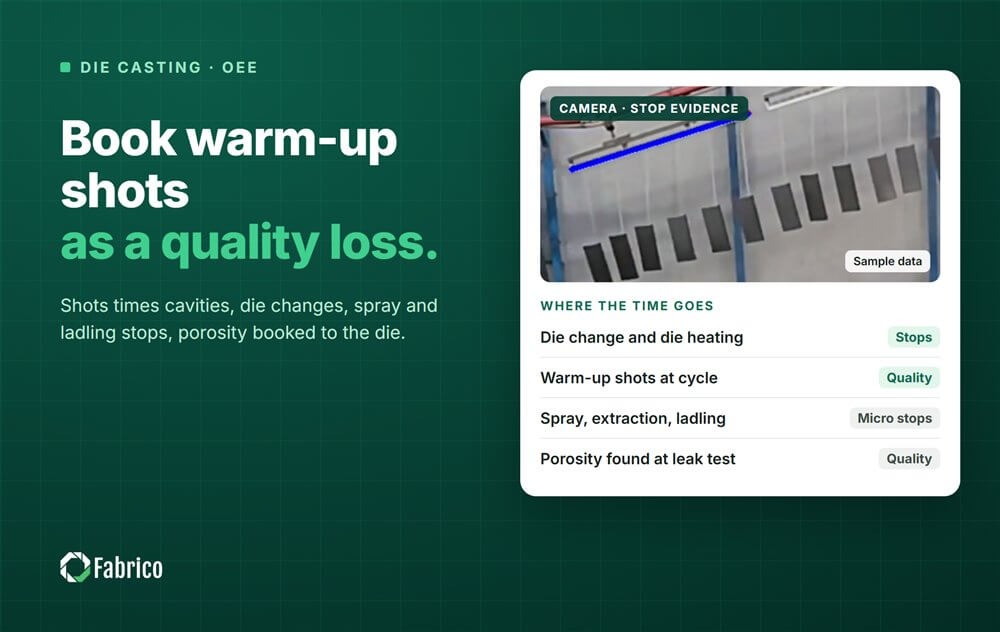
| Камера на пресата и трансфера | Клип като доказателство за засядане на детайл, изпуснато коване, късна заготовка | Пукнатини и гънки под или в окалината |
| Инспекция | Пукнатини, гънки, разместване на матрицата, размери | Коя смяна и матрица, освен ако частите не са маркирани |
Където сигналът от пресата само казва 'спряна', камерата, наблюдаваща пресата и трансфера, добавя доказателство. Софтуерът предлага вероятна причина и операторът я потвърждава с един натиск. Чести грешки: скоростта на хода на пресата като идеал, броене на удари като части, записване на флаш като скрап и кодиране на спирания на нагревателя към пресата.
Къде се вписва Fabrico
Fabrico е платформа за производителност в производството, с възможности за компютърно зрение. На линия за коване тя започва с OEE и лек MES: автоматично регистриране на престои от сигналите на пресата и нагревателя, OEE в реално време по линия и смяна, и загуби оценени в пари, така че пропуските на нагревателя, смяните на матриците и бракуванията са в един списък.
- Операторът потвърждава причината за спиране с един натиск.
- Клип от камера като доказателство за спиране, когато камера наблюдава пресата или трансфера.
- Загубите подредени по пари, така че най-скъпият номер на част или тип спиране е първи.
- Една обща визия за няколко завода, ако кътите производите на повече от едно място.
- Когато спирането е повреда, работна поръчка до правилния техник с нейната цена.
Машините се свързват чрез PLC, устройство Fabrico IoT или камера, както е описано на нашата страница за свързаност на машините, така че и по-стара преса или чук може да бъде измерена. Започвате на една линия, с базова стойност и уговорена дата за решение. Всеки завод получава оферта след преглед на линиите си.
Често задавани въпроси
Как се изчислява OEE за преса за коване?
Умножете Наличност, Производителност и Качество, като идеалното време на коване се взема от най-бавната стъпка на линията за тази част, и добрите ковани детайли се броят след трим-пресата и, за крайна стойност, след инспекцията.
Дали флашът е загуба на качество в OEE?
Не. Флашът е предвиден в процеса и кован детайл с нормален флаш е добър. Проследявайте флаш и окалина като материален добив и третирайте необичайния флаш като предупредителен сигнал.
Как да измерите OEE на чук за коване?
Бройте готовите части, не удари. Задайте идеала от договорената стандартна скорост за частта и регистрирайте спиранията и техните причини както при преса. Измервайте процеса, не ковача.
Трябва ли предварителното загряване на матриците да се брои като време на престой?
Предварително загряване на пресата, когато линията е спряна, е част от смяната на матриците и е загуба на Наличност. Предварително загряване в пещ преди смяната е външна подготовка и не струва време на пресата.
Как OEE се сравнява с работилница за щамповане?
Методът е същият като в операциите с щамповащи преси, но коването добавя нагревателя като машина, задаваща темпото, и резултати от инспекцията, които пристигат късно.
Вижте загубите на вашата линия за коване в демо
Донесете една линия, един номер на част и текущия си сменен отчет. Ще покажем къде отиват минутите между нагревател, преса и трим, и какво струват.
Свързани статии








Реални плочки на Fabrico, примерни данни.