


 Вход
 Блог
OEE за преси за огъване: Настройки, одобряване на първата част и малки серии

Основни изводи
- При преса за огъване настройките и смяната на инструменти могат да решат резултата от смяната, затова измервайте настройката от последната годна част на един тираж до първата одобрена част на следващия.
- Измервайте производителността спрямо стандартно време на серия за всяка задача, а не спрямо една единствена скорост на машината.
- Одобряването на първата част е част от настройката; тестовите части, които се бракуват, са загуби по качеството.
- Ръчната обработка е част от стандарта и бавна работа сочи към задачата, а не към човек.
- Оценявайте бракуваните части с цената на лазерното време и материала, вече вложени в полуготовата детайл.
Преса за огъване 3 направи огъване за единадесет задачи на дневната смяна, четири от тях под десет части. Всяка изискваше ново разположение на инструменти, програма, първа част, която да бъде огъната, измерена, коригирана и огъната отново преди някой да я подпише. Броячът на хода показва, че плунжерът се е движил само за малка част от смяната. От самата тази цифра никой не може да каже дали смяната е минала добре или зле и това е проблемът, който OEE при преса за огъване трябва да реши.
Това ръководство е за мениджъри на цехове, ръководители на производство и инженери по производство в работилници за листов метал и изработка. Обхваща къде отива времето на пресата за огъване, как да записвате настройка и одобряване на първата част, как да измервате Производителност, когато всяка задача е различна, как да третирате ръчната обработка и как да броите бракуваните огънати части.
Къде отива времето на преса за огъване
Една задача пристига като купчина заготовки от лазера или пробивната машина. Операторът зарежда програмата, подрежда щампите и матриците по леглото, проверява задния упор, огъва пробна част, измерва ъгъла и дължините на фланците, коригира и огъва отново, докато първата част не бъде одобрена. После серията върви: вземете заготовка, поставете я до упора, огънете, обърнете я, повторете за всеки огънат край, подредете. После следващата задача започва цикъла отново.
| Събитие | OEE фактор | Откъде идват данните |
|---|---|---|
| Смяна на инструменти и настройка на задния упор | Наличност (настройка) | Контролер, записи за старт на задача и одобрение |
| Зареждане на програма или изчакване на програма | Наличност | Контролер, причина от оператора |
| Пробни огъвания и одобряване на първата част | Наличност, с пробни части в Качество | Запис от оператора при одобрение |
| Изчакване на заготовки или на кран | Наличност | Причина от оператора, клип от камера |
| Работа по-бавна от стандарта на задачата | Производителност | Произведени части спрямо стандарта |
| Грешен ъгъл, фланец или ред на огъванията, пукнатини, следи | Качество | Запис от оператора или инспекция |

Настройки и смяна на инструменти
При малки серии настройката може да отнеме повече време от самото огъване. Това я прави първата загуба, която трябва да се измерва добре. Правилото, което я държи честна: настройката се отчита от последната годна част на предишната задача до първата одобрена част на следващата. Смяната на инструменти, зареждането на програма, пробните огъвания и одобрението всички са част от нея.
Повечето поправки са познати: стандартни разположения на инструменти за семейства части, така че следващата задача да изисква по-малко премествания; инструменти подготвени до машината преди края на текущия тираж; програми подготвени офлайн с вече включено разположение на инструменти; задачи, които споделят настройка, подредени последователно, решение на нивото на завода, описано в нашата статия за оптимизация на последователността при смени.
Дайте на всяка задача стандарт за настройка, от офлайн програмиране или от история за семейството части. Тогава отчетът за настройките показва кои задачи са надхвърлили стандарта и защо, а не само че настройките са били дълги.
Одобряване на първата част
Първата част се огъва, после ъгълът и фланците се измерват спрямо чертежа. Ако ъгълът е извън толеранс, поради отпускане на материала, което се променя с партидата материал, или поради настройка на короната, операторът коригира и огъва отново. Някои работилници изискват проверка от качеството преди серията да продължи.
Запишете времето като настройка, загуба по Наличност, защото машината все още не произвежда продаваеми части. Запишете бракуваните тестови части като Качество, загуба при стартиране, защото те са консумирали заготовки. Ако серията чака инспектор, дайте на това чакане отделен код за причина: това е въпрос на персонал или процес и често се крие в настройката.
Производителност когато всяка задача е различна
Преса за огъване няма една единствена номинална скорост. Една задача е малък скоба с два огъва, следващата е голяма ламарина с осем огъва и обръщане. Затова задайте идеала за всяка задача като стандартно време за единица, от офлайн софтуера за програмиране, от стандарта на планиращия или от добра история за тази част. Стандартът включва и боравенето с частта, защото частта не се огъва без него.
Производителността е тогава стандартното време на произведените части, разделено на времето на работа. Задача с 40 части и стандарт 0.5 минути има 20 стандартни минути, независимо дали е работила бързо или бавно. Ако Производителността някога показва повече от максимума, стандартът е твърде свободен и трябва да се оправи. Нашата статия за OEE при парно производство покрива същата логика за други процеси с малки серии.
Броенето на части е по-лесно, отколкото изглежда. Броячът на хода знае колко пъти плунжерът се е движил, а програмата знае колко огъвания има една част, така че броят части е удари разделено на огъвания, минус пробните огъвания. Някои работилници просто имат оператора да потвърди количеството в края на задачата и използват ударите като проверка.
Ръчно боравене, измерено като процес
Големи части изискват двама души или кран, тежки части изискват помощни приспособления за огъване, а дълги части изискват обръщане. Това боравене е част от задачата, затова принадлежи към стандарта. Когато задача тече по-бавно от стандарта, въпросът е за задачата: размер на заготовката, достъп до крана, разположение на инструментите, последователност на огъванията.
Отчитайте OEE по машина, задача и смяна, никога по оператор, и не класирайте хора. Камера, наблюдаваща пресата за огъване, може да запази клип като доказателство, когато машината чака кран, заготовки или чертеж. Тя не засича времето на ръчни работни стъпки и не би трябвало да го прави. Нашето ръководство за измерване на OEE по ръчни и хибридни линии обяснява къде е тази граница.
Загуби по качеството при преса за огъване
Браковете от огъване идват от грешни ъгли, грешни дължини на фланците поради грешка в задния упор, огъвания в неправилен ред или в неправилна посока, пукнатини при малък радиус и следи от инструментите по видимите повърхности. Част, която е прегъната отново за корекция на ъгъла, е преработка, а не първопроходно годна част.
Оценивайте брака със стойността, вече вложена в заготовката. Неправилно огъване бракува времето на лазера, материала и всяко огъване, вече направено по частта, не само последния ход. Затова бракуваната част на пресата често струва повече от това, което подсказва само времето за огъване.
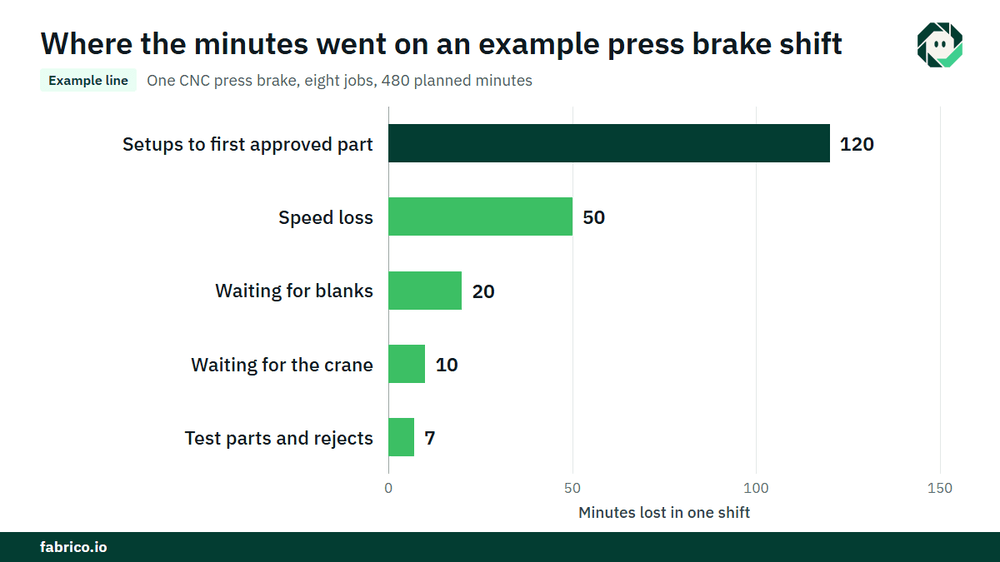
Работена смяна на една преса за огъване
Примерна линия (илюстративни числа, не клиентски): една CNC преса за огъване работи осем задачи за смяна. Планираното производствено време е 480 минути.
- Настройките до първата одобрена част отнеха 120 минути срещу стандарт 96, чакане за заготовки 20 и чакане за кран 10. Това прави 150 минути. Време на работа е 330. Наличност е 330 / 480 = 68.8%.
- Произведените части носят 280 стандартни минути. Производителност е 280 / 330 = 84.8%.
- Пробни части и бракувания носят 7 стандартни минути, така че годният добив е 273 стандартни минути. Качество е 273 / 280 = 97.5%.
- OEE е 0.6875 x 0.8485 x 0.975 = 56.9%. Проверка: 273 / 480 = 56.9%.
- При принос от $2.50 на стандартна минута, €2.50 в евро растение, загубените 207 минути струват $517.50 (€517.50). Настройките струват $300 (€300), от които $60 (€60) беше време над стандарта. 50-те минути загуба на Производителност струват $125 (€125), чакането за заготовки $50 (€50), кранът $25 (€25) и бракуванията $17.50 (€17.50) плюс техния лазерен времеви и материални разходи.
Настройката е повече от половината от загубеното време тук, затова тя е първата загуба, която да се измерва на машина с малки серии. Паричната стойност става налични само ако освободеното време се продаде или спести извънреден труд, така че уговорете това правило с вашия контролер.
Какво вижда всеки източник на данни
| Източник | Какво ви казва | Какво пропуска |
|---|---|---|
| Контролер и брояч на хода | Програма, удари, плунжер в движение или празен ход | Защо е празен, дали частите са годни |
| Офлайн програмиране | Разположение на инструменти, планирано време за огъване на част | Какво се е случило на машината |
| Данни за задачата | Количество, стандарти за настройка и работа | Чакания и техните причини |
| Вход от оператора | Старт на задача, първа одобрена част, причини, бракувания | Кратки изчаквания, за които никой не спира да въведе причина |
| Камера на машината | Клип като доказателство за чакане за заготовки, кран или чертеж | Огъваща работа и колко време хората вземат |
Чести грешки: използване на удари вместо продукция, липса на стандарт за всяка задача така че OEE да няма смисъл, настройка която свършва при първото огъване вместо при първата одобрена част, сравняване на оператори, и бракуване оценено само по време на огъване. Дръжте списъка с причини кратък, както обяснява нашата статия за приятелски за оператора кодове за причини за OEE.
Къде пасва Fabrico
Fabrico е платформа за производителност, активирана от компютърно зрение. На преса за огъване тя започва с OEE и лек MES: автоматично регистриране на престои от сигнала на машината, OEE на живо по линия и смяна и загуби оценени в пари, така че настройки, чакания и бракове са в един списък.
- Операторът потвърждава причината за спиране с едно докосване.
- Камерен клип като доказателство за спиране, когато камера наблюдава машината.
- Загуби ранжирани по пари, така че най-скъпото семейство задачи или чакане е първо.
- Един изглед през всички заводи, ако огъвате на повече от едно място.
- Когато спирането е повреда, работен наряд до правилния техник с неговата цена.
Започвате на една машина или една линия, с базова линия и дата за решение уговорена предварително. Всеки завод получава оферта след преглед на линиите му. Вижте как спиранията получават своята причина на нашата страница за проследяване на престои.
Често задавани въпроси
Как изчислявате OEE за преса за огъване?
Наличност е работно време върху планирано производствено време, като настройката се брои като загуба. Производителност е стандартното време на произведените части върху работното време. Качество е годни части върху произведените части, претеглени по стандартно време когато задачите се различават.
Как измервате Производителност на преса за огъване при малки серии?
Дайте на всяка задача стандартно време на част и сравнете стандартните минути на произведените части с времето на работа. Това работи както за серия от пет, така и за серия от петстотин.
Счита ли се одобряването на първата част за време за настройка?
Да. Настройката тече до първата одобрена част, така че пробните огъвания и измерванията са част от нея. Бракуваните пробни части са загуба по Качество.
Може ли да се броят частите от брояча на ходовете на пресата?
Да, като удари разделено на огъвания на част, минус пробни огъвания. Някои работилници имат оператора да потвърди количеството в края на задачата и използват ударите като проверка.
Трябва ли OEE да сравнява операторите на пресата за огъване?
Не. Отчитайте по машина, задача и смяна. Бавна задача сочи към задачата, нейните инструменти или боравене, а класирането на хора само спира подаването на съобщения за спирания.
Вижте загубите на вашата преса за огъване в демо
Донесете една преса за огъване, един ден задачи и текущите си записи за настройки. Ще покажем къде отиват минутите и колко струват.
Свързани статии









Реални плочки на Fabrico, примерни данни.