


 Вход
 Блог
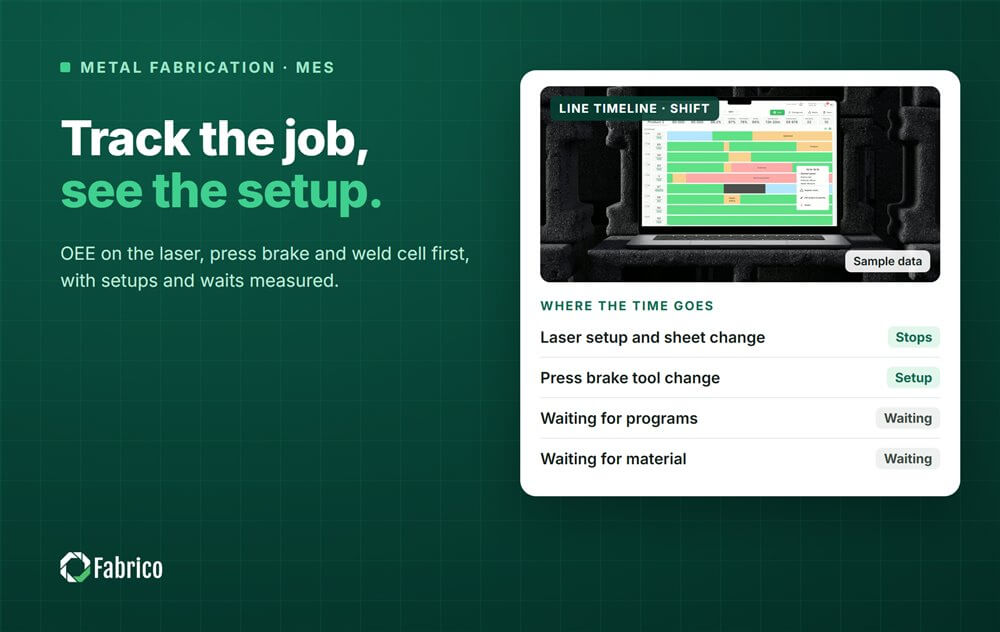
MES за метална обработка: работилници по поръчка, маршрути и настройки

Ключови изводи
- Работилница по поръчка се нуждае от MES, за да отговори на два въпроса: къде е всеки детайл и къде отиде времето на машината.
- Пълните функции на MES във фабрикацията включват проследяване на поръчки спрямо маршрути, списъци за изпълнение, планиране, отчитане на труд, контрол на документи, записи за качество и данни от машини.
- Започнете с производствени данни и OEE на ограничителните машини, обикновено лазерът, сгъващата преса или роботизираната заваръчна клетка.
- При голямо разнообразие от изделия, презастройките и чакането на програми или материал често са най-големите загуби, а сигналът от машината показва колко дълго продължава всяка една от тях.
- Лек MES поставя OEE и престоя на машините на първо място; пълното проследяване на поръчките и планирането идват, когато са известни времето за настройка и време за изпълнение.
Вторник, 10:15, в работилница за листов метал. Фиберният лазер стои без работа с натоварена маса, чакайки nesting, който инженерният отдел не е освободил. Сгъващата преса е на третата си подмяна на инструменти за сутринта. Защитна рамка заварена стои край инспекционната маса, а хартиеният маршрут казва "в процес". MES за метална обработка трябва да покаже къде е всеки детайл и къде е отишло времето на машината.
Това ръководство обхваща какво се нуждае една фабрика за обработка от MES, функциите, с кои да се започне, как да се измери OEE когато всеки детайл е различен, лек MES срещу пълен пакет, как да се избере система и грешките, които струват най-много.
Какво се нуждае една фабрика за обработка от MES
Работилница по поръчка живее от голямо разнообразие и малки количества. Типичен маршрут включва рязане (лазер, щанцоване или трион), обезръбяване, огъване, заваряване, обработка, боядисване или прахово покритие, сглобяване, инспекция. Стотици отворени поръчки споделят едни и същи работни центрове и всяка поръчка има собствен чертеж, програма и настройка.
Това дава три нужди. Офисът трябва да знае къде е всяка поръчка, за да се спазват обещаните дати. Инженерингът се нуждае от реални времена за настройка и изпълнение, за да спре отклонението на офертите от реалността. Производственият участък трябва да знае защо скъпите машини не режат или огъват, за да се дадат повече часове на тясното място.
Някои клиенти добавят четвърта нужда: сертификати за материал и номер на партидата, пренасяни от листа или пръта до изпратената част. Това е изискване за проследимост и принадлежи на системите, създадени за него.

Функциите на MES, които може да използва една работилница
ISA-95 поставя MES на Ниво 3, между машинните контролери и ERP. В обработката функциите изглеждат така:
| Функция | Какво прави в работилницата | Къде обикновено започва |
|---|---|---|
| Събиране на производствени данни | Състояния на машините, броя на детайлите и времена на спиране от лазер, преса, заваръчна клетка и CNC | Първо на машините-ограничители |
| Анализ на производителността (OEE) | Наличност, Производителност и Качество по машина и смяна, загубите подредени по значимост | Първо на машините-ограничители |
| Проследяване на поръчките и маршрути | Дигитален маршрут: на коя операция е всеки детайл | Когато обещаните дати започнат да се изместват |
| Диспечиране и планиране | Кой детайл се изпълнява следващ на всеки работен център | Когато времената за настройка и изпълнение са известни |
| Отчитане на труд | Часове, отчетени за всяка поръчка за калкулация на себестойността | Когато офертите се отклоняват от реалните |
| Контрол на документи | Правилният чертеж и версия на програмата на машината | Когато грешните версии водят до брак |
| Записи за качество и материал | Резултати от първи образец, данни от инспекция, номера на партиди | Където клиентите ги изискват |
Проследяването на поръчките и планирането са толкова добри, колкото времената, които се подават в тях. Производствените данни от машините правят тези времена реални.
Къде отива времето на лазер, преса и заваръчна клетка
- Лазерно рязане: чакане на освободен nesting, листът не е в машината, смени на материал и газ, смени на дюзи, почистване на защитно стъкло, пробивни проблеми при дебели плочи, разтоварване и сортиране на детайли.
- Преса за огъване: настройки на инструменти (пуншове, матрици, задната греда), зареждане на програма, корекция на ъгъл на първо огъване, чакане на изрязани детайли, обработка на големи детайли.
- Роботизирана заваръчна клетка: смени на фиксиращи приспособления, проблеми с подгонване на детайлите, почистване на факел, смени на тел, чакане на детайли от пресата.
- CNC обработка: настройка на приспособления, корекции на офсети за инструменти, проверка на програмата, инспекция на първи детайл, счупване на инструмент.
- Линия за боядисване или прахово покритие: смени на цветове, окачване и сваляне, доработване след дефект на покритието.
Настройките са голямата загуба. SMED разделя настройката на вътрешни стъпки, които изискват машина спряна, и външни стъпки, които могат да се извършат докато тя работи. Подреждането на следващите листове, предварителното настрояване на инструменти и освобождаването на програми по-рано преместват работа извън времето на машината. Повече в нашия наръчник за OEE за метална обработка.
Започнете с производствени данни и OEE на ограничителя
Не се опитвайте да измервате първо всяка машина. Изберете тази, която ограничава доставките, често лазерът или пресата. Изгубеният час там е изгубен час за цеха; изгубен час на машина с резервен капацитет не е такъв.
OEE = Наличност x Производителност x Качество. На машина-ограничител в работилница по поръчка:
- Наличност: време на работа спрямо планираното производствено време. Бройте настройките, чакането за програма и чакането за материал като спирания с техни собствени кодове, не като планирано време.
- Производителност: идеалният цикъл се променя с всеки детайл, така че използвайте времето от програмата. На лазер CAM системата дава време за рязане на nesting; на преса оценката дава стандартно време на огъване. Производителността е идеалното време на произведените детайли спрямо време на работа.
- Качество: добри детайли спрямо общия брой, като първоначалният брак и доработката се броят като недобри.
Данните идват от машинния сигнал (работа, стоп, грешка), от контролера където той отчита програма и брой детайли, от оператора който потвърждава причина за спиране с едно докосване, и от камера там където станцията няма използваем сигнал и спирането се нуждае от доказателство. Където машина предлага OPC UA for Machinery, нейните item states разделят повреда (OutOfService) от чакане за поръчка или смяна (NotExecuting). Вижте също защо времето на шпиндела не е OEE.
Колко струва една смяна на лазера
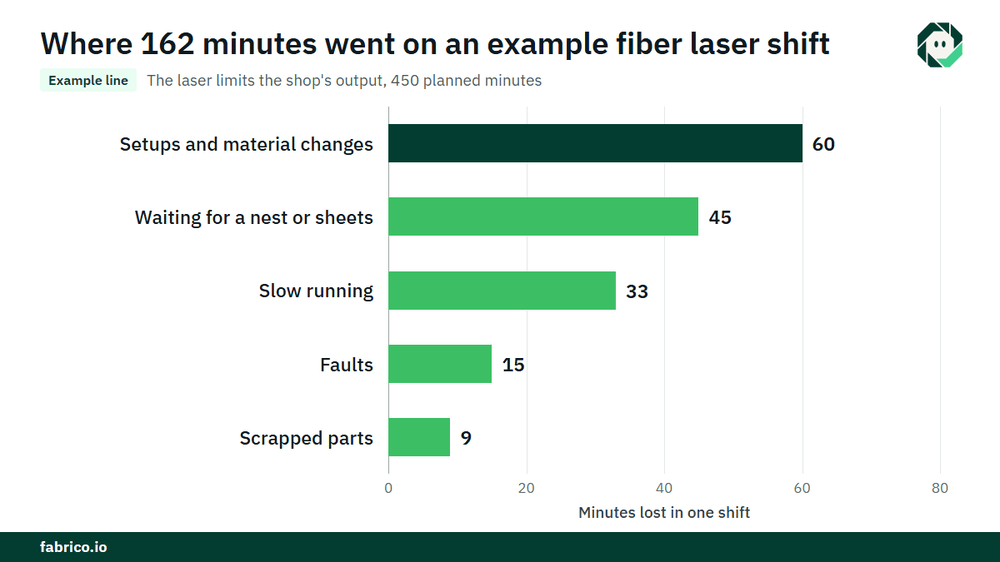
Примерна линия (илюстративни числа, не клиентски): фиберен лазер, който ограничава капацитета на цеха. Схватката е 480 минути със 30-минутна почивка, така че планираното производствено време е 450 минути. Спиранията са 120 минути, така че време на работа е 330 минути. Времената от програмите на детайлите, които е срязал, са 297 минути, и 9 минути от тези детайли са били бракувани.
- Наличност = 330 / 450 = 73.3%.
- Производителност = 297 / 330 = 90.0%.
- Качество = (297 минус 9) / 297 = 288 / 297 = 97.0%.
- OEE = 0.733 x 0.900 x 0.970 = 64.0%. Проверка: 288 минути добри детайли спрямо 450 планирани минути = 64.0%.
Оценете лазера по неговия принос на час при ограничението, не по ставка за машинен час с амортизация. При $180 на час (€180 в еврозавод), една минута струва $3. Смената е загубила 450 минути минус 288 = 162 минути, т.е. $486.
| Загуба на лазера | Минути | Стойност |
|---|---|---|
| Настройки и смени на материал | 60 | $180 |
| Чакане на nesting или листове | 45 | $135 |
| Повреди | 15 | $45 |
| Бавно вървене (330 минус 297) | 33 | $99 |
| Бракувани части | 9 | $27 |
| Общо | 162 | $486 |
За 480 смени годишно това е $233,280, или €233,280 в еврозавод. 45-те минути чакане са проблем на потока в офиса, не машинен проблем, и голяма част от времето за настройки може да стане външна работа.
Лек MES срещу пълен MES за работилница по поръчка
Пълният MES за обработка проследява всяка поръчка през маршрута й, изгражда списъци за изпълнение и разписания, отчита труд по операция, контролира чертежи и програми и съхранява записи за качество и материал. В много цехове част от това вече е в ERP. Да направиш всичко живо по всеки работен център е голям проект и зависи от времена за настройка и изпълнение, които цехът често още няма.
Лек MES е същият слой Ниво 3, но в различен ред: първо машинни данни, причини за престой и OEE на ограничителя, на една машина или клетка, после повече машини и функции там, където са нужни. Той дава реалните времена за настройка, чакане и изпълнение, от които по-късното планиране се нуждае.
За единичен цех с хартиени маршрутни листа този ред има смисъл. IoT Analytics съобщава, че 54.4% от малките и средни производители все още водят производството на хартия или в електронни таблици.
Как да изберете MES за метална обработка
- Назовете ограничителя и поискайте да видите OEE и престои първо на тази машина.
- Проверете как задава идеалното време когато всеки детайл е различен: време от програмата, стандартно време на огъване или на заварка.
- Поискайте кодове за настройки и чакане, които разделят вътрешна настройка, външна настройка, чакане за програма и чакане за материал.
- Попитайте как чете стари машини: данни от контролера, прост сигнал за работа, камера където няма сигнал.
- Поддържайте интерфейса с ERP малък: номера на поръчките в, реалните данни извън.
- Договорете старта: една машина-ограничител, базова линия и дата за решение договорени предварително.
Грешки, които правят фабриките при MES
- Обобщаване на OEE между машини с различни идеални норми. Докладвайте всеки ограничител поотделно.
- Скриване на настройките като планирано време. При голямо разнообразие настройката често е най-голямата загуба.
- Работа на всяка машина на пълна мощност. Според формулата на Кингман, времето в опашката расте с u / (1 minus u): 4 при 80% натоварване, 9 при 90%, 19 при 95%. Високата заетост принадлежи само на тясното място.
- Закупуване на планировчик преди да се знаят реални времена за настройка, после планиране на базата на предположения.
- Превръщане на отчитането на труда в наблюдение. Измервайте процеса, не човека.
Къде влиза Fabrico
Fabrico е платформа за подобряване на производителността, базирана на компютърно зрение. В работилница за обработка тя е лек MES, с OEE и престой на първо място, започвайки с една машина-ограничител.
- Автоматично записване на престои от сигнала на лазера, пресата, заваръчната клетка или CNC.
- Операторът потвърждава причината с едно докосване: настройка, чакане за програма, чакане за материал, повреда.
- Клип от камера като доказателство за спиране, когато камера гледа машината.
- Загубите оценени в пари и подредени по стойност.
- OEE в реално време по линия и смяна, и един изглед през заводи.
- Като последна стъпка, спиране кодирано като повреда става заявка за работа към правилния техник, с нейната стойност.
В термини на MESA това е събиране на данни, анализ на производителността и, като последна стъпка, управление на поддръжката. Машините се свързват чрез PLC, устройство Fabrico IoT или AI камера. Fabrico не е ERP и не е пълен MES пакет: не прави маршрути на поръчки, планиране, диспечиране, отчитане на труд, генеалогия или проследимост.
Всеки завод получава оферта след преглед на линиите си. Ако работите с CNC машини, вижте нашия преглед на OEE софтуер за CNC работилници.
Често задавани въпроси
Какво е MES за работилница по поръчка?
Софтуер между машините и ERP, който проследява поръчките през техните маршрути, записва машинното време и спиранията и показва защо цехът е изпълнил или не своите обещани дати. Какви функции покрива зависи много между продуктите.
Как се изчислява OEE когато всяка поръчка е различна?
Използвайте програмното или стандартното време на всяка поръчка като идеал. Производителността е идеалното време на произведените детайли спрямо време на работа, Качеството е добри детайли спрямо общия брой, Наличността е време на работа спрямо планирано време.
Кои машини трябва да измери фабрика за обработка първо?
Ограничителят: машината, която ограничава доставките, често лазерът, сгъващата преса или роботизираната заваръчна клетка. Измерете нейните настройки, време за чакане и повреди преди всичко друго.
Нуждае ли се малка работилница от MES?
Нуждае се от реални машинни времена и причини за спирания. Лек MES на ограничителя дава тези данни без пълен проект за проследяване и планиране; останалото може да последва, когато данните са налични.
Вижте загубите на вашата машина-ограничител в демо
Донесете вашия лазер или преса и текущите бележки за престой. Ще покажем къде отива времето и колко струва всяка загуба.
Свързани статии
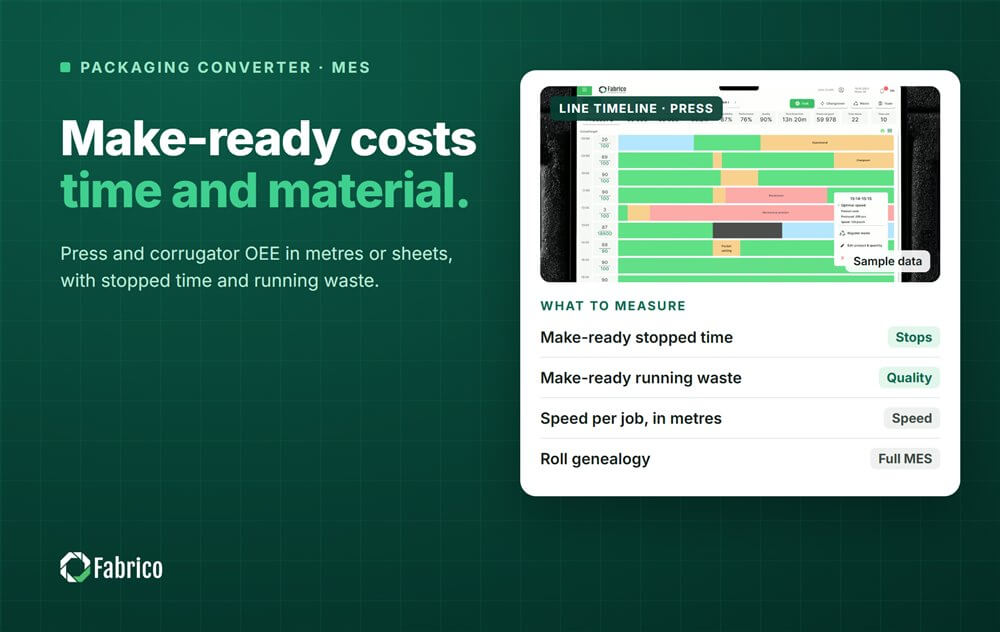










Реални плочки на Fabrico, примерни данни.