


 Iniciar sesión
 Blog
OEE para plegadoras: Preparaciones, aprobación de la primera pieza y tiradas cortas

Puntos clave
- En una plegadora, la preparación y el cambio de herramientas pueden decidir la jornada — mida la preparación desde la última pieza buena de un trabajo hasta la primera pieza aprobada del siguiente.
- Mida el Rendimiento contra un tiempo estándar por pieza para cada trabajo, no contra una única velocidad de máquina.
- La aprobación de la primera pieza forma parte de la preparación; las piezas de prueba que se descartan son pérdidas de Calidad.
- La manipulación manual forma parte del estándar — un trabajo lento señala al trabajo, nunca a la persona.
- Aplique precio a las piezas descartadas considerando el tiempo de láser y el material ya incorporados en el bruto.
La plegadora 3 dobló once trabajos en el turno de día, cuatro de ellos con menos de diez piezas. Cada uno necesitó un nuevo layout de herramientas, un programa, una primera pieza doblada, medida, corregida y doblada de nuevo antes de que alguien la aprobara. El contador de carreras muestra que el émbolo se movió solo durante una pequeña parte del turno. Solo con ese número nadie puede decir si el turno fue bueno o malo — y ese es el problema que el OEE en una plegadora debe resolver.
Esta guía es para jefes de planta, responsables de producción e ingenieros de fabricación en talleres de chapa y fabricación. Cubre a dónde va el tiempo en una plegadora, cómo registrar la preparación y la aprobación de la primera pieza, cómo medir el Rendimiento cuando cada trabajo es distinto, cómo tratar la manipulación manual y cómo contar los rechazos de plegado.
Dónde se va el tiempo en una plegadora
Un trabajo llega como una pila de brutos del láser o de la punzonadora. El operario carga el programa, coloca punzones y matrices a lo largo de la cama, comprueba el backgauge, dobla una pieza de prueba, mide el ángulo y las longitudes de aleta, corrige y vuelve a doblar hasta que la primera pieza queda aprobada. Luego la partida se ejecuta: tomar un bruto, colocarlo contra el backgauge, doblar, darle la vuelta, repetir por cada doblez, apilar. Entonces el siguiente trabajo inicia el ciclo de nuevo.
| Evento | Factor OEE | De dónde vienen los datos |
|---|---|---|
| Cambio de herramientas y ajuste del backgauge | Disponibilidad (preparación) | Controlador, entradas de inicio de trabajo y aprobación |
| Carga de programa o espera de un programa | Disponibilidad | Controlador, razón del operario |
| Doblados de prueba y aprobación de la primera pieza | Disponibilidad, con piezas de prueba en Calidad | Entrada del operario en la aprobación |
| Esperando brutos o una grúa | Disponibilidad | Razón del operario, clip de cámara |
| Funcionando más lento que el estándar del trabajo | Rendimiento | Piezas hechas contra el estándar |
| Ángulo equivocado, aleta o orden de doblez equivocados, grietas, marcas | Calidad | Entrada del operario o inspección |

Preparación y cambios de herramientas
Con lotes pequeños, la preparación puede tardar más que el propio doblado. Eso la convierte en la primera pérdida que debe medirse bien. La regla que la mantiene honesta: la preparación va desde la última pieza buena del trabajo previo hasta la primera pieza aprobada del siguiente. Cambio de herramienta, carga de programa, doblados de prueba y aprobación están todos dentro de ese periodo.
La mayoría de las soluciones son conocidas: layouts estándar de herramientas para familias de piezas, para que el siguiente trabajo necesite menos movimientos de herramienta; herramientas preparadas en la máquina antes de que acabe el trabajo actual; programas preparados offline con el layout de herramientas ya incluido; trabajos que comparten un setup ejecutados seguidos, decisión de planta cubierta en nuestro artículo sobre optimización de la secuencia de cambio.
Dé a cada trabajo un estándar de preparación, desde la programación offline o desde el historial de esa familia de piezas. Entonces el informe de preparación muestra qué trabajos se pasaron del estándar y por qué, no solo que las preparaciones fueron largas.
Aprobación de la primera pieza
La primera pieza se dobla y luego se miden el ángulo y las aletas contra el plano. Si el ángulo no es correcto, por retorno elástico que cambia con la partida del material o por ajuste de coronado, el operario corrige y vuelve a doblar. Algunos talleres requieren una comprobación de calidad antes de que la partida pueda correr.
Registre el tiempo como preparación, una pérdida de Disponibilidad, porque la máquina aún no produce piezas vendibles. Registre las piezas de prueba descartadas como Calidad, pérdida de arranque, porque consumieron brutos. Si la partida espera a un inspector, dé a esa espera su propio código de razón: es una cuestión de personal o proceso y a menudo está oculta dentro de la preparación.
Rendimiento cuando cada trabajo difiere
Una plegadora no tiene una única velocidad nominal. Un trabajo puede ser un pequeño soporte con dos dobleces, el siguiente un gran panel con ocho dobleces y un volteo. Así que fije el ideal por trabajo como tiempo estándar por pieza, desde el software de programación offline, desde el estándar del planificador o desde buen historial para esa pieza. El estándar incluye la manipulación que necesita la pieza, porque ninguna pieza se dobla sin ella.
El Rendimiento es entonces el tiempo estándar de las piezas hechas dividido por el tiempo de producción. Un trabajo con 40 piezas y un estándar de 0,5 minutos tiene 20 minutos estándar, haya ido rápido o lento. Si el Rendimiento supera el máximo, el estándar es demasiado laxo — corríjalo. Nuestro artículo sobre OEE en fabricación por lotes cubre la misma lógica para otros procesos de lotes pequeños.
Contar piezas es más fácil de lo que parece. El contador de carreras sabe cuántas veces se movió el émbolo y el programa sabe cuántos dobleces tiene una pieza, así que piezas = golpes dividido por dobleces, menos los dobleces de prueba. Algunos talleres hacen que el operario confirme la cantidad al final del trabajo y usan los golpes como comprobación.
Manipulación manual, medida como proceso
Las piezas grandes necesitan dos personas o una grúa, las piezas pesadas necesitan ayudas de plegado y las piezas largas requieren volteo. Esa manipulación es parte del trabajo, así que pertenece al estándar. Cuando un trabajo funciona más lento que su estándar, la cuestión es del trabajo: tamaño del bruto, acceso a la grúa, layout de herramientas, secuencia de dobleces.
Informe OEE por máquina, trabajo y turno, nunca por operario, y no clasifique a las personas. Una cámara que vigile la plegadora puede guardar un clip como evidencia cuando la máquina espera una grúa, brutos o un plano. No cronometra los pasos de trabajo manuales, y no debería hacerlo. Nuestra guía sobre medir OEE en líneas manuales e híbridas explica dónde está esa línea.
Pérdidas de calidad en una plegadora
Los rechazos por plegado provienen de ángulos incorrectos, longitudes de aleta erróneas por error del backgauge, dobleces en orden o sentido equivocado, grietas en radio pequeño y marcas de herramienta en caras visibles. Una pieza que se vuelve a doblar para corregir el ángulo es retrabajo, no una pieza buena a la primera.
Valore los rechazos con lo que ya hay en el bruto. Un mal doblado descarta tiempo de láser, material y cualquier doblado ya hecho en la pieza, no solo el último golpe. Por eso una pieza rechazada en la plegadora suele valer más que lo que sugiere solo el tiempo de plegado.
Un turno trabajado en una plegadora
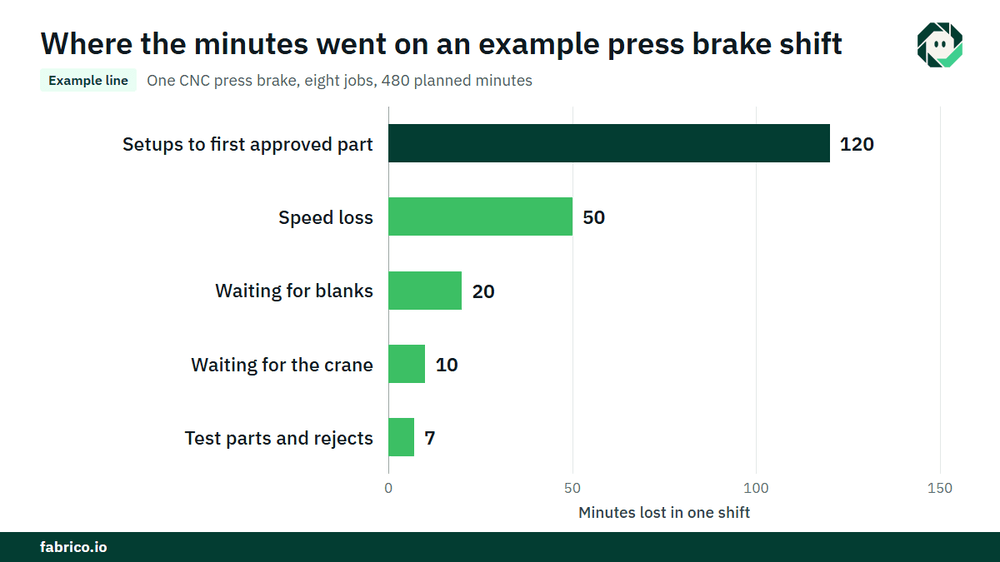
Línea de muestra (números ilustrativos, no un cliente): una plegadora CNC realiza ocho trabajos en un turno. El tiempo de producción planificado es de 480 minutos.
- Las preparaciones hasta la primera pieza aprobada duraron 120 minutos frente a un estándar de 96, esperando brutos 20 y esperando la grúa 10. Eso son 150 minutos. El tiempo de producción es 330. La Disponibilidad es 330 / 480 = 68,8%.
- Las piezas fabricadas suponen 280 minutos estándar. El Rendimiento es 280 / 330 = 84,8%.
- Las piezas de prueba y los rechazos suponen 7 minutos estándar, así que la salida buena es 273 minutos estándar. La Calidad es 273 / 280 = 97,5%.
- El OEE es 0,6875 x 0,8485 x 0,975 = 56,9%. Comprobación: 273 / 480 = 56,9%.
- A un aporte de $2,50 por minuto estándar, €2,50 en una planta euro, los 207 minutos perdidos cuestan $517,50 (€517,50). Las preparaciones cuestan $300 (€300), de las cuales $60 (€60) fueron tiempo sobre el estándar. Los 50 minutos de pérdida de Rendimiento cuestan $125 (€125), la espera por brutos $50 (€50), la grúa $25 (€25) y los rechazos $17,50 (€17,50) más su tiempo de láser y material.
La preparación es más de la mitad del tiempo perdido aquí, por eso es la primera pérdida que medir en una máquina de pequeñas series. El dinero se convierte en efectivo solo si el tiempo liberado se vende o evita horas extra, así que acuerde esa regla con su controller.
Qué ve cada fuente de datos
| Fuente | Qué te dice | Qué no ve |
|---|---|---|
| Controlador y contador de carreras | Programa, carreras, émbolo en movimiento o inactivo | Por qué está inactivo, si las piezas eran buenas |
| Programación offline | Layout de herramientas, tiempo de plegado planificado por pieza | Lo que pasó en la máquina |
| Datos de trabajo | Cantidad, estándares de preparación y de producción | Esperas y sus razones |
| Entrada del operario | Inicio de trabajo, primera aprobación, razones, rechazos | Esperas cortas que nadie se toma el tiempo de registrar |
| Cámara en la máquina | Un clip como evidencia de esperar brutos, una grúa o un plano | Trabajo de plegado y cuánto tiempo tardan las personas |
Errores comunes: usar carreras como producción, no tener un estándar por trabajo de modo que el OEE no signifique nada, preparación que termina en el primer doblez en lugar de en la primera pieza aprobada, comparar operarios, y valorar el rechazo solo por el tiempo de plegado. Mantenga la lista de razones corta, como explica nuestro artículo sobre códigos de razón OEE amigables para el operario.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento manufacturero habilitada por visión por computador. En una plegadora comienza con OEE y MES ligero: registro automático de paradas desde la señal de la máquina, OEE en vivo por línea y turno, y pérdidas valoradas en dinero, de modo que preparaciones, esperas y rechazos están en una lista única.
- El operario confirma la razón de una parada con un toque.
- Un clip de cámara como evidencia de una parada, cuando una cámara vigila la máquina.
- Pérdidas ordenadas por coste, de modo que la familia de trabajo o la espera más costosa aparece primero.
- Una vista única entre plantas si doblas en más de una.
- Cuando la parada es una avería, una orden de trabajo al técnico correcto con su coste.
Empiezas en una máquina o una línea, con una línea base y una fecha de decisión acordada por adelantado. Cada planta obtiene un presupuesto tras revisar sus líneas. Ve cómo las paradas obtienen su causa en nuestra página de seguimiento de paradas.
Preguntas frecuentes
¿Cómo se calcula el OEE para una plegadora?
La Disponibilidad es tiempo de funcionamiento sobre tiempo de producción planificado, con la preparación contada como pérdida. El Rendimiento es el tiempo estándar de las piezas hechas sobre tiempo de funcionamiento. La Calidad es piezas buenas sobre piezas hechas, ponderada por tiempo estándar cuando los trabajos difieren.
¿Cómo se mide el Rendimiento en una plegadora con lotes pequeños?
Dé a cada trabajo un tiempo estándar por pieza y compare los minutos estándar de las piezas hechas con el tiempo de funcionamiento. Eso funciona para una partida de cinco igual que para una de quinientos.
¿Se cuenta la aprobación de la primera pieza como tiempo de preparación?
Sí. El ruteo de preparación dura hasta la primera pieza aprobada, por lo que los doblados de prueba y las mediciones están incluidos. Las piezas de prueba descartadas son una pérdida de Calidad.
¿Se pueden contar las piezas de la plegadora desde el contador de carreras?
Sí, como carreras divididas por dobleces por pieza, menos los dobleces de prueba. Algunos talleres hacen que el operario confirme la cantidad al final del trabajo y usan las carreras como control.
¿Debe el OEE comparar a los operarios de plegadora?
No. Informe por máquina, trabajo y turno. Un trabajo lento apunta al trabajo, su utillaje o su manipulación; clasificar personas solo hace que dejen de reportar paradas.
Vea las pérdidas de su plegadora en una demo
Traiga una plegadora, un día de trabajos y sus registros actuales de preparación. Mostraremos a dónde van los minutos y cuánto cuestan.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.