


 Connexion
 Blog
OEE pour presses plieuses : réglages, validation de la première pièce et petites séries

Points clés
- Sur une presse plieuse, les réglages et changements d'outillage peuvent décider d'une équipe — mesurez le réglage depuis la dernière pièce bonne d'un lot jusqu'à la première pièce approuvée du suivant.
- Mesurez la Performance par rapport à un temps standard par pièce pour chaque travail, pas une vitesse unique de la machine.
- La validation de la première pièce fait partie du réglage ; les pièces d'essai jetées sont des pertes Qualité.
- La manutention manuelle fait partie du standard — un travail lent pointe vers le travail, pas vers une personne.
- Valorisez les pièces rebutées en incluant le temps laser et le matériau déjà présents dans le brut.
La presse plieuse 3 a plié onze travaux en journée, quatre d'entre eux avec moins de dix pièces. Chacun nécessitait une nouvelle disposition d'outils, un programme, une première pièce pliée, mesurée, corrigée et pliée à nouveau avant qu'on la signe. Le compteur de courses montre que le vérin s'est déplacé pendant une petite partie du poste. À partir de ce seul chiffre, personne ne peut dire si le poste s'est bien ou mal passé — et c'est le problème que l'OEE sur une presse plieuse doit résoudre.
Ce guide s'adresse aux responsables d'usine, responsables de production et ingénieurs de fabrication dans les ateliers de tôle et de fabrication. Il couvre où passe le temps sur une presse plieuse, comment enregistrer réglage et validation de la première pièce, comment mesurer la Performance lorsque chaque travail est différent, comment traiter la manutention manuelle et comment compter les rebut de pliage.
Où passe le temps sur une presse plieuse
Un travail arrive comme une pile de bruts du laser ou de la poinçonneuse. L'opérateur charge le programme, installe poinçons et matrices le long du lit, vérifie le butoir arrière, plie une pièce d'essai, mesure l'angle et les longueurs des ailes, corrige et replie jusqu'à ce que la première pièce soit approuvée. Ensuite la série tourne : prendre un brut, le placer contre le butoir arrière, plier, le retourner, répéter pour chaque pli, empiler. Puis le travail suivant reprend le cycle.
| Événement | Facteur OEE | D'où viennent les données |
|---|---|---|
| Changement d'outillage et réglage du butoir arrière | Disponibilité (réglage) | Contrôleur, entrées de démarrage de travail et d'approbation |
| Chargement de programme ou attente d'un programme | Disponibilité | Contrôleur, motif saisi par l'opérateur |
| Plis d'essai et validation de la première pièce | Disponibilité, avec pièces d'essai en Qualité | Entrée opérateur lors de l'approbation |
| Attente de bruts ou d'une grue | Disponibilité | Motif de l'opérateur, clip caméra |
| Fonctionnement plus lent que le standard du travail | Performance | Pièces produites par rapport au standard |
| Mauvais angle, aile ou ordre de pli, fissures, marques | Qualité | Entrée opérateur ou inspection |

Réglages et changements d'outillage
Avec des petites séries, le réglage peut prendre plus de temps que le pliage lui-même. Cela en fait la première perte à bien mesurer. La règle qui la garde honnête : le réglage court de la dernière pièce bonne du travail précédent à la première pièce approuvée du suivant. Changement d'outillage, chargement de programme, plis d'essai et approbation en font tous partie.
La plupart des remèdes sont connus : dispositions d'outils standard pour des familles de pièces, afin que le travail suivant nécessite moins de mouvements d'outillage ; outils préparés à la machine avant la fin du travail en cours ; programmes préparés hors ligne avec le layout d'outils déjà inclus ; travaux partageant un setup lancés successivement — décision d'usine couverte par notre article sur l'optimisation de la séquence de changement.
Donnez à chaque travail un standard de réglage, issu de la programmation hors ligne ou de l'historique de la famille de pièces. Le rapport de réglage montrera alors quels travaux ont dépassé leur standard et pourquoi, pas seulement que les réglages étaient longs.
Validation de la première pièce
La première pièce est pliée, puis l'angle et les ailes sont mesurés par rapport au plan. Si l'angle est incorrect, par exemple à cause du ressort du matériau qui varie selon la lot, ou d'un réglage de courbure, l'opérateur corrige et replie. Certains ateliers exigent une vérification qualité avant que la série puisse démarrer.
Enregistrez le temps comme réglage, une perte de Disponibilité, parce que la machine ne produit pas encore de pièces vendables. Enregistrez les pièces de test jetées comme Qualité, perte de démarrage, car elles ont consommé des bruts. Si la série attend un inspecteur, donnez à cet attente son propre code de raison : c'est une question de personnel ou de processus, et c'est souvent masqué dans le réglage.
Performance quand chaque travail diffère
Une presse plieuse n'a pas une vitesse nominale unique. Un travail est une petite équerre à deux plis, le suivant un grand panneau à huit plis et un retournement. Fixez donc l'idéal par travail comme temps standard par pièce, depuis le logiciel de programmation hors ligne, depuis le standard du planificateur ou depuis une bonne historique pour cette pièce. Le standard inclut la manutention nécessaire, car aucune pièce ne se plie sans elle.
La Performance est alors le temps standard des pièces fabriquées, divisé par le temps de fonctionnement. Un travail de 40 pièces avec un standard de 0,5 minute représente 20 minutes standard, qu'il ait tourné vite ou lentement. Si la Performance dépasse un maximum, le standard est trop lâche — corrigez-le. Notre article sur l'OEE en fabrication par lots couvre la même logique pour d'autres processus à petits lots.
Compter les pièces est plus simple qu'il n'y paraît. Le compteur d'embrayage sait combien de fois le vérin s'est déplacé, et le programme sait combien de plis a une pièce — donc les pièces = coups divisés par plis, moins les plis d'essai. Certains ateliers demandent simplement à l'opérateur de confirmer la quantité en fin de travail et utilisent les coups comme contrôle.
Manutention manuelle, mesurée comme processus
Les grandes pièces nécessitent deux personnes ou une grue, les pièces lourdes des aides au pliage, et les pièces longues un retournement. Cette manutention fait partie du travail, donc elle appartient au standard. Quand un travail tourne plus lentement que son standard, la question porte sur le travail : taille du brut, accès à la grue, agencement des outils, séquence des plis.
Rapportez l'OEE par machine, travail et équipe, jamais par opérateur, et ne classez pas les personnes. Une caméra surveillant la presse plieuse peut conserver un clip comme preuve quand la machine attend une grue, des bruts ou un plan. Elle ne chronomètre pas les étapes de travail manuelles et ne devrait pas le faire. Notre guide sur mesurer l'OEE sur des lignes manuelles et hybrides explique où se situe cette limite.
Pertes qualité sur une presse plieuse
Les rebut de pliage proviennent d'angles incorrects, de longueurs d'aile erronées dues à une erreur de backgauge, de plis dans le mauvais ordre ou dans le mauvais sens, de fissures sur un rayon serré et de marques d'outil sur les faces visibles. Une pièce qui est repliée pour corriger l'angle est de la retouche, pas une pièce bonne du premier coup.
Valorisez les rebut à l'aune de ce qui est déjà contenu dans le brut. Un mauvais pli gaspille le temps laser, le matériau et tout pli déjà effectué sur la pièce, pas seulement le dernier coup. C'est pourquoi une pièce rejetée à la presse plieuse vaut souvent plus que ce que suggère seulement le temps de pliage.
Une équipe travaillée sur une presse
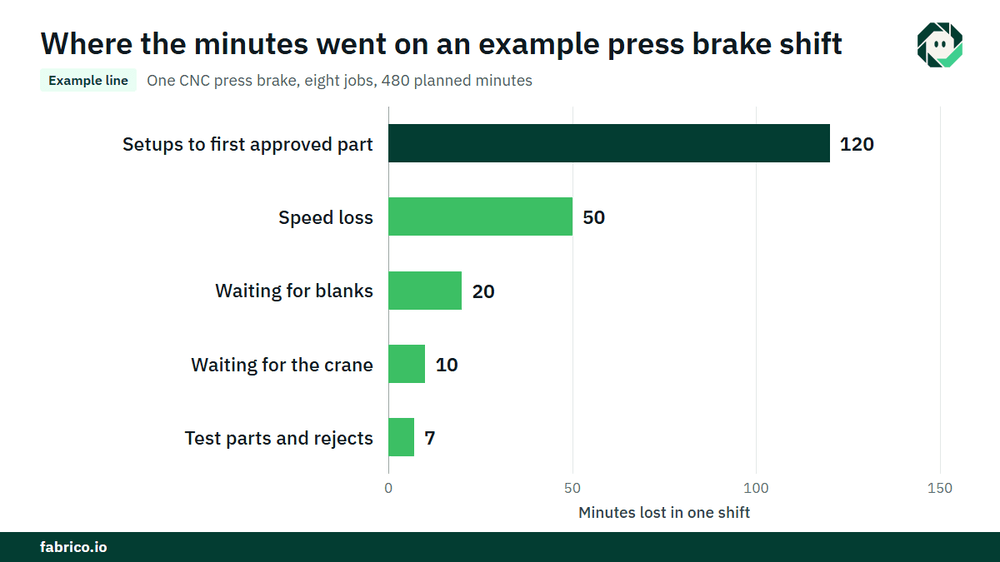
Ligne d'exemple (chiffres illustratifs, pas un client) : une presse plieuse CNC exécute huit travaux en une équipe. Le temps de production planifié est de 480 minutes.
- Les réglages jusqu'à la première pièce approuvée ont pris 120 minutes contre un standard de 96, attente de bruts 20 et attente de la grue 10. Soit 150 minutes. Le temps de fonctionnement est 330. La disponibilité est 330 / 480 = 68,8 %.
- Les pièces produites totalisent 280 minutes standard. La Performance est 280 / 330 = 84,8 %.
- Les pièces d'essai et le rebut totalisent 7 minutes standard, donc la sortie bonne est 273 minutes standard. La Qualité est 273 / 280 = 97,5 %.
- L'OEE est 0,6875 x 0,8485 x 0,975 = 56,9 %. Vérification : 273 / 480 = 56,9 %.
- Avec une contribution de $2,50 par minute standard, €2,50 dans une usine en euros, les 207 minutes perdues coûtent $517,50 (€517,50). Les réglages coûtent $300 (€300), dont $60 (€60) étaient du temps au-delà du standard. Les 50 minutes de perte de Performance coûtent $125 (€125), l'attente de bruts $50 (€50), la grue $25 (€25) et les rejets $17,50 (€17,50) plus leurs temps laser et coût matière.
Le réglage représente plus de la moitié du temps perdu ici, ce qui explique pourquoi c'est la première perte à mesurer sur une machine à petites séries. L'argent devient liquidités uniquement si le temps libéré est vendu ou permet d'éviter des heures supplémentaires — convenez de cette règle avec votre contrôleur.
Ce que voit chaque source de données
| Source | Ce qu'elle vous dit | Ce qu'elle ne voit pas |
|---|---|---|
| Contrôleur et compteur de courses | Programme, courses, vérin en mouvement ou à l'arrêt | Pourquoi il est à l'arrêt, si les pièces étaient bonnes |
| Programmation hors ligne | Layout d'outils, temps de pli prévu par pièce | Ce qui s'est passé sur la machine |
| Données de l'ordre | Quantité, standards de réglage et de production | Attentes et leurs raisons |
| Saisie opérateur | Démarrage du travail, première validation, motifs, rejets | Courtes attentes que personne ne prend le temps d'entrer |
| Caméra à la machine | Un clip comme preuve d'attente pour bruts, grue ou plan | Travail de pliage et durée des étapes manuelles |
Erreurs courantes : utiliser les courses comme production, pas de standard par travail donc l'OEE n'a pas de sens, réglage qui se termine au premier pli au lieu de la première pièce validée, comparaison des opérateurs, et rebut évalué uniquement au temps de pliage. Gardez la liste de motifs courte, comme l'explique notre article sur les codes raisons OEE conçus pour les opérateurs.
Où Fabrico s'insère
Fabrico est une plateforme de performance manufacturière activée par vision par ordinateur. Sur une presse plieuse, elle démarre par l'OEE et un MES léger : enregistrement automatique des arrêts depuis le signal machine, OEE en temps réel par ligne et par équipe, et pertes valorisées en euros/dollars, de sorte que réglages, attentes et rejets figurent sur une seule liste.
- L'opérateur confirme la raison d'un arrêt d'une simple touche.
- Un clip caméra sert de preuve pour un arrêt lorsque la machine est filmée.
- Les pertes sont classées par coût monétaire, de sorte que la famille de pièces ou l'attente la plus coûteuse remonte en premier.
- Une vue unique sur plusieurs usines si vous pliez à plusieurs sites.
- Quand un arrêt est une panne, un ordre de travail est envoyé au bon technicien avec son coût.
Vous commencez sur une machine ou une ligne, avec une ligne de base et une date de décision convenues à l'avance. Chaque site reçoit un devis après revue de ses lignes. Voyez comment les arrêts obtiennent leur cause sur notre page de suivi des arrêts.
Questions fréquentes
Comment calcule-t-on l'OEE pour une presse plieuse ?
La Disponibilité est le temps de fonctionnement sur le temps de production planifié, avec le réglage compté comme perte. La Performance est le temps standard des pièces produites sur le temps de fonctionnement. La Qualité est les bonnes pièces sur les pièces fabriquées, pondérées par le temps standard quand les travaux diffèrent.
Comment mesurer la Performance sur une presse plieuse avec de petites séries ?
Attribuez à chaque travail un temps standard par pièce et comparez les minutes standard des pièces produites avec le temps de fonctionnement. Cela fonctionne pour un lot de cinq comme pour un lot de cinq cents.
La validation de la première pièce compte-t-elle comme temps de réglage ?
Oui. Le réglage dure jusqu'à la première pièce approuvée, donc les plis d'essai et les mesures en font partie. Les pièces d'essai jetées sont une perte Qualité.
Peut-on compter les pièces d'une presse plieuse avec le compteur de courses ?
Oui : courses divisées par plis par pièce, moins les plis d'essai. Certains ateliers demandent à l'opérateur de confirmer la quantité en fin de travail et utilisent les courses comme vérification.
L'OEE doit-elle comparer les opérateurs d'une presse plieuse ?
Non. Produisez des rapports par machine, travail et équipe. Un travail lent pointe vers le travail, son outillage ou sa manutention ; classer les personnes ne fait que les dissuader de signaler des arrêts.
Voir vos pertes presse plieuse dans une démo
Apportez une presse plieuse, une journée de travaux et vos enregistrements de réglage actuels. Nous montrerons où vont les minutes et ce qu'elles coûtent.









Tuiles Fabrico réelles, données d'exemple.