


 Anmeldung
 Blog
OEE für Abkantpressen: Rüsten, Freigabe des ersten Teils und Kleinserien

Wichtigste Erkenntnisse
- Bei einer Abkantpresse können Rüsten und Werkzeugwechsel über den Erfolg der Schicht entscheiden. Messen Sie das Rüsten also vom letzten guten Teil eines Auftrags bis zum ersten freigegebenen Teil des nächsten.
- Messen Sie die Performance gegen eine Standardlaufzeit pro Teil für jeden Auftrag, nicht gegen eine einzelne Maschinen-Geschwindigkeit.
- Die Freigabe des ersten Teils ist Teil des Rüstens; die dabei verschlissenen Testteile sind Qualitätsverluste.
- Manuelle Handhabung ist Teil des Standards — ein langsamer Auftrag deutet auf den Auftrag hin, nicht auf eine Person.
- Bepreisen Sie verschrottete Teile mit dem bereits im Rohling enthaltenen Laserzeit- und Materialaufwand.
Pressenbrake 3 hat in der Tagschicht elf Aufträge gebogen, vier davon mit weniger als zehn Teilen. Jeder Auftrag brauchte eine neue Werkzeuganordnung, ein Programm, ein erstes Teil, das gebogen, gemessen, korrigiert und erneut gebogen wurde, bevor jemand es freigab. Der Hubzähler zeigt, dass der Stößel nur einen kleinen Teil der Schicht bewegt wurde. Anhand dieser Zahl allein kann niemand sagen, ob die Schicht gut oder schlecht lief — und genau das muss OEE bei Abkantpressen klären.
Dieser Leitfaden richtet sich an Werksleiter, Produktionsleiter und Fertigungsingenieure in Blech- und Fertigungsbetrieben. Er behandelt, wo die Zeit an einer Abkantpresse hinfließt, wie Rüsten und Freigabe des ersten Teils erfasst werden, wie Performance gemessen wird, wenn jeder Auftrag anders ist, wie man manuelle Handhabung behandelt und wie Biegeausschuss gezählt wird.
Wo die Zeit an einer Abkantpresse hinfließt
Ein Auftrag kommt als Stapel von Rohlingen vom Laser oder der Stanzmaschine. Der Bediener lädt das Programm, richtet Stempel und Matrizen auf dem Bett ein, prüft den Backgauge, biegt ein Testteil, misst Winkel und Flanschlängen, korrigiert und biegt erneut, bis das erste Teil freigegeben ist. Dann läuft die Charge: Rohling nehmen, an den Backgauge legen, biegen, wenden, für jeden Biegeschritt wiederholen, stapeln. Dann beginnt der nächste Auftrag den Zyklus erneut.
| Ereignis | OEE-Faktor | Woher die Daten stammen |
|---|---|---|
| Werkzeugwechsel und Backgauge-Einstellung | Verfügbarkeit (Rüsten) | Steuerung, Auftragstart- und Freigabeeinträge |
| Programmladen oder Warten auf ein Programm | Verfügbarkeit | Steuerung, Bedienergrund |
| Testbiegungen und Freigabe des ersten Teils | Verfügbarkeit, mit Testteilen im Bereich Qualität | Eintrag des Bedieners bei Freigabe |
| Warten auf Rohlinge oder einen Kran | Verfügbarkeit | Bedienergrund, Kameraclip |
| Langsamer als der Auftragsstandard | Performance | Gegen den Standard gefertigte Teile |
| Falscher Winkel, Flansch oder Biegerichtung, Risse, Markierungen | Qualität | Eintrag vom Bediener oder Prüfung |

Rüsten und Werkzeugwechsel
Bei kleinen Losgrößen kann das Rüsten länger dauern als das Biegen selbst. Damit ist es der erste Verlust, den man gut messen muss. Die Regel, die es sauber hält: Rüsten läuft vom letzten guten Teil des vorangehenden Auftrags bis zum ersten freigegebenen Teil des nächsten. Werkzeugwechsel, Programmladen, Testbiegungen und Freigabe liegen alle darin.
Die meisten Gegenmaßnahmen sind bekannt: Standard-Werkzeuganordnungen für Teilefamilien, damit der nächste Auftrag weniger Werkzeugwechsel braucht; Werkzeuge am Arbeitsplatz platzieren, bevor der laufende Auftrag endet; Programme offline vorbereiten mit hinterlegtem Werkzeuglayout; Aufträge mit gemeinsamem Setup aneinanderreihen — eine Werkentscheidung, die wir in unserem Artikel zur Optimierung der Reihenfolge bei Umrüstungen behandeln.
Geben Sie jedem Auftrag einen Rüststandard, aus Offline-Programmierung oder aus der Historie der Teilefamilie. Dann zeigt der Rüstbericht, welche Aufträge über Standard liefen und warum, nicht nur, dass Rüstzeiten lang waren.
Freigabe des ersten Teils
Das erste Teil wird gebogen, dann werden Winkel und Flansche mit dem Zeichnung verglichen. Wenn der Winkel nicht stimmt — etwa wegen Rückfederung, die mit der Materialcharge variiert, oder wegen einer Crowning-Einstellung — korrigiert der Bediener und biegt erneut. Manche Betriebe benötigen eine Qualitätsprüfung, bevor die Serie laufen darf.
Buchen Sie die Zeit als Rüsten, einen Verfügbarkeitsverlust, weil die Maschine noch keine verkaufsfähigen Teile produziert. Buchen Sie die verschrotteten Testteile als Qualitäts-Startverlust, da sie Rohlinge verbraucht haben. Wenn die Charge auf einen Prüfer wartet, geben Sie diesem Warten einen eigenen Grundcode: Das ist eine Personal- oder Prozessfrage und oft im Rüsten verborgen.
Performance, wenn jeder Auftrag unterschiedlich ist
Eine Abkantpresse hat keine einzige Nenn-/Rated-Geschwindigkeit. Ein Auftrag ist eine kleine Halterung mit zwei Biegungen, der nächste ein großes Bauteil mit acht Biegungen und einem Flip. Setzen Sie deshalb das Ideal pro Auftrag als Standardlaufzeit pro Teil — aus der Offline-Programmiersoftware, vom Planerstandard oder aus guten historischen Daten für dieses Teil. Der Standard umfasst das Handling, weil kein Teil ohne Handling gebogen wird.
Die Performance ist dann die Standardlaufzeit der gefertigten Teile geteilt durch die Laufzeit. Ein Auftrag mit 40 Teilen bei einem Standard von 0,5 Minuten hat 20 Standardminuten, egal ob er schnell oder langsam lief. Wenn die Performance jemals über dem Maximum liegt, ist der Standard zu locker und muss angepasst werden. Unser Artikel über OEE in der Chargenfertigung behandelt dieselbe Logik für andere Prozesse mit kleinen Losgrößen.
Teile zählen ist einfacher als es scheint. Der Hubzähler weiß, wie oft der Stößel bewegt wurde, und das Programm weiß, wie viele Biegungen ein Teil hat — Teile = Hübe geteilt durch Biegungen, minus Testbiegungen. Manche Betriebe lassen den Bediener die Menge am Ende bestätigen und nutzen die Hübe als Kontrolle.
Manuelle Handhabung, gemessen als Prozess
Große Teile brauchen zwei Personen oder einen Kran, schwere Teile Biegehilfen, lange Teile müssen gewendet werden. Dieses Handling ist Teil des Auftrags und gehört in den Standard. Läuft ein Auftrag langsamer als sein Standard, ist die Frage beim Auftrag: Rohlinggröße, Kranzugang, Werkzeugaufbau, Biegefolge.
Berichten Sie OEE nach Maschine, Auftrag und Schicht, niemals nach Bediener, und stufen Sie Menschen nicht. Eine Kamera an der Abkantpresse kann einen Clip als Beleg speichern, wenn die Maschine auf einen Kran, Rohlinge oder eine Zeichnung wartet. Sie misst keine manuellen Arbeitsschritte und soll das auch nicht. Unser Leitfaden zum Messen von OEE an manuellen und hybriden Linien erklärt, wo diese Grenze liegt.
Qualitätsverluste an einer Abkantpresse
Biegeausschuss resultiert aus falschen Winkeln, falschen Flanschlängen wegen Backgauge-Fehler, Biegungen in falscher Reihenfolge oder Richtung, Rissen an kleinem Radius und Werkzeugspuren auf sichtbaren Flächen. Ein Teil, das zum Korrigieren des Winkels erneut gebogen wird, ist Nacharbeit, kein Erstgut.
Bewerten Sie Ausschuss nach dem bereits im Rohling enthaltenen Aufwand. Ein schlechter Bend verschrottet Laserzeit, Material und bereits ausgeführte Biegearbeit am Teil, nicht nur den letzten Hub. Deshalb ist ein verschrottetes Teil an der Presse oft mehr wert, als die Biegezeit allein vermuten lässt.
Eine durchgerechnete Schicht auf einer Presse
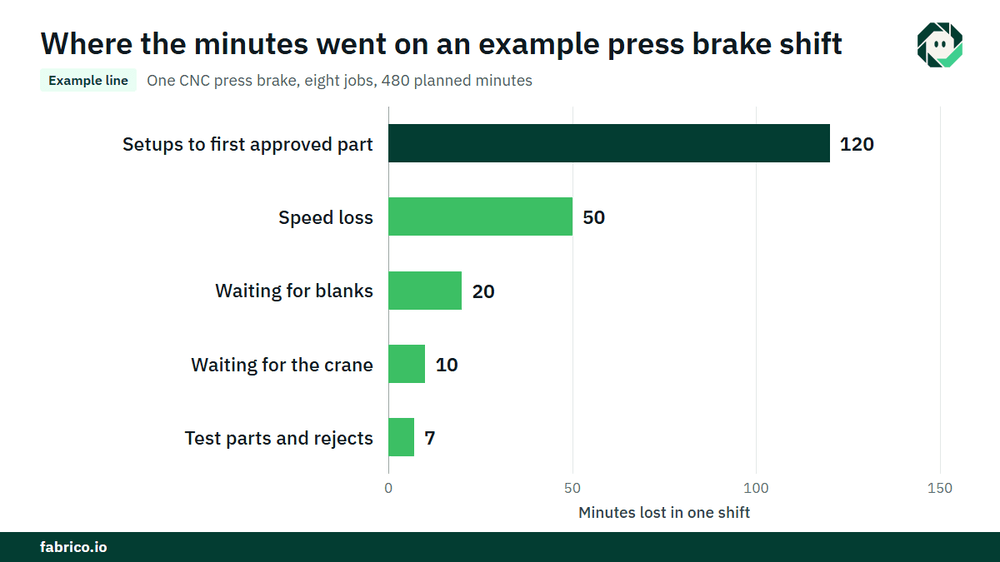
Beispielanlage (illustrierende Zahlen, kein Kunde): eine CNC-Abkantpresse arbeitet acht Aufträge in einer Schicht. Die geplante Produktionszeit beträgt 480 Minuten.
- Rüsten bis zum ersten freigegebenen Teil dauerte 120 Minuten bei einem Standard von 96, Warten auf Rohlinge 20 und Warten auf den Kran 10. Das sind 150 Minuten. Laufzeit ist 330. Verfügbarkeit ist 330 / 480 = 68,8%.
- Die hergestellten Teile haben 280 Standardminuten. Performance ist 280 / 330 = 84,8%.
- Testteile und Ausschuss entsprechen 7 Standardminuten, also ist die gute Ausgabe 273 Standardminuten. Qualität ist 273 / 280 = 97,5%.
- OEE ist 0,6875 x 0,8485 x 0,975 = 56,9%. Kontrolle: 273 / 480 = 56,9%.
- Bei einem Deckungsbeitrag von $2,50 pro Standardminute, €2,50 in einem Eurowerk, kosten die verlorenen 207 Minuten $517,50 (€517,50). Rüsten kostet $300 (€300), wovon $60 (€60) Zeit über dem Standard war. Die 50 Minuten Performance-Verlust kosten $125 (€125), Warten auf Rohlinge $50 (€50), der Kran $25 (€25) und Ausschuss $17,50 (€17,50) plus deren Laser- und Materialkosten.
Rüsten ist hier mehr als die Hälfte der verlorenen Zeit, weshalb es die erste Verlustart ist, die man bei einer Maschine mit kleinen Losgrößen messen sollte. Geld wird erst dann zu Liquidität, wenn die freigewordene Zeit verkauft oder Überstunden eingespart werden — stimmen Sie diese Regel mit Ihrem Controller ab.
Was jede Datenquelle sieht
| Quelle | Was sie Ihnen sagt | Was sie nicht sieht |
|---|---|---|
| Steuerung und Hubzähler | Programm, Hübe, Stößel in Bewegung oder still | Warum er stillsteht, ob Teile gut waren |
| Offline-Programmierung | Werkzeuglayout, geplante Biegezeit pro Teil | Was auf der Maschine passiert ist |
| Auftragsdaten | Menge, Rüst- und Laufstandards | Wartezeiten und ihre Gründe |
| Bedienereingabe | Auftragsstart, erste Freigabe, Gründe, Ausschuss | Kurzzeitige Warte, die niemand stoppt, um einzutragen |
| Kamera an der Maschine | Ein Clip als Beleg für Warten auf Rohlinge, Kran oder Zeichnung | Biegearbeit und wie lange Menschen dafür brauchen |
Häufige Fehler: Hübe als Output verwenden, kein Standard pro Auftrag, sodass OEE bedeutungslos ist, Rüsten endet beim ersten Biegen statt bei der ersten Freigabe, Bediener vergleichen und Ausschuss nur nach Biegezeit bewerten. Halten Sie die Grundliste kurz, wie unser Artikel zu bedienerfreundlichen OEE-Grundcodes erklärt.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. An einer Abkantpresse beginnt sie mit OEE und leichtem MES: automatische Stillstandserfassung aus Maschinensignal, Live-OEE pro Linie und Schicht und Verluste in Geld bewertet, sodass Rüstungen, Wartezeiten und Ausschuss in einer Liste stehen.
- Der Bediener bestätigt den Stoppgrund mit einem Tipp.
- Ein Kameraclip als Beleg für einen Stopp, wenn eine Kamera die Maschine beobachtet.
- Verluste nach Geld sortiert, sodass das teuerste Auftragsfamilie oder Warten zuerst kommt.
- Eine Ansicht über alle Werke, wenn Sie an mehreren Standorten biegen.
- Wenn der Stopp ein Ausfall ist, ein Work Order an den richtigen Techniker mit seinen Kosten.
Sie starten an einer Maschine oder einer Linie, mit einer Basislinie und einem vereinbarten Entscheidungsdatum im Voraus. Jedes Werk erhält ein Angebot nach Überprüfung seiner Linien. Sehen Sie, wie Stopps ihre Ursache erhalten, auf unserer Seite zur Stillstandserfassung.
Häufig gestellte Fragen
Wie berechnet man OEE für eine Abkantpresse?
Verfügbarkeit ist Laufzeit geteilt durch geplante Produktionszeit, wobei Rüsten als Verlust zählt. Performance ist die Standardlaufzeit der gefertigten Teile geteilt durch die Laufzeit. Qualität ist gute Teile geteilt durch gefertigte Teile, gewichtet nach Standardzeit, wenn Aufträge variieren.
Wie misst man Performance an einer Abkantpresse bei kleinen Losgrößen?
Geben Sie jedem Auftrag eine Standardlaufzeit pro Teil und vergleichen Sie die Standardminuten der gefertigten Teile mit der Laufzeit. Das funktioniert für eine Charge von fünf genauso wie für fünfzig oder fünfhundert.
Zählt die Freigabe des ersten Teils als Rüstzeit?
Ja. Rüsten läuft bis zum ersten freigegebenen Teil, also sind Testbiegungen und Messen darin enthalten. Verschlissene Testteile sind ein Qualitätsverlust.
Kann man Teile an der Abkantpresse vom Hubzähler zählen?
Ja, als Hübe geteilt durch Biegungen pro Teil, minus Testbiegungen. Manche Betriebe lassen den Bediener die Menge am Ende bestätigen und nutzen die Hübe als Kontrolle.
Soll OEE Bediener an der Abkantpresse vergleichen?
Nein. Bericht nach Maschine, Auftrag und Schicht. Ein langsamer Auftrag deutet auf den Auftrag, seine Werkzeuge oder sein Handling hin; Bedienervergleiche verhindern nur, dass Stoppmeldungen gemacht werden.
Sehen Sie Ihre Abkantpresse-Verluste in einer Demo
Bringen Sie eine Abkantpresse, einen Tag Aufträge und Ihre aktuellen Rüstaufzeichnungen mit. Wir zeigen, wohin die Minuten gehen und was sie kosten.
Verwandte Artikel

Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.