


 Zaloguj
 Blog
OEE dla pras krawędziowych: przezbrojenia, zatwierdzenie pierwszej części i małe serie

Najważniejsze wnioski
- Na prasie krawędziowej przezbrojenia i zmiany narzędzi mogą zadecydować o wyniku zmiany — mierz przezbrojenie od ostatniej dobrej części jednego zlecenia do pierwszej zatwierdzonej części następnego.
- Mierz Wydajność względem standardowego czasu cyklu na część dla każdego zlecenia, a nie względem jednej prędkości maszyny.
- Zatwierdzenie pierwszej części jest częścią przezbrojenia; części testowe, które się złomuje, to straty jakościowe.
- Obsługa ręczna jest częścią standardu — wolne zlecenie wskazuje na zlecenie, nie na osobę.
- Wycenić odrzucone części uwzględniając czas lasera i materiał już zawarty w półfabrykacie.
Prasa krawędziowa 3 wykonała gięcie dla jedenastu zleceń na zmianie dziennej, cztery z nich poniżej dziesięciu sztuk. Każde wymagało nowego układu narzędzi, programu, pierwszej części zgiętej, zmierzonej, skorygowanej i zgiętej ponownie zanim ktoś ją zatwierdził. Licznik cykli pokazuje, że tłok poruszał się przez małą część zmiany. Na podstawie tej liczby nikt nie może powiedzieć, czy zmiana była dobra czy zła — i to jest problem, który OEE dla pras krawędziowych musi rozwiązać.
Ten przewodnik jest dla kierowników zakładów, kierowników produkcji i inżynierów produkcji w warsztatach blacharskich i fabrykacji. Omawia, gdzie upływa czas na prasie krawędziowej, jak księgować przezbrojenie i zatwierdzenie pierwszej części, jak mierzyć Wydajność gdy każde zlecenie jest inne, jak traktować obsługę ręczną i jak liczyć odrzuty gięcia.
Gdzie upływa czas na prasie krawędziowej
Zlecenie przychodzi jako stos półfabrykatów z lasera lub wykrawarki. Operator ładuje program, ustawia stemple i matryce wzdłuż stołu, sprawdza backgauge, zgina część testową, mierzy kąt i długości kołnierzy, koryguje i zgina ponownie aż pierwsza część zostanie zatwierdzona. Potem partia idzie: pobierz półfabrykat, przyłóż do backgauge, zagnij, obróć, powtórz dla każdego zgięcia, układaj. Potem następuje kolejne zlecenie i cykl zaczyna się od nowa.
| Zdarzenie | Czynnik OEE | Skąd pochodzą dane |
|---|---|---|
| Zmiana narzędzi i ustawienie backgauge | Dostępność (przezbrojenie) | Sterownik, wpisy startu zlecenia i zatwierdzenia |
| Ładowanie programu lub oczekiwanie na program | Dostępność | Sterownik, powód od operatora |
| Próby gięcia i zatwierdzenie pierwszej części | Dostępność, z częściami testowymi w Jakości | Wpis operatora przy zatwierdzeniu |
| Oczekiwanie na półfabrykaty lub dźwig | Dostępność | Powód od operatora, klip z kamery |
| Praca wolniejsza niż standard zlecenia | Wydajność | Wyprodukowane części względem standardu |
| Zły kąt, kołnierz lub kolejność gięć, pęknięcia, ślady | Jakość | Wpis operatora lub inspekcja |

Przezbrojenia i zmiany narzędzi
Przy małych seriach przezbrojenie może trwać dłużej niż samo gięcie. To sprawia, że jest to pierwsza strata, którą należy dobrze zmierzyć. Zasada, która to zabezpiecza: przezbrojenie liczy się od ostatniej dobrej części poprzedniego zlecenia do pierwszej zatwierdzonej części następnego. Zmiana narzędzi, załadunek programu, próby gięcia i zatwierdzenie mieszczą się w tym czasie.
Większość usprawnień jest znana: standardowe układy narzędzi dla rodzin części, żeby następne zlecenie wymagało mniej ruchów narzędzi; narzędzia przygotowane przy maszynie przed zakończeniem bieżącego zlecenia; programy przygotowane offline z layoutem narzędzi już w nich; zlecenia dzielące setup uruchamiane jedno po drugim — decyzja zakładu omówiona w naszym artykule o optymalizacji kolejności zmian.
Nadaj każdemu zleceniu standard przezbrojenia, z programowania offline lub z historii rodziny części. Wtedy raport przezbrojeń pokaże, które zlecenia przekroczyły standard i dlaczego, a nie tylko że przezbrojenia były długie.
Zatwierdzenie pierwszej części
Pierwsza część jest zginana, potem mierzy się kąt i kołnierze względem rysunku. Jeśli kąt jest poza tolerancją, z powodu odsprężenia zmieniającego się z partią materiału lub ustawienia crowning, operator koryguje i zgina ponownie. Niektóre warsztaty wymagają kontroli jakości zanim partia ruszy.
Zaksięguj czas jako przezbrojenie, stratę Dostępności, ponieważ maszyna jeszcze nie produkuje sprzedażnych części. Zaksięguj złomowane części testowe jako Jakość, stratę przy rozruchu, ponieważ zużyły półfabrykaty. Jeśli partia czeka na inspektora, daj temu oczekiwaniu osobny kod powodu — to kwestia kadrowa lub procesowa i często ukrywa się w przezbrojeniu.
Wydajność gdy każde zlecenie się różni
Prasa krawędziowa nie ma jednej nominalnej prędkości. Jedno zlecenie to mały uchwyt z dwoma gięciami, następne to duża blacha z ośmioma gięciami i obróceniem. Dlatego ustaw ideal jako standardowy czas cyklu na część dla każdego zlecenia — z oprogramowania offline, ze standardu planisty lub z dobrej historii dla tej części. Standard obejmuje obsługę części, bo bez niej część się nie zagnie.
Wydajność to wtedy standardowy czas wyprodukowanych części podzielony przez czas pracy. Zlecenie z 40 częściami przy standardzie 0,5 minuty ma 20 minut standardowych, niezależnie czy pracowało szybko czy wolno. Jeśli Wydajność kiedykolwiek pokazuje ponad maksimum, standard jest zbyt luźny — popraw go. Nasz artykuł o OEE w produkcji partiowej omawia tę samą logikę dla innych procesów małoseryjnych.
Liczenie części jest prostsze niż się wydaje. Licznik cykli wie, ile razy tłok się poruszył, a program wie ile gięć ma część — więc części = cykle podzielone przez gięcia, minus próby gięcia. Niektóre warsztaty mają operatora potwierdzającego ilość na koniec zlecenia i używają cykli jako kontroli.
Obsługa ręczna, mierzona jako proces
Duże części wymagają dwóch osób lub żurawia, ciężkie części potrzebują przyrządów ułatwiających gięcie, a długie części wymagają obrotu. Ta obsługa jest częścią zlecenia, więc należy do standardu. Gdy zlecenie idzie wolniej niż standard, pytanie dotyczy zlecenia: rozmiaru półfabrykatu, dostępu do żurawia, układu narzędzi, kolejności gięć.
Raportuj OEE wg maszyny, zlecenia i zmiany, nigdy wg operatora, i nigdy nie oceniaj ludzi. Kamera obserwująca prasę może zachować klip jako dowód, gdy maszyna czeka na żuraw, półfabrykaty lub rysunek. Nie mierzy ona kroków ręcznych i nie powinna tego robić. Nasz przewodnik po mierzeniu OEE na liniach manualnych i hybrydowych wyjaśnia, gdzie leży ta granica.
Straty jakościowe na prasie krawędziowej
Odrzuty przy gięciu wynikają z niewłaściwych kątów, złych długości kołnierzy z powodu błędu backgauge, gięć w złej kolejności lub w złym kierunku, pęknięć przy małym promieniu i śladów narzędzi na widocznych powierzchniach. Część, która jest ponownie gięta żeby skorygować kąt, to przeróbka, nie pierwszorazowy wyrób dobry.
Wycenić odrzucone części biorąc pod uwagę to, co już jest w półfabrykacie. Złe gięcie złomuje czas lasera, materiał i wszelkie już wykonane gięcia na części, nie tylko ostatni skok. Dlatego odrzucona część na prasie często jest warta więcej niż sugeruje tylko czas gięcia.
Przepracowana zmiana na jednej prasie
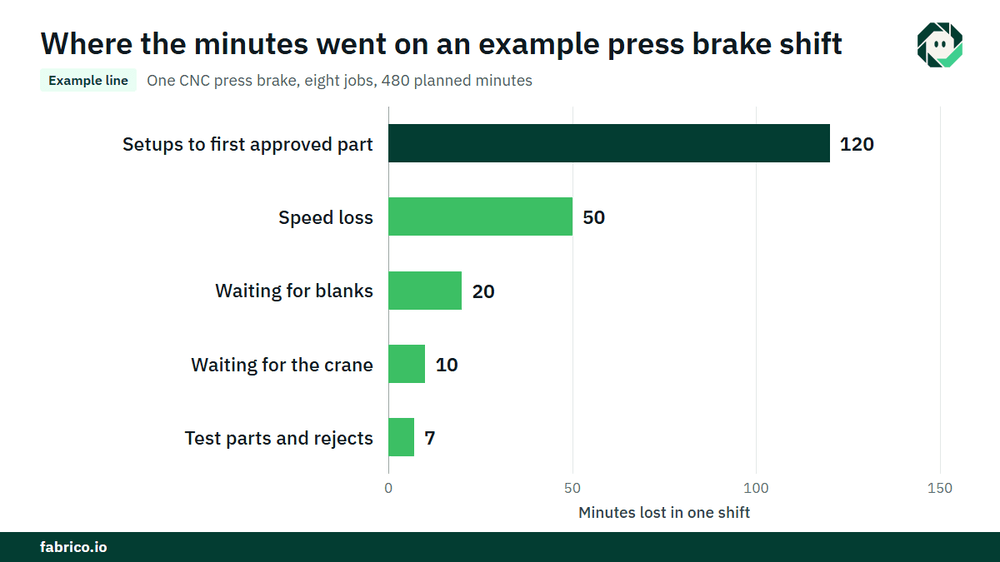
Przykładowa linia (liczby poglądowe, nie klienta): jedna prasa CNC wykonuje osiem zleceń na zmianę. Zaplanowany czas produkcji to 480 minut.
- Przezbrojenia do pierwszej zatwierdzonej części zajęły 120 minut przy standardzie 96, oczekiwanie na półfabrykaty 20 i oczekiwanie na dźwig 10. To 150 minut. Czas pracy to 330. Dostępność to 330 / 480 = 68,8%.
- Wyprodukowane części mają 280 minut standardowych. Wydajność to 280 / 330 = 84,8%.
- Części testowe i odrzuty to 7 minut standardowych, więc dobry output to 273 minuty standardowe. Jakość to 273 / 280 = 97,5%.
- OEE to 0,6875 x 0,8485 x 0,975 = 56,9%. Sprawdzenie: 273 / 480 = 56,9%.
- Przy marży $2,50 za minutę standardową, €2,50 w zakładzie euro, 207 utraconych minut kosztuje $517,50 (€517,50). Przezbrojenia kosztowały $300 (€300), z czego $60 (€60) było czasu ponad standard. 50 minut straty Wydajności kosztuje $125 (€125), oczekiwanie na półfabrykaty $50 (€50), dźwig $25 (€25) i odrzuty $17,50 (€17,50) plus ich czas lasera i materiał.
Przezbrojenie stanowi tu więcej niż połowę utraconego czasu, dlatego jest to pierwsza strata do zmierzenia na maszynie z małymi seriami. Pieniądz staje się gotówką tylko jeśli uwolniony czas zostanie sprzedany lub zaoszczędzi nadgodziny — uzgodnij tę regułę z kontrolerem.
Co widzi każde źródło danych
| Źródło | Co ci mówi | Co pomija |
|---|---|---|
| Sterownik i licznik cykli | Program, cykle, tłok w ruchu lub bezczynny | Dlaczego jest bezczynny, czy części były dobre |
| Programowanie offline | Układ narzędzi, planowany czas gięcia na część | Co się wydarzyło na maszynie |
| Dane zlecenia | Ilość, standardy przezbrojenia i pracy | Czasy oczekiwania i ich przyczyny |
| Wpisy operatora | Start zlecenia, pierwsze zatwierdzenie, powody, odrzuty | Krótkie przestoje, których nikt nie zatrzymuje, by je wprowadzić |
| Kamera przy maszynie | Klip jako dowód oczekiwania na półfabrykaty, dźwig lub rysunek | Praca gięcia i ile czasu zajmują kroki ręczne |
Typowe błędy: używanie cykli jako produkcji, brak standardu dla zlecenia więc OEE nie ma znaczenia, przezbrojenie które kończy się przy pierwszym gięciu zamiast przy pierwszym zatwierdzonym detalu, porównywanie operatorów oraz wycena złomu tylko według czasu gięcia. Trzymaj listę powodów krótką, jak wyjaśnia nasz artykuł o przyjaznych operatorowi kodach powodów OEE.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z obsługą Computer Vision. Na prasie krawędziowej zaczyna od OEE i lekkiego MES: automatyczne logowanie przestojów z sygnału maszyny, OEE na żywo według linii i zmiany oraz straty wycenione w pieniądzu, tak że przezbrojenia, oczekiwania i odrzuty trafiają na jedną listę.
- Operator potwierdza powód zatrzymania jednym dotknięciem.
- Klip z kamery jako dowód zatrzymania, gdy kamera obserwuje maszynę.
- Straty sortowane według kosztu, więc najdroższa rodzina zleceń lub oczekiwanie jest na górze listy.
- Jeden widok przez zakłady, jeśli gięcie odbywa się w więcej niż jednym miejscu.
- Gdy zatrzymanie to awaria, zlecenie naprawy do właściwego technika z kosztem.
Startujesz na jednej maszynie lub linii, z linią bazową i uzgodnioną z góry datą decyzji. Każdy zakład otrzymuje wycenę po przeglądzie jego linii. Zobacz, jak zatrzymania dostają swoją przyczynę na naszej stronie śledzenia przestojów.
Najczęściej zadawane pytania
Jak obliczyć OEE dla prasy krawędziowej?
Dostępność to czas pracy podzielony przez zaplanowany czas produkcji, z przezbrojeniem liczonym jako strata. Wydajność to standardowy czas wyprodukowanych części podzielony przez czas pracy. Jakość to część dobra podzielona przez część wyprodukowaną, ważona według czasu standardowego gdy zlecenia się różnią.
Jak mierzyć Wydajność na prasie krawędziowej przy małych seriach?
Ustal każdemu zleceniu standardowy czas cyklu na część i porównaj standardowe minuty wyprodukowanych części z czasem pracy. To działa dla serii pięciu i dla serii pięciuset.
Czy zatwierdzenie pierwszej części liczy się jako czas przezbrojenia?
Tak. Przezbrojenie trwa do pierwszej zatwierdzonej części, więc próby gięcia i pomiary są w nim zawarte. Złomowane części testowe to strata jakościowa.
Czy można liczyć części z prasy z licznika cykli?
Tak — jako cykle podzielone przez gięcia na część, minus próby gięcia. Niektóre warsztaty mają operatora potwierdzającego ilość na końcu zlecenia i używają cykli jako kontroli.
Czy OEE powinno porównywać operatorów prasy krawędziowej?
Nie. Raportuj według maszyny, zlecenia i zmiany. Wolne zlecenie wskazuje na zlecenie, jego oprzyrządowanie lub obsługę; porównywanie ludzi tylko zatrzymuje zgłaszanie przestojów.
Zobacz straty swojej prasy w demo
Przynieś jedną prasę krawędziową, dzień zleceń i swoje aktualne zapisy przezbrojeń. Pokażemy, gdzie idą minuty i ile kosztują.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.