


 Вход
 Блог
OEE за роботизирани заваръчни клетки: зареждане на приспособление, изчаквания и отхвърлени заварки

Основни изводи
- Задайте идеалния цикъл от програмното време на робота на детайл, включително неговата част от почистването на факела, така че изчакванията при приспособлението да се показват като загуби.
- Роботът, който чака натискането на бутона за старт, не е неизправност, но може да бъде една от най-големите загуби в клетката.
- Дръжте изчакванията за части в рамките на планираното производствено време и ги кодувайте, за да остане проблемът с доставката видим.
- Смяната на тел, непланираните смени на накрайници, неизправностите и възстановяването са спирания със собствени кодове за причина.
- Ръчните ремонтни заварки са преправяне, а не годни от първия път детайли.
Роботът в клетка 6 завършва страна A на въртящата маса и спира. На страна B приспособлението е наполовина заредено, защото скобите от листогибa не са пристигнали. Контролерът регистрира робота като чакащ бутона за старт, което не е аларма, така че смянният отчет казва, че клетката е работила без неизправности. OEE в роботизирана заваръчна клетка улавя тази загуба: роботът е наред, но клетката все пак е загубила един час.
Това ръководство е за управители на заводи, ръководители на производство и инженери по производство, които управляват роботизирани заваръчни клетки. Обхваща как да зададете идеалния цикъл, как да регистрирате зареждане на приспособлението и изчакване на части, почистване на факела, смени на накрайници и тел, неизправности и възстановяване и как да броите отхвърлени заварки и ремонти.
Къде отива времето в заваръчната клетка
В типична двустанционна клетка операторът зарежда и закрепва детайлите в приспособлението от едната страна и натиска бутон готов, докато роботът заварява другата страна. Въртящата маса или позиционерът се завърта и роботът започва отново. На всеки определен брой цикли роботът отива в станция за почистване на факела.
| Източник на загуба | Типични събития | OEE фактор |
|---|---|---|
| Зареждане на приспособление | Робот чака бутона за старт, грешка на скоба или сензор за наличие на детайл, детайлът не пасва | Производителност или Наличност |
| Доставка на детайли | Изчакване на детайли от лазер, листогиб или комплектоване | Наличност |
| Факел и консумативи | Непланирана смяна на накрайник, пръскане върху дюзата, смяна на макари с тел, смяна на газ | Наличност или Производителност |
| Неизправности | Проблеми при стартиране на дъгата, залепване на телта, сблъсък, неуспешно докосване, сработване на светлинна завеса | Наличност или Производителност |
| Качество на заварката | Порьозност, подрязване, липса на сливане, пробив, липсващи шевове | Качество |

Роботният цикъл като идеал
Задайте идеалното време на детайл от програмното време на робота: заваряване, придвижвания и движения на позиционера за един детайл. Добавете дяла от почистването на факела, така че почистването на всеки няколко части да се разпределя върху тези части. Планираното в програмата почистване на факела тогава е част от идеала, а не спиране.
В двустанционна клетка клетката може да работи само толкова бързо, колкото по-бавният от робота и страната за зареждане. Ако зададете идеала на времето за зареждане, изчакванията на робота изчезват от числата. Дръжте идеала на роботния цикъл, и изчакванията ще се покажат като загуба, която показва баланса на клетката: дизайн на приспособлението, доставка на детайли, разпределение на работата. Нашето ръководство за балансиране на линии обхваща как да поправите дисбаланса, след като го видите.
Бройте детайлите от сигнала за завършване на цикъл на контролера на робота или от PLC-то на клетката. За клетка, която заварява два детайла на цикъл, броите детайли, не цикли.
Зареждане на приспособление и бутонът за старт
Роботът завършва и чака операторът да натисне готов. Това изчакване е машинно състояние, прочетено от контролера, и не е неизправност. Все пак струва производителност. Кратките изчаквания под вашия праг за спиране попадат в Производителност; дългите попадат в Наличност и изискват причина.
Тук се крият два различни проблема. Първият е дизайн: зареждането и закрепването отнемат по-дълго от роботния цикъл, всеки път. Вторият е прекъсване: лицето, което зарежда, търси детайли, чака кран или прави проверка на качеството. Кодувайте дългите изчаквания по причина, например изчакване на детайли, изчакване на кран, проблем с приспособлението или проверка на качеството, и двата проблема ще се разделят.
Това е мярка за клетката, не за човека, който я зарежда. Докладвайте по клетка, номер на детайла и смяна, никога по оператор. Където камера наблюдава клетката, клип показва дали приспособлението е било празно или чакащо детайл. Той не отчита времето за ръчни работни стъпки и не би трябвало.
Изчакване на части
Заваръчна клетка, захранвана от лазер, щанцване и листогиби, е толкова заета, колкото е нейното снабдяване. Когато детайлите ги няма, клетката гладува. Някои заводи записват това извън планираното производствено време, сякаш клетката не е била графикирана. Това кара OEE на клетката да изглежда по-добре и скрива проблема със снабдяването.
Дръжте го вътре, с отделен код „гладуване за детайли“, и загубата попада там, откъдето е тръгнала. Разходът от гладуваща заваръчна клетка може да принадлежи на машината нагоре по потока или на зоната за комплектоване. Нашата статия за OEE през няколко машини обяснява как да обобщите няколко машини, без да броите загубите два пъти.
Почистване на факела, накрайници и тел
Планираното почистване на факела е част от идеала. Непланираната работа по консумативите не е. Сменен контактен накрайник след burnback, дюза, почистена от пръскане между цикли, смяна на бутилка газ или проблем с подаването на тел в лайнера или ролките за захранване е спиране със свой код.
Смяната на макара или барабан с тел спира клетката, и продължителността ѝ зависи от това дали следващата опаковка е готова до клетката. Пръскането по дюзата е също сигнал за качество: лошо покритие с газ се проявява като порьозност, така че същата коренна причина може да се появи както в Наличност, така и в Качество.
Неизправности и възстановяване
Роботизираните клетки спират при неуспешно стартиране на дъгата, залепване на телта за детайла, сблъсъци, които задействат сензора за сблъсък на факела, проблеми с докосване при позициониране на шева и сработване на светлинна завеса или врата. Самата неизправност е кратка. Възстановяването не е: нулиране, изтегляне на робота, проверка на факела, решаване дали да се рестартира програмата или да се ремонтира заварката ръчно.
Запишете неизправността и възстановяването като едно спиране, от момента, в който роботът спре, до момента, в който отново заварява. Провалите при докосване и сблъсъците могат да сочат нагоре по веригата, към вариации в частите от рязане или огъване, или към износване на приспособлението. Нашата статия за непланирани престои обхваща как да кодирате тези случаи, така че коренната причина да се вижда. Където камера наблюдава клетката, клипът от малко преди неизправността показва детайл извън позиция, заплетен кабел на подавателя или факел срещу скоба. Софтуерът предлага причина и операторът я потвърждава с едно докосване.
Отхвърлени заварки и ремонти
Дефектите на заварките включват порьозност, подрязване, липса на сливане, пробив, липсващи или неточно позиционирани шевове, пръскане по видимите повърхности и деформация. Някои се откриват в клетката, други при сглобяване, боядисване или разрушителни тестове. Върнете късните към клетката с номера на детайла и смяната.
Детайл поправен ръчно е преправяне: той се изпраща, но не е бил правилен от първия път, така че не се брои като годен в OEE. Части, разрязани за планирани разрушителни тестове, са правилник на завода: броят ги отделно от дефектите, за да не изкривяват Парето на отхвърлянията. Нашето ръководство за OEE факторът Качество обяснява как да се брои преправянето.
Примерна смяна на една клетка
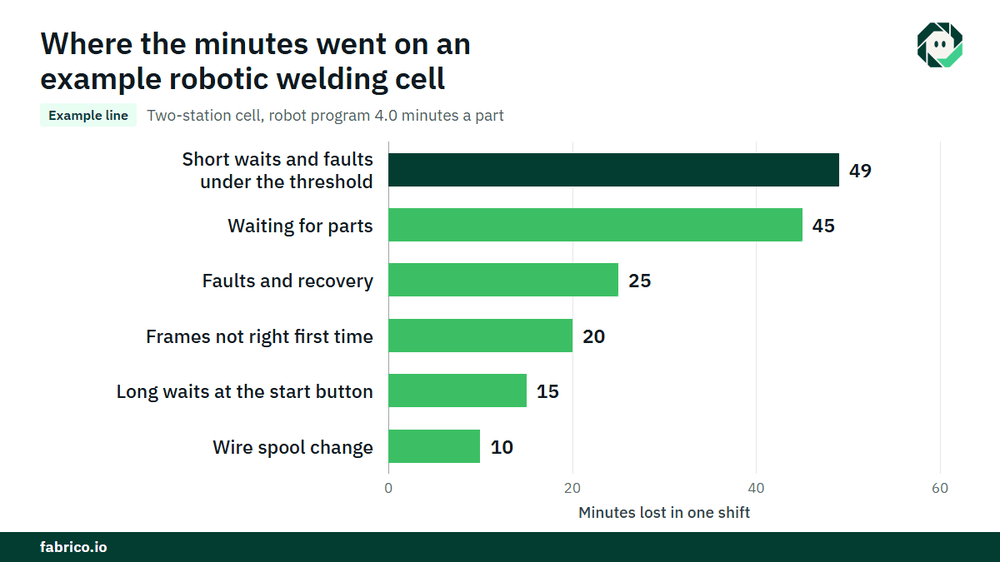
Примерна линия (илюстративни числа, не от клиент): двустанционна клетка заварява един рамков детайл с програмно време на робота 4.0 минути на детайл, включена част от почистването на факела. Планираното производствено време е 480 минути.
- Спирания: изчакване на детайли 45 минути, неизправности и възстановяване 25, смяна на макара с тел 10, дълги изчаквания при бутона за старт 15. Това са 95 минути. Работното време е 385. Наличност е 385 / 480 = 80.2%.
- Клетката е направила 84 рамки, което е 336 минути при идеала. Производителност е 336 / 385 = 87.3%. Загубените 49 минути са кратки изчаквания и кратки неизправности под прага.
- Три рамки са отхвърлени и две са ремонтирани ръчно, така че 79 са годни от първия път. Качество е 79 / 84 = 94.0%.
- OEE е 0.8021 x 0.8727 x 0.9405 = 65.8%. Проверка: 79 x 4.0 минути = 316 минути, и 316 / 480 = 65.8%.
- При принос от $8.00 на роботна минута, €8.00 в евро завод, изгубените 164 минути струват $1,312 (€1,312). Изчакването на детайли струва $360 (€360), кратките изчаквания и неизправностите $392 (€392), неизправностите и възстановяването $200 (€200), дългите изчаквания при бутона за старт $120 (€120), смяната на макара $80 (€80), а петте рамки, които не бяха правилни от първия път, 20 минути, $160 (€160).
Само изчакването на детайли струва повече от неизправностите и смяната на макара заедно — $360 срещу $280 — и роботът никога не е бил виновен. Парите стават реални само ако допълнителните рамки се продадат или спестят извънреден труд, така че уговорете това правило с вашия счетоводител.
Какво вижда всеки източник на данни
| Източник | Какво показва | Какво пропуска |
|---|---|---|
| Контролер на робота | Програма работи, изчакване за старт, кодове на неизправности, цикъл завършен | Защо бутонът за старт не е бил натиснат |
| Източник на заваръчна енергия | Време на дъга, грешки на дъгата | Изчаквания, зареждане, доставка на детайли |
| PLC на клетката | Станция готова, състояние на светлинна завеса и врата | Причината зад сработване |
| Въвеждане от оператор | Причини за спиране, отхвърляния, ремонти | Кратки изчаквания, за които никой не въвежда |
| Камера на клетката | Клип като доказателство за неизправност или празно приспособление | Качество на заварката вътре в шева |
Времето с включена дъга е полезно, но не е OEE: то оставя извън поглед идеалния цикъл, изчакванията и отхвърлянията. Чести грешки: време на дъга докладвано като OEE, идеалът зададен на времето за зареждане и гладуващото време преместено извън планираното време.
Къде пасва Fabrico
Fabrico е платформа за производителност в производства с поддръжка на компютърно зрение. В заваръчна клетка тя започва с OEE и лек MES: автоматично логване на престои от робота и сигналите на клетката, OEE в реално време по линия и смяна и загуби оценени в пари, така че изчакванията, неизправностите, смяната на тел и отхвърлянията са в един списък.
- Операторът потвърждава причината за спиране с едно докосване.
- Клип от камера като доказателство за спиране, където камера наблюдава клетката.
- Загубите са класирани по пари, така че най-скъпото изчакване или неизправност е първо.
- Един изглед през заводи, ако заварявате на повече от едно място.
- Когато спирането е повреда, работна поръчка отива при правилния техник с посочена цена.
Машините се свързват чрез PLC, устройство Fabrico IoT или камера, както е описано на нашата страница за свързаност на машини. Започвате с една клетка или една линия, с база и дата за решение, договорени предварително. Всеки завод получава оферта след преглед на линиите си.
Често задавани въпроси
Как се изчислява OEE за роботизирана заваръчна клетка?
Наличност е работно време над планирано производствено време. Производителност е направените части по програмното време на робота на част, над работното време. Качество е годни от първия път над направените части. Умножете трите.
Какво е идеалното циклово време за роботизирана заваръчна клетка?
Програмното време на робота на детайл, включително неговата част от планираното почистване на факела. Не времето за зареждане, или изчакванията на робота изчезват от числата.
Същото ли е времето с включена дъга като OEE?
Не. Времето с включена дъга показва колко дълго роботът е заварявал. OEE също брои колко дълго би трябвало да е отнело, защо роботът е чакал и колко части са били годни от първия път.
Дали изчакването на детайли се брои срещу OEE на заваръчната клетка?
Трябва, с отделен код за причина. Преместването му извън планираното време кара клетката да изглежда по-добре и скрива проблема със снабдяването нагоре по веригата.
Трябва ли почистването на факела да се счита за престой?
Планираното почистване на факела в програмата е част от идеалния цикъл, така че не. Непланирани смени на накрайници, почистване на дюзата между цикли и проблеми с подаването на тел са спирания.
Вижте загубите на вашата заваръчна клетка в демо
Донесете една клетка, един номер на детайл и настоящия си смянен отчет. Ще покажем къде роботът чака и колко струва това.
Свързани статии









Реални плочки на Fabrico, примерни данни.