


 Anmeldung
 Blog
OEE für Vliesstoffe und Hygiene-Linien - Spleiße, Kleber und Ausschuss

Wichtigste Erkenntnisse
- An Hygiene-Linien kostet ein Stopp doppelt - die Minuten, in denen gestoppt wurde, und die Produkte, die das Ausschuss-Tor beim Wiederhochfahren der Linie auswirft.
- Setzen Sie die ideale Rate auf die nominalen Produkte pro Minute für jede Größe, nicht auf die Geschwindigkeit, mit der die Linie normalerweise läuft.
- Automatische Spleiße sind meist ein Qualitätsverlust durch abgekehrte Produkte. Fehlgeschlagene Spleiße sind Stopps.
- Lesen Sie die Ablehnungsgründe des Inspektionssystems nach Ursache und verfolgen Sie die Materialabfälle in Kilogramm neben dem OEE.
- Kurze Stops am Schneider, Falter, Stapler und Verpacker verstecken sich in der Leistung, sofern sie nicht automatisch protokolliert werden.
Der Backsheet-Spleiß in Linie 3 läuft mit voller Geschwindigkeit durch und das Ausschuss-Tor wirft einen Schub Windeln darum herum. Zehn Minuten später stoppt ein Klebstofffehler die Linie für vierzig Sekunden, und beim Neustart wirft das Tor wieder Produkte aus, bis Geschwindigkeit und Klebstoffmuster zurück sind. Keines der Ereignisse sieht groß aus. Beide kosten OEE doppelt - in Zeit und in Produkt, und bei einer Linie, die Hunderte Produkte pro Minute produziert, summiert sich das schnell.
Dieser Leitfaden richtet sich an Werksleiter, Verfahrensingenieure und CI-Verantwortliche an Babypflege-, Inkontinenz-, Damenhygiene- und Feuchttuch-Linien. Er erklärt, warum Kurzstopps bei hoher Geschwindigkeit mehr kosten, wie man die ideale Rate einstellt, wie man Spleiße, Klebstofffehler und Inspektionsablehnungen bucht und wie OEE mit der Abfallrate zusammenhängt, die Ihr Werk bereits meldet.
Wie eine Hygiene-Umformlinie läuft
- Abwickler und Spleißer. Viele Abwickelständer versorgen Vliesstoffe, Backsheet-Folie, Elastics, Klebestreifen und Abdeckpapier. Automatische Spleißer verbinden eine neue Rolle mit der laufenden, oft mit einer Festoon zur Pufferung des Webs.
- Kernbildung. Eine Mühle verwandelt Zellstoff in Fluff, und eine Formtrommel baut den absorbierenden Kern mit zugegebener Superabsorber-Pulvermenge auf.
- Kleben und Verbinden. Heißschmelzsysteme tragen Kleber durch viele Düsen und Schlitze auf; einige Linien verbinden Schichten auch per Ultraschall.
- Elastics, Schneiden und Falten. Bein- und Taillenelastics, Ohrbänder, Stanzung der Form, Endschnitt und Falten.
- Inspektion und Ausschuss-Tor. Ein Inspektionssystem prüft jedes Produkt und das Tor entfernt Ausschuss mit voller Geschwindigkeit.
- Stapler und Verpacker. Produkte werden in Stacks gezählt, komprimiert und verpackt, dann kaschiert.
Feuchttuchlinien unterscheiden sich in der Mitte: Das Web wird gefaltet und geschnitten, Lotion wird auf den Stapel dosiert und ein Flow-Wraper und Deckelapplikator verpacken es. Die Verlustlogik ist dieselbe.

Warum ein Kurzstopp bei hoher Geschwindigkeit doppelt kostet
Wenn eine Hygiene-Linie stoppt, stoppt sie selten sauber. Sie verzögert, wartet und fährt dann wieder hoch, und während des Hochfahrens sind Kleber, Registration und Schnittposition noch nicht stabil. Viele Linien sind so eingestellt, dass sie Produkte während Verzögerung und Neustart automatisch ausschleusen.
Jeder Stopp hat also zwei Preise. Die gestoppten Minuten sind Verfügbarkeit oder Leistung, je nach Länge. Die Produkte, die rund um den Stopp abgelehnt werden, sind Qualität. Eine Linie mit vielen Kurzstopps kann mehr gutes Produkt durch Neustarts verlieren als durch die Stopps selbst.
Das ändert, was Sie zuerst reparieren. Zehn Stopps von dreißig Sekunden können mehr schaden als ein Stopp von fünf Minuten, weil sie zehn Neustarts bedeuten. Zählen Sie Neustarts als eigene Zahl, neben Stopp-Minuten. Unser Leitfaden zum Reduzieren von Start- und Abschaltverlusten beschreibt die Methode.
Festlegen der idealen Rate
Verwenden Sie die nominelle Geschwindigkeit in Produkten pro Minute für jede Produktgröße, aus der Auslegungsgeschwindigkeit der Maschine oder der besten nachgewiesenen Geschwindigkeit mit dem Produkt in Spezifikation. Größere Größen laufen oft langsamer, daher funktioniert eine Zahl für die gesamte Linie nicht.
Viele Hygiene-Linien laufen die meiste Zeit unter ihrer Nennleistung, um Spleiße und das Klebermuster stabil zu halten. Das kann die richtige Entscheidung sein, aber es ist ein Geschwindigkeitsverlust und braucht einen Grund wie Rohmaterial- oder Kleberstabilität. Wenn die ideale Rate auf die übliche Geschwindigkeit gesetzt wird, verschwindet der Verlust aus dem Bericht.
Unser Artikel über Rateverlust auf Hochgeschwindigkeitslinien zeigt, wie man langsames Laufen in seine Ursachen aufschlüsselt.
Spleiße, Kleber und Rohmaterial
| Ereignis | OEE-Faktor | Typische Ursachen | Was zu erfassen ist |
|---|---|---|---|
| Automatischer Spleiß | Qualität (Produkte, die um den Spleiß abgelehnt werden) | Normale Rollenwechsel | Spleiße pro Schicht, Ausschuss pro Spleiß |
| Fehlgeschlagener Spleiß | Verfügbarkeit | Klebeband hält nicht, falsche Rolle vorbereitet, Festoon-Fehler | Abwickelposition, Rolle und Lieferant |
| Webriss | Verfügbarkeit, dann Qualität beim Neustart | Vlies- oder Folienfehler, Spannungsspitzen, Elasticsrisse | Material, Abwickler, Charge |
| Kleberfehler | Verfügbarkeit oder Qualität | Verstopfte Düsen, Temperaturfehler, leerer Tank, Musterdrift | Kleberstation, Fehlerart |
| Produktstau | Leistung (Kurzstopps) | Fehlzuführungen beim Falten, Stapeln oder Verpacken | Station, Anzahl der Stopps |
| Größenwechsel | Verfügbarkeit | Geplanter Produktwechsel | Letztes gutes Produkt bis erstes gutes Produkt bei Nennleistung |
Teilen Sie die Grundcodes nach Abwickelposition und Kleberstation auf. Ein generischer Code wie Materialfehler kann Ihnen nicht sagen, ob sich das Vlies eines Lieferanten öfter reißt als das eines anderen. Unser Leitfaden zu bedienerfreundlichen Grundcodes zeigt, wie Sie die Liste kurz genug halten, um sie zu verwenden.
Kurze Stopps am Falter, Stapler und Verpacker sind die Mikrostopps der Hygiene-Linien. Jeder dauert Sekunden und der Bediener beseitigt ihn ohne Notiz. Unser Leitfaden zu Mikrostopps erklärt, wie man sie zählt.
Qualität: Inspektionsablehnungen und Abfallrate
Zählen Sie Qualität in Produkten: gute Produkte über alle hergestellten Produkte. Teilen Sie die Ausschüsse nach Grund, denn jeder weist in eine andere Richtung.
- Neustart-Ausschüsse. Produkte, die um Stopps und während des Hochlaufs weggeworfen werden.
- Spleiß-Ausschüsse. Produkte um jeden Spleiß herum.
- Inspektions-Ausschüsse. Produkte, die das Inspektionssystem als fehlerhaft erkannt hat: fehlplatzierte Komponenten, Kleberfehler, fehlende Elastics, Kontamination.
- Verpackungs-Ausschüsse. Falsche Stapelzahlen, beschädigte Beutel.
Beobachten Sie Inspektionsablehnungen auf Drift. Ein plötzlicher Anstieg einer Ablehnungsursache bedeutet oft, dass eine Komponentenposition oder das Klebermuster verschoben ist. Ein dauerhaft hohes Niveau kann auch bedeuten, dass die Inspektionsgrenzen strenger eingestellt sind als erforderlich - prüfen Sie also Fehlablehnungen mit dem QA-Team.
Die meisten Hygiene-Werke melden außerdem eine Abfallrate: verworfenes Material als Anteil des verwendeten Materials in Kilogramm. Sie erfasst Abfall, der nie ein Produkt wurde, wie Web, das nach einem Bruch aufgewickelt wurde, und Spleißenden. Melden Sie sie neben dem OEE, nicht anstelle davon. Mehr in unserem Leitfaden zum OEE-Qualitätsfaktor.
Datenquellen: Was jede von ihnen sieht
| Quelle | Was sie liefert | Was sie verpasst |
|---|---|---|
| Linien-PLC und Antriebe | Geschwindigkeit, Zustand, Fehlercodes, Stückzahl | Warum die Linie gestoppt hat, wenn der Code generisch ist |
| Ausschuss-Tor und Inspektionssystem | Ausschüsse nach Grund | Der Stopp, der eine Welle von Neustart-Ausschüssen ausgelöst hat |
| Spleißer | Spleiß-Ereignisse, fehlgeschlagene Spleiße | Defekte in der eingehenden Rolle |
| Abfallwaagen | Kilogramm Abfall pro Schicht | Welches Ereignis den Abfall verursacht hat |
| Bedienereingabe | Grund, Rolle und Charge, Größe | Stopps zu kurz zum Erfassen |
| Kamera an einer Station | Ein Clip des Staplers, Verpackers oder eines Abwicklers zum Zeitpunkt eines Stopps | Was in geschlossenen Abschnitten passiert |
Das Linien-PLC ist die Uhr für jeden Stopp. Wo eine Kamera Stapler, Verpacker oder einen Spleißer beobachtet, zeigt der Clip die Fehlzuführung oder den fehlgeschlagenen Spleiß, den ein generischer Fehlercode nicht kann. Ein Modell kann den Grund vorschlagen, und der Bediener bestätigt ihn mit einem Tap.
Eine bearbeitete Schicht auf einer Windellinie
Beispiellinie (illustrative Zahlen, kein Kunde): Eine Babypflegelinie läuft Größe 4, nominell 800 Produkte pro Minute. Die geplante Produktionszeit beträgt 480 Minuten.
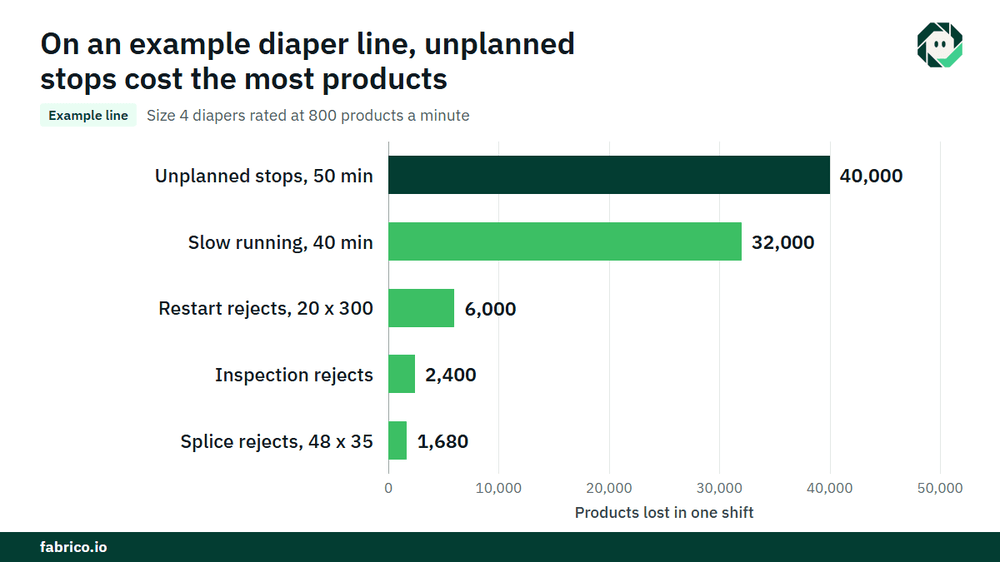
- Stopps: 19 ungeplante Stopps mit insgesamt 50 Minuten und ein Größenwechsel von 30 Minuten, also 20 Neustarts. Insgesamt 80 Minuten, damit Laufzeit 400 Minuten.
- Verfügbarkeit = 400 / 480 = 83.3%.
- Idealer Output = 400 x 800 = 320.000 Produkte. Der Schneider zählte 288.000. Leistung = 288.000 / 320.000 = 90.0%. Die fehlenden 32.000 Produkte entsprechen 40 Minuten bei Nennleistung, hauptsächlich langsamer Lauf wegen eines schwierigen Vlieses.
- Ausschüsse: 20 Neustarts x 300 = 6.000; 48 Spleiße x 35 = 1.680; Inspektionsausschüsse 2.400. Insgesamt 10.080, damit gute Produkte 277.920. Qualität = 277.920 / 288.000 = 96.5%.
- OEE = 0.8333 x 0.90 x 0.965 = 72.4%. Kontrolle: 277.920 / 800 = 347.4 Minuten, und 347.4 / 480 = 72.4%.
Bewerten Sie die Kurzstopps. Die 50 Minuten entsprechen 50 x 800 = 40.000 nicht produzierten Produkten. Bei einem Deckungsbeitrag von $0.03 pro Produkt (€0.03 in einem Euro-Werk) sind das $1.200. Die 6.000 Neustart-Ausschüsse kosten nur ihr Material, $0.08 pro Produkt: $480. Zusammen $1.680 pro Schicht. Bei 990 Schichten pro Jahr, drei Schichten an 330 Tagen, sind das $1.663.200 oder €1.663.200, wenn die Linie ausverkauft ist. Ausschüsse werden hier nur nach Material bewertet, sodass kein Beitrag doppelt gerechnet wird.
Wo Fabrico passt
Fabrico ist eine computer-vision-gestützte Manufacturing Performance Platform. Auf einer Hygiene-Linie beginnt sie mit OEE und leichtem MES: automatische Downtime-Protokollierung aus den Maschinensignalen und OEE live pro Linie und Schicht, sodass Kurzstopps und Neustarts gezählt werden.
- Verluste in Geld bewertet und nach Geld sortiert, sodass eine Kleberstation, eine Abwickelposition und eine Fehlzuführung im Stapler in einer Währung verglichen werden können.
- Der Bediener bestätigt den Grund mit einem Tap, während die Linie noch läuft.
- Ein Kameraclip als Beweis für einen Stopp, wo eine Kamera Stapler, Verpacker oder einen Spleißer beobachtet.
- Eine Arbeitsanweisung an den richtigen Techniker mit ihren Kosten, wenn ein Stopp ein Ausfall ist.
- Eine Sicht über mehrere Werke für Gruppen mit Linien an mehreren Standorten.
Fabrico ersetzt nicht das Inspektionssystem der Linie; es setzt die Stopps und ihre Kosten auf eine Zeitachse. Sie können mit einer Linie beginnen, mit einer Basislinie und einem im Voraus vereinbarten Entscheidungstermin. Jedes Werk erhält ein Angebot nach Überprüfung seiner Linien.
Häufig gestellte Fragen
Wie berechnet man OEE auf einer Windellinie?
Verfügbarkeit ist Laufzeit über geplante Zeit. Leistung ist produzierte Stückzahl über nominelle Stückzahl pro Minute multipliziert mit der Laufzeit. Qualität ist gute Produkte über alle Produkte, nach Neustart-, Spleiß- und Inspektionsausschüssen.
Sind Spleiß-Ausschüsse ein Qualitätsverlust?
Ja. Produkte, die um einen automatischen Spleiß abgelehnt werden, sind Qualitätsverlust. Ein fehlgeschlagener Spleiß, der die Linie stoppt, ist ebenfalls ein Verfügbarkeitsverlust.
Was ist der Unterschied zwischen OEE und der Abfallrate?
OEE zählt Zeit und Produkte. Die Abfallrate zählt Material in Kilogramm, einschließlich Web, das nie Produkt wurde. Eine Linie braucht beides.
Sollte die ideale Rate die Auslegungsgeschwindigkeit oder die übliche Geschwindigkeit sein?
Die nominelle oder am besten nachgewiesene Geschwindigkeit pro Größe. Wenn die übliche Geschwindigkeit die ideale ist, verschwindet die Kosten des langsamen Laufens aus dem Bericht.
Was ist ein gutes OEE für eine Hygiene-Linie?
Es gibt keinen Standard-Benchmark für Hygiene-Linien. Vergleichen Sie jede Linie mit ihrer eigenen Basislinie, nach Größe, und beobachten Sie Neustarts pro Schicht ebenso genau wie das OEE.
Sehen Sie die Verluste Ihrer Hygiene-Linie in einer Demo
Bringen Sie eine Linie und ihre Stopp- und Ausschussdaten mit. Wir zeigen, wohin Minuten und Produkte gehen und was sie kosten.
Verwandte Artikel



Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.