


 Iniciar sesión
 Blog
OEE para no tejidos y líneas de higiene - empalmes, pegamento y rechazos

Puntos clave
- En las líneas de higiene, una parada cuesta el doble - los minutos detenidos y los productos que la compuerta de rechazo expulsa mientras la línea vuelve a acelerar.
- Fije la tasa ideal en los productos por minuto nominales para cada talla, no en la velocidad a la que la línea suele funcionar.
- Los empalmes automáticos son principalmente una pérdida de Calidad en productos rechazados. Los empalmes fallidos son paradas (stops).
- Lea las razones de rechazo del sistema de inspección por causa y registre los residuos de material en kilogramos junto al OEE.
- Las paradas cortas en el cortador, el plegador, el apilador y la empaquetadora se ocultan en Rendimiento a menos que se registren automáticamente.
El empalme del backsheet en la línea 3 pasa a plena velocidad y la compuerta de rechazo expulsa un surtido de pañales a su alrededor. Diez minutos después, un fallo de pegamento para la línea durante cuarenta segundos y, en el reinicio, la compuerta vuelve a rechazar producto hasta que la velocidad y el patrón de pegamento se restablecen. Ninguno de los eventos aparenta ser grande. Ambos cuestan el OEE dos veces, en tiempo y en producto, y en una línea que fabrica cientos de productos por minuto eso suma rápido.
Esta guía es para gerentes de planta, ingenieros de proceso y responsables de CI en líneas de pañales de bebé, productos para incontinencia adulta, cuidado femenino y toallitas húmedas. Explica por qué las paradas cortas cuestan más a alta velocidad, cómo fijar la tasa ideal, cómo registrar empalmes, fallos de pegamento y rechazos de inspección, y cómo se relaciona el OEE con la tasa de desperdicio que su planta ya informa.
Cómo funciona una línea de transformación de higiene
- Desbobinadores y empalmadores. Muchos soportes de desbobinado alimentan no tejidos, film de backsheet, elásticos, cintas y papel siliconado. Los empalmadores automáticos unen un rollo nuevo al que está en marcha, a menudo con un festón para amortiguar la banda.
- Formado del núcleo. Una refinería convierte pulpa en fluff, y un tambor de formado construye el núcleo absorbente con polvo superabsorbente dosificado.
- Pegado y unión. Sistemas hot-melt aplican pegamento a través de muchas boquillas y ranuras; algunas líneas también unen capas por ultrasonidos.
- Elásticos, corte y plegado. Elásticos de pierna y cintura, cintas de oreja, troquelado de la forma, corte final y plegado.
- Inspección y compuerta de rechazo. Un sistema de inspección comprueba cada producto y la compuerta elimina los rechazos a plena velocidad.
- Apilador y embolsadora. Los productos se cuentan en pilas, se comprimen y se embolsan, luego se encajan.
Las líneas de toallitas húmedas difieren en la parte media: la banda se pliega y corta, se dosifica loción sobre la pila, y un envolvedor flow-wrapper y un aplicador de tapa lo empaquetan. La lógica de pérdidas es la misma.

Por qué una parada corta cuesta el doble a alta velocidad
Cuando una línea de higiene se detiene, rara vez lo hace limpiamente. Desacelera, espera y luego vuelve a acelerar, y durante la aceleración el pegamento, el registro y la posición de corte aún no son estables. Muchas líneas están configuradas para rechazar producto automáticamente durante la desaceleración y el reinicio.
Así, cada parada tiene dos precios. Los minutos detenidos son Disponibilidad o Rendimiento, según la duración. Los productos rechazados alrededor de la parada son Calidad. Una línea con muchas paradas cortas puede perder más producto bueno en los reinicios que por las propias paradas.
Eso cambia qué arregla primero. Diez paradas de treinta segundos pueden hacer más daño que una parada de cinco minutos, porque significan diez reinicios. Cuente los reinicios como un número propio, junto a los minutos de parada. Nuestra guía para recortar pérdidas en arranques y paradas cubre el método.
Fijar la tasa ideal
Use la velocidad nominal en productos por minuto para cada tamaño, según la velocidad de diseño de la máquina o la mejor velocidad probada con el producto dentro de especificación. Los tamaños mayores suelen ir más despacio, por lo que un único número para toda la línea no funcionará.
Muchas líneas de higiene funcionan por debajo de su velocidad nominal la mayor parte del tiempo, para mantener estables los empalmes y el patrón de pegamento. Eso puede ser lo correcto, pero supone una pérdida de velocidad y necesita una razón como estabilidad de materia prima o del pegamento. Si la tasa ideal se fija en la velocidad habitual, la pérdida desaparece del informe.
Nuestro artículo sobre la pérdida de tasa en líneas de alta velocidad muestra cómo desglosar el funcionamiento lento por sus causas.
Empalmes, pegamento y materia prima
| Evento | Factor OEE | Causas típicas | Qué registrar |
|---|---|---|---|
| Empalme automático | Calidad (productos rechazados alrededor del empalme) | Cambio normal de rollo | Empalmes por turno, rechazos por empalme |
| Empalme fallido | Disponibilidad | Cinta que no aguanta, rollo mal preparado, fallos en el festón | Posición de desbobinado, rollo y proveedor |
| Rotura de banda | Disponibilidad, luego Calidad en el reinicio | Defectos en el no tejido o en la película, picos de tensión, roturas de elásticos | Material, desbobinador, lote |
| Fallo de pegamento | Disponibilidad o Calidad | Boquillas obstruidas, fallos de temperatura, depósito vacío, deriva del patrón | Estación de pegamento, tipo de fallo |
| Atasco de producto | Rendimiento (paradas cortas) | Alimentaciones defectuosas en plegado, apilador o embolsadora | Estación, cuenta de paradas |
| Cambio de tamaño | Disponibilidad | Cambio de producto planificado | Último producto bueno al primer producto bueno a velocidad nominal |
Divida los códigos de razón por posición de desbobinado y por estación de pegamento. Un código genérico como fallo de material no puede decirle si el no tejido de un proveedor se rompe más que el de otro. Nuestra guía sobre códigos de razón fáciles para el operador muestra cómo mantener la lista lo suficientemente corta para usarla.
Las paradas cortas en el plegador, el apilador y la embolsadora son los microparos de las líneas de higiene. Cada uno dura segundos y el operador lo resuelve sin anotarlo. Nuestra guía sobre microparos cubre cómo contarlos.
Calidad: rechazos de inspección y tasa de desperdicio
Cuente la Calidad en productos: productos buenos sobre todos los productos fabricados. Separe los rechazos por causa, porque cada uno apunta a algo distinto.
- Rechazos por reinicio. Productos tirados alrededor de paradas y durante el arranque.
- Rechazos por empalme. Productos alrededor de cada empalme.
- Rechazos de inspección. Productos que el sistema de inspección detectó como defectuosos: componentes mal colocados, fallos de pegamento, elásticos perdidos, contaminación.
- Rechazos de embolsado. Conteos de pila incorrectos, bolsas dañadas.
Vigile los rechazos de inspección por deriva. Un aumento repentino en una razón de rechazo suele significar que una colocación de componente o el patrón de pegamento se ha movido. Un nivel alto constante también puede significar que los límites de inspección están ajustados más estrictos de lo necesario, así que revise los falsos rechazos con el equipo de calidad.
La mayoría de las plantas de higiene también informan una tasa de desperdicio: material desechado como fracción del material usado, en kilogramos. Captura desperdicio que nunca llegó a ser producto, como la banda enrollada tras una rotura y las colas de empalme. Infórmelo junto al OEE, no en su lugar. Más en nuestra guía sobre el factor Calidad del OEE.
Fuentes de datos: qué ve cada una
| Fuente | Qué le da | Qué le falta |
|---|---|---|
| PLC de línea y variadores | Velocidad, estado, códigos de fallo, contador de producto | Por qué paró la línea cuando el código es genérico |
| Compuerta de rechazo y sistema de inspección | Rechazos por motivo | El paro que causó una ráfaga de rechazos por reinicio |
| Empalmadores | Eventos de empalme, empalmes fallidos | Defectos en el rollo entrante |
| Balanzas de desperdicio | Kilogramos de desperdicio por turno | Qué evento causó el desperdicio |
| Entrada del operador | Motivo, rollo y lote, tamaño | Paradas demasiado cortas para registrar |
| Cámara en una estación | Un clip del apilador, embolsadora o un desbobinador en el momento de una parada | Qué ocurre dentro de secciones cerradas |
El PLC de la línea es el reloj para cada parada. Donde una cámara vigila el apilador, la embolsadora o un empalmador, el clip muestra la mala alimentación o el empalme fallido que un código de fallo genérico no puede. Un modelo puede sugerir la razón y el operador la confirma con un toque.
Un turno trabajado en una línea de pañales - ejemplo
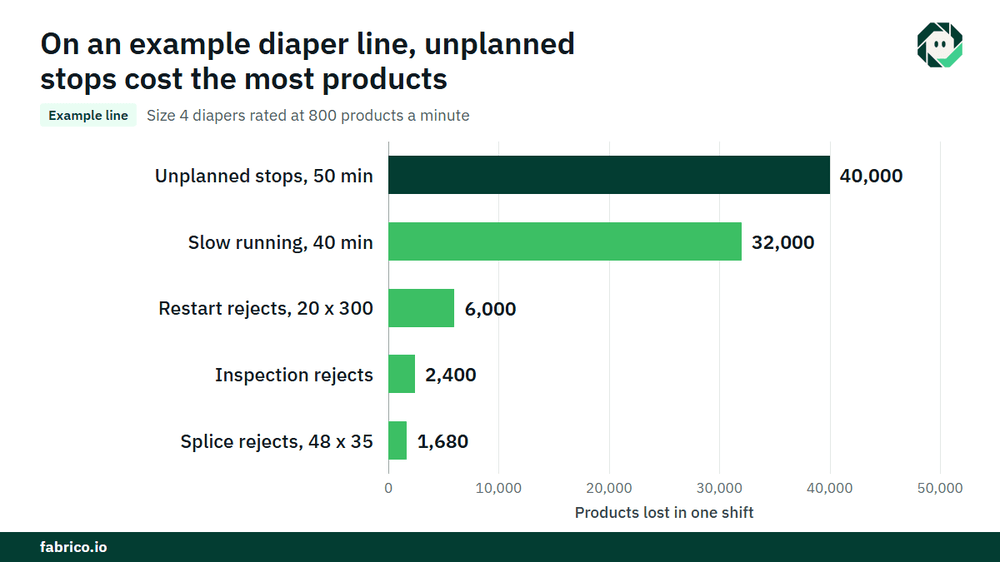
Línea de ejemplo (números ilustrativos, no cliente): una línea de pañales para bebés opera la talla 4, nominal 800 productos por minuto. El tiempo de producción planificado es de 480 minutos.
- Paradas: 19 paradas no planificadas que suman 50 minutos y un cambio de talla de 30 minutos, así que 20 reinicios. Total 80 minutos, por lo que tiempo de funcionamiento 400 minutos.
- Disponibilidad = 400 / 480 = 83.3%.
- Producción ideal = 400 x 800 = 320.000 productos. El cortador contó 288.000. Rendimiento = 288.000 / 320.000 = 90.0%. Los 32.000 productos faltantes equivalen a 40 minutos a velocidad nominal, mayormente por funcionamiento lento con un no tejido difícil.
- Rechazos: 20 reinicios x 300 = 6.000; 48 empalmes x 35 = 1.680; rechazos de inspección 2.400. Total 10.080, por lo que productos buenos 277.920. Calidad = 277.920 / 288.000 = 96.5%.
- OEE = 0.8333 x 0.90 x 0.965 = 72.4%. Comprobación: 277.920 / 800 = 347.4 minutos, y 347.4 / 480 = 72.4%.
Presupueste las paradas cortas. Los 50 minutos son 50 x 800 = 40.000 productos no hechos. Con una contribución de $0.03 por producto (€0.03 en una planta euro), eso es $1.200. Los 6.000 rechazos por reinicio cuestan su material, $0.08 por producto: $480. Juntos $1.680 por turno. En 990 turnos al año, tres turnos en 330 días, eso son $1.663.200, o €1.663.200, si la línea está vendida. Los rechazos aquí se valoran sólo por material, así que no se duplica el aporte.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación habilitada por visión por ordenador. En una línea de higiene comienza con OEE y MES ligero: registro automático de tiempos de inactividad a partir de las señales de la máquina y OEE en vivo por línea y turno, de modo que se cuentan las paradas cortas y los reinicios.
- Pérdidas valoradas en dinero y ordenadas por dinero, para que una estación de pegamento, una posición de desbobinado y una mala alimentación del apilador se comparen en una sola moneda.
- El operador confirma la razón con un toque, mientras la línea sigue funcionando.
- Un clip de cámara como evidencia de una parada donde una cámara vigila el apilador, la embolsadora o un empalmador.
- Una orden de trabajo al técnico adecuado, con su coste, cuando una parada es una avería.
- Una vista unificada entre plantas para grupos con líneas en varios sitios.
Fabrico no reemplaza el sistema de inspección de la línea; coloca las paradas y su coste en una línea de tiempo. Puede empezar en una línea, con una línea base y una fecha de decisión acordada por adelantado. Cada planta recibe una cotización tras la revisión de sus líneas.
Preguntas frecuentes
¿Cómo se calcula el OEE en una línea de pañales?
Disponibilidad es tiempo de funcionamiento sobre tiempo planificado. Rendimiento es productos hechos sobre productos nominales por minuto multiplicados por tiempo de funcionamiento. Calidad es productos buenos sobre todos los productos, después de rechazos por reinicio, empalme e inspección.
¿Los rechazos por empalme son una pérdida de calidad?
Sí. Los productos rechazados alrededor de un empalme automático son pérdida de Calidad. Un empalme fallido que pare la línea es también una pérdida de Disponibilidad.
¿Cuál es la diferencia entre OEE y la tasa de desperdicio?
OEE cuenta tiempo y productos. La tasa de desperdicio cuenta material en kilogramos, incluidos los tramos de banda que nunca llegaron a ser producto. Una línea necesita ambos.
¿La tasa ideal debe ser la velocidad de diseño o la velocidad habitual?
La velocidad nominal o la mejor velocidad demostrada por talla. Si la velocidad habitual es la ideal, el coste de funcionar despacio desaparece del informe.
¿Cuál es un buen OEE para una línea de higiene?
No hay un punto de referencia estándar para las líneas de higiene. Compare cada línea con su propia línea base, por talla, y vigile los reinicios por turno tan de cerca como el OEE.
Vea las pérdidas de su línea de higiene en una demo
Lleve una línea y sus datos de paradas y rechazos. Mostraremos a dónde van los minutos y los productos y cuánto cuestan.
Artículos relacionados



Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.