


 Вход
 Блог
OEE за нетъкани материали и хигиенни линии - съединявания, лепило и бракуване

Ключови изводи
- На хигиенните линии една повреда струва два пъти - минутите спряна работа и продуктите, които люкът за отхвърляне изхвърля, докато линията ускорява отново.
- Задайте идеалната скорост на номиналните продукти в минута за всеки размер, а не на скоростта, с която линията обикновено работи.
- Автоматичните съединявания обикновено са загуба по Качество в бракуваните продукти. Неуспешните съединявания са спирания.
- Четете причините за отхвърляне от системата за инспекция по причина и проследявайте отпадъците от материал в килограми до OEE.
- Кратките спирания на ножа, сгъвателя, апилатора и пакувалната машина се крият в Производителността, освен ако не се записват автоматично.
Сгъвката на задната част на линия 3 минава на пълна скорост и люкът за отхвърляне изхвърля поток пелени около нея. Десет минути по-късно дефект в лепилото спира линията за четирийсет секунди и при рестарта люкът отново бракува продукти, докато скоростта и моделът на лепилото не се възстановят. Нито едно от тези събития не изглежда голямо. И двете струват OEE два пъти - във време и в продукти, и на линия, произвеждаща стотици продукти в минута, това бързо се натрупва.
Това ръководство е за мениджъри на заводи, инженери по процесите и ръководители на непрекъснати подобрения на линии за бебешки пелени, продукти за възрастни, дамска хигиена и мокри кърпички. Обяснява защо кратките спирания струват повече на висока скорост, как да зададете идеалната скорост, как да отчитате съединявания, дефекти в лепилото и инспекционни отхвърляния, и как OEE се отнася към процента отпадъци, който заводът вече отчита.
Как работи хигиенната конвертираща линия
- Размотки и съединители. Много стойки за размотаване хранят нетъкани материали, фолио за долен лист, еластични ленти, лепенки и силиконова хартия. Автоматични съединители свързват нов рулон с работещия, често с фестун за буфериране на уеба.
- Формиране на сърцевината. Мелница превръща целулоза във флуф, а барабан оформя абсорбиращата сърцевина с дозиран суперабсорбент на прах.
- Лепене и свързване. Системи за горещо лепило нанасят лепило през много дюзи и слотове; някои линии също свързват слоевете с ултразвук.
- Еластични ленти, рязане и сгъване. Еластични ленти за крака и талия, уши, щанцоване по форма, окончателно рязане и сгъване.
- Инспекция и люк за отхвърляне. Система за инспекция проверява всеки продукт и люкът премахва отхвърлените продукти с пълна скорост.
- Апилатор и пакетираща машина. Продуктите се броят в пакети, компресират се и се пакетirат, след което се кашират.
Линиите за мокри кърпички се различават в средната част: уебът се сгъва и реже, върху пакета се дозира лосион, и опаковчик с поток и апликатор за капак го опаковат. Логиката на загубите е същата.

Защо кратката спиране струва два пъти на висока скорост
Когато хигиенна линия спре, тя рядко спира чисто. Тя забавя скоростта, изчаква, след това отново ускорява, и по време на ускорението лепилото, регистрирането и позицията на рязане все още не са стабилни. Много линии са настроени да бракуват продукт автоматично по време на забавяне и рестарт.
Така всяко спиране има две цени. Минутите спряна работа са Наличност или Производителност, в зависимост от дължината. Продуктите, бракувани около спирането, са Качество. Линия с много кратки спирания може да изгуби повече добър продукт при рестартове, отколкото от самите спирания.
Това променя какво поправяте първо. Десет спирания по тридесет секунди може да навредят повече от едно спиране от пет минути, защото означават десет рестарта. Бройте рестартовете като отделна бройка, до минутите на спиране. Нашето ръководство за намаляване на загубите при стартиране и спиране обяснява метода.
Задаване на идеалната скорост
Използвайте номиналната скорост в продукти в минута за всеки размер, от проектираната скорост на машината или най-добрата доказана скорост с продукта в спецификация. По-големите размери често работят по-бавно, така че една стойност за цялата линия няма да работи.
Много хигиенни линии работят под номиналната си скорост повечето време, за да поддържат стабилни съединяванията и модела на лепилото. Това може да е правилното решение, но то е загуба на скорост и трябва да има причина като стабилност на суровината или лепилото. Ако идеалната скорост е зададена на обичайната скорост, загубата изчезва от отчета.
Нашата статия за загуба на скорост на високоскоростни линии показва как да разделите бавното движение на причините му.
Съединявания, лепило и суровина
| Събитие | Фактор в OEE | Типични причини | Какво да записвате |
|---|---|---|---|
| Автоматично съединяване | Качество (продукти, бракувани около съединяването) | Нормална смяна на рулон | Съединявания на смяна, бракувани продукти на съединяване |
| Неуспешно съединяване | Наличност | Лентата не държи, подготвен грешен рулон, фестун грешки | Позиция на размотаване, рулон и доставчик |
| Разкъсване на уеб | Наличност, после Качество при рестарт | Дефекти в нетъканата материя или фолиото, пикове на напрежение, скъсване на еластични ленти | Материал, размотаване, партида |
| Дефект в лепилото | Наличност или Качество | Запушени дюзи, температурни неизправности, празен резервоар, отклонение на модела | Станция за лепило, тип неизправност |
| Задръстване на продукт | Производителност (кратки спирания) | Грешки при сгъване, апилатор или опаковчик | Станция, брой спирания |
| Смяна на размер | Наличност | Планирана смяна на продукта | Последен добър продукт до първи добър продукт при номинална скорост |
Разделяйте кодовете за причина по позиция на размотаване и по станция за лепило. Общ код като дефект на материал не може да ви каже дали нетъканата материя на един доставчик се къса повече от тази на друг доставчик. Нашето ръководство за лесни за оператора кодове за причини показва как да поддържате списъка достатъчно кратък за използване.
Кратките спирания на сгъвателя, апилатора и опаковчика са микроспиранията на хигиенните линии. Всяко трае секунди и операторът го изчиства без бележка. Нашето ръководство за микроспирания обяснява как да ги броите.
Качество: инспекционни отхвърляния и процент отпадъци
Бройте Качеството в продукти: добри продукти над всички произведени продукти. Разделете бракуванията по причина, защото всяка сочи в различна посока.
- Рестартови отхвърляния. Продукти, изхвърлени около спирания и по време на ускорение.
- Съединителни отхвърляния. Продукти около всяко съединяване.
- Инспекционни отхвърляния. Продукти, които системата за инспекция е открила като дефектни: неправилно поставени компоненти, дефекти в лепилото, липсващи еластични ленти, замърсяване.
- Отхвърляния при пакетиране. Грешни броеве в пакети, повредени торбички.
Наблюдавайте инспекционните отхвърляния за отклонения. Внезапен ръст в една причина за отхвърляне често означава, че поставянето на компонент или моделът на лепилото са се преместили. Постоянно високо ниво също може да означава, че границите на инспекцията са зададени по-стриктно от необходимото, така че проверете фалшивите отхвърляния с екипа по качество.
Повечето хигиенни заводи също отчитат процент отпадъци: материал, бракуван като дял от използвания материал, в килограми. Той хваща отпадъците, които никога не са станали продукт, като уеб, размотан след разкъсване и опашки от съединяване. Отчитайте го до OEE, не вместо него. Повече в нашето ръководство за фактора Качество на OEE.
Източници на данни: какво вижда всеки
| Източник | Какво ви дава | Какво пропуска |
|---|---|---|
| PLC на линията и задвижванията | Скорост, състояние, кодове за грешки, брой продукти | Защо линията е спряла, когато кодът е общ |
| Люк за отхвърляне и система за инспекция | Отхвърляния по причина | Спирането, което е причинило вълна от рестартови отхвърляния |
| Съединители | Събития за съединяване, неуспешни съединявания | Дефекти в постъпващия рулон |
| Везни за отпадъци | Килограми отпадъци по смяна | Кое събитие е довело до отпадъка |
| Въвеждане от оператор | Причина, рулон и партида, размер | Спирания твърде кратки за запис |
| Камера на станция | Клип на апилатора, опаковчика или размотаването в момента на спиране | Какво се случва в затворени секции |
PLC-то на линията е часовникът за всяко спиране. Където камера наблюдава апилатора, опаковчика или съединителя, записът показва грешното подаване или неуспешното съединяване, което общ код за грешка не може. Модел може да предложи причината, а операторът я потвърждава с един докос.
Работена смяна на линия за пелени - пример
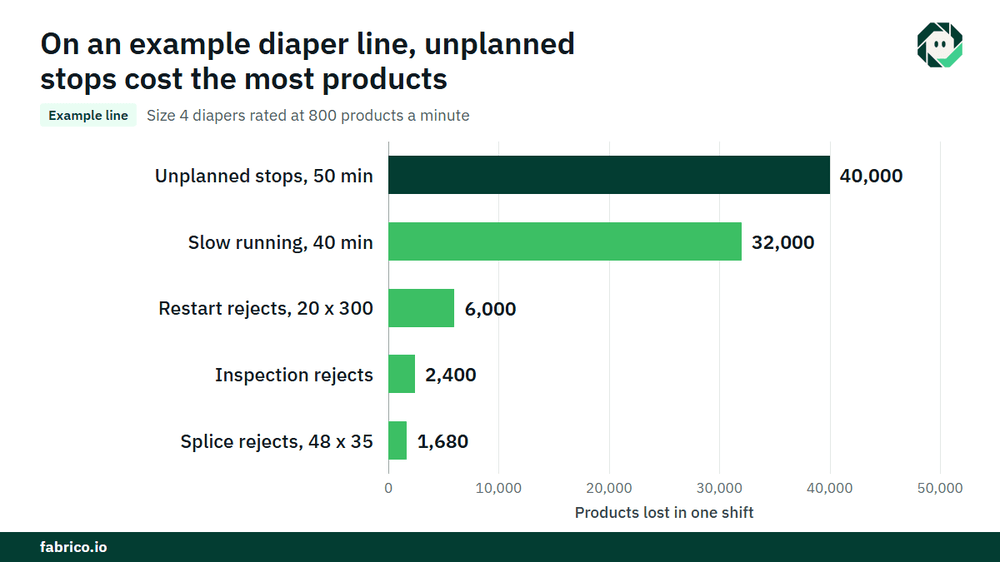
Примерна линия (илюстративни числа, не клиентски): линия за бебешки пелени работи размер 4, номинална 800 продукта в минута. Планирано време за производство е 480 минути.
- Спирания: 19 непланирани спирания общо 50 минути и една смяна на размер 30 минути, така че 20 рестарта. Общо 80 минути, така че работното време е 400 минути.
- Наличност = 400 / 480 = 83.3%.
- Идеален добив = 400 x 800 = 320 000 продукта. Рязачът е преброил 288 000. Производителност = 288 000 / 320 000 = 90.0%. Липсващите 32 000 продукта са 40 минути при номинална скорост, главно заради бавно вървене с една трудна нетъкана материя.
- Бракувания: 20 рестарта x 300 = 6 000; 48 съединявания x 35 = 1 680; инспекционни бракувания 2 400. Общо 10 080, така че добри продукти са 277 920. Качество = 277 920 / 288 000 = 96.5%.
- OEE = 0.8333 x 0.90 x 0.965 = 72.4%. Проверка: 277 920 / 800 = 347.4 минути, и 347.4 / 480 = 72.4%.
Присвоете стойност на кратките спирания. 50-те минути са 50 x 800 = 40 000 продукта, които не са направени. При принос от $0.03 на продукт (€0.03 в евро завод), това е $1 200. 6 000 рестартови бракувания струват материала им, $0.08 на продукт: $480. Общо $1 680 на смяна. При 990 смени годишно, три смени по 330 дни, това е $1 663 200, или €1 663 200, ако линията е изкупена. Бракуванията тук са оценени само по материал, така че приносът не се брои два пъти.
Къде пасва Fabrico
Fabrico е платформа за производителност, подпомогната от компютърно зрение. На хигиенна линия тя започва с OEE и лек MES: автоматично логване на престои от сигналите на машината и OEE на живо по линия и смяна, така че кратките спирания и рестартовете се броят.
- Загуби оценени в пари и подредени по стойност, така че станция за лепило, позиция на размотаване и грешка при опаковане да се сравняват в една валута.
- Операторът потвърждава причината с един докос, докато линията все още работи.
- Клип от камера като доказателство за спиране, където камера наблюдава апилатора, опаковчика или съединителя.
- Работна поръчка към правилния техник с нейния разход, когато спирането е повреда.
- Един поглед през заводите за групи с линии на няколко обекта.
Fabrico не заменя системата за инспекция на линията; тя поставя спиранията и тяхната цена на една времева линия. Можете да започнете с една линия, с базова стойност и дата за решение, договорени предварително. Всеки завод получава оферта след преглед на своите линии.
Често задавани въпроси
Как се изчислява OEE на линия за пелени?
Наличност е работно време над планирано време. Производителност е произведени продукти над номиналните продукти в минута, умножени по работното време. Качество е добри продукти над всички продукти, след рестарт, съединяване и инспекционни бракувания.
Дали бракуванията при съединяване са загуба по качество?
Да. Продуктите, бракувани около автоматично съединяване, са загуба по Качество. Неуспешно съединяване, което спира линията, е загуба по Наличност също.
Каква е разликата между OEE и процента отпадъци?
OEE брои време и продукти. Процентът отпадъци отчита материал в килограми, включително уеб, който никога не е станал продукт. Линията се нуждае и от двете.
Трябва ли идеалната скорост да е проектната скорост или обичайната скорост?
Номиналната или най-добре доказаната скорост за всеки размер. Ако обичайната скорост е идеалната, разходът от бавно вървене изчезва от отчета.
Какво е добро OEE за хигиенна линия?
Няма стандартен ориентир за хигиенни линии. Сравнете всяка линия с нейната собствена базова стойност, по размер, и наблюдавайте рестартовете на смяна толкова внимателно, колкото OEE.
Видeте загубите на вашата хигиенна линия в демо
Донесете една линия и нейните данни за спирания и бракувания. Ще покажем къде отиват минутите и продуктите и колко струват.
Свързани статии











Реални плочки на Fabrico, примерни данни.