


 Zaloguj
 Blog
Kody przestojów linii pakujących: Gotowa lista do skopiowania

Najważniejsze wnioski
- Używaj tych samych 8 grup na każdej linii i w każdym zakładzie; zmieniaj tylko powody pod nimi.
- Przypisz każdy kod do jednej straty OEE przed uruchomieniem na żywo.
- Oddziel brak zasilania materiału i zablokowanie od własnych usterek maszyny.
- Nadaj przekroczeniom podczas przezbrajania i problemom z materiałem własne kody, inaczej obciążą one ekipę.
- Przeglądaj listę co dwa tygodnie przez pierwsze dwa miesiące, potem co kwartał.
Użyteczna lista kodów przyczyn przestoju dla linii pakującej ma dwa poziomy: 8 grup, które dzieli każda maszyna, oraz mniej niż 10 powodów na maszynę pod nimi. Każdy kod mapuje jedną stratę OEE, więc lista zasila raport OEE bez ręcznego sortowania.
Fabrico, platforma OEE i lekki MES, zapisuje każde zatrzymanie automatycznie i prosi operatora o potwierdzenie przyczyny jednym dotknięciem. To działa tylko wtedy, gdy lista jest wystarczająco krótka, by ją przeskanować w kilka sekund, dlatego poniższa lista jest celowo mała. Skopiuj ją, usuń to, czego twoja linia nie potrzebuje, i przemianuj resztę w słownictwie twojego zakładu.
Jak powinna być zbudowana lista kodów przyczyn przestoju?
Pomyśl w trzech warstwach. Operator widzi tylko dwie ostatnie.
- Typ straty: która część OEE jest dotknięta zatrzymaniem. Ustawia się to raz na kod i już się nie pyta.
- Grupa: breakdown, changeover, material, quality, starved or blocked, short stop, planned, utilities.
- Powód: konkretna przyczyna przy tej maszynie, na przykład "brak nakrętek" lub "zerwanie taśmy etykiet".
Sześć dużych strat daje typy strat: awaria sprzętu oraz przygotowanie lub regulacja uderzają w Dostępność; jałowy bieg, krótkie postoje i zmniejszona prędkość uderzają w Wydajność; defekty i zmniejszony plon uderzają w Jakość. Jeśli kod nie da się umieścić w jednej z tych kategorii, to jeszcze nie jest dobry kod.
Jak wygląda gotowa lista kodów dla linii pakującej?
| Grupa | Przykładowe powody | Strata OEE |
|---|---|---|
| Breakdown | Awaria elektryczna, uszkodzenie mechaniczne, niskie ciśnienie powietrza, uszkodzony czujnik, błąd napędu lub silnika | Dostępność: awaria sprzętu |
| Changeover | Zmiana formatu, zmiana SKU, czyszczenie między SKU, regulacja linii, przezbrajanie powyżej standardu | Dostępność: setup i regulacja |
| Material | Brak produktu z procesu, brak butelek lub puszek, etykiety skończone lub niewłaściwe, brak nakrętek, folia lub blanks skończone, klej pusty | Dostępność (naliczone do dostaw) |
| Quality | Wstrzymanie z powodu jakości, zatrzymanie przez wagę kontrolną, niewłaściwy kod daty, zatrzymanie przez wykrywacz metali | Dostępność, z odrzuconymi w Jakości |
| Starved or blocked | Brak zasilania przez maszynę wcześniej w procesie, zablokowane przez maszynę dalej w procesie | Księgowane na maszynie, która zatrzymała się pierwsza |
| Short stop | Zacięcie, upadnięte opakowanie, błędne podawanie, wyzwolenie czujnika, usunięte przez operatora | Wydajność: krótkie postoje |
| Planned | Planowane utrzymanie, CIP, walidowane czyszczenie na alergeny, przerwa, spotkanie, brak zleceń | Czas planowany, wyłączony ze strat OEE |
| Utilities | Sprężone powietrze, zasilanie, para, woda chłodzona, sieć | Dostępność (naliczone do mediów) |
Pod każdą grupą dodawaj tylko powody, które faktycznie występują przy danej maszynie. Do nalewarki potrzebne są "zator butelki przy wlocie" i "awaria momentu zakręcacza". Do pakowarki w kartony potrzebne są "pusty magazyn blanks" i "zatkana dysza kleju". Do etykieciarki potrzebne są "zerwanie taśmy etykiet" i "przeskok kleju". Nasz przewodnik po przyjaznych operatorowi kodach przyczyn omawia sformułowania, a projektowanie kodów przyczyn przestoju zagłębia się w taksonomię.
Ile kodów to już za dużo?
Testem jest szybkość. Jeśli operator potrzebuje więcej niż kilku sekund, by znaleźć kod, wybierze pierwszy na ekranie lub "Other". W praktyce oznacza to:
- 8 grup, tych samych wszędzie.
- Mniej niż 10 powodów na kombinację maszyna-grupa, którą operator rzeczywiście widzi.
- Kody, których nikt nie użył przez trzy miesiące, są wycofywane lub łączone.
- "Other" zostaje, ale musi być rzadkie, a każde użycie "Other" wymaga krótkiej notatki.
Krótkie postoje to wyjątek wymagający uwagi. Są to najczęstsze zatrzymania i najrzadziej notowane. Żaden standard nie określa progu dla krótkiego postoju - zazwyczaj jest to minuta lub dwie, a zakład decyduje o progu. Ustal to raz, zapisz i stosuj na każdej linii. Nasz przewodnik po mikro-postojach wyjaśnia kompromisy.
Jakich kodów nigdy nie należy mieszać?
- Planowane i nieplanowane. Przezbrajanie ma czas standardowy; minuty ponad standard otrzymują własny kod. W przeciwnym razie każde przekroczenie znika w czasie planowanym. Zobacz planned vs unplanned downtime.
- Własna usterka i brak materiału lub zablokowanie. Etykieciarka czekająca na butelki nie jest problemem etykieciarki.
- Maszyna i materiał. Wygięte blanks lub wadliwa rolka etykiet wyglądają jak awaria maszyny, ale śledzą do dostawcy lub do magazynowania.
- Walidowane czyszczenie i wszystko inne. CIP i czyszczenia alergenów to kroki bezpieczeństwa żywności. Kodyfikuj je, mierz, ale nigdy nie traktuj ich jako straty, by je skrócić.
Co zmienia ta lista w praktyce?
Linia przykładowa (liczby ilustracyjne, nie klient): linia soku, gdzie dziennik z zeszłego tygodnia pokazuje jeden duży kod "Napełniacz zatrzymany" z 32 zatrzymaniami i 120 minutami. Nowa lista dzieli te same minuty na cztery powody.
| Nowy kod | Grupa | Zatrzymania | Minuty | Kto działa |
|---|---|---|---|---|
| Zator butelki przy wlocie napełniacza | Krótkie zatrzymanie | 23 | 46 | Zespół linii: prowadnice |
| Brak nakrętek | Materiał | 3 | 30 | Dostawa materiałów |
| Awaria momentu napełniacza zakręcającego | Breakdown | 2 | 28 | Utrzymanie ruchu |
| Brak zasobów spowodowany maszyną do formowania | Starved | 4 | 16 | Właściciel maszyny do formowania |
| Razem | 32 | 120 |
- Przed: jeden kod, jeden właściciel, brak działań. "Napełniacz jest winny."
- Po: czterech właścicieli. Zatory są częste i krótkie (średnio 2 minuty), nakrętki kończą się rzadko, ale na 10 minut każde, zakręcacz psuje się dwa razy po 14 minut każde, a 16 minut należy do innej maszyny.
- Zespół może naprawić prowadnice w tym tygodniu. Dostawy mogą ustawić punkt ponownego zamówienia dla nakrętek. Tylko 28 z 120 minut to zadanie dla utrzymania ruchu.
Jak wdrożyć nową listę kodów?
- Zacznij od rzeczywistych przestojów. Weź ostatni miesiąc przestojów i pogrupuj je. Lista powinna opisywać to, co się dzieje, a nie to, co może się stać.
- Wypróbuj najpierw na jednej linii, z załogami każdego zespołu, i przejrzyj ją po dwóch tygodniach.
- Zapytaj operatorów, których kodów nie mogli znaleźć, i przemianuj je na ich określenia.
- Przeglądaj co dwa tygodnie: łącz kody o tym samym znaczeniu, dziel kody, które ukrywają dwie przyczyny.
- Skopiuj grupy na następną linię, a potem dodaj powody maszyn tej linii.
- Zachowaj jedną listę w różnych zakładach, gdzie maszyny są podobne, aby zatrzymanie oznaczało to samo w każdym miejscu, nawet jeśli ekrany są w różnych językach.
Gdzie pasuje Fabrico
Fabrico to Manufacturing Performance Platform z możliwością Computer Vision. OEE i lekki MES są najważniejsze, z Computer Vision do analizy zatrzymań.
- Automatyczne logowanie przestojów z sygnału maszyny, więc zatrzymanie istnieje zanim ktoś wybierze kod.
- Operator potwierdza powód jednym dotknięciem z krótkiej listy dla tej maszyny.
- Klip z kamery jako dowód przestoju, gdzie kamera obserwuje stanowisko, więc "Other" otrzymuje realny powód.
- Straty posortowane według wartości pieniężnej, dzięki czemu lista kodów staje się listą priorytetów.
- Jeden widok w różnych zakładach z tymi samymi grupami wszędzie.
Zaczynasz od pilotażu na jednej linii, z linią bazową i datą decyzji uzgodnioną z wyprzedzeniem. Nie ma darmowego planu ani poziomów: każdy zakład otrzymuje ofertę. Zobacz, jak zatrzymanie dostaje swoją przyczynę i klip na naszej stronie computer vision OEE.
Najczęściej zadawane pytania
Czym jest kod przyczyny przestoju?
To etykieta mówiąca, dlaczego maszyna lub linia się zatrzymała, na przykład "brak nakrętek" lub "zerwanie taśmy etykiet". Każdy kod należy do grupy i mapuje jedną stratę OEE.
Ile kodów przyczyn przestoju powinna mieć linia pakująca?
Użyj około 8 grup dla całego zakładu i mniej niż 10 powodów na maszynę i grupę, które operator widzi. Jeśli ludzie nie mogą znaleźć kodu w kilka sekund, lista jest za długa.
Czy starved i blocked powinny być kodami przyczyn?
Tak, ale obciążaj minuty maszynie, która zatrzymała się pierwsza. Maszyna czekająca była w porządku; jej własna Dostępność nie powinna ponosić winy innej maszyny.
Czy przezbrajanie liczy się jako przestój?
Standardowy czas przezbrajania jest często traktowany jako planowany. Minuty ponad standard są stratą i potrzebują własnego kodu, aby nadwyżki się nie ukrywały.
Co zrobić z kodem "Other"?
Zachowaj go, niech będzie rzadki i proś o krótką notatkę za każdym razem, gdy jest używany. Przeglądaj notatki co dwa tygodnie i zamieniaj powtarzające się notatki na nowe kody.
Wypróbuj listę na jednej linii
Przynieś jedną linię i dziennik przestojów z ostatniego miesiąca. Pokażemy, jak te same minuty wyglądają z krótką listą kodów i ceną za każde zatrzymanie.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga








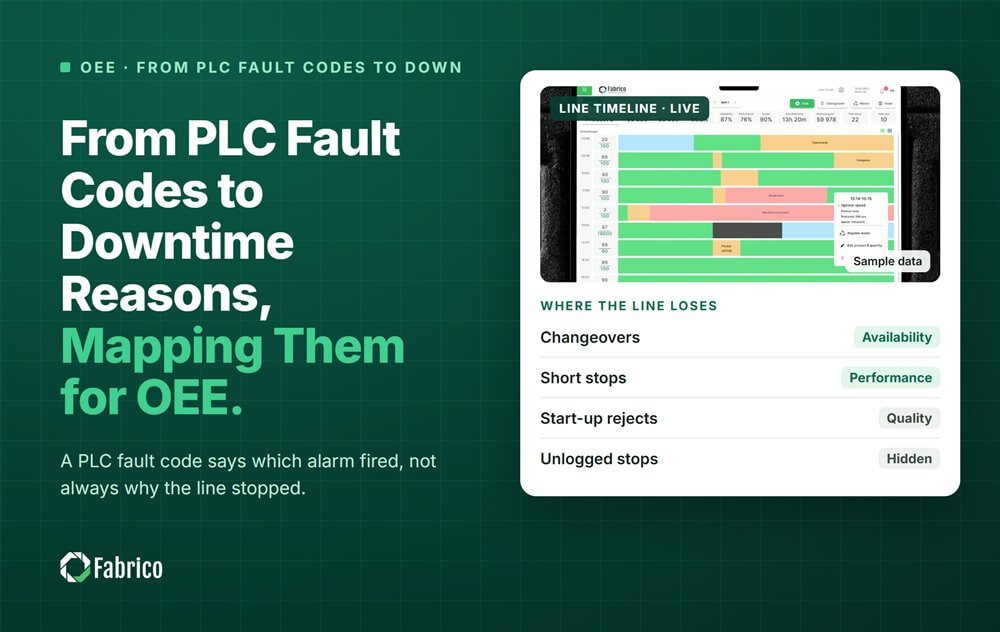
Prawdziwe kafelki Fabrico, dane przykładowe.