


 Zaloguj
 Blog
Jak śledzić przestoje na liniach żywnościowych i napojowych

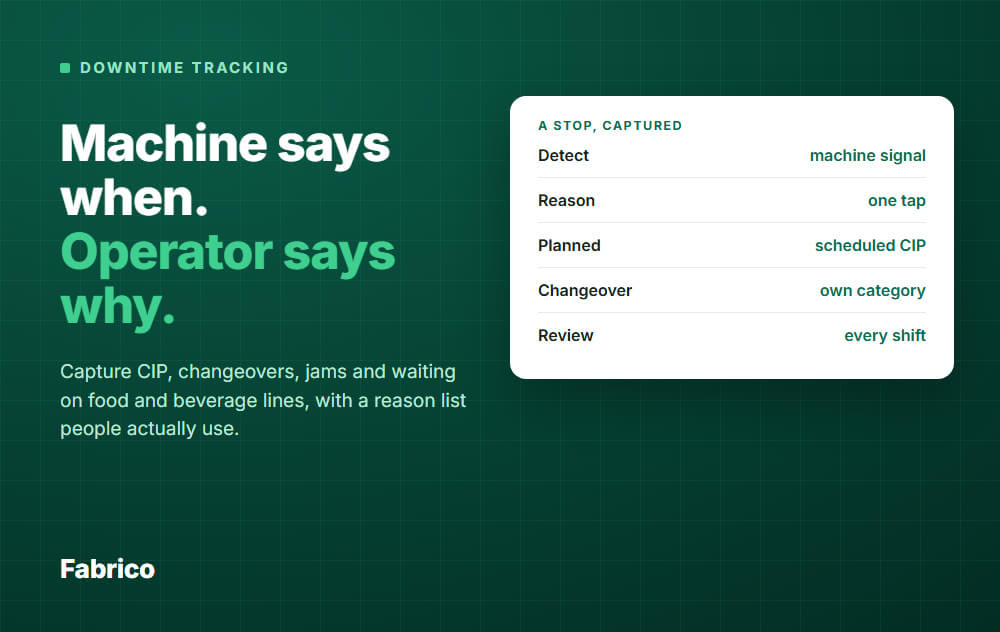
W skrócie: Aby śledzić przestoje na linii spożywczej lub napojowej, pozwól maszynie zapisać moment zatrzymania, a operatorowi wskazać powód jednym stuknięciem.
- Użyj krótkiej listy powodów skupionej wokół czyszczenia, CIP, przezbrojeń, zacięć i oczekiwania.
- Oznaczaj planowane zatrzymania oddzielnie od nieplanowanych i zapisz, jak każde z nich liczy się w OEE.
- Wykrywaj mikroprzestoje z sygnału maszyny, ponieważ nikt ich nie zapisuje.
- Przeglądaj dane na każdej zmianie, inaczej operatorzy przestaną im ufać.
Większość zakładów już "śledzi" przestoje. Na napełniarce wisi clipboard, albo arkusz kalkulacyjny jest wypełniany na koniec zmiany.
Wysiłek jest. Ale papier przegapia krótkie zatrzymania i gubi powody.
Ten poradnik dotyczy przechwytywania przestojów na liniach napełniania, pakowania i przetwarzania, tak aby liczby były kompletne, a operatorzy rzeczywiście korzystali z systemu.
Nie chodzi tu o usuwanie przyczyn. W tym celu przeczytaj how to reduce downtime in food and beverage manufacturing.
Dlaczego linie spożywcze i napojowe są trudne do śledzenia
Linie spożywcze i napojowe mają straty, których zakłady dyskretne widują rzadziej.
- Czyszczenie i CIP zabierają zaplanowany czas codziennie.
- Przezbrojenia występują między smakami, recepturami, formatami i etykietami.
- Produkt jest mokry, lepki lub delikatny, więc zacięcia są częste i krótkie.
- Linie są połączone: gdy zakręcarka przestaje działać, napełniarka wkrótce też się zatrzyma.
- Washdown sprawia, że tablety i dokumentacja są niewygodne na hali.
Jeśli zarejestrujesz to wszystko jako jeden koszyk "przestojów", nic się nie dowiesz. Jeśli użyjesz 60 kodów, nikt nie wybierze właściwego.
Dobre śledzenie znajduje się pomiędzy tymi dwoma skrajnościami.
Krok 1: Zdecyduj, co liczy się jako przestój
Napisz jedno zasady i powieś ją na ścianie. Na przykład: przestój to każdy czas, kiedy linia powinna działać, a nie działa.
Praca ze zbyt niską prędkością to nie przestój, to strata wydajności. Wadliwe wyroby i przeróbki to straty jakości. Śledź je, ale nie w tej liście.
Następnie zdecyduj, jak traktować trzy trudne grupy.
Przestoje planowane
Zaplanowany CIP i planowane czyszczenie to przestoje planowane. Oznacz je, aby były widoczne, ale nie wyglądały jak awarie.
Czyszczenie, którego nikt nie zaplanował, np. po rozlaniu lub nieudanemu wymazie, jest nieplanowane. Oznacz CIP, który działa dłużej niż standard, jako przekroczenie.
Czy planowane czyszczenie obniża OEE, zależy od definicji twojego zakładu. Niektóre zakłady wyłączają je z planowanego czasu produkcji. Inne liczą je jako stratę dostępności.
Obie metody działają. Wybierz jedną, zapisz ją i stosuj na każdej linii, inaczej linie nie będą porównywalne.
Przezbrojenia
Przydziel przezbrojeniom własną kategorię. Zmiana smaku, formatu i etykiety mają różne cele czasowe, więc trzymaj je oddzielnie.
Planowane nie znaczy darmowe. Zwykły pogląd OEE liczy czas przezbrojenia jako stratę dostępności, ponieważ linia jest zaplanowana, a nie produkuje.
Niektóre zakłady mimo to je wyłączają. To ich definicja, ale poprawia wynik bez oszczędzania minuty. Przykład poniżej pokazuje, o ile.
Czas "starved" i zablokowany
"Starved" oznacza, że maszyna nie ma nic zasilającego ją z góry linii. "Blocked" oznacza, że nie może przekazać produktu dalej w dół.
Jeśli napełniarka zatrzymuje się, bo etykieciarka poniżej jest nieczynna, zapisz minuty na napełniarce jako zablokowane i nazwij etykieciarkę jako przyczynę. W przeciwnym razie napełniarka zostanie obwiniona za przestoje, których nie spowodowała.
Dla OEE linii licz przestoje w jednym punkcie, zwykle na maszynie ograniczającej, aby ten sam przestój nie był liczony dwa razy.
Krok 2: Zbuduj krótką listę powodów
Celuj w 8 do 15 pierwszorzędnych powodów. Operatorzy powinni znaleźć swój w ciągu dwóch sekund.
| Grupa | Przykładowe powody | Typ |
|---|---|---|
| Czyszczenie | CIP planowany, washdown, kontrola sanitarna | Planowane |
| Przezbrojenie | Zmiana smaku lub receptury, części formatu, etykieta | Przezbrojenie |
| Zacięcia i obsługa | Zacięcie butelki lub puszki, zacięcie kartonu, wadliwa etykieta | Nieplanowane |
| Oczekiwanie | Materiały, opakowania, ludzie, zatwierdzenie jakości | Nieplanowane |
| Błąd urządzenia | Alarm maszyny, czujnik, uszczelka lub zawór | Nieplanowane |
| Inspekcja i znakowanie | Wykrywacz metalu, kontrolna waga, nadruk daty | Nieplanowane |
| Proces | Temperatura, mieszanie, czas utrzymania, chłodzenie | Nieplanowane |
Zachowaj pole tekstu wolnego na rzadki przypadek, ale nie pozwól, żeby stało się najczęściej używanym powodem.
Przestoje związane z alergenami i higieną
Nadaj zmianom alergennym i przestojom higienicznym własny powód. Mają one stałą procedurę i nigdy nie powinny być skracane, aby poprawić wynik.
Widzenie ich oddzielnie pozwala też planować grafik wokół nich.
Krok 3: Pozwól maszynie zapisać zatrzymanie
Maszyna wie, kiedy się zatrzymała, jak długo była zatrzymana i jak często. Ludzie są w tym źli.
Wybierz metodę przechwytywania dla każdej maszyny, nie dla całego zakładu.
| Maszyna | Jak przechwytywać |
|---|---|
| Nowoczesna napełniarka, zakręcarka, pakowacz | Odczyt cykli i zatrzymań z PLC |
| Starsza lub półautomatyczna maszyna | Dodaj urządzenie IoT z zewnętrznym czujnikiem |
| Krok manualny lub mieszany | Użyj kamery do liczenia produkcji i wykrywania cykli |
| Brak sygnału | Operator wpisuje start, stop i liczenia na tablecie |
Mieszany zakład jest normalny. Wszystkie źródła mogą zasilać jedno obliczenie OEE.
Mikroprzestoje
Zacięcie, które usuwa się w 20 sekund, nigdy nie trafi na clipboard. Dziesięć z nich na godzinę to ponad 25 minut w 8-godzinnej zmianie.
Tylko dane z maszyny je złapią. Zwykle liczy się je jako stratę wydajności, nie dostępności, a twoja własna reguła ustala długość, która je oddziela. Zobacz micro-stops jak je zdefiniować i liczyć.
Krok 4: Pozwól operatorowi dodać powód
Maszyna mówi kiedy. Operator mówi dlaczego. Spraw, by ten drugi krok był prawie darmowy.
- Jeden ekran, duże przyciski, sześć do dziesięciu najważniejszych powodów na początku.
- Pytaj o powód, gdy wystąpi przestój, nie na koniec zmiany.
- Tablet lub telefon blisko linii, w uchwycie odpornym na washdown, tam gdzie potrzeba.
- Rękawice założone: bez pisania, bez przewijania długiej listy.
Krótkie zatrzymania można grupować. Poproś o powód, gdy przestój przekroczy ustaloną długość, np. dwie minuty, i pozwól na krótsze liczyć jako mikroprzestoje.
Krok 5: Uczyń to rutyną zmiany
Dane, które nikt nie przegląda, wkrótce przestają być wprowadzane. Zbuduj trzy nawyki.
Początek zmiany
Sprawdź, czy linia, produkt i docelowa prędkość są ustawione poprawnie. Zła prędkość znamionowa sprawia, że OEE wygląda dziwnie już w pierwszej godzinie.
W trakcie zmiany
Nadzorca patrzy na żywy status linii. Każdy przestój bez powodu otrzymuje szybkie przypomnienie.
Koniec zmiany
Poświęć pięć minut na trzy główne powody. Wyczyść czas niesklasyfikowany. To także moment, w którym zespół uzgadnia, co spróbować dalej.
Przez kilka tygodni uszereguj powody przy pomocy analizy Pareto przestojów. Ranking pokaże, dokąd naprawdę idą minuty.
Przykład: co mówią dane
Przykładowe liczby, nie z żadnego rzeczywistego zakładu. Linia napełniania jest zaplanowana na 480 minut i rejestruje 160 minut przestojów.
- Przezbrojenie: 45 minut
- CIP planowany: 40 minut
- Zacięcia i mikroprzestoje: 30 minut (20 w przerwach poniżej dwóch minut, 10 w dłuższych zacięciach)
- Oczekiwanie na materiały: 25 minut
- Niesklasyfikowane: 20 minut
Tutaj 20 z 160 minut nie ma powodu. To jedna minuta przestoju na osiem, której nikt nie potrafi wyjaśnić.
Dlatego pierwszym celem jest czas niesklasyfikowany, nie zacięcia. Zmniejsz go blisko zera, a pozostałe cztery liczby będą wiarygodne.
Następnie sprawdź dwie grupy, które ludzie zwykle pomijają. Czy 30 minut zacięć składa się z wielu krótkich zatrzymań? Jeśli tak, sygnał maszyny je wykrył, a papierowy rejestr by tego nie zrobił.
Czy czas oczekiwania zawsze dotyczy tego samego materiału lub tej samej zmiany? Rejestr teraz pokazuje ten wzorzec, który tygodniowe podsumowanie ukrywa.
Jak twoja definicja przesuwa dostępność
20 minut mikroprzestojów idzie do wydajności, więc czas pracy to 340 minut w każdym z poniższych przypadków. Tylko definicja się zmienia.
| Definicja zakładu | Czas planowany | Przestój | Dostępność |
|---|---|---|---|
| CIP i przezbrojenie liczone jako przestój | 480 min | 140 min | 340 / 480 = 71% |
| CIP wyłączony, przezbrojenie liczone | 440 min | 100 min | 340 / 440 = 77% |
| CIP i przezbrojenie oba wyłączone | 395 min | 55 min | 340 / 395 = 86% |
Ta sama linia, ta sama zmiana, ten sam produkt. Porównywanie 71% na jednej linii z 86% na innej nic nie mówi, dopóki definicje nie będą zgodne.
Dopiero wtedy zdecyduj, co poprawić, korzystając z powiązanego powyżej przewodnika redukcji przestojów.
Typowe błędy
- Zbyt wiele kodów. Operatorzy wybierają pierwszy lub "inne".
- Liczysz CIP jako awarię. Planowane czyszczenie należy do własnej grupy.
- Traktowanie czasu planowanego jako darmowego. Przezbrojenia i czyszczenie nadal zużywają godziny linii, więc nadal je mierz.
- Jedna prędkość znamionowa dla wszystkich formatów. Ukrywa rzeczywistą utratę prędkości.
- Obwinianie złej maszyny. Czas starved i blocked to objaw, nie przyczyna.
- Powody wpisywane na koniec zmiany. Pamięć jest słaba po ośmiu godzinach.
- Brak informacji zwrotnej. Jeśli operatorzy nigdy nie widzą rezultatu, przestają wpisywać powody.
Jak wygląda dobre podejście
- Każdy przestój ma początek i koniec, a każdy przestój powyżej progu ma powód.
- Czas niesklasyfikowany to niewielka część całkowitego czasu przestojów.
- Przestoje planowane, przezbrojenia i nieplanowane są raportowane osobno.
- Mikroprzestoje są liczone i wyświetlane oddzielnie.
- Zespół przegląda dane przy każdym przekazaniu zmiany.
Wtedy dostępność staje się czymś, czemu można ufać. Zobacz OEE availability, jak przestoje wpływają na wskaźnik.
Jak Fabrico sobie z tym radzi
Fabrico to lekkie MES w chmurze skoncentrowane na OEE i przestojach. To nie jest pełny MES: planowanie i harmonogramowanie produkcji nie są jeszcze częścią, a wysyłanie zleceń, BOM i trasy nie są uwzględnione.
- Odczytuje cykle i przestoje z PLC lub z urządzenia IoT z zewnętrznymi czujnikami. Kamery AI liczą produkcję i wykrywają cykle tam, gdzie nie ma sygnału maszyny.
- Każdy przestój na podłączonej maszynie jest rejestrowany z czasem rozpoczęcia i czasem trwania, a mikroprzestoje są wykrywane ze sygnału maszyny.
- Gdy linia stoi, karta pokazuje czas przestoju i trzy szybkie akcje: Add stoppage reason, Start changeover i Task.
- Operatorzy oznaczają przyczynę każdego przestoju na tablecie lub telefonie, ze swojej listy kodów powodów.
- Przestoje są pokazywane według przyczyny, maszyny i zmiany, obok widoku OEE na żywo dla linii.
- Dobre części i odpady można wprowadzić na tablecie tam, gdzie żaden czujnik ich nie liczy.
Zobacz Fabrico MES and OEE i downtime tracking software review.
Book a demo lub Contact us.
Co ludzie pytają dalej
Czy mogę zacząć od rejestru papierowego lub arkusza kalkulacyjnego?
Tak, jeśli nie masz nic dziś. Rejestruj maszynę, start, koniec, powód, zmianę i krótką notatkę. Pomiędzy nimi straci krótkie zatrzymania i zaokrągli czasy, więc traktuj to jako pierwszy krok.
Czy CIP powinien być liczony jako przestój?
Monitoruj go na każdy sposób, jako własną grupę planowaną. Czy obniża OEE zależy od definicji twojego zakładu, więc zapisz regułę. Ustal standardowy czas i koduj przekroczenia osobno.
Jak długi powinien być przestój, zanim poprosimy o powód?
Nie ma stałego standardu. Dwie minuty to rozsądny początek. Krótsze przestoje liczone są jako mikroprzestoje z sygnału maszyny.
Czy mogę śledzić przestoje na starych maszynach?
Tak. Urządzenie IoT z czujnikiem zewnętrznym może odczytać maszynę, która nie ma użytecznych danych PLC.
Jaka jest różnica między oprogramowaniem OEE a śledzeniem przestojów?
Śledzenie przestojów rejestruje zatrzymania i powody. Oprogramowanie OEE bierze też dane o prędkości i liczbie dobrych części i wylicza dostępność, wydajność i jakość.
Jak oszacować koszt godziny zatrzymania?
Użyj darmowego przewodnika terenowego na why lines stop.
Gotowy, by zobaczyć to na swoich liniach? Book a demo lub Contact us.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.