


 Connexion
 Blog
Comment suivre les temps d'arrêt sur les lignes alimentaires et de boissons

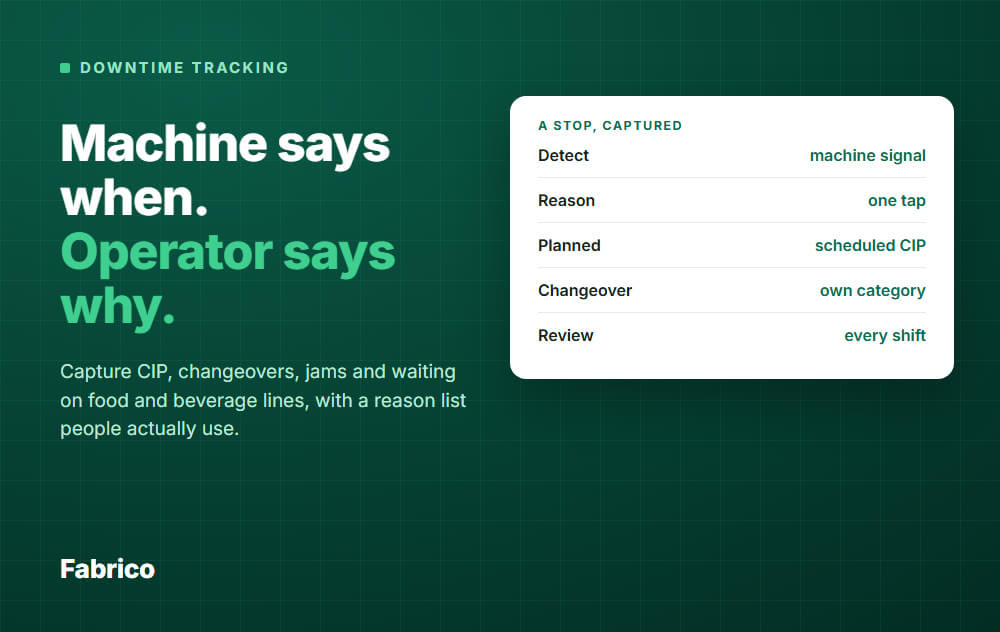
En bref : Pour suivre les temps d'arrêt sur une ligne alimentaire ou de boissons, laissez la machine enregistrer quand elle s'arrête, et laissez l'opérateur indiquer la raison en une seule pression.
- Utilisez une courte liste de raisons organisée autour du nettoyage, du CIP, des changements, des bourrages et des attentes.
- Codez les arrêts planifiés séparément des non planifiés et notez comment chacun compte dans l'OEE.
- Capturez les micro-arrêts depuis le signal machine, car personne ne les note.
- Révisez les données à chaque équipe, sinon les opérateurs perdent confiance.
La plupart des usines "suivent" déjà les temps d'arrêt. Une planchette avec papier est accrochée au remplisseur, ou un tableur est rempli en fin de poste.
L'effort existe. Mais le papier ignore les arrêts courts et perd les raisons.
Ce guide explique comment capturer les temps d'arrêt sur les lignes de remplissage, d'emballage et de transformation afin que les chiffres soient complets et que les opérateurs utilisent réellement le système.
Il ne s'agit pas de corriger les causes. Pour cela, lisez how to reduce downtime in food and beverage manufacturing.
Pourquoi les lignes alimentaires et de boissons sont difficiles à suivre
Les lignes alimentaires et de boissons ont des pertes que les ateliers discrets voient moins souvent.
- Le nettoyage et le CIP prennent du temps planifié chaque jour.
- Les changements ont lieu entre saveurs, recettes, formats et étiquettes.
- Le produit est humide, collant ou fragile, donc les bourrages sont fréquents et brefs.
- Les lignes sont liées : quand la capsuleuse s'arrête, le remplisseur s'arrête peu après.
- Le washdown rend les tablettes et la paperasse peu pratiques sur le sol.
Si vous enregistrez tout cela comme un seul compartiment "arrêt", vous n'apprenez rien. Si vous utilisez 60 codes, personne ne choisit le bon.
Un bon suivi se situe entre les deux.
Étape 1 : Décidez de ce qui compte comme temps d'arrêt
Écrivez une règle et affichez-la. Par exemple : le temps d'arrêt est tout moment où la ligne est planifiée pour tourner et ne tourne pas.
Le fonctionnement lent n'est pas un arrêt, c'est une perte de performance. La rebut et la retouche sont des pertes qualité. Suivez-les aussi, mais pas dans cette liste.
Puis décidez comment traiter les trois groupes délicats.
Arrêts planifiés
Le CIP planifié et le nettoyage planifié sont des arrêts planifiés. Codez-les, afin qu'ils soient visibles mais ne ressemblent pas à des pannes.
Un nettoyage que personne n'a planifié, comme après un déversement ou un test de prélèvement raté, est non planifié. Codez un CIP qui dépasse sa durée standard comme un dépassement.
Si le nettoyage planifié réduit l'OEE dépend de la définition propre à votre usine. Certaines usines le retirent du temps de production planifié. D'autres le comptent comme une perte de disponibilité.
Les deux fonctionnent. Choisissez-en un, écrivez-le et appliquez-le à chaque ligne, sinon les lignes ne seront pas comparables.
Changements
Donnez aux changements leur propre catégorie. Les changements de saveur, de format et d'étiquette ont chacun un temps cible différent, séparez-les.
Planifié n'est pas gratuit. La vue OEE habituelle compte le temps de changement comme une perte de disponibilité, car la ligne est programmée et ne produit pas.
Certaines usines retirent néanmoins les changements. C'est leur définition à faire, mais cela augmente le chiffre sans économiser une minute. L'exemple ci-dessous montre de combien.
Temps affamé et bloqué
"Starved" signifie qu'une machine n'a rien qui lui arrive de l'amont. "Blocked" signifie qu'elle ne peut pas transmettre le produit en aval.
Si le remplisseur s'arrête parce que l'étiqueteuse en aval est en panne, enregistrez les minutes sur le remplisseur comme bloquées et nommez l'étiqueteuse comme cause. Sinon le remplisseur est blâmé pour des arrêts qu'il n'a pas causés.
Pour l'OEE de ligne, comptez les arrêts en un point, généralement la machine contrainte, afin que le même arrêt ne soit pas compté deux fois.
Étape 2 : Construisez une courte liste de raisons
Visez 8 à 15 raisons de premier niveau. Les opérateurs doivent trouver la leur en deux secondes.
| Groupe | Raisons exemples | Type |
|---|---|---|
| Nettoyage | CIP planifié, lavage, contrôle sanitaire | Planifié |
| Changement | Changement de saveur ou recette, pièces de format, étiquette | Changement |
| Bourrages et manutention | Bourrage de bouteille ou canette, bourrage de carton, défaut d'étiquette | Non planifié |
| Attente | Matériaux, emballages, personnel, libération qualité | Non planifié |
| Défaillance équipement | Alarme machine, capteur, joint ou valve | Non planifié |
| Inspection et codage | Détecteur de métaux, peseuse, codeur date | Non planifié |
| Processus | Température, mélange, temps de maintien, refroidissement | Non planifié |
Gardez une note en texte libre pour les cas rares, mais ne la laissez pas devenir la raison la plus utilisée.
Arrêts liés aux allergènes et à l'hygiène
Donnez aux changements d'allergènes et aux arrêts d'hygiène leur propre raison. Ils ont une procédure fixe et ne doivent jamais être écourtés pour améliorer un chiffre.
Les voir séparément vous permet aussi de planifier le calendrier autour d'eux.
Étape 3 : Laissez la machine enregistrer l'arrêt
La machine sait quand elle s'est arrêtée, combien de temps elle est restée arrêtée et combien de fois. Les personnes sont mauvaises sur ces trois points.
Choisissez la méthode de capture par machine, pas par usine.
| Machine | Comment capturer |
|---|---|
| Remplisseur moderne, sertisseuse, emballeuse | Lire les cycles et arrêts depuis l'automate (PLC) |
| Machine ancienne ou semi-automatique | Ajouter un dispositif IoT avec un capteur externe |
| Étape manuelle ou mixte | Utiliser une caméra pour compter la production et détecter les cycles |
| Pas de signal disponible | L'opérateur saisit démarrage, arrêt et comptages sur une tablette |
Une usine mixte est normale. Toutes les sources peuvent alimenter un calcul OEE unique.
Micro-arrêts
Un bourrage qui se résout en 20 secondes n'atteindra jamais la planchette. Dix d'entre eux par heure représentent plus de 25 minutes sur une équipe de 8 heures.
Seules les données machine les attrapent. Ils comptent généralement comme une perte de performance, pas de disponibilité, et votre règle fixe la durée qui les sépare. Voir micro-stops pour définir et les compter.
Étape 4 : Laissez l'opérateur ajouter la raison
La machine dit quand. L'opérateur dit pourquoi. Rendez cette seconde étape quasi gratuite.
- Une seule écran, gros boutons, les six à dix raisons principales en premier.
- La raison est demandée quand l'arrêt survient, pas en fin de poste.
- Une tablette ou un téléphone près de la ligne, dans un support sûr pour le washdown si nécessaire.
- Gants : pas de saisie au clavier, pas de défilement dans une longue liste.
Les arrêts courts peuvent être regroupés. Demandez la raison une fois que l'arrêt dépasse une durée définie, par exemple deux minutes, et laissez les plus courts être comptés comme micro-arrêts.
Étape 5 : Faites-en une routine d'équipe
Les données que personne ne consulte cessent vite d'être saisies. Construisez trois habitudes.
Début de poste
Vérifiez que la ligne, le produit et la vitesse cible sont correctement réglés. Une mauvaise vitesse nominale fait paraître l'OEE étrange dès la première heure.
Pendant le poste
Le superviseur regarde le statut en direct de la ligne. Tout arrêt sans raison reçoit une petite relance.
Fin de poste
Consacrez cinq minutes aux trois raisons principales. Nettoyez le temps non classé. C'est aussi l'endroit où l'équipe se met d'accord sur la prochaine action à essayer.
Sur quelques semaines, classez les raisons avec un Pareto des temps d'arrêt. Le classement montre où vont réellement les minutes.
Exemple : ce que disent les données
Chiffres d'exemple, pas issus d'une usine réelle. Une ligne de remplissage est planifiée pour 480 minutes et enregistre 160 minutes d'arrêts.
- Changement : 45 minutes
- CIP planifié : 40 minutes
- Bourrages et micro-arrêts : 30 minutes (20 en arrêts de moins de deux minutes, 10 en bourrages plus longs)
- Attente de matériels : 25 minutes
- Non classé : 20 minutes
Ici, 20 des 160 minutes n'ont pas de raison. C'est une minute d'arrêt sur huit que personne ne peut expliquer.
Donc la première cible est le temps non classé, pas les bourrages. Ramenez-le proche de zéro et les quatre autres chiffres seront fiables.
Ensuite, vérifiez les deux groupes que les gens ont tendance à manquer. Les 30 minutes de bourrages sont-elles constituées de nombreux arrêts courts ? Si oui, le signal machine les a trouvés et le registre papier ne l'aurait pas fait.
L'attente est-elle toujours liée au même matériau ou à la même équipe ? L'enregistrement montre maintenant ce motif, qu'un résumé hebdomadaire masque.
Comment votre définition déplace la disponibilité
Les 20 minutes de micro-arrêts vont dans la performance, donc le temps de fonctionnement est de 340 minutes dans chaque cas ci-dessous. Seule la définition change.
| Définition usine | Temps planifié | Arrêts | Disponibilité |
|---|---|---|---|
| CIP et changement comptés comme arrêts | 480 min | 140 min | 340 / 480 = 71% |
| CIP exclu, changement compté | 440 min | 100 min | 340 / 440 = 77% |
| CIP et changement exclus | 395 min | 55 min | 340 / 395 = 86% |
Même ligne, même équipe, même produit. Comparer 71% sur une ligne avec 86% sur une autre ne vous apprend rien tant que les définitions ne correspondent pas.
Ce n'est qu'ensuite que vous décidez quoi améliorer, en utilisant le guide pour réduire les temps d'arrêt lié ci-dessus.
Erreurs courantes
- Trop de codes. Les opérateurs choisissent le premier ou « autre ».
- Compter le CIP comme une panne. Le nettoyage planifié appartient à son propre groupe.
- Considérer le temps planifié comme gratuit. Les changements et le nettoyage utilisent toujours des heures de ligne, alors continuez à les mesurer.
- Une vitesse nominale pour tous les formats. Cela masque la perte réelle de vitesse.
- Blâmer la mauvaise machine. Le temps starved et blocked est un symptôme, pas une cause.
- Raisons saisies en fin de poste. La mémoire est mauvaise après huit heures.
- Pas de retour d'information. Si les opérateurs ne voient jamais le résultat, ils arrêtent de saisir les raisons.
À quoi ressemble du bon suivi
- Chaque arrêt a un début et une fin, et chaque arrêt au-delà de votre seuil a une raison.
- Le temps non classé est une petite part du temps total d'arrêt.
- Les arrêts planifiés, les changements et les arrêts non planifiés sont rapportés séparément.
- Les micro-arrêts sont comptés et affichés séparément.
- L'équipe consulte les données à chaque passage de poste.
La disponibilité devient alors quelque chose de fiable. Voir OEE availability pour la manière dont les arrêts alimentent le chiffre.
Comment Fabrico gère cela
Fabrico est un MES léger cloud axé sur l'OEE et les temps d'arrêt. Ce n'est pas un MES complet : la planification et l'ordonnancement de la production ne font pas encore partie, et l'envoi des tâches, les nomenclatures et les gammes ne sont pas inclus.
- Il lit les cycles et arrêts depuis le PLC, ou depuis un appareil IoT avec capteurs externes. Des caméras IA comptent la production et détectent les cycles là où il n'y a pas de signal machine.
- Chaque arrêt sur une machine connectée est enregistré avec son heure de début et sa durée, et les micro-arrêts sont détectés à partir du signal machine.
- Quand une ligne est à l'arrêt, une carte affiche le temps d'arrêt et trois actions rapides : Add stoppage reason, Start changeover et Task.
- Les opérateurs taguent la cause de chaque arrêt sur une tablette ou un téléphone, à partir de votre propre liste de codes de raisons.
- Les temps d'arrêt sont affichés par cause, machine et équipe, à côté d'une vue OEE en direct par ligne.
- Les bonnes pièces et le rebut peuvent être saisis sur une tablette là où aucun capteur ne les compte.
Voir Fabrico MES and OEE et la downtime tracking software review.
Ce que les gens demandent ensuite
Puis-je commencer avec un registre papier ou un tableur ?
Oui, si vous n'avez rien aujourd'hui. Enregistrez la machine, le début, la fin, la raison, la poste et une courte note. Il manquera les courts arrêts et arrondira les temps, donc traitez-le comme une première étape.
Le CIP doit-il compter comme temps d'arrêt ?
Suivez-le dans tous les cas, comme sa propre catégorie planifiée. S'il diminue l'OEE dépend de la définition propre à votre usine, donc écrivez la règle. Fixez une durée standard et codez les dépassements séparément.
Combien de temps un arrêt doit-il durer avant qu'on demande une raison ?
Il n'y a pas de norme fixe. Deux minutes est un bon départ. Les arrêts plus courts sont comptés comme micro-arrêts depuis le signal machine.
Puis-je suivre les temps d'arrêt sur de vieilles machines ?
Oui. Un dispositif IoT avec capteur externe peut lire une machine qui n'a pas de données PLC utilisables.
Quelle est la différence entre un logiciel OEE et le suivi des temps d'arrêt ?
Le suivi des temps d'arrêt enregistre les arrêts et les raisons. Le logiciel OEE prend aussi les données de vitesse et de nombre de pièces bonnes, et calcule la disponibilité, la performance et la qualité.
Comment mettre un coût sur une heure arrêtée ?
Utilisez le guide de terrain gratuit sur why lines stop.
Prêt à le voir sur vos propres lignes ? Book a demo ou Contact us.








Tuiles Fabrico réelles, données d'exemple.