


 Connexion
 Blog
Codes d'arrêt pour lignes d'emballage : une liste prête à copier

Points clés
- Utilisez les mêmes 8 groupes sur chaque ligne et dans chaque usine ; ne faites varier que les raisons sous-jacentes.
- Attribuez chaque code à une perte OEE unique avant la mise en service.
- Séparez les cas de manque d'approvisionnement et de blocage des pannes propres à la machine.
- Donnez aux dépassements de changement de format et aux problèmes de matériau leurs propres codes, sinon ils retomberont sur l'équipe.
- Revoyez la liste toutes les deux semaines pendant les deux premiers mois, puis chaque trimestre.
Une liste utilisable de codes de raison d'arrêt pour une ligne d'emballage a deux niveaux : 8 groupes partagés par chaque machine, et moins de 10 raisons par machine en dessous. Chaque code est mappé à une perte OEE, de sorte que la liste alimente le rapport OEE sans tri manuel.
Fabrico, une plateforme OEE et MES léger, enregistre chaque arrêt automatiquement et demande à l'opérateur de confirmer la raison en une seule touche. Cela ne fonctionne que si la liste est assez courte pour être scannée en quelques secondes, c'est pourquoi la liste ci-dessous reste volontairement compacte. Copiez-la, supprimez ce dont votre ligne n'a pas besoin et renommez le reste dans les termes de votre usine.
Comment structurer une liste de codes de raison d'arrêt ?
Pensez en trois couches. L'opérateur ne voit que les deux dernières.
- Type de perte : quelle partie de l'OEE est touchée par l'arrêt. Cela est défini une fois par code et n'est plus demandé.
- Groupe : panne, changement, matériau, qualité, à court ou bloqué, arrêt court, planifié, utilités.
- Raison : la cause spécifique sur la machine, comme "rupture de capsules" ou "rupture de la bande d'étiquettes".
Les six grandes pertes fournissent les types de perte : défaillance d'équipement et réglage/installation affectent la Disponibilité ; idling, arrêts mineurs et vitesse réduite affectent la Performance ; défauts et rendement réduit affectent la Qualité. Si un code ne peut être classé dans l'une de ces catégories, ce n'est pas encore un bon code.
À quoi ressemble une liste prête pour une ligne d'emballage ?
| Groupe | Exemples de raisons | Perte OEE |
|---|---|---|
| Panne | Défaut électrique, panne mécanique, pression d'air basse, capteur défaillant, panne d'entraînement ou de moteur | Disponibilité : défaillance d'équipement |
| Changement | Changement de format, changement de SKU, nettoyage entre SKU, réglage de la ligne centrale, dépassement de temps de changement | Disponibilité : installation et réglage |
| Matériel | Pas de produit issu du procédé, pas de bouteilles ou canettes, étiquettes manquantes ou erronées, rupture de capsules, film ou blanks épuisés, colle vide | Disponibilité (imputé à l'approvisionnement) |
| Qualité | Blocage qualité, arrêt par peseuse de contrôle, code date erroné, arrêt détecteur de métaux | Disponibilité, avec rejets en Qualité |
| À court ou bloqué | À court à cause d'une machine en amont, bloqué par une machine en aval | Imputé à la machine qui s'est arrêtée en premier |
| Arrêt court | Bourrage, contenant tombé, mauvaise alimentation, déclenchement capteur, dégagé par l'opérateur | Performance : arrêts mineurs |
| Planifié | Maintenance planifiée, CIP, nettoyage allergènes validé, pause, réunion, pas de commandes | Temps planifié, exclu des pertes OEE |
| Utilités | Air comprimé, alimentation, vapeur, eau réfrigérée, réseau | Disponibilité (imputé aux utilités) |
Sous chaque groupe, ajoutez uniquement les raisons qui se produisent réellement sur cette machine. Un remplisseur a besoin de "bourrage bouteille à l'entrée" et de "défaut couple du bouchonneur". Un case packer a besoin de "magasin de blanks vide" et de "buse de colle bouchée". Un étiqueteur a besoin de "rupture de la bande d'étiquettes" et de "saut de colle". Notre guide codes de raison conviviaux pour l'opérateur couvre la formulation, et la conception des codes de raison d'arrêt approfondit la taxonomie.
Combien de codes sont trop nombreux ?
Le critère est la rapidité. Si un opérateur met plus de quelques secondes à trouver le code, il choisira le premier sur l'écran ou "Other". En pratique cela signifie :
- 8 groupes, identiques partout.
- Moins de 10 raisons par combinaison machine-groupe que l'opérateur voit réellement.
- Les codes non utilisés pendant trois mois sont retirés ou fusionnés.
- "Other" reste, mais il doit être rare, et chaque "Other" doit être accompagné d'une courte note.
Les arrêts courts sont l'exception qui demande de l'attention. Ils sont les arrêts les plus fréquents et les moins consignés. Aucun standard ne fixe le seuil d'un arrêt mineur : c'est typiquement une minute ou deux, et l'usine décide la limite. Décidez-la une fois, inscrivez-la et appliquez-la sur chaque ligne. Notre guide des micro-arrêts explique les compromis.
Quels codes ne doivent jamais être mélangés ?
- Planifié et non planifié. Un changement a un temps standard ; les minutes au-delà obtiennent leur propre code. Sinon chaque dépassement disparaît dans le temps planifié. Voir planned vs unplanned downtime.
- Faute propre et manque ou blocage. Un étiqueteur qui attend des bouteilles n'est pas un problème de l'étiqueteuse.
- Machine et matériau. Des blanks déformés ou un rouleau d'étiquettes défectueux ressemblent à une panne machine mais proviennent d'un fournisseur ou du stockage.
- Nettoyage validé et tout le reste. Le CIP et les nettoyages allergènes sont des étapes de sécurité alimentaire. Codez-les, mesurez-les, mais ne les traitez jamais comme une perte pour les raccourcir.
Quel impact a la liste en pratique ?
Ligne exemple (chiffres illustratifs, pas un client) : une ligne de jus où le journal de la semaine dernière montre un gros code "Remplisseuse arrêtée" avec 32 arrêts et 120 minutes. La nouvelle liste répartit ces mêmes minutes en quatre raisons.
| Nouveau code | Groupe | Arrêts | Minutes | Qui agit |
|---|---|---|---|---|
| Bourrage de bouteille à l'entrée du remplisseur | Arrêt court | 23 | 46 | Équipe ligne : guides |
| Rupture de capsules | Matériel | 3 | 30 | Approvisionnement matériaux |
| Défaillance couple du capsuleur | Panne | 2 | 28 | Maintenance |
| À court à cause du soufflage | À court | 4 | 16 | Responsable machine de soufflage |
| Total | 32 | 120 |
- Avant : un code, un responsable, aucune action. « La remplisseuse est mauvaise. »
- Après : quatre responsables. Les bourrages sont fréquents et courts (2 minutes en moyenne), les capsules s'épuisent rarement mais pendant 10 minutes chacune, le capsuleur tombe en panne deux fois pour 14 minutes chacune, et 16 minutes appartiennent à une autre machine.
- L'équipe peut réparer les guides cette semaine. L'approvisionnement peut définir un point de réapprovisionnement pour les capsules. Seulement 28 des 120 minutes sont un travail de maintenance.
Comment déployer une nouvelle liste de codes ?
- Partir des arrêts réels. Prenez le dernier mois d'arrêt et regroupez-les. La liste doit décrire ce qui arrive, pas ce qui pourrait arriver.
- Testez d'abord sur une ligne, avec les équipes de chaque poste, et révisez au bout de deux semaines.
- Demandez aux opérateurs quels codes ils n'ont pas trouvés et renommez-les dans leurs termes.
- Revoyez toutes les deux semaines : fusionnez les codes qui veulent dire la même chose, scindez les codes qui cachent deux causes.
- Copiez les groupes sur la ligne suivante, puis ajoutez les raisons machines spécifiques à cette ligne.
- Conservez une liste commune entre usines où les machines sont similaires, afin qu'un arrêt signifie la même chose partout, même si les écrans sont dans des langues différentes.
Où se situe Fabrico
Fabrico est une Manufacturing Performance Platform dotée de Computer Vision. L'OEE et un MES léger sont au cœur, avec de la vision par ordinateur sur les arrêts.
- Enregistrement automatique des arrêts à partir du signal machine, ainsi l'arrêt existe avant que quelqu'un choisisse un code.
- L'opérateur confirme la raison en une touche à partir de la courte liste pour cette machine.
- Un clip caméra comme preuve d'arrêt, lorsqu'une caméra surveille la station, de sorte que "Other" obtienne une vraie raison.
- Les pertes classées par coût, transformant la liste de codes en liste prioritaire.
- Une vue unique à travers les sites avec les mêmes groupes partout.
Vous démarrez par un pilote sur une ligne, avec une baseline et une date de décision convenues à l'avance. Il n'y a pas de plan gratuit ni de niveaux : chaque site reçoit un devis. Voyez comment un arrêt obtient sa raison et son clip sur notre page computer vision OEE.
Foire aux questions
Qu'est-ce qu'un code de raison d'arrêt ?
C'est l'étiquette qui dit pourquoi une machine ou une ligne s'est arrêtée, comme "rupture de capsules" ou "rupture de la bande d'étiquettes". Chaque code appartient à un groupe et est mappé à une perte OEE.
Combien de codes de raison d'arrêt une ligne d'emballage devrait-elle avoir ?
Utilisez environ 8 groupes pour l'ensemble de l'usine et moins de 10 raisons par machine et groupe que l'opérateur voit. Si les gens ne trouvent pas un code en quelques secondes, la liste est trop longue.
Les codes "à court" et "bloqué" doivent-ils exister ?
Oui, mais imputez les minutes à la machine qui s'est arrêtée en premier. La machine en attente était correcte ; sa propre Disponibilité ne doit pas porter la faute d'une autre machine.
Le changement est-il compté comme un arrêt ?
Le temps standard de changement est souvent traité comme planifié. Les minutes au-delà du standard sont une perte et ont besoin d'un code propre, afin que les dépassements ne disparaissent pas.
Que faire du code "Other" ?
Conservez-le, faites-en sorte qu'il soit rare et demandez une courte note à chaque utilisation. Examinez les notes toutes les deux semaines et transformez les notes répétées en nouveaux codes.
Essayez la liste sur une ligne
Apportez une ligne et le journal des arrêts du mois dernier. Nous montrerons comment les mêmes minutes se présentent avec une courte liste de codes et un prix par arrêt.
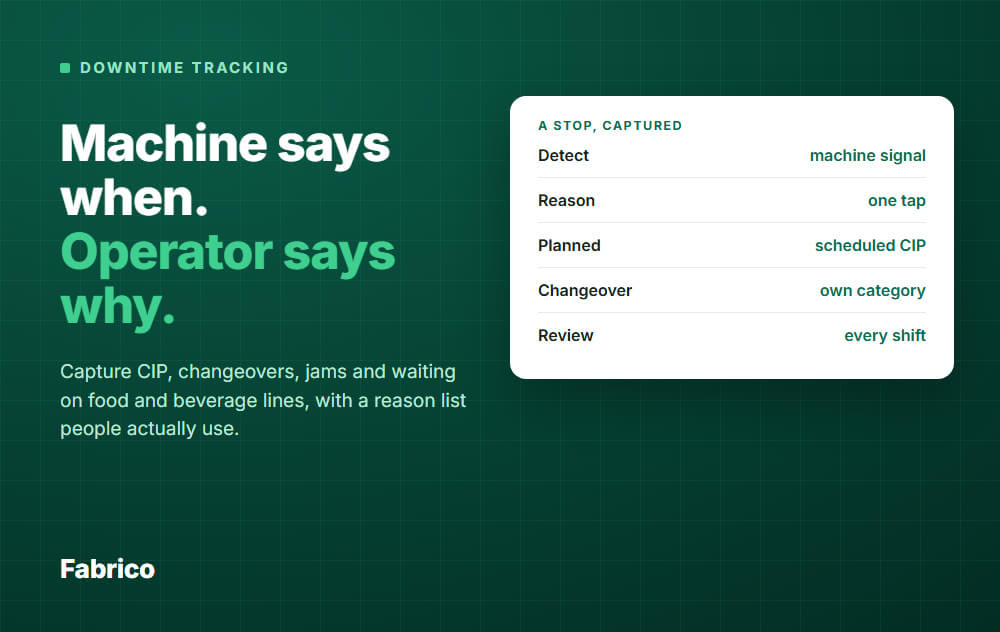
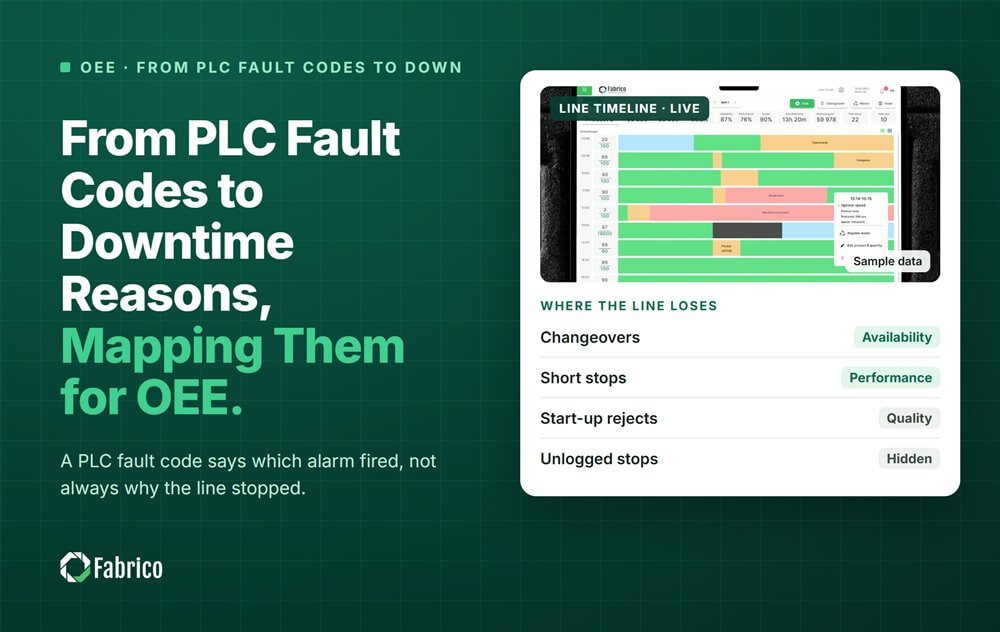








Tuiles Fabrico réelles, données d'exemple.