


 Вход
 Блог
Как да проследите престой на линии за храни и напитки

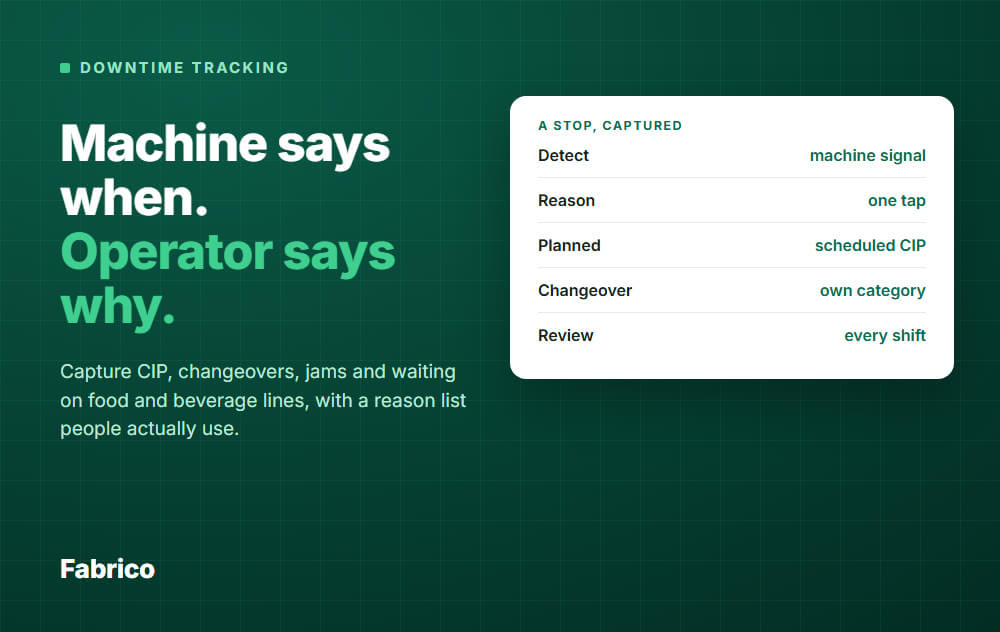
Накратко: За да проследите престой на линия за храни или напитки, нека машината запише кога спира, а операторът посочи причината с едно докосване.
- Използвайте кратък списък с причини, организиран около почистване, CIP, смени, засядания и изчакване.
- Кодирайте планираните спирания отделно от непланираните и запишете как всяко се отчита в OEE.
- Засичайте микропрестои от сигналите на машината, защото никой не ги записва.
- Преглеждайте данните всяка смяна, или операторите спират да им вярват.
Повечето заводи вече "проследяват" престоя. На пълнителя виси папка с хартия, или електронна таблица се попълва в края на смяната.
Усилието е налице. Но хартията пропуска кратките спирания и губи причините.
Този наръчник е за улавяне на престои на пълнителни, опаковъчни и обработващи линии, така че числата да са пълни и операторите действително да използват системата.
Не става въпрос за отстраняване на причините. За това прочетете how to reduce downtime in food and beverage manufacturing.
Защо линиите за храни и напитки са трудни за проследяване
Линиите за храни и напитки имат загуби, които другите дискретни заводи виждат по-рядко.
- Почистването и CIP отнемат планирано време всеки ден.
- Смените се правят между вкусове, рецепти, формати и етикети.
- Продуктът е мокър, лепкав или крехък, затова засяданията са чести и кратки.
- Линиите са свързани: когато капачковачът спре, пълнителят скоро също спира.
- Пране с вода прави използването на таблети и документация на пода неудобно.
Ако запишете всичко това като една обща категория "спиране", не научавате нищо. Ако използвате 60 кода, никой не избира правилния.
Добрата система за проследяване е някъде между двете.
Стъпка 1: Решете кое се брои като престой
Напишете едно правило и го сложете на стената. Например: престой е всяко време, когато линията е планирана да работи и не работи.
Работата с по-ниска скорост не е престой, това е загуба от производителност. Бракът и преправянето са загуби от качество. Следете и тях, но не в този списък.
След това решете как да третирате трите трудни групи.
Планирани спирания
Планирани CIP и планирано почистване са планирани спирания. Кодирате ги, така че да са видими, но да не изглеждат като повреди.
Почистване, което никой не е планирал, като след разлив или неуспешен тампон, е непланирано. Кодирате CIP, който работи по-дълго от стандарта, като превишение.
Дали планираното почистване намалява OEE зависи от дефиницията на вашия завод. Някои заводи го извеждат от планираното производствено време. Други го броят като загуба на наличност.
И двата подхода могат да работят. Изберете един, запишете го и го прилага във всяка линия, иначе линиите не могат да се сравняват.
Смени
Дайте на смените собствена категория. Смяна на вкус, формат или етикет имат различно целево време, така че ги разделете.
Планирано не означава безплатно. Обичайният OEE поглед отчита времето за смяна като загуба на наличност, защото линията е планирана и не произвежда продукт.
Някои заводи въпреки това изключват смените. Това е тяхната дефиниция, но тя повишава числото без да спестява нито минута. Изчисленията по-долу показват с колко.
Звездяване и блокирано време
"Starved" означава, че машината няма нищо идващо от нагоре по потока. "Blocked" означава, че не може да предаде продукт надолу по потока.
Ако пълнителят спре, защото етикетиращата машина след него е спряла, запишете минутите на пълнителя като блокирани и посочете етикетиращата машина като причина. В противен случай пълнителят бива обвинен за спирания, които той не е причинил.
За OEE на линия отчетете спиранията в една точка, обикновено в машината-ограничител, за да една и съща спиране не се отчита два пъти.
Стъпка 2: Създайте кратък списък причини
Целете се в 8 до 15 първостепенни причини. Операторите трябва да намират своята причина за две секунди.
| Група | Примерни причини | Тип |
|---|---|---|
| Почистване | Планиран CIP, промиване, санитарна проверка | Планирано |
| Смяна | Смяна на вкус или рецепта, части за формат, етикет | Смяна |
| Засядания и боравене | Задръстване на бутилка или кутия, засядане на кашон, дефект на етикета | Непланирано |
| Изчакване | Материали, опаковки, персонал, одобрение за качество | Непланирано |
| Авария на оборудване | Аларма на машина, сензор, уплътнение или клапан | Непланирано |
| Инспекция и кодиране | Детектор за метал, контролно тегло, принтер на дата | Непланирано |
| Процес | Температура, смесване, време на задържане, охлаждане | Непланирано |
Запазете поле за свободен текст за редки случаи, но не позволявайте то да стане най-често използваната причина.
Спирания поради алергени и хигиена
Дайте на смените за алергени и задържания по хигиенни причини собствена причина. Те имат фиксирана процедура и никога не бива да се съкращават за да подобрят число.
Когато се виждат отделно, също можете да планирате графика около тях.
Стъпка 3: Нека машината запише спирането
Машината знае кога е спряла, колко дълго е била спряна и колко често. Хората са лоши в трите неща.
Изберете метод за улавяне за всяка машина, не за целия завод.
| Машина | Как да улавяте |
|---|---|
| Модерен пълнител, запечатващ, опаковач | Четене на цикли и спирания от PLC |
| По-стара или полуавтоматична машина | Добавяне на IoT устройство с външен сензор |
| Ръчен или смесен етап | Използвайте камера за отчитане на продукция и откриване на цикли |
| Няма наличен сигнал | Операторът въвежда старт, стоп и брой на таблет |
Смесен завод е нормален. Всички източници могат да хранят едно OEE изчисление.
Микропрестои
Засядане, което се изчиства за 20 секунди, никога няма да бъде записано в папката. Десет такива на час са над 25 минути в 8-часова смяна.
Само машинните данни ги улавят. Обикновено те се броят като загуба от производителност, а не като наличност, и вашето собствено правило задава дължината, която ги разделя. Вижте micro-stops за това как да ги дефинирате и отчитате.
Стъпка 4: Нека операторът добави причината
Машината казва кога. Операторът казва защо. Направете тази втора стъпка почти безплатна.
- Един екран, големи бутони, шест до десет най-чести причини първи.
- Причината се пита когато настъпи спирането, не в края на смяната.
- Таблет или телефон близо до линията, в носител безопасен за пране където е нужно.
- С ръкавици: без писане, без превъртане през дълъг списък.
Кратките спирания могат да се групират. Питайте за причина след като спирането премине зададена дължина, например две минути, и оставете по-кратките да се броят като микропрестои.
Стъпка 5: Направете го рутинa за смяната
Данните, които никой не преглежда, скоро престават да бъдат въвеждани. Изградете три навика.
Начало на смяна
Проверете, че линията, продуктът и целевата скорост са настроени правилно. Неправилна номинална скорост прави OEE странен от първия час.
По време на смяната
Супервизорът гледа живия статус на линията. Всяко спиране без причина получава бърз подсказване.
Край на смяна
Отделете пет минути за трите най-големи причини. Изчистете некласифицираното време. Тук е и мястото където екипът се съгласява какво да опита след това.
За няколко седмици подредете причините с Парето за престои. Подреждането показва къде наистина отиват минутите.
Работен пример: какво показват данните
Примерни числа, не от реален завод. Пълнителна линия е планирана за 480 минути и записва 160 минути спирания.
- Смяна: 45 минути
- Планиран CIP: 40 минути
- Засядания и микропрестои: 30 минути (20 в спирания под две минути, 10 в по-дълги задръствания)
- Изчакване за материали: 25 минути
- Некласифицирани: 20 минути
Тук 20 от 160 минутите нямат причина. Това е една минута спиране от осем, която никой не може да обясни.
Затова първата цел е некласифицираното време, не засяданията. Намалете го близо до нула и останалите четири числа могат да се доверят.
След това проверете двете групи, които хората обикновено пропускат. Съставени ли са 30-те минути засядания от много кратки спирания? Ако да, машинният сигнал ги е намерил и хартиеният регистър не би го направил.
Изчакващото време винаги ли е от един и същи материал или от една и съща смяна? Записът вече показва този модел, който седмичният обзор скрива.
Как вашата дефиниция променя наличността
20-те минути микропрестои отиват в представянето, така че работното време е 340 минути във всеки случай по-долу. Само дефиницията се променя.
| Дефиниция на завода | Планирано време | Престой | Наличност |
|---|---|---|---|
| CIP и смяната и двете се броят като престой | 480 min | 140 min | 340 / 480 = 71% |
| CIP е изключен, смяната се брои | 440 min | 100 min | 340 / 440 = 77% |
| CIP и смяната и двете са изключени | 395 min | 55 min | 340 / 395 = 86% |
Същата линия, същата смяна, един и същ продукт. Сравняването на 71% на една линия с 86% на друга не казва нищо, докато дефинициите не съвпаднат.
Само тогава решете какво да подобрите, като използвате наръчника за намаляване на престой, свързан по-горе.
Чести грешки
- Прекалено много кодове. Операторите избират първия или "друго".
- Отчитане на CIP като повреда. Планираното почистване принадлежи на собствена група.
- Отнасяне на планираното време като свободно. Смени и почистване все още използват часове на линията, така че продължавайте да ги измервате.
- Една номинална скорост за всеки формат. Тя прикрива истинската загуба на скорост.
- Обвиняване на грешната машина. Starved и blocked времето е симптом, не причина.
- Причини въвеждани в края на смяната. Паметта е лоша след осем часа.
- Липса на обратна връзка. Ако операторите никога не виждат резултата, спират да въвеждат причини.
Какво е добро
- Всяко спиране има начало и край, и всяко спиране над зададената дължина има причина.
- Некласифицираното време е малък дял от общото време на спиранията.
- Планираните, смените и непланираните спирания се отчитат поотделно.
- Микропрестоите се броят и се показват отделно.
- Екипът преглежда данните при всяка смяна.
Тогава наличността става нещо, на което може да се доверите. Вижте OEE availability за това как спиранията влияят на числото.
Как Fabrico се справя с това
Fabrico е лек MES в облака, фокусиран върху OEE и престои. Това не е пълен MES: планиране и разписание на производството все още не са част от него, а изпращане на задачи, рецепти и маршрути не са включени.
- Чете цикли и спирания от PLC или от IoT устройство с външни сензори. AI камери броят продукцията и откриват цикли там, където няма машинен сигнал.
- Всяко спиране на свързана машина се записва с време на започване и продължителност, а микропрестоите се откриват от машинния сигнал.
- Когато линия е спряна, карта показва времето на спиране и три бързи действия: Add stoppage reason, Start changeover и Task.
- Операторите маркират причината за всяко спиране на таблет или телефон, от вашия собствен списък с кодове причини.
- Престоят се показва по причина, машина и смяна, до жив изглед на OEE по линия.
- Добри части и брак могат да се въвеждат на таблет там, където няма сензор за брой.
Вижте Fabrico MES and OEE и downtime tracking software review.
Book a demo или Contact us.
Какво хората питат след това
Мога ли да започна с хартиен регистър или електронна таблица?
Да, ако нямате нищо в момента. Записвайте машина, старт, край, причина, смяна и кратка бележка. Ще пропусне кратките спирания и ще закръглява времената, така че го третирайте като първа стъпка.
Трябва ли CIP да се брои като престой?
Следете го и по двата начина, като собствена планирана група. Дали ще намали OEE зависи от дефиницията на вашия завод, затова запишете правилото. Задайте стандартна дължина и кодирате превишенията отделно.
Колко дълго трябва да е спирането, преди да поискаме причина?
Няма фиксиран стандарт. Две минути е разумно начало. По-кратките спирания се броят като микропрестои от машинния сигнал.
Мога ли да следя престои на стари машини?
Да. IoT устройство с външен сензор може да чете машина, която няма използваем PLC сигнал.
Каква е разликата между OEE софтуер и проследяване на престои?
Проследяването на престои записва спирания и причини. OEE софтуерът също взема данни за скорост и брой добри части и изчислява наличност, производителност и качество.
Как да сложа цена на спрян час?
Използвайте безплатния наръчник на why lines stop.
Готови да го видите на вашите линии? Book a demo или Contact us.
Свързани статии








Реални плочки на Fabrico, примерни данни.