


 Iniciar sesión
 Blog
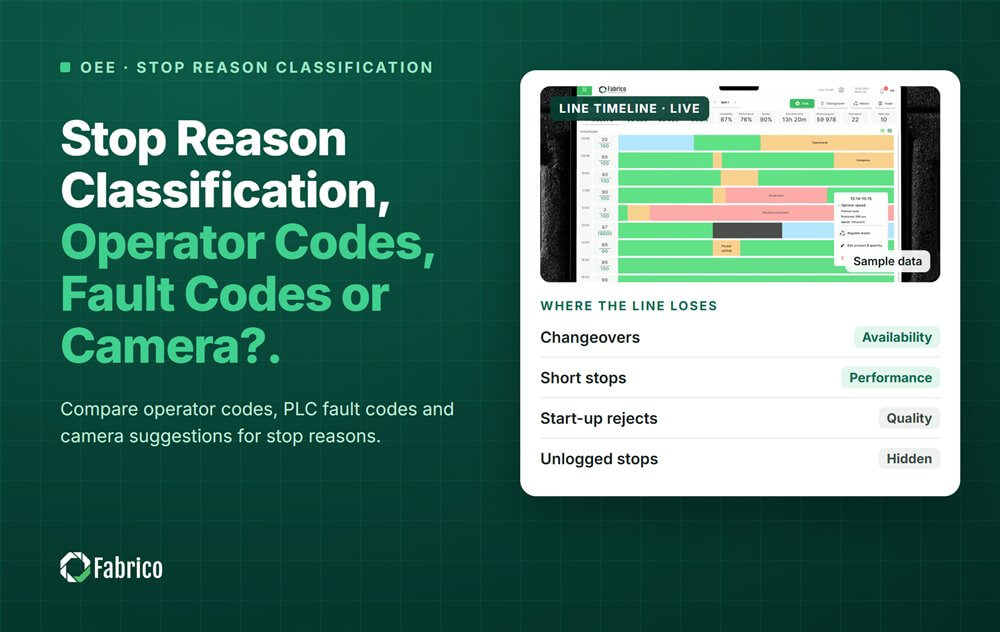
Clasificación de razones de parada: ¿códigos de operario, códigos de fallo o cámara?

Puntos clave
- Use los tres, cada uno donde es fuerte: códigos de fallo para fallos claros, el operario para el porqué, la cámara donde la señal está ciega.
- Un código de fallo dice lo que la máquina vio, no por qué. Mapee los claros y deje el resto a las personas.
- Mantenga 10 a 20 códigos por línea. Más de 30 hace que la selección sea poco fiable.
- Establezca dos números: una duración mínima de parada y un umbral de paradas cortas.
- La cámara sugiere, el operario confirma con un toque, y el clip queda como evidencia.
En cifras
- Las plantas grandes sufren un promedio de 25 incidentes de tiempo de inactividad no planificado al mes, frente a 42 en 2019. (Siemens, 2024)
- 79% de los encuestados de CPG y envasadores por contrato nombran problemas relacionados con el proceso entre sus tres principales causas de inactividad. (PMMI, 2026)
- Volver a poner la producción en marcha tras una parada no planificada toma en promedio 81 minutos, frente a 49 minutos hace cinco años. (Siemens, 2024)
La mayoría de las líneas necesitan los tres métodos, cada uno para las paradas que maneja bien. Mapee los códigos de fallo de máquina claros a razones. Deje que el operario dé el porqué desde una lista corta. Añada sugerencias de cámara donde no hay señal o nadie vio la parada.
Fabrico es una plataforma de rendimiento manufacturero habilitada con visión por computadora. Su OEE (overall equipment effectiveness) y su MES ligero (manufacturing execution system) registran las paradas automáticamente. Calcula cada pérdida en dinero y muestra el OEE en vivo por línea y turno.
¿Cuáles son las tres formas de clasificar la razón de una parada?
El tiempo de la parada es la parte fácil. La razón viene de uno de tres sitios:
- Códigos de operario: el operario elige una razón de una lista en la pantalla de la línea.
- Códigos de fallo de la máquina: el PLC (programmable logic controller) informa un número de fallo, mapeado una vez a una razón.
- Sugerencias de cámara: una cámara sugiere una razón probable a partir de la escena; el operario la confirma con un toque.
| Códigos de operario | Códigos de fallo | Sugerencia de cámara | |
|---|---|---|---|
| Bueno en | El porqué: material, personas, una comprobación de calidad | Temporización exacta, sin teclear, averías claras | Estaciones sin señal, máquinas desabastecidas o bloqueadas, un clip como evidencia |
| Débil en | Listas largas, entrada tardía, paradas cortas | Dice lo que la máquina vio, no por qué; nada de una máquina sin PLC | Necesita vista clara y luz estable; no puede ver dentro de la máquina |
Un código como "label sensor fault" es un hecho sobre la máquina. No dice si el sensor falló, se ensució o vio una botella torcida.
El estándar OPC UA for Machinery ayuda un poco. OutOfService significa que la máquina no puede trabajar, por ejemplo por un error. NotExecuting significa que está bien pero esperando, por material, un cambio o una orden. Eso te dice quién tiene a cargo la parada, no qué arreglar. ¿Nuevo en controladores? Lee qué hace un PLC en la fabricación.
¿Cuántos códigos de razón de parada debería tener una línea?
Apunte a 10 a 20 códigos por línea. Más de 30 hace que la selección del operario sea poco fiable y "Other" crece.
- Empiece por las seis grandes pérdidas: averías y ajustes afectan la disponibilidad, paradas menores y funcionamiento lento afectan el rendimiento, defectos y rendimiento reducido afectan la calidad. Divida cada una en 2 a 5 códigos.
- Nombre lo que el operario puede ver, como "film break" o "no cases", no una causa raíz.
- Fije el cubo OEE de cada código en la configuración, no en la cabeza del operario.
- Pruebe la lista: dé a tres operarios las mismas cinco paradas y reescriba cualquier par de códigos que confundan.
Nuestra guía sobre tiempos de inactividad no clasificados muestra la revisión diaria que mantiene "Other" pequeño.
¿Qué duración mínima de parada y umbral de paradas cortas debe establecer?
No hay un estándar para ninguno de los dos números, así que su planta decide con las personas que operan la línea.
- Duración mínima de parada: la pausa más corta que cuenta como parada. Una regla común marca un ciclo 1.5 a 2 veces más largo que el ciclo ideal. Las pausas más cortas son funcionamiento lento.
- Umbral de parada corta: las paradas por debajo se cuentan como paradas cortas, sin discusión. Las paradas por encima reciben una razón. Dos minutos es un ejemplo común.
Una parada menor suele durar uno o dos minutos. El umbral decide dónde caen esos minutos: por debajo en rendimiento, por encima en disponibilidad. El OEE permanece igual; el diagnóstico cambia.
No descarte las paradas cortas. Nuestra guía sobre micro paradas muestra cómo encontrar la estación detrás de ellas.
¿Cómo combinar códigos de operario, códigos de fallo y sugerencias de cámara en una línea?
Dé a cada parada una fuente para su razón, en un orden fijo:
- Primero un código de fallo claro. Si está mapeado a una razón única, como "glue temperature low", nadie es preguntado.
- Después una sugerencia de cámara, en las estaciones que cubre la cámara. El operario la confirma o cambia con un toque.
- Un código de operario para el resto, elegido de la lista corta justo después del reinicio.
- Paradas cortas por regla: contadas por debajo del umbral, sin pregunta.
- Una revisión diaria de lo que sigue en "Other" o sin confirmar.
Coloque cámaras donde la señal está ciega: estaciones manuales, cintas que pueden funcionar vacías y máquinas sin PLC. Para la configuración de la cámara, vea cómo conectar cámaras de línea a códigos de inactividad MES.
¿Cuánto "Other" elimina cada método? Un ejemplo práctico
Línea de muestra (números ilustrativos, no un cliente). Una línea de envasado de snacks funciona 10 turnos a la semana a 120 bolsas por minuto. El umbral de paradas cortas es 2 minutos, y la lista tiene 16 códigos.
En la semana, 90 paradas duran 2 minutos o más: 540 minutos. Otros 210 paradas cortas, 170 minutos, se cuentan por regla y se excluyen de la tabla. Aquí está la misma semana gestionada de tres maneras:
| Configuración | Código operario (min) | Código fallo (min) | Cámara sugerida, operario confirmó (min) | "Other" o en blanco (min) | Participación "Other" |
|---|---|---|---|---|---|
| 1. Solo códigos de operario | 378 | 0 | 0 | 162 | 30.0% |
| 2. Añadir mapeo de códigos de fallo | 252 | 180 | 0 | 108 | 20.0% |
| 3. Añadir cámaras en 2 estaciones ciegas | 252 | 180 | 81 | 27 | 5.0% |
Nota sobre el método: Línea de muestra, números ilustrativos, no un cliente. Cada resultado anterior proviene de las entradas listadas y de la fórmula mostrada con ellas, así que puede repetir el cálculo con los números de su propia línea.
- Configuración 1: 162 / 540 = 30.0% de los minutos de parada no tienen una razón utilizable.
- Configuración 2: 180 minutos ahora toman su razón de un código de fallo: 126 minutos que los operarios habían codificado y 54 que habían sido "Other". "Other" cae a 108 minutos, o 20.0%.
- Configuración 3: las cámaras sobre el alimentador y la mesa manual de embalado cubren paradas que ni la señal ni una persona vieron. Las sugerencias confirmadas quitan 81 minutos de "Other", dejando 27, o 5.0%.
La mayor nueva causa es el alimentador funcionando vacío: 48 de los 81 minutos. Con un margen de ejemplo de $0.15 por bolsa (€0.15 en una planta euro), eso es 48 x 120 x $0.15 = $864 por semana.
Esa pérdida antes se escondía dentro de "Other". Los últimos 27 minutos van a la revisión diaria; una causa que reaparece se convierte en un nuevo código.
¿Con qué método de razón de parada debería empezar?
Empiece con lo que tiene. Si las máquinas tienen PLCs, mapee primero los códigos de fallo claros: no cuesta tiempo de operario. Luego reduzca la lista del operario a 10 a 20 códigos. Añada una cámara al final, donde "Other" siga siendo alto.
En Fabrico, una máquina se conecta a través de un PLC, un dispositivo Fabrico IoT o una cámara AI, y la propia máquina no necesita PLC. El operario confirma la razón con un toque, y un clip de cámara puede servir de evidencia. Fabrico comienza con un piloto en una línea.
Vea las tres fuentes en una línea de tiempo en la página de la función OEE con visión por computadora. Lea cómo una cámara alimenta cada pérdida en OEE con visión por computadora. No hay plan gratuito y no hay niveles: cada planta recibe una cotización.
Prueba de una planta nombrada: ABB informa un 20% menos de tiempo de inactividad con Fabrico. Lea el caso ABB.
Toyota describe el andon en palabras sencillas: cuando el equipo se detiene, "se enciende para notificar a los trabajadores de la anormalidad." (Toyota, Toyota Production System)
Preguntas frecuentes
¿Qué es un código de razón de parada?
Un código de razón de parada es una etiqueta corta para por qué una línea se detuvo, como "film break" o "no cases". Cada código pertenece a un cubo de pérdida OEE, por lo que sus minutos caen en disponibilidad, rendimiento o calidad de la misma manera cada vez.
¿Pueden los códigos de fallo PLC reemplazar la entrada del operario?
Para fallos claros, sí: un código que se mapea a una sola razón no necesita pregunta. Para el resto, no. Un código de fallo dice lo que la máquina vio, no por qué. Muchas paradas, como esperar material, no generan ningún código de fallo. Mantenga al operario para esos casos.
¿Por qué los operarios eligen "Other" con tanta frecuencia?
Normalmente porque la lista es demasiado larga, la pregunta llega demasiado tarde, o falta el código correcto. Rara vez es pereza. Acorte la lista, pregunte justo después del reinicio, lea el texto libre "Other" cada mes y convierta las respuestas comunes en nuevos códigos.
¿Necesita una cámara su propia lista de razones?
No. Debe sugerir razones de la misma lista que usan los operarios. Entonces una razón de cámara confirmada y una escrita caen en la misma columna Pareto. Dé a las estaciones con cámara unos pocos códigos que un clip pueda mostrar, como atasco en entrada o convoyero desabastecido.
Artículos relacionados
Lo último de nuestro blog



Tarjetas reales de Fabrico, datos de ejemplo.