


 Iniciar sesión
 Blog
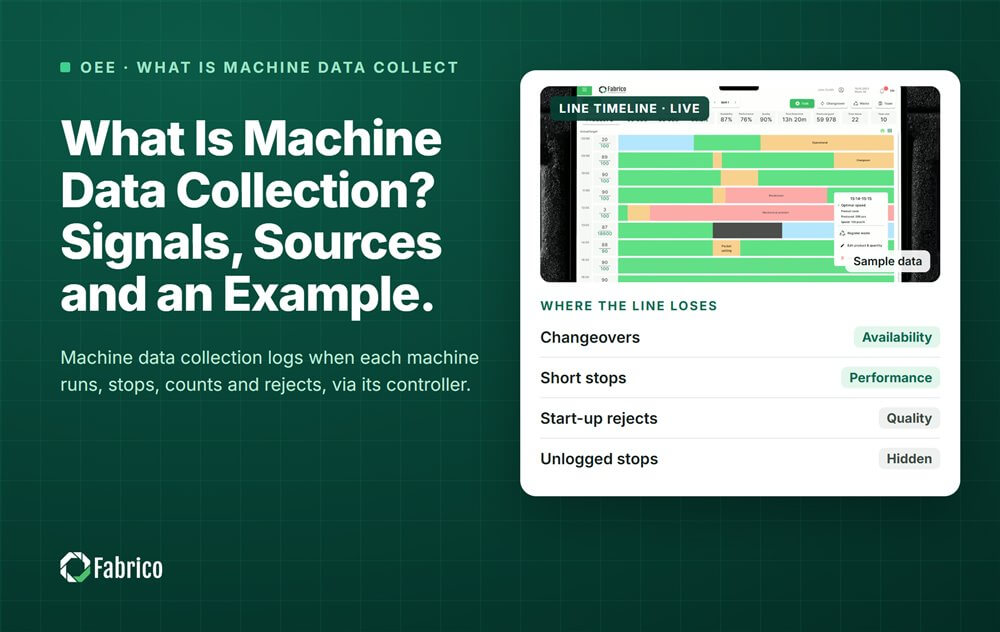
¿Qué es la recopilación de datos de máquinas? Señales, fuentes y un ejemplo

Puntos clave
- La recopilación de datos de máquinas captura cuatro señales sin un portapapeles: estado de funcionamiento, conteo de ciclos, código de fallo y bandera de calidad.
- Las señales provienen del PLC (controlador lógico programable), un sensor retrofit o una cámara IA. El operario añade la razón de una parada.
- La recopilación de datos en planta es lo que la gente introduce. La recopilación de datos de máquinas es lo que informa la máquina. Una planta necesita ambos.
- Los datos de máquina alimentan OEE (Overall Equipment Effectiveness) en vivo por línea y turno y tiempos de inactividad por causa.
En cifras
- Sólo el 8% de las aproximadamente 5 millones de fábricas del mundo usan un MES comercial; muchas más dependen de herramientas internas, complementos ERP, hojas de cálculo o papel. (IoT Analytics, 2025)
- Las plantas grandes sufren un promedio de 25 incidentes de tiempo de inactividad no planificado al mes, frente a 42 en 2019. (Siemens, 2024)
- Volver a poner la producción en marcha tras una parada no planificada lleva una media de 81 minutos, frente a 49 minutos cinco años antes. (Siemens, 2024)
La recopilación de datos de máquinas (MDC) es la captura automática de lo que hace una máquina, tomada directamente de la máquina sin que nadie lo escriba. Las señales principales son estado de funcionamiento, conteo de ciclos, código de fallo y bandera de calidad, cada una con una marca temporal.
Fabrico es una plataforma de rendimiento de fabricación con visión por ordenador. Las máquinas se conectan a ella a través de un PLC, un dispositivo Fabrico IoT o una cámara IA, y muestra OEE en vivo por línea y turno. Esta guía cubre las señales, de dónde vienen y a qué alimentan, con un turno de ejemplo.
¿Qué señales captura la recopilación de datos de máquinas?
Cuatro señales cubren la mayoría de lo que OEE y una lista de paradas necesitan:
| Señal | Qué indica | Qué alimenta |
|---|---|---|
| Estado de funcionamiento | En funcionamiento, parado, en reposo o apagado | Disponibilidad y la lista de paradas |
| Conteo de ciclos | Un pulso por unidad o por ciclo | Recuento total, por tanto Performance |
| Código de fallo | Qué alarma ha levantado la máquina | Una primera pista sobre la razón de la parada |
| Bandera de calidad | Se rechazó una unidad | Recuento bueno, por tanto Quality |
Cada señal necesita una marca temporal fijada en la fuente, por el PLC o la pasarela, no cuando llega a la base de datos. Mantenga todos los relojes de los dispositivos sincronizados. Si los relojes se desincronizan, los tiempos de inicio y fin de las paradas se desplazarán con ellos.
La planta también decide cuándo una pausa corta cuenta como parada. No hay un estándar que fije ese corte, así que escríbalo y úselo en cada línea.
¿De dónde vienen los datos de máquinas?
Cuatro fuentes dan las señales, y una persona da la razón:
- El PLC. Lea estado de funcionamiento, recuentos y códigos de fallo desde el controlador, y nunca escriba en él. Los nombres de tags varían según la marca, así que mapéelos una vez por máquina.
- La torre de señalización. La luz de columna ya muestra el estado de la máquina. Cableada en paralelo, da una señal de funcionamiento sin cambiar el programa del PLC.
- Un dispositivo IoT retrofit con sensores externos. Una pinza de corriente muestra si el motor consume energía, por tanto si está en funcionamiento o en reposo. Un sensor de ciclos cuenta unidades o golpes. Así es como se conecta una máquina sin PLC.
- Una cámara IA. Cuenta la producción y registra paradas en estaciones manuales y de envasado donde no existe señal de máquina. Observa el proceso, no a la persona.
- El operario. La máquina sabe que se paró, no por qué. El operario añade la razón, idealmente con un solo toque.
Muchas líneas usan una mezcla: el PLC donde su señal es fiable, sensores en máquinas antiguas, una cámara donde la gente hace el trabajo. Nuestra guía sobre qué hace un PLC en una planta explica el controlador, y monitorización OEE sin PLC cubre máquinas que no tienen ninguno.
¿En qué se diferencia la recopilación de datos de máquinas de la recopilación en el taller?
La recopilación de datos en el taller es lo que la gente introduce en la planta: inicio y fin de pedido, producto, equipo, razones de parada, recuentos manuales de desecho y comentarios. La recopilación de datos de máquinas es lo que la máquina informa por sí misma.
- Lo que hace bien: los datos de máquina dan tiempos y recuentos exactos. Las personas dan las razones, los pedidos y el contexto.
- Punto débil: los datos de máquina saben que ocurrió una parada, no por qué. Los registros manuales olvidan paradas cortas y redondean los tiempos.
Así que los dos funcionan en pareja. La máquina dice cuándo y cuánto duró. La persona dice por qué y si fue planificado.
¿Qué alimenta la recopilación de datos de máquinas?
- OEE en vivo por línea y turno. El estado de funcionamiento da Disponibilidad. El conteo de ciclos frente al tiempo de ciclo ideal da Performance. La bandera de calidad da Quality.
- Tiempo de inactividad por causa. Cada parada tiene un inicio, un fin, una duración y una razón, así que un diagrama de Pareto muestra las principales pérdidas.
- Pérdidas en dinero. Minutos de parada x ritmo de línea x margen ponen un precio a cada pérdida.
Para la parte OEE, lea cómo recopilar datos OEE en los que pueda confiar y nuestra comparación de métodos manuales, PLC y cámara.
¿Cómo es un ejemplo de recopilación de datos de máquinas?
Línea de ejemplo (números ilustrativos, no un cliente): una línea de embotellado de zumo, un turno de 480 minutos planificados. El llenador es el cuello de botella, con un tiempo de ciclo ideal de 0.5 s por botella (120 botellas por minuto).
| Máquina | Fuente | Qué capturó en el turno |
|---|---|---|
| Filler | PLC, solo lectura | Señal de marcha encendida 432 minutos, 46.080 botellas, 9 paradas de 48 minutos en total |
| Etiquetadora | Dispositivo retrofit: pinza de corriente y sensor de ciclo | 3 paradas, 21 minutos en total |
| Pesadora de control | Señal de rechazo (bandera de calidad) | 480 botellas rechazadas |
| Embalado manual | Cámara IA | 3.800 cajas de 12 contadas, 2 paradas cortas guardadas como clips |
Nota metodológica: Línea de ejemplo, números ilustrativos, no un cliente. Cada resultado anterior proviene de las entradas listadas y de la fórmula mostrada con él, por lo que puede repetir el cálculo con los números de su propia línea.
La aritmética:
- Disponibilidad = 432 / 480 = 90.0%.
- Performance = (0.5 s x 46,080) / (432 x 60 s) = 23,040 / 25,920 = 88.9%.
- Recuento bueno = 46,080 menos 480 = 45,600. Quality = 45,600 / 46,080 = 99.0%.
- OEE = 0.900 x 0.889 x 0.990 = 79.2%.
- Comprobación: 45,600 x 0.5 s = 380 minutos, y 380 / 480 = 79.2%.
Tres de las paradas del filler comienzan justo después de las tres paradas de la etiquetadora. El filler quedó bloqueado, por lo que esas paradas pertenecen a la etiquetadora, no al filler. La cámara contó 3.800 cajas, que son 45.600 botellas, lo mismo que el recuento bueno. Los recuentos coinciden.
El dinero: 48 minutos de parada x 120 botellas = 5.760 botellas no hechas. Con un margen de ejemplo de $0.10 por botella (o €0.10 en una planta euro), las paradas cuestan $576 en un turno.
¿Cómo se inicia la recopilación de datos de máquinas en una línea?
- Elija una línea, idealmente el cuello de botella.
- Liste las cuatro señales para cada máquina y de dónde vendrá cada una.
- Lea el PLC sin escribir en él. Añada sensores o una cámara donde no haya señal.
- Acepte el umbral de parada y una lista corta de razones con los operarios.
- Compruebe los conteos frente a las cajas empaquetadas y el informe del turno hasta que coincidan.
Con Fabrico, la propia máquina no necesita PLC. Los dispositivos se conectan en aproximadamente un mes, y el despliegue completo tarda 3 - 4 meses. Las paradas se registran automáticamente, el operario confirma cada razón con un toque, y el clip de la cámara queda como evidencia. Las pérdidas se clasifican por dinero.
No hay plan gratuito ni niveles: cada planta recibe un presupuesto. Vea cómo las paradas obtienen una razón y un clip en la página de computer vision OEE. Para comparar herramientas, lea nuestra reseña 2026 de software de recopilación de datos de fabricación.
Prueba de una planta nombrada: Ficosota elevó el OEE de toda la fábrica de 53.1% a 59.6%, con producción buena aumentando un 23.2% al mes de junio a septiembre de 2026. Lea el caso Ficosota.
Toyota describe el andon en palabras sencillas: cuando el equipo se detiene, «se enciende para notificar a los trabajadores de la anormalidad.» (Toyota, Toyota Production System)
Preguntas frecuentes
¿Qué es un software de recopilación de datos de máquinas?
Es un software que recibe señales de máquinas, las almacena con marcas temporales y las convierte en OEE, listas de paradas e informes de turno. Puede leer PLC, sensores retrofit o cámaras. Busque lectura de PLC sin escritura, reglas de parada claras y una forma rápida para que los operarios añadan razones.
¿Necesito un PLC para recopilar datos de máquinas?
No. Un dispositivo retrofit con pinza de corriente muestra cuándo una máquina funciona, y un sensor de ciclo cuenta unidades. En estaciones manuales o de envasado, una cámara IA puede contar la producción y registrar paradas. Donde exista un PLC, leerlo suele ser la fuente más barata de tiempos y conteos exactos.
¿Es la recopilación de datos de máquinas lo mismo que un MES?
No. La recopilación de datos es una función de un MES (manufacturing execution system). El modelo MESA-11, ahora con ISA, la enumera como una de 11 funciones, junto al análisis de rendimiento. Un MES ligero pone los datos de máquina, OEE y tiempo de inactividad primero, y comienza en una línea.
¿Pueden los datos de máquina decir por qué se detuvo una máquina?
En parte. Un código de fallo nombra la alarma, pero muchas paradas no generan ninguno: una entrada sin material, un atasco despejado a mano, material faltante. Una persona confirma la razón. Una cámara IA puede sugerir una razón probable y mantener el clip como evidencia, y el operario lo confirma con un toque.
¿Es seguro leer datos de un PLC?
Lea el PLC y nunca escriba en él. Pregunte al equipo técnico del proveedor dónde se sitúa su gateway en su red. Haga que su equipo de TI y su ingeniero de control aprueben antes de conectar la primera máquina y permítales ver cada tag que se lee.
Artículos relacionados

Lo último de nuestro blog



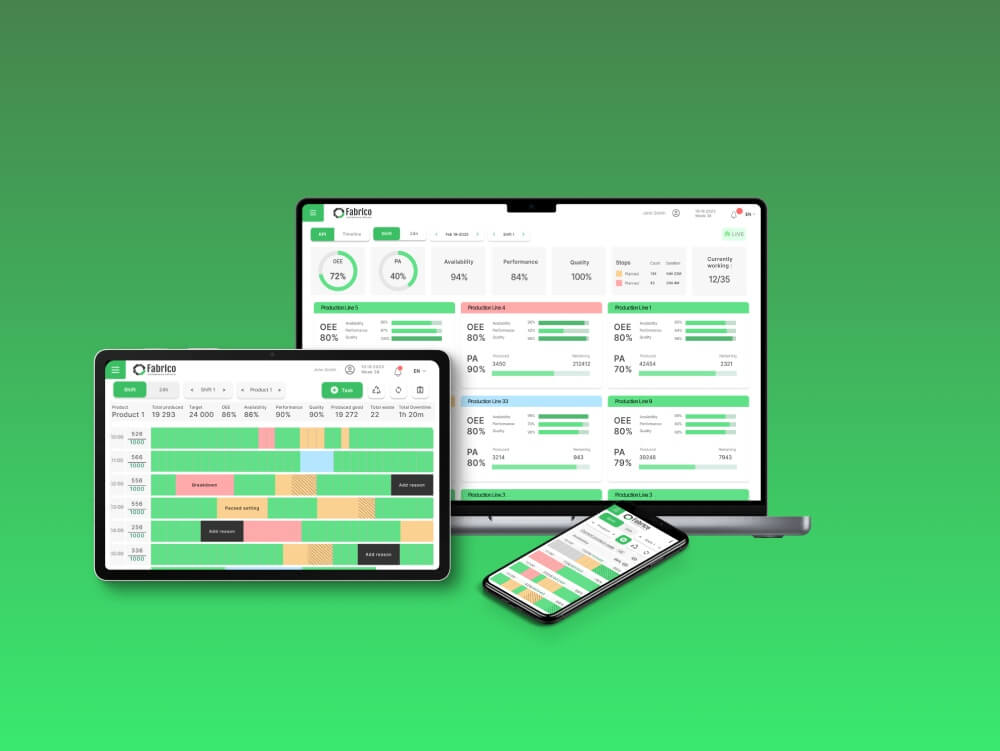
Tarjetas reales de Fabrico, datos de ejemplo.