


 Anmeldung
 Blog
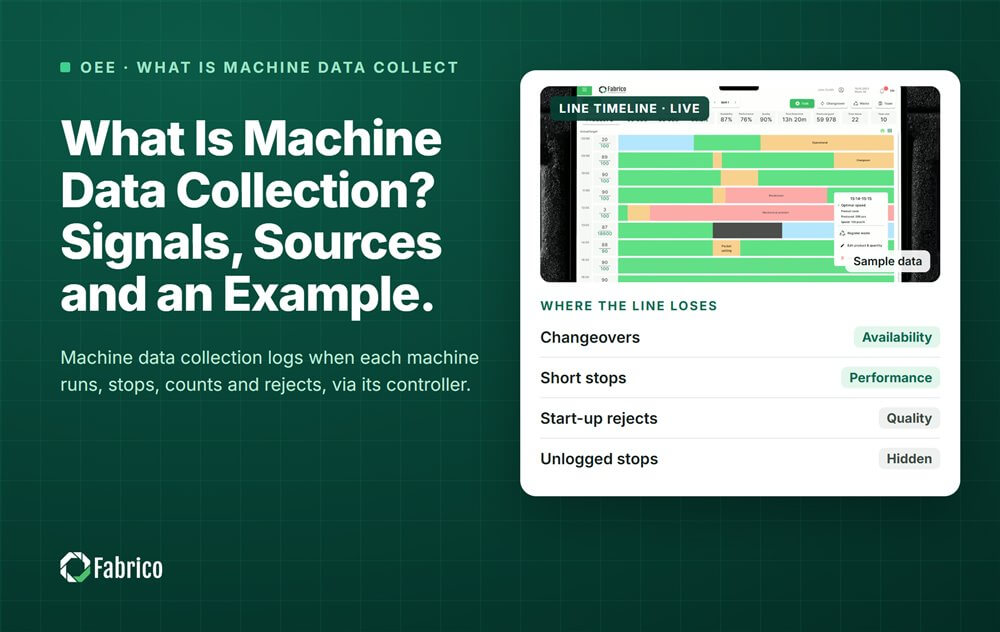
Was ist Maschinendatenerfassung? Signale, Quellen und ein Beispiel

Wichtiges in Kürze
- Maschinendatenerfassung erfasst vier Signale ohne Klemmbrett: Betriebszustand, Zykluszählung, Fehlercode und Qualitätskennzeichen.
- Die Signale kommen vom PLC (programmable logic controller), einem Retrofit-Sensor oder einer KI-Kamera. Der Bediener fügt den Grund für einen Stopp hinzu.
- Shop-Floor-Datenerfassung ist das, was Menschen eingeben. Maschinendatenerfassung ist das, was die Maschine meldet. Eine Anlage braucht beides.
- Maschinendaten speisen OEE (Overall Equipment Effectiveness) live nach Linie und Schicht und Downtime nach Ursache.
In Zahlen
- Nur 8% der weltweit etwa 5 Millionen Fabriken nutzen ein kommerzielles MES; viel mehr verlassen sich auf Eigenentwicklungen, ERP-Add-ons, Tabellenkalkulationen oder Papier. (IoT Analytics, 2025)
- Große Werke verzeichnen im Schnitt 25 ungeplante Ausfallereignisse pro Monat, nach 42 im Jahr 2019. (Siemens, 2024)
- Die Wiederinbetriebnahme der Produktion nach einem ungeplanten Stopp dauert im Schnitt 81 Minuten, nach 49 Minuten vor fünf Jahren. (Siemens, 2024)
Maschinendatenerfassung (MDC) ist das automatische Erfassen dessen, was eine Maschine tut, direkt von der Maschine, ohne dass jemand es aufschreibt. Die Kerndaten sind Betriebszustand, Zykluszählung, Fehlercode und Qualitätskennzeichen, jeweils mit Zeitstempel.
Fabrico ist eine Manufacturing-Performance-Plattform mit Computer Vision. Maschinen verbinden sich mit ihr über PLC, ein Fabrico-IoT-Gerät oder eine KI-Kamera, und sie zeigt OEE live nach Linie und Schicht. Dieser Leitfaden behandelt die Signale, wo sie herkommen und wohin sie fließen, mit einer Beispielschicht.
Welche Signale erfasst die Maschinendatenerfassung?
Vier Signale decken den Großteil dessen ab, was OEE und eine Stopp-Liste brauchen:
| Signal | Was es aussagt | Wohin es fließt |
|---|---|---|
| Betriebszustand | Läuft, gestoppt, Leerlauf oder ausgeschaltet | Verfügbarkeit und Stopp-Liste |
| Zykluszählung | Ein Impuls pro Einheit oder pro Zyklus | Gesamtzahl, daraus Performance |
| Fehlercode | Welchen Alarm die Maschine ausgelöst hat | Erster Hinweis auf den Stoppgrund |
| Qualitätskennzeichen | Eine Einheit wurde verworfen | Gute Stückzahl, daraus Quality |
Jedes Signal benötigt einen Zeitstempel am Ursprung, durch das PLC oder das Gateway gesetzt, nicht erst bei Ankunft in der Datenbank. Halten Sie alle Gerätereihenzeiten synchron. Wenn Uhren abdriften, verschieben sich auch Start- und Endzeiten von Stopps.
Die Anlage bestimmt außerdem, ab wann eine kurze Pause als Stopp zählt. Es gibt keinen Standard dafür, also dokumentieren Sie Ihre Grenze und wenden Sie sie auf jeder Linie an.
Woher stammen Maschinendaten?
Vier Quellen liefern die Signale, und eine Person liefert den Grund:
- Das PLC. Lesen Sie Betriebszustand, Zähler und Fehlercodes aus dem Controller und schreiben Sie niemals hinein. Tag-Namen variieren je nach Hersteller, also ordnen Sie sie einmal pro Maschine zu.
- Der Signal-Tower. Das Stapellicht zeigt bereits den Maschinenzustand. Parallel verdrahtet liefert es ein Lauf-Signal ohne Änderung am PLC-Programm.
- Ein Retrofit-IoT-Gerät mit externen Sensoren. Eine Stromzange zeigt, ob der Motor Strom zieht, also ob er läuft oder im Leerlauf ist. Ein Zyklussensor zählt Einheiten oder Hübe. So wird eine Maschine ohne PLC angeschlossen.
- Eine KI-Kamera. Sie zählt Ausbringung und zeichnet Stopps an manuellen und Packstationen auf, wo kein Maschinensignal existiert. Sie beobachtet den Prozess, nicht die Person.
- Der Bediener. Die Maschine weiß, dass sie gestoppt hat, aber nicht warum. Der Bediener ergänzt den Grund, idealerweise mit einem Tap.
Viele Linien nutzen eine Mischung: PLC dort, wo sein Signal zuverlässig ist, Sensoren an älteren Maschinen, eine Kamera dort, wo Menschen arbeiten. Unser Leitfaden was ein PLC in einer Anlage macht erklärt den Controller, und OEE-Monitoring ohne PLC behandelt Maschinen, die keinen haben.
Worin unterscheidet sich Maschinendatenerfassung von Shop-Floor-Datenerfassung?
Shop-Floor-Datenerfassung ist das, was Menschen auf dem Hallenboden eingeben: Auftragsbeginn und -ende, Produkt, Besatzung, Stoppgründe, manuelle Zählungen von Ausschuss und Kommentare. Maschinendatenerfassung ist das, was die Maschine selbst meldet.
- Worin sie gut ist: Maschinendaten liefern exakte Zeiten und Zählungen. Menschen liefern Gründe, Aufträge und Kontext.
- Schwachstelle: Maschinendaten wissen, dass ein Stopp passiert ist, aber nicht warum. Manuelle Protokolle vergessen kurze Stopps und runden die Zeiten.
Die beiden arbeiten also paarweise. Die Maschine sagt wann und wie lange. Die Person sagt warum und ob es geplant war.
Wohin fließen Maschinendaten?
- OEE live nach Linie und Schicht. Der Betriebszustand liefert Availability. Die Zykluszählung gegenüber der Idealzykluszeit liefert Performance. Das Qualitätskennzeichen liefert Quality.
- Downtime nach Ursache. Jeder Stopp hat einen Start, ein Ende, eine Länge und einen Grund, sodass ein Pareto-Diagramm die größten Verluste zeigt.
- Verluste in Geld. Stopp-Minuten x Linienrate x Marge geben einen Preis für jeden Verlust.
Für die OEE-Seite lesen Sie wie man OEE-Daten sammelt, denen man vertrauen kann und unseren Vergleich manueller, PLC- und Kamera-Methoden.
Wie sieht ein Beispiel für Maschinendatenerfassung aus?
Beispiellinie (illustrative Zahlen, kein Kunde): eine Safterabfülllinie, eine Schicht mit 480 geplanten Minuten. Der Filler ist der Engpass, mit einer idealen Zykluszeit von 0,5 Sekunden pro Flasche (120 Flaschen pro Minute).
| Maschine | Quelle | Was in der Schicht erfasst wurde |
|---|---|---|
| Filler | PLC, Lesezugriff | Laufsignal an für 432 Minuten, 46.080 Flaschen, 9 Stopps mit insgesamt 48 Minuten |
| Etikettierer | Retrofit-Gerät: Stromzange und Zyklussensor | 3 Stopps, insgesamt 21 Minuten |
| Kontrollwaage | Ausschuss-Signal (Qualitätskennzeichen) | 480 verworfene Flaschen |
| Handverpackung | KI-Kamera | 3.800 Kartons zu 12 gezählt, 2 kurze Stopps als Clips gespeichert |
Methode: Beispiellinie, illustrative Zahlen, kein Kunde. Jedes obenstehende Ergebnis entsteht aus den angegebenen Eingaben und der dazugehörigen Formel, so dass Sie die Berechnung mit Ihren eigenen Linienzahlen wiederholen können.
Die Rechnung:
- Availability = 432 / 480 = 90,0%.
- Performance = (0,5 s x 46.080) / (432 x 60 s) = 23.040 / 25.920 = 88,9%.
- Good count = 46.080 minus 480 = 45.600. Quality = 45.600 / 46.080 = 99,0%.
- OEE = 0,900 x 0,889 x 0,990 = 79,2%.
- Check: 45.600 x 0,5 s = 380 Minuten, und 380 / 480 = 79,2%.
Drei der Stopps des Fillers beginnen kurz nach den drei Stopps des Etikettierers. Der Filler war blockiert, daher gehören diese Stopps dem Etikettierer, nicht dem Filler. Die Kamera zählte 3.800 Kartons, das sind 45.600 Flaschen, gleich dem Good count. Die Zählungen stimmen überein.
Geld: 48 Stopp-Minuten x 120 Flaschen = 5.760 nicht produzierte Flaschen. Bei einer Beispielmarge von $0,10 pro Flasche (oder €0,10 in einem Euro-Werk) kosten die Stopps $576 in einer Schicht.
Wie starten Sie die Maschinendatenerfassung an einer Linie?
- Wählen Sie eine Linie, idealerweise den Engpass.
- Listen Sie die vier Signale für jede Maschine auf und woher jedes kommen wird.
- Lesen Sie das PLC ohne zu schreiben. Fügen Sie Sensoren oder eine Kamera hinzu, wo kein Signal vorhanden ist.
- Einigen Sie sich mit den Bedienern auf den Stopp-Schwellenwert und eine kurze Grundliste.
- Prüfen Sie die Zählungen gegen verpackte Kartons und den Schichtbericht, bis sie übereinstimmen.
Mit Fabrico benötigt die Maschine selbst kein PLC. Geräte werden in etwa einem Monat angeschlossen, und der vollständige Rollout dauert 3 - 4 Monate. Stopps werden automatisch protokolliert, der Bediener bestätigt jeden Grund mit einem Tap, und der Kameraclip bleibt als Beweis. Verluste werden nach Geldwert sortiert.
Es gibt keinen Gratisplan und keine Stufen: Jede Anlage erhält ein Angebot. Sehen Sie, wie Stopps einen Grund und einen Clip auf der Seite für Computer Vision OEE erhalten. Zum Vergleich von Tools lesen Sie unsere 2026-Übersicht zu Software für Manufacturing Data Collection.
Beleg aus einem namentlichen Werk: Ficosota steigerte die werkweite OEE von 53,1% auf 59,6%, mit einem guten Outputplus von 23,2% pro Monat von Juni bis September 2026. Lesen Sie die Ficosota-Case.
Toyota beschreibt das Andon einfach: wenn Ausrüstung stoppt, „leuchtet es auf, um Arbeiter über die Abnormalität zu informieren.“ (Toyota, Toyota Production System)
Häufig gestellte Fragen
Was ist Maschinendatenerfassungs-Software?
Das ist Software, die Maschinensignale empfängt, sie mit Zeitstempeln speichert und in OEE, Stopp-Listen und Schichtberichte umwandelt. Sie kann das PLC lesen, Retrofit-Sensoren oder Kameras nutzen. Achten Sie auf PLC-Lesen ohne Schreiben, klare Stopp-Regeln und einen schnellen Weg für Bediener, Gründe hinzuzufügen.
Brauche ich ein PLC, um Maschinendaten zu sammeln?
Nein. Ein Retrofit-Gerät mit Stromzange zeigt, wann eine Maschine läuft, und ein Zyklussensor zählt Einheiten. An manuellen oder Verpackungsstationen kann eine KI-Kamera Output zählen und Stopps aufzeichnen. Wo ein PLC vorhanden ist, ist dessen Auslesung meist die günstigste Quelle für exakte Zeiten und Zählungen.
Ist Maschinendatenerfassung dasselbe wie ein MES?
Nein. Datenerfassung ist eine Funktion eines MES (Manufacturing Execution System). Das MESA-11-Modell, jetzt mit ISA, führt es als eine von 11 Funktionen neben Performance-Analyse auf. Ein leichtes MES stellt Maschinendaten, OEE und Downtime an erste Stelle und startet auf einer Linie.
Kann Maschinendatenerfassung sagen, warum eine Maschine gestoppt hat?
Teilweise. Ein Fehlercode benennt die Alarmmeldung, aber viele Stopps erzeugen keinen Code: ein leerer Zuführer, ein von Hand behobener Stau, fehlendes Material. Eine Person bestätigt den Grund. Eine KI-Kamera kann einen wahrscheinlichen Grund vorschlagen und den Clip als Beweis behalten, und der Bediener bestätigt ihn mit einem Tap.
Ist es sicher, Daten aus einem PLC zu lesen?
Lesen Sie das PLC und schreiben Sie niemals hinein. Fragen Sie das technische Team des Anbieters, wo ihr Gateway in Ihrem Netzwerk sitzt. Lassen Sie Ihr IT-Team und Ihren Steuerungsingenieur vor der ersten Verbindung absegnen und zeigen Sie ihnen jeden gelesenen Tag.
Verwandte Artikel

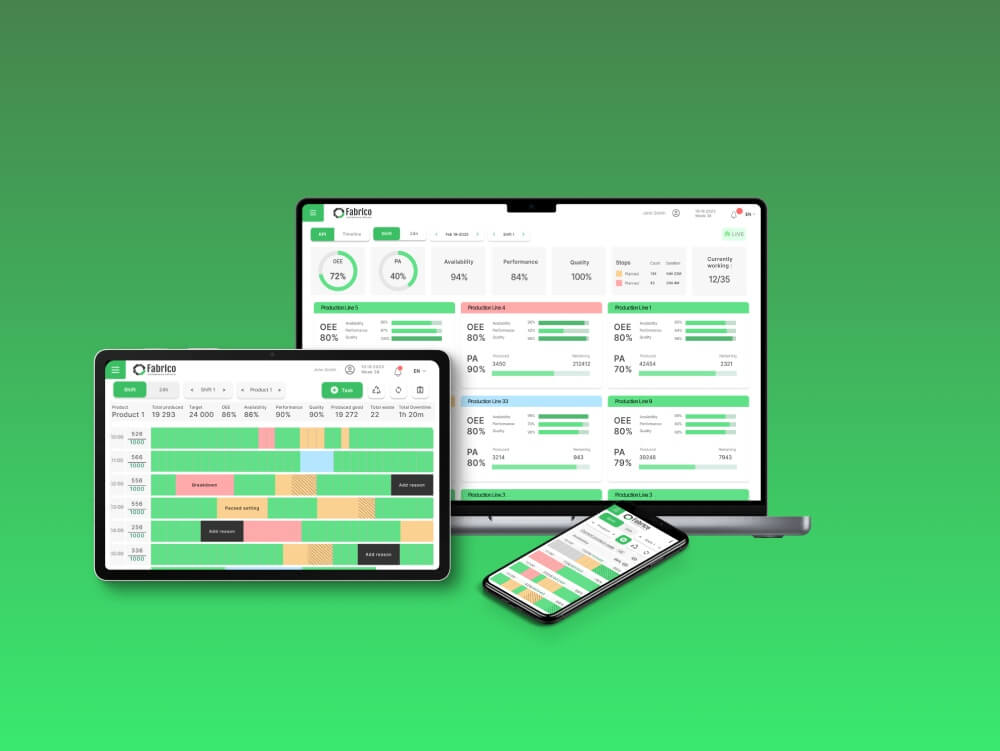



Echte Fabrico-Kacheln, Beispieldaten.