
TL;DR
Maschinendatenerfassung (MDE) zeichnet in Echtzeit auf, was jede Produktionsmaschine tut: läuft, wartet, steht, rüstet oder ist gestört, dazu Stückzahlen und Taktzeiten. Die Daten kommen aus der SPS, von einem nachgerüsteten Sensor oder einer Kamera und ersetzen Schätzungen am Schichtende durch eine gemessene Zeitleiste.
Maschinendatenerfassung, kurz MDE, ist die automatische Erfassung von Zuständen und Leistungsdaten einer Produktionsmaschine in Echtzeit. Statt eines Bedieners mit Strichliste liest ein System ein Signal an der Maschine und speichert jeden Zustandswechsel mit Zeitstempel.
Das Ergebnis ist eine Zeitleiste pro Maschine. Sie sehen zum Beispiel, dass eine Presse von 06:02 bis 07:41 lief, 4 Minuten stand und danach 26 Minuten gerüstet wurde.
Diese Zeitleiste ist der Rohstoff für alles Weitere: Stillstandsanalyse, Taktzeitüberwachung, Kapazitätsentscheidungen und die Gesamtanlageneffektivität (OEE).
Im deutschsprachigen Raum werden drei Begriffe oft vermischt, zumal BDE im weiteren Sinn auch als Oberbegriff für alle drei dient. Im engeren Sinn beschreiben sie unterschiedliche Blickwinkel auf dieselbe Fertigung.
In der Praxis beginnen die meisten Werke mit MDE, weil sie ohne Zutun der Bediener sofort belastbare Zahlen liefert. BDE ergänzt die Zahlen später um den Auftragsbezug.
Der Kern jedes Systems ist ein Zustandsmodell. Jede Maschine befindet sich zu jedem Zeitpunkt in genau einem Zustand, und die Software misst, wie lange.
Darauf aufbauend erfassen die meisten Systeme zusätzlich:
Für eine erste OEE brauchen Sie nicht Dutzende Signale. Es reichen ein Takt- oder Stückzahlsignal, ein Signal für Gutteile oder Ausschuss und die ideale Taktzeit je Produkt.
Daraus berechnet das System Laufzeit, Stillstände, Kurzstillstände, Geschwindigkeitsverluste und Ausschuss. Störcodes, Stillstandsgründe und Rüstzeiten kommen dazu, sobald die Grundzeitleiste stimmt.
Die Software ist bei den meisten Anbietern ähnlich aufgebaut. Der eigentliche Unterschied liegt darin, wie das Signal die Maschine verlässt, und die meisten Werke brauchen mehr als einen Weg, weil ihr Maschinenpark aus mehreren Jahrzehnten stammt.
Moderne Anlagen kennen ihren eigenen Zustand. In einer SPS liegen Variablen für Betrieb, Störung, Stückzahl und Zyklusende, und eine CNC-Steuerung meldet Spindelstatus, Programmzustand und Alarme.
Standards wie OPC UA (bei Werkzeugmaschinen oft als umati) und MTConnect machen diese Daten für andere Software lesbar. Mehr zur technischen Seite finden Sie auf unserer Seite zur Maschinenanbindung.
Diese Methode ist meist die genaueste, weil die Maschine ihren Zustand selbst meldet. Prüfen Sie die Variablen trotzdem: Ein Betriebsbit kann gesetzt bleiben, während die Maschine auf Material wartet.
Ältere Maschinen haben oft keine Netzwerkschnittstelle oder keine Dokumentation der Variablen. Ein nachgerüsteter Sensor löst das von außen: ein Stromwandler an der Motorzuleitung, ein Sensor an der Signalsäule, ein Zähler am Auswurf.
Solche Sensoren sind schnell montiert und greifen nicht in die Steuerung ein. Der Nachteil: Sie sehen, dass eine Maschine steht, aber nicht immer, warum.
Unser Leitfaden zur OEE-Erfassung ohne SPS-Zugriff vergleicht die Varianten.
Manche Verluste hinterlassen kein elektrisches Signal. Ein Bediener wartet auf den Stapler, ein Teil wird von Hand mit halber Geschwindigkeit eingelegt, oder Ware staut sich an einer Übergabe, während die Motoren weiterlaufen.
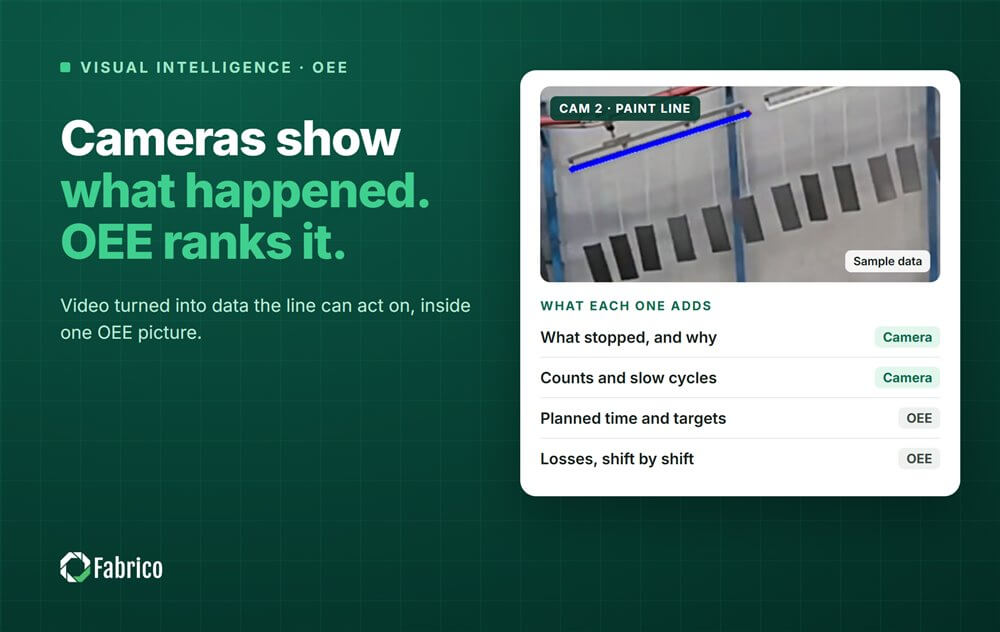
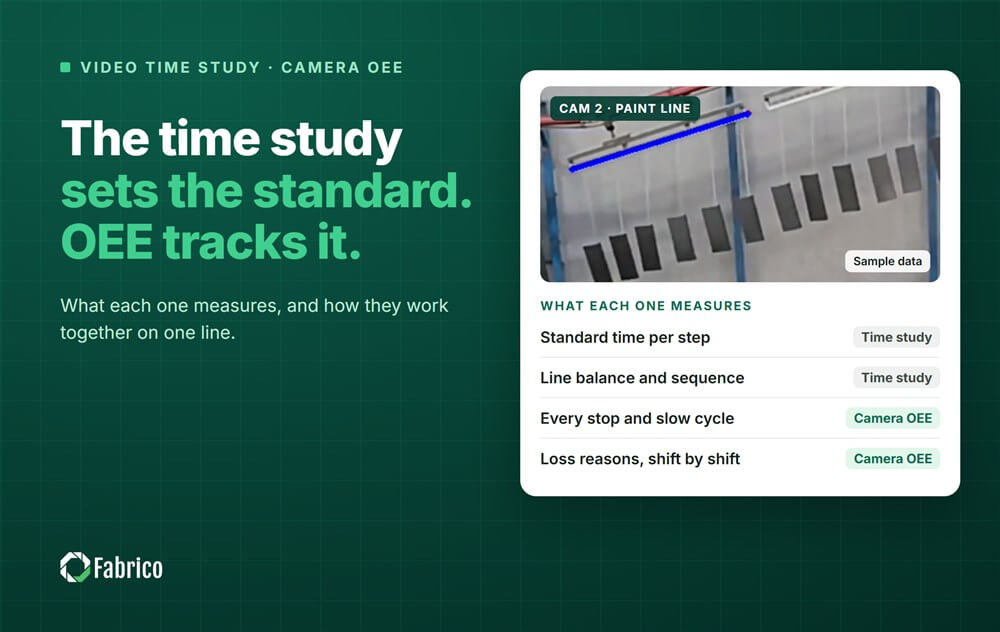
Eine Kamera mit trainiertem Bildmodell kann Ausbringung zählen und Stillstände erkennen. Ein kurzer Videoausschnitt zeigt dem Team, was ein Zeitstempel allein nicht zeigt.
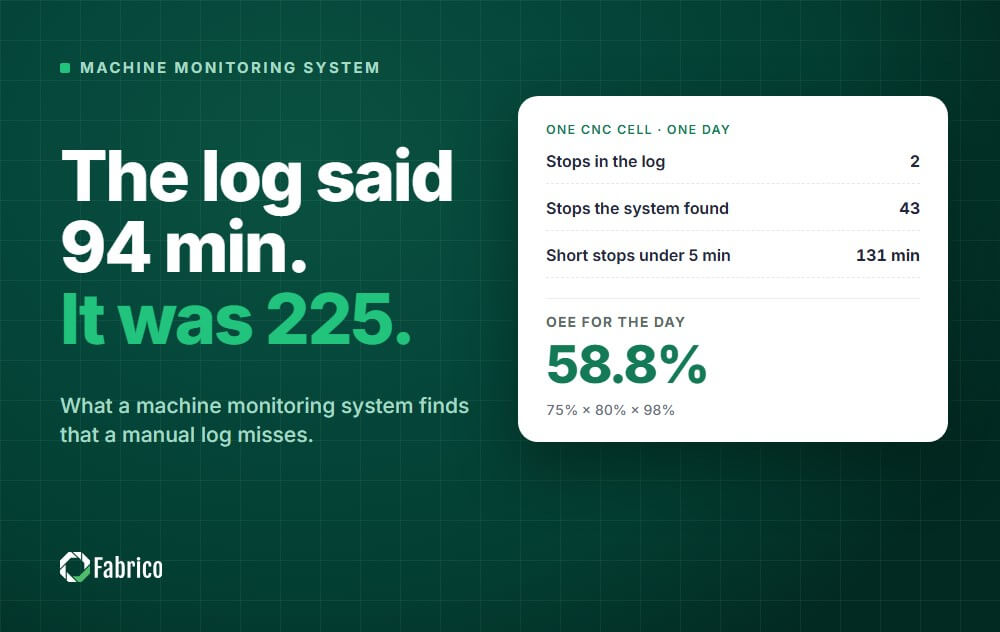
Nehmen wir eine CNC-Zelle im Zweischichtbetrieb. Die geplante Produktionszeit beträgt 900 Minuten pro Tag (zwei Schichten à acht Stunden abzüglich 60 Minuten Pausen), die ideale Taktzeit 60 Sekunden pro Teil.
Das Schichtbuch eines typischen Tages nennt zwei Stillstände: 52 Minuten Werkzeugbruch und 42 Minuten Warten auf Material. Auf dem Papier lief die Maschine also 806 Minuten.
Die MDE, die das Taktsignal liest, zeigt ein anderes Bild:
Die OEE ergibt sich dann direkt:
Das Schichtbuch kannte 94 Minuten Verlust, die MDE fand 225. Die Kurzstillstände kosteten mehr Zeit als der Werkzeugbruch, und der langsame Takt kostete weitere 135 Teile.
Ein Hinweis zur Methode: Hier zählt jeder erkannte Stopp gegen die Verfügbarkeit.
Viele Leitfäden, auch unsere Anleitung zur OEE-Berechnung, buchen Stopps von wenigen Minuten stattdessen als Leistungsverlust, und die OEE bleibt dabei gleich. Entscheidend ist, dass Sie eine Regel festlegen und sie an jeder Maschine gleich anwenden.
Der wirtschaftliche Nutzen entsteht aus derselben Zeitleiste. Multiplizieren Sie die Zeit, die Sie zurückgewinnen wollen, mit dem Wert einer zusätzlichen Stunde an dieser Maschine: dem Deckungsbeitrag der Teile, wenn Sie jedes zusätzliche Teil verkaufen können, oder den vermiedenen Überstunden und Fremdvergaben, wenn nicht.
Im Beispiel bringt allein die Halbierung der Kurzstillstände rund 65 Minuten pro Tag, also etwa 52 Teile mehr beim heutigen Takt von 75 Sekunden. Zählen Sie nur Zeit an Maschinen, die den Ausstoß begrenzen.
Die Begriffe überschneiden sich, und Anbieter verwenden sie großzügig. So unterscheiden sie sich in der Praxis:
| System | Beantwortet die Frage |
|---|---|
| MDE | Läuft die Maschine, und wenn nicht, warum und wie lange? |
| Zustandsüberwachung | Ist die Maschine in gutem Zustand, oder verschleißt ein Bauteil? (Schwingung, Temperatur, Öl) |
| OEE-Software | Wie gut lief die Anlage im Vergleich zu ihrem Potenzial? |
| MES | Wird jeder Fertigungsauftrag korrekt ausgeführt, verfolgt und dokumentiert? |
MDE ist die Grundlage. Die OEE bewertet sie, und ein vollständiges MES ergänzt Auftragssteuerung und Rückverfolgbarkeit.
Viele Werke, die mit der Suche nach einem MES beginnen, stellen fest, dass sie zuerst verlässliche Maschinendaten und OEE brauchen. Der Rest kann warten, wie unser Vergleich OEE und MES zeigt.
Fast jede Demo sieht gleich aus: ein Dashboard mit grünen und roten Maschinen, live aktualisiert, auch am Handy. Die Unterschiede zeigen sich erst nach dem Start.
Eine MDE misst Maschinen, nicht Menschen. Sobald aber Stillstandsgründe, Anmeldungen am Terminal oder Kamerabilder einem Bediener oder einer Schicht zugeordnet werden können, ist sie eine technische Einrichtung, die objektiv geeignet ist, Verhalten oder Leistung der Beschäftigten zu überwachen.
Dafür hat der Betriebsrat nach § 87 Abs. 1 Nr. 6 BetrVG ein Mitbestimmungsrecht, auch wenn eine solche Auswertung gar nicht beabsichtigt ist. Beziehen Sie ihn deshalb von Anfang an ein, nicht erst bei der Inbetriebnahme.
Bewährt haben sich drei Punkte in der Betriebsvereinbarung:
Unser Leitfaden zur Abstimmung mit dem Betriebsrat geht die Punkte im Detail durch. Für den Datenschutz lohnt sich der DSGVO-Leitfaden für OEE- und CMMS-Software.
IT und OT-Sicherheit werden früh nachfragen: Wo liegen die Daten, in der Cloud, auf einem Server im Werk oder an beiden Orten? Liest das Gerät an der Maschine nur, oder kann es auch schreiben, und was passiert bei einem einstündigen Netzausfall?
Unser Sicherheitsfragebogen für Anbieter hilft beim Vorbereiten.
Die Verbindung zu ERP oder MES sollte in beide Richtungen laufen. Auftragsdaten fließen hinein: welches Produkt läuft, welche Menge geplant ist und welche ideale Taktzeit gilt, damit jeder Lauf am richtigen Soll gemessen wird.
Ergebnisse fließen zurück: tatsächliche Laufzeit, Gutteile und Ausschuss je Auftrag. So arbeiten Kalkulation und Angebotswesen mit echten Zahlen statt mit Schätzwerten.
Wie Sie die gefundenen Verluste anschließend abbauen, zeigt unser Beitrag Maschinenstillstände reduzieren.
Fabrico erfasst Maschinendaten über die SPS-Anbindung, über IoT-Sensoren für ältere Anlagen und über Kameras mit Bildverarbeitung für Verluste ohne Signal. Daraus entstehen OEE-Dashboards in Echtzeit, Stillstandsprotokolle und die Erkennung von Kurzstillständen.
Weil Fabrico zugleich ein vollständiges CMMS ist, endet ein wiederkehrender Stillstand nicht als Diagramm. Das Team legt den Instandhaltungsauftrag direkt an derselben Maschine an, bucht Ersatzteile und verfolgt die Behebung, und der KI-Assistent beantwortet Fragen zur Historie einer Maschine in natürlicher Sprache.
Die Oberfläche ist auf Deutsch verfügbar, und Fabrico ist nach ISO 27001 zertifiziert. Einen Überblick gibt die Seite MES und OEE.
Sehen Sie, was Ihre Maschinen Minute für Minute tun. Vereinbaren Sie eine Demo mit einem Fabrico-Berater, 30 Minuten und unverbindlich, und nennen Sie uns die Maschine, deren Zahlen Sie am wenigsten trauen.
Lieber zuerst eine Frage klären? Kontaktieren Sie uns.
MDE steht für Maschinendatenerfassung. Gemeint ist die automatische Erfassung von Zuständen, Stückzahlen, Taktzeiten und Störungen direkt an der Maschine.
MDE erfasst, was die Maschine tut, und zwar automatisch aus Steuerung oder Sensor. BDE erfasst Auftragsdaten wie Start, Ende, Mengen und Ausschussgründe, oft mit Rückmeldung der Mitarbeiter.
Ja, nachgerüstete Sensoren wie eine Stromzange oder ein Sensor an der Signalsäule erkennen Lauf und Stillstand von außen, ohne in die Steuerung einzugreifen. Wo auch das nicht reicht, zählt eine Kamera die Ausbringung.
Wenn sich die Daten einzelnen Mitarbeitern zuordnen lassen, greift in der Regel das Mitbestimmungsrecht nach § 87 Abs. 1 Nr. 6 BetrVG. Klären Sie Zweck, Auswertungsebene und Zugriff deshalb vorab in einer Betriebsvereinbarung.
Die MDE liefert die Zeitleiste mit Laufzeit, Stillständen, Stückzahlen und Ausschuss. Die OEE fasst diese Daten zu einer Kennzahl aus Verfügbarkeit, Leistung und Qualität zusammen, wie im Rechenbeispiel oben mit 58,8 %.
Sehen Sie, wie Fabrico OEE und Instandhaltung in einer Plattform vereint.
Vereinbaren Sie eine Demo
 Anmeldung
 Blog