


 Вход
 Блог
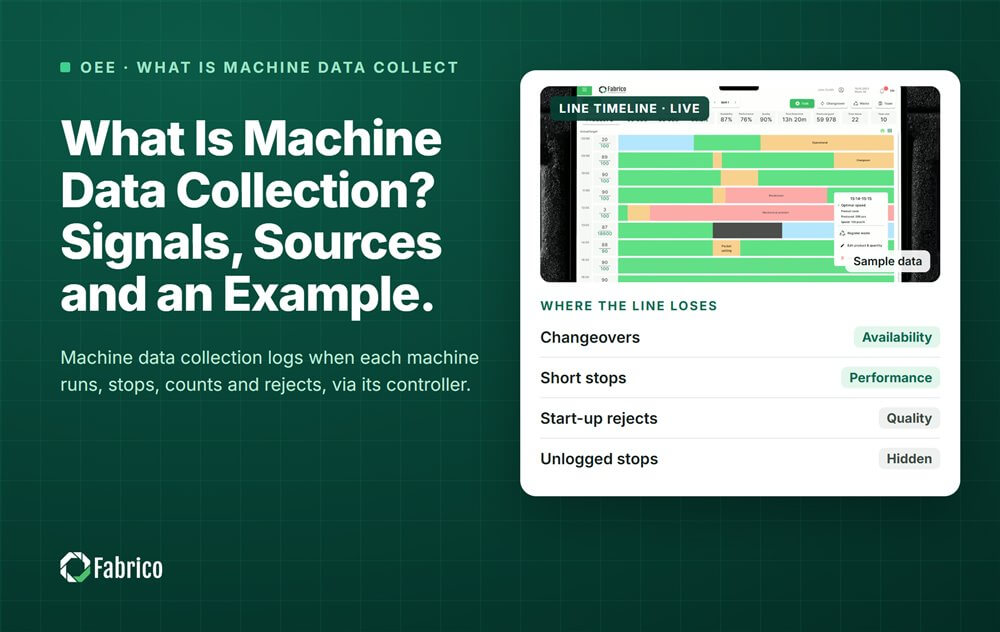
Какво е събиране на данни от машини? Сигнали, източници и един пример

Основни изводи
- Събирането на данни от машини улавя четири сигнала без ръчен регистър: статус на работа, брояч на цикли, код на грешка и маркер за качество.
- Сигналите идват от PLC (програмируем логически контролер), допълнителен сензор или камера с изкуствен интелект. Операторът добавя причината за спирането.
- Събиране на данни на цеха е това, което хората въвеждат. Събирането на данни от машини е това, което машината отчита. Заводът се нуждае и от двете.
- Данните от машините захранват OEE (Обща ефективност на оборудването) в реално време по линия и смяна и спирания по причина.
По числа
- Само 8% от приблизително 5 милиона фабрики в света използват търговски MES; много повече разчитат на вътрешно разработени инструменти, ERP добавки, електронни таблици или хартия. (IoT Analytics, 2025)
- В големите заводи средно възникват по 25 непланирани инцидента със спиране на месец, спрямо 42 през 2019 г. (Siemens, 2024)
- Средно връщането на производството в работен режим след непланирано спиране отнема 81 минути, спрямо 49 минути преди пет години. (Siemens, 2024)
Събирането на данни от машини (MDC) е автоматичното улавяне на това, което машината прави, взето директно от машината без никой да го записва на хартия. Основните сигнали са статус на работа, брой цикли, код на грешка и маркер за качество, всеки със времева отметка.
Fabrico е платформа за производителност на производството с компютърно зрение. Машините се свързват с нея чрез PLC, устройство Fabrico IoT или AI камера, и тя показва OEE в реално време по линия и смяна. Това ръководство обхваща сигналите, откъде идват и какво захранват, с примерна смяна.
Какви сигнали улавя събирането на данни от машини?
Четири сигнала покриват повечето от нуждите за OEE и списък със спирания:
| Сигнал | Какво показва | Къде се използва |
|---|---|---|
| Статус на работа | Работи, спряна, в режим на готовност или изключена | Наличност и списък със спирания |
| Брой цикли | Един импулс на единица или на цикъл | Общ брой - оттам Performance |
| Код на грешка | Коя аларма машината е генерирала | Първа индикация за причината за спиране |
| Маркер за качество | Единица е била бракувана | Брой годни, оттам Quality |
Всеки сигнал се нуждае от времева отметка, зададена в източника, от PLC или gateway, а не когато достигне базата данни. Поддържайте часовниците на всички устройства синхронизирани. Ако часовниците изостават, времената за старт и край на спиранията ще се изместят заедно с тях.
Заводът също решава кога кратка пауза се счита за спиране. Няма стандарт за този праг, затова го запишете и го използвайте на всяка линия.
Откъде идват данните от машините?
Четири източника дават сигналите, а един човек дава причината:
- PLC. Четете статус на работа, брой и кодове на грешки от контролера и никога не пишете в него. Имената на таговете варират между марки, така че картографирайте ги веднъж за всяка машина.
- Сигнална кула. Светлинната кула вече показва състоянието на машината. Свързана паралелно, тя дава сигнал за работа без промяна в програмата на PLC.
- Ретрофит IoT устройство с външни сензори. Токов скоба показва дали моторът черпи енергия, т.е. работи или е в режим на готовност. Циклов сензор брои единици или хода. Това е начинът да се свърже машина без PLC.
- AI камера. Тя брои продукцията и записва спиранията на ръчни и опаковъчни станции, където няма машинен сигнал. Наблюдава процеса, а не човека.
- Операторът. Машината знае, че е спряла, но не знае защо. Операторът добавя причината, идеално с едно натискане.
Много линии използват смес: PLC там, където сигналът му е надежден, сензори на по-старите машини, камера там, където хората извършват работата. Нашето ръководство за какво прави PLC в завода обяснява контролера, а OEE мониторинг без PLC разглежда машини, които нямат такъв.
Как се различава събирането на данни от машини от събирането на данни на цеховото ниво?
Събирането на данни на цеха е това, което хората въвеждат на място: начало и край на поръчка, продукт, екип, причини за спиране, ръчни брояния на брак и коментари. Събирането на данни от машините е това, което машината отчита сама.
- Какво прави добре: машинните данни дават точни времена и бройове. Хората дават причините, поръчките и контекста.
- Слабост: машинните данни знаят, че е имало спиране, но не и защо. Ръчните записи забравят кратки спирания и закръгляват времената.
Така двата метода работят заедно. Машината казва кога и колко дълго. Човекът казва защо и дали е било планирано.
Какво захранва събирането на данни от машини?
- OEE в реално време по линия и смяна. Статусът на работа дава Наличност. Броячът на цикли спрямо идеалното време на цикъл дава Performance. Маркерът за качество дава Quality.
- Спирания по причина. Всяко спиране има начало, край, продължителност и причина, така че Pareto диаграма показва основните загуби.
- Загуби в пари. Минутите спиране x скорост на линията x марж слагат цена на всяка загуба.
За страната OEE прочетете как да събирате OEE данни, на които може да се доверите и нашето сравнение на ръчни, PLC и камера методи.
Как изглежда пример за събиране на данни от машини?
Примерна линия (илюстративни числа, не клиент): линия за бутилиране на сок, една смяна от 480 планирани минути. Пълначът е тесното място, с идеално време на цикъл 0.5 секунди за бутилка (120 бутилки в минута).
| Машина | Източник | Какво улови в смяната |
|---|---|---|
| Пълнач | PLC, само четене | Сигнал за работа включен за 432 минути, 46 080 бутилки, 9 спирания общо 48 минути |
| Етикетираща | Ретрофит устройство: токов скоба и циклов сензор | 3 спирания, общо 21 минути |
| Контровезер | Сигнал за бракуване (маркер за качество) | 480 бракувани бутилки |
| Ръчно опаковане | AI камера | 3 800 кашона по 12 преброени, 2 кратки спирания запазени като клипове |
Бележка за метода: Примерна линия, илюстративни числа, не клиент. Всеки резултат по-горе идва от посочените входни данни и формулата, показана с него, така че можете да повторите изчислението с числата на вашата линия.
Аритметиката:
- Наличност = 432 / 480 = 90.0%.
- Performance = (0.5 s x 46,080) / (432 x 60 s) = 23,040 / 25,920 = 88.9%.
- Брой годни = 46,080 минус 480 = 45,600. Quality = 45,600 / 46,080 = 99.0%.
- OEE = 0.900 x 0.889 x 0.990 = 79.2%.
- Проверка: 45,600 x 0.5 s = 380 минути, и 380 / 480 = 79.2%.
Три от спиранията на пълнача започват малко след трите спирания на етикетиращата. Пълначът беше блокиран, така че тези спирания принадлежат на етикетиращата, а не на пълнача. Камерата е преброила 3 800 кашона, което е 45 600 бутилки, същото като броя годни. Броянията съвпадат.
Парите: 48 минути спиране x 120 бутилки = 5 760 бутилки не произведени. При примерен марж от $0.10 на бутилка (или €0.10 в евро завод), спиранията струват $576 за една смяна.
Как да започнете събирането на данни от машини на линия?
- Изберете една линия, идеално тясното място.
- Избройте четирите сигнала за всяка машина и откъде ще идва всеки от тях.
- Четете PLC без да пишете в него. Добавете сензори или камера там, където няма сигнал.
- Съгласувайте прага за броене на кратки паузи като спирания и кратък списък с причини с операторите.
- Проверявайте броянията спрямо опакованите кашони и доклада за смяната, докато не съвпаднат.
С Fabrico самата машина не се нуждае от PLC. Устройствата се свързват за около един месец, а пълното внедряване отнема 3 - 4 месеца. Спиранията се записват автоматично, операторът потвърждава всяка причина с едно натискане, а клипът от камерата остава като доказателство. Загубите се ранжират по пари.
Няма безплатен план и няма нива: всеки завод получава оферта. Вижте как спиранията получават причина и клип на страницата за OEE с компютърно зрение. За сравнение на инструментите прочетете нашето преглед за 2026 на софтуер за събиране на производствени данни.
Доказателство от именуван завод: Ficosota повиши OEE за целия завод от 53.1% до 59.6%, с добър добив, нараснал с 23.2% месечно от юни до септември 2026 г. Прочетете случая с Ficosota.
Toyota описва andon простичко: когато оборудването спре, то „светва, за да извести работниците за аномалията.“ (Toyota, Toyota Production System)
Често задавани въпроси
Какво е софтуер за събиране на данни от машини?
Това е софтуер, който приема машинни сигнали, съхранява ги с времеви печатки и ги превръща в OEE, списъци със спирания и отчети за смяна. Може да чете PLC, да използва ретрофит сензори или камери. Търсете четене на PLC без писане, ясни правила за спирания и бърз начин операторите да добавят причини.
Нуждая ли се от PLC, за да събирам данни от машини?
Не. Ретрофит устройство с токов скоба показва кога машина работи, а циклов сензор брои единици. На ръчни или опаковъчни станции AI камера може да брои продукцията и да записва спирания. Където има PLC, четенето му обикновено е най-евтиният източник на точни времена и бройове.
Събиране на данни от машини същото ли е като MES?
Не. Събирането на данни е една функция на MES (manufacturing execution system). Моделът MESA-11, сега с ISA, го изброява като една от 11 функции, заедно с анализ на производителността. Лек MES поставя машинните данни, OEE и престой на първо място и започва на една линия.
Могат ли машинните данни да кажат защо машината е спряла?
Отчасти. Кодът на грешка дава име на алармата, но много спирания не предизвикват такъв код: празен вход, задръстване, премахнато ръчно задръстване, липсващ материал. Човек потвърждава причината. AI камера може да предложи вероятна причина и да запази клипа като доказателство, а операторът го потвърждава с едно натискане.
Безопасно ли е да се четат данни от PLC?
Четете PLC и никога не пишете в него. Попитайте техническия екип на доставчика къде се намира техният gateway в мрежата ви. Нека вашият IT екип и инженер по контроли одобрят преди първата машина да бъде свързана и им покажете всеки таг, който се чете.
Свързани статии

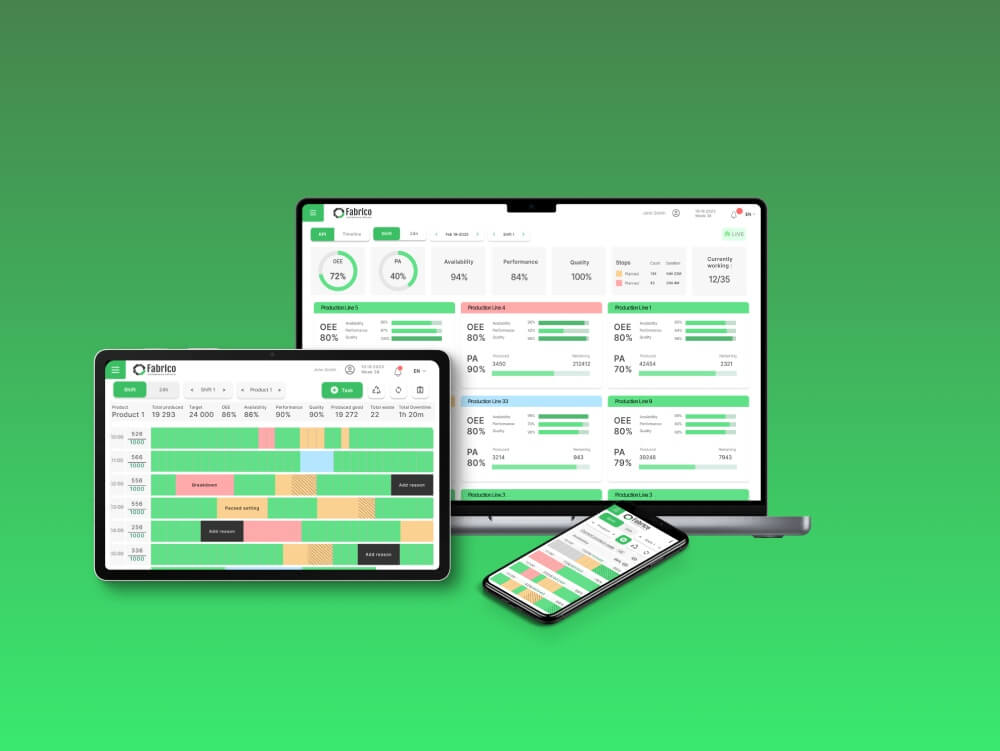



Реални плочки на Fabrico, примерни данни.