


 Connexion
 Blog
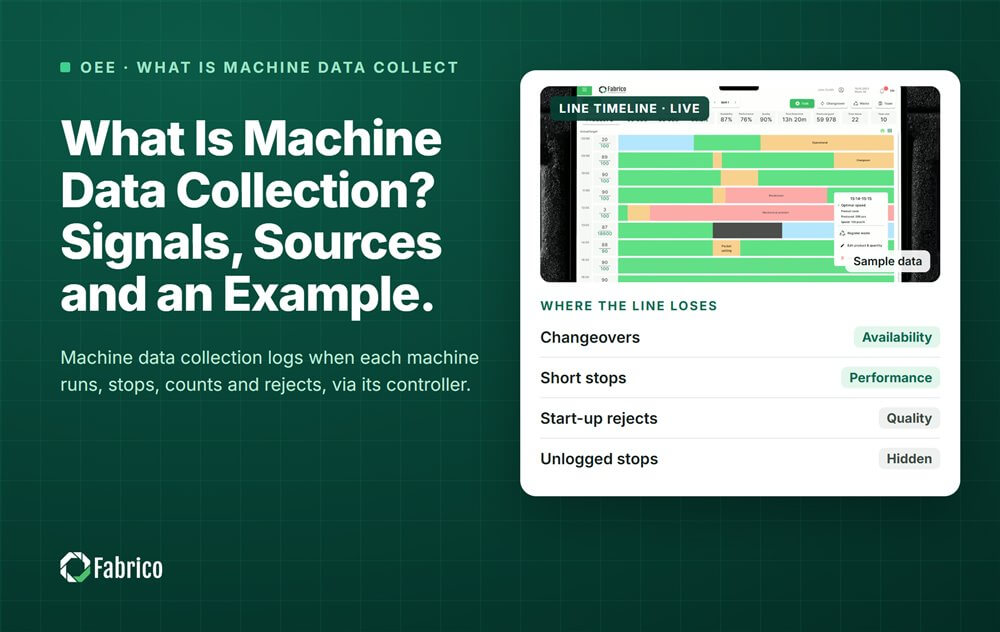
Qu'est-ce que la collecte de données machine ? Signaux, sources et un exemple

Points clés
- La collecte de données machine capture quatre signaux sans carnet: état de fonctionnement, compte de cycles, code d'erreur et indicateur de qualité.
- Les signaux proviennent du PLC (contrôleur logique programmable), d'un capteur retrofit ou d'une caméra IA. L'opérateur ajoute la raison d'un arrêt.
- La collecte de données au poste est ce que les personnes saisissent. La collecte de données machine est ce que la machine rapporte. Une usine a besoin des deux.
- Les données machine alimentent l'OEE (Overall Equipment Effectiveness) en direct par ligne et par équipe et les temps d'arrêt par cause.
En chiffres
- Seulement 8% des quelque 5 millions d'usines dans le monde utilisent un MES commercial ; beaucoup d'autres se reposent sur des outils maison, des modules ERP, des tableurs ou du papier. (IoT Analytics, 2025)
- Les grandes usines subissent en moyenne 25 incidents d'arrêt non planifiés par mois, contre 42 en 2019. (Siemens, 2024)
- Le redémarrage de la production après un arrêt non planifié prend en moyenne 81 minutes, contre 49 minutes cinq ans plus tôt. (Siemens, 2024)
La collecte de données machine (MDC) est la capture automatique de ce que fait une machine, prise directement de la machine sans qu'un humain l'écrive. Les signaux de base sont l'état de fonctionnement, le compte de cycles, le code d'erreur et l'indicateur de qualité, chacun avec un tampon horaire.
Fabrico est une plateforme de performance manufacturière dotée de vision par ordinateur. Les machines s'y connectent via un PLC, un appareil Fabrico IoT ou une caméra IA, et elle affiche l'OEE en direct par ligne et par équipe. Ce guide couvre les signaux, leurs origines et leurs usages, avec une équipe d'exemple.
Quels signaux la collecte de données machine capture-t-elle ?
Quatre signaux couvrent la plupart des besoins de l'OEE et d'une liste d'arrêts :
| Signal | Ce qu'il dit | Ce qu'il alimente |
|---|---|---|
| État de fonctionnement | En marche, arrêté, en veille ou éteint | Disponibilité et liste des arrêts |
| Compte de cycles | Une impulsion par unité ou par cycle | Compte total, donc Performance |
| Code d'erreur | Quelle alarme la machine a levée | Un premier indice sur la raison de l'arrêt |
| Indicateur de qualité | Une unité a été rejetée | Compte bon, donc Quality |
Chaque signal a besoin d'un tampon horaire défini à la source, par le PLC ou la passerelle, pas au moment où il atteint la base de données. Gardez toutes les horloges des appareils synchronisées. Si les horloges dérivent, les temps de début et de fin des arrêts dériveront aussi.
L'usine décide aussi quand une courte pause compte comme un arrêt. Il n'existe pas de norme pour ce seuil, alors notez le vôtre et utilisez-le sur chaque ligne.
D'où viennent les données machine ?
Quatre sources fournissent les signaux, et une personne fournit la raison :
- Le PLC. Lire l'état de fonctionnement, les comptes et les codes d'erreur depuis le contrôleur, et n'y écrire jamais. Les noms de tags varient selon la marque, cartographiez-les une fois par machine.
- La tour de signalisation. La lampe en colonne montre déjà l'état de la machine. Câblée en parallèle, elle donne un signal de fonctionnement sans changer le programme PLC.
- Un appareil IoT retrofit avec capteurs externes. Une pince ampèremétrique montre si le moteur consomme du courant, donc s'il tourne ou est en veille. Un capteur de cycle compte les unités ou les courses. C'est ainsi qu'une machine sans PLC se connecte.
- Une caméra IA. Elle compte la production et enregistre les arrêts sur les postes manuels et d'emballage où aucun signal machine n'existe. Elle observe le processus, pas la personne.
- L'opérateur. La machine sait qu'elle s'est arrêtée, pas pourquoi. L'opérateur ajoute la raison, idéalement en une touche.
Beaucoup de lignes utilisent un mix : le PLC là où son signal est fiable, des capteurs sur les machines plus anciennes, une caméra là où les gens font le travail. Notre guide ce que fait un PLC dans une usine explique le contrôleur, et le monitoring OEE sans PLC couvre les machines qui n'en ont pas.
En quoi la collecte de données machine diffère-t-elle de la collecte sur le shop floor ?
La collecte de données sur le shop floor est ce que les gens saisissent sur le plancher : début et fin de commande, produit, équipe, raisons d'arrêt, comptes manuels de rebut et commentaires. La collecte de données machine est ce que la machine rapporte elle-même.
- Ce qu'elle fait bien : les données machine donnent des temps et des comptes exacts. Les personnes donnent les raisons, les ordres et le contexte.
- Point faible : les données machine savent qu'un arrêt est survenu, pas pourquoi. Les registres manuels oublient les arrêts courts et arrondissent les temps.
Donc les deux fonctionnent en paire. La machine dit quand et combien de temps. La personne dit pourquoi, et si c'était planifié.
Qu'est-ce que la collecte de données machine alimente ?
- OEE en direct par ligne et par équipe. L'état de fonctionnement donne la Disponibilité. Le compte de cycles par rapport au temps de cycle idéal donne la Performance. L'indicateur de qualité donne la Quality.
- Les temps d'arrêt par cause. Chaque arrêt a un début, une fin, une durée et une raison, ainsi un diagramme de Pareto montre les principales pertes.
- Les pertes en argent. Minutes d'arrêt x cadence de ligne x marge donnent un prix pour chaque perte.
Pour la partie OEE, lisez comment collecter des données OEE fiables et notre comparaison des méthodes manuelles, PLC et caméra.
À quoi ressemble un exemple de collecte de données machine ?
Ligne d'exemple (chiffres indicatifs, pas un client) : une ligne d'embouteillage de jus, une équipe de 480 minutes planifiées. Le remplisseur est le goulot d'étranglement, avec un temps de cycle idéal de 0,5 s par bouteille (120 bouteilles par minute).
| Machine | Source | Ce qui a été capturé dans la période |
|---|---|---|
| Remplisseur | PLC, accès lecture | Signal de marche actif pendant 432 minutes, 46 080 bouteilles, 9 arrêts totalisant 48 minutes |
| Étiqueteuse | Appareil retrofit : pince ampèremétrique et capteur de cycle | 3 arrêts, 21 minutes au total |
| Peseuse de contrôle | Signal de rejet (indicateur de qualité) | 480 bouteilles rejetées |
| Conditionnement manuel | Caméra IA | 3 800 cartons de 12 comptés, 2 courts arrêts sauvegardés en clips |
Note sur la méthode : ligne d'exemple, chiffres illustratifs, pas un client. Chaque résultat ci-dessus provient des entrées listées et de la formule associée, vous pouvez donc répéter le calcul avec les chiffres de votre propre ligne.
Le calcul :
- Disponibilité = 432 / 480 = 90,0%.
- Performance = (0,5 s x 46 080) / (432 x 60 s) = 23 040 / 25 920 = 88,9%.
- Good count = 46 080 moins 480 = 45 600. Quality = 45 600 / 46 080 = 99,0%.
- OEE = 0,900 x 0,889 x 0,990 = 79,2%.
- Vérif. : 45 600 x 0,5 s = 380 minutes, et 380 / 480 = 79,2%.
Trois des arrêts du remplisseur commencent juste après les trois arrêts de l'étiqueteuse. Le remplisseur était bloqué, donc ces arrêts appartiennent à l'étiqueteuse, pas au remplisseur. La caméra a compté 3 800 cartons, soit 45 600 bouteilles, identique au Good count. Les comptes concordent.
L'argent : 48 minutes d'arrêt x 120 bouteilles = 5 760 bouteilles non produites. Avec une marge d'exemple de $0.10 par bouteille (ou €0.10 dans une usine euro), les arrêts coûtent $576 sur une équipe.
Comment démarrer la collecte de données machine sur une ligne ?
- Choisissez une ligne, idéalement le goulot d'étranglement.
- Listez les quatre signaux pour chaque machine et d'où viendra chacun.
- Lisez le PLC sans écrire dedans. Ajoutez des capteurs ou une caméra là où il n'y a pas de signal.
- Convenir du seuil d'arrêt et d'une courte liste de raisons avec les opérateurs.
- Vérifiez les comptes par rapport aux cartons emballés et au rapport d'équipe jusqu'à concordance.
Avec Fabrico, la machine n'a pas besoin de PLC. Les appareils sont connectés en environ un mois, et le déploiement complet prend 3 - 4 mois. Les arrêts sont enregistrés automatiquement, l'opérateur confirme chaque raison en une touche, et le clip caméra reste comme preuve. Les pertes sont classées par valeur monétaire.
Il n'y a pas de plan gratuit et pas de paliers : chaque usine reçoit un devis. Voyez comment les arrêts obtiennent une raison et un clip sur la page Computer vision OEE. Pour comparer les outils, lisez notre revue 2026 des logiciels de collecte de données de fabrication.
Preuve d'une usine nommée : Ficosota a relevé l'OEE usine de 53,1% à 59,6%, avec une production bonne en hausse de 23,2% par mois de juin à septembre 2026. Lire le cas Ficosota.
Toyota décrit l'andon en des mots simples : quand l'équipement s'arrête, il « s'allume pour notifier les travailleurs de l'anomalie. » (Toyota, Toyota Production System)
Questions fréquentes
Qu'est-ce qu'un logiciel de collecte de données machine ?
C'est un logiciel qui reçoit les signaux machines, les stocke avec des tampons horaires et les transforme en OEE, listes d'arrêts et rapports d'équipe. Il peut lire le PLC, des capteurs retrofit ou des caméras. Cherchez la lecture PLC sans écriture, des règles d'arrêt claires et un moyen rapide pour les opérateurs d'ajouter des raisons.
Ai-je besoin d'un PLC pour collecter des données machine ?
Non. Un appareil retrofit avec une pince ampèremétrique montre quand une machine tourne, et un capteur de cycle compte les unités. Sur des postes manuels ou d'emballage, une caméra IA peut compter la production et enregistrer les arrêts. Là où un PLC existe, le lire est généralement la source la moins coûteuse d'heures et de comptes exacts.
La collecte de données machine, est-ce la même chose qu'un MES ?
Non. La collecte de données est une fonction d'un MES (système d'exécution de la fabrication). Le modèle MESA-11, maintenant avec ISA, la liste comme une des 11 fonctions, à côté de l'analyse de performance. Un MES léger place les données machines, l'OEE et le downtime en priorité et commence sur une ligne.
Les données machine peuvent-elles dire pourquoi une machine s'est arrêtée ?
En partie. Un code d'erreur nomme l'alarme, mais beaucoup d'arrêts n'en génèrent pas : une alimentation en amont à sec, un bourrage dégagé à la main, un matériau manquant. Une personne confirme la raison. Une caméra IA peut suggérer une raison probable et garder le clip comme preuve, et l'opérateur le confirme en une touche.
Est-il sûr de lire des données d'un PLC ?
Lisez le PLC et n'y écrivez jamais. Demandez à l'équipe technique du fournisseur où se situe leur passerelle sur votre réseau. Faites valider par votre équipe IT et votre ingénieur contrôles avant de connecter la première machine, et laissez-les voir chaque tag lu.
Articles connexes

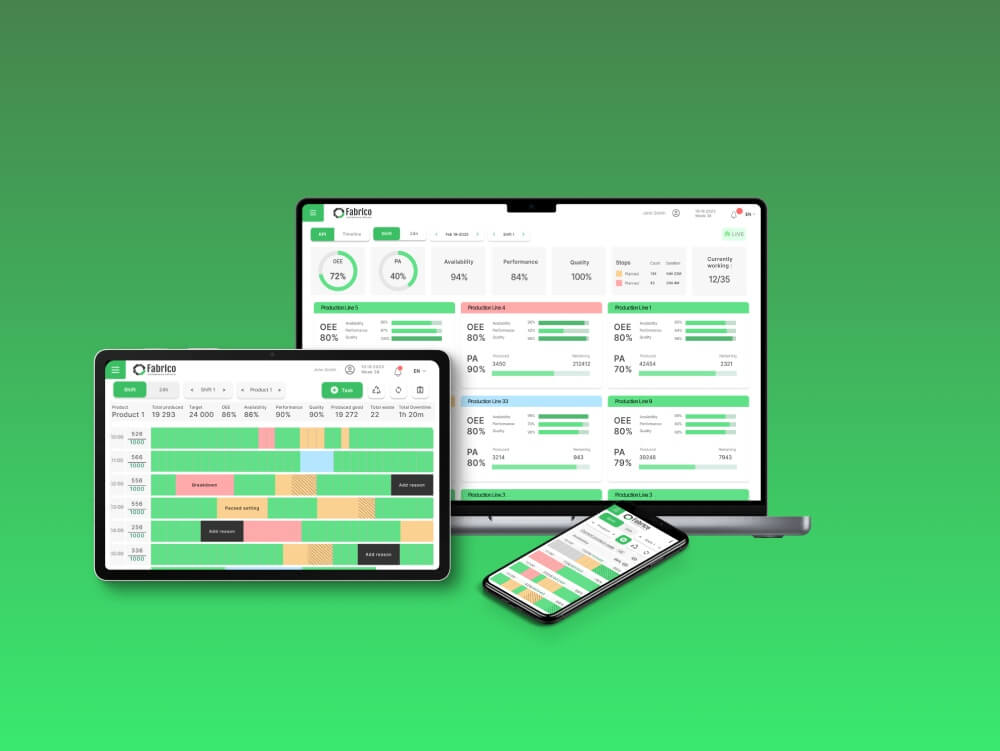



Tuiles Fabrico réelles, données d'exemple.