


 Iniciar sesión
 Blog
OEE para moldeo por inyección: capturar la deriva del ciclo, los cambios de molde, la merma

Las plantas de moldeo por inyección afrontan una realidad de OEE específica. Sobre el papel, las prensas están muy automatizadas y son previsibles. En la práctica, pequeñas derivas del tiempo de ciclo, cambios de molde lentos o inconsistentes y merma concentrada en algunas cavidades pueden destruir silenciosamente la capacidad efectiva.
Si está evaluando plataformas MES y OEE, el valor está menos en paneles genéricos y más en capturar los datos correctos de moldeo desde la prensa y convertirlos en acciones concretas de producción y mantenimiento.
Este artículo se centra en cómo estructurar el OEE para el moldeo por inyección, qué mecanismos de pérdida priorizar y qué debe captar su stack MES y OEE directamente desde las prensas para apoyar a los líderes de planta, operaciones, producción y mantenimiento.
Request a demoQué significa realmente el OEE para el moldeo por inyección
El OEE en moldeo por inyección sigue las mismas tres componentes que cualquier fabricante discreto: Disponibilidad, Rendimiento y Calidad. La diferencia está en cómo se comporta cada factor en una prensa que funciona 24/7 con moldes complejos, auxiliares y utillajes.
- Disponibilidad está dominada por los cambios de molde, cambios de color y material, problemas de utillaje, paradas no programadas y mantenimiento. El tiempo de inactividad no planificado suele ser corto pero frecuente, por lo que capturar paros pequeños es esencial.
- Rendimiento se refiere principalmente a la deriva del tiempo de ciclo y paradas menores. La prensa puede estar funcionando pero más lenta que el estándar, o ciclando normalmente pero pausándose brevemente entre disparos debido a problemas aguas abajo.
- Calidad depende de la merma por cavidad, pérdidas en arranque y calentamiento, problemas de material y secado, y desgaste de la herramienta. Una sola cavidad problemática puede arrastrar la calidad general hacia abajo mientras a nivel de prensa parece un pequeño porcentaje.
Al elegir una plataforma MES y OEE, no solo está comprando una forma de calcular el OEE. Está decidiendo qué pérdidas podrá ver, analizar y corregir. Los recursos sobre rendimiento OEE en otras industrias pueden ser útiles, pero el moldeo por inyección exige un enfoque más nítido en las señales específicas de la prensa.
Por qué el seguimiento manual del OEE falla en las prensas
Muchas plantas de moldeo por inyección comienzan con hojas de cálculo o tableros OEE simples y luego se topan con un techo. La razón no es la falta de disciplina. Es que el seguimiento manual no maneja bien la velocidad y variabilidad de las operaciones de moldeo.
Patrones comunes incluyen:
- Operadores registrando datos de ciclo por turno mientras la deriva del tiempo de ciclo ocurre gradualmente durante horas.
- Cambios registrados solo por horas de inicio y fin, sin comparaciones estándar vs reales ni razones para sobretiempos.
- Merma registrada a nivel de lote, no por cavidad o causa, por lo que problemas recurrentes de cavidad o utillaje permanecen ocultos.
- Categorías de tiempo de inactividad introducidas después, a menudo incompletas, de modo que el informe de principales pérdidas carece de credibilidad.
Sin datos precisos y oportunos desde las prensas, los informes OEE pueden convertirse rápidamente en un reflejo de lo que la gente tiene tiempo de introducir, no de lo que realmente ocurre. Para los compradores de plataformas MES y OEE, la pregunta es: ¿hasta dónde puede llegar con el seguimiento OEE manual o parcialmente automatizado antes de necesitar un enfoque conectado que lea las máquinas y guíe a los operadores en tiempo real?
Capturar la deriva del tiempo de ciclo: del ciclo ideal al rendimiento real
En el moldeo por inyección, las pérdidas de rendimiento a menudo están escondidas en pequeñas desviaciones respecto al ciclo ideal. Unos pocos décimos de segundo añadidos al enfriamiento, retención o inyección a lo largo de miles de disparos se traducen en horas perdidas de capacidad.
Una implementación eficaz de MES y OEE en una planta de moldeo debería:
- Definir y mantener ciclos estándar por molde y material, incluyendo tiempo de ciclo esperado, peso de disparo y cavitación.
- Leer el tiempo de ciclo real desde la prensa para cada disparo o con la frecuencia suficiente para detectar la deriva, no solo un promedio por turno.
- Señalar desviaciones en tiempo real para que supervisores y ajustadores vean cuando una prensa funciona más lenta que el estándar y puedan investigar de inmediato.
- Correlacionar la deriva de ciclo con cambios de proceso como ajustes de parámetros, cambios de lote de material, mantenimiento del molde o cambios de herramienta.
La deriva del tiempo de ciclo no siempre es un problema de proceso. Puede ser un síntoma de restricciones aguas arriba o abajo: falta de operarios, cuellos de botella en el embalaje o escasez de material. Su plataforma OEE debe ayudar a separar la deriva basada en proceso de las ralentizaciones basadas en recursos para que los esfuerzos de mejora se dirijan al lugar correcto.
Cambios de molde: pérdida de disponibilidad que puede controlar
Los cambios en el moldeo por inyección son complejos. No solo cambia una herramienta. Se manipulan grúas, agua, hidráulica, programas de robot, canales calientes, purgas de material y color, y a menudo aprobaciones de calidad.
Desde la perspectiva del OEE, necesita suficiente detalle para decidir dónde enfocar la mejora continua, sin ahogar el taller con entrada de datos.
Capacidades clave a buscar en una plataforma MES y OEE:
- Tiempos estándar de cambio por molde y máquina, para que pueda ver la variación, no solo las duraciones absolutas.
- Captura automática de inicio y fin usando señales como modo manual de la máquina, cero disparos producidos o estados dedicados de cambio, en lugar de depender únicamente de entradas manuales.
- Códigos de razón para sobretiempos como grúa no disponible, insertos faltantes, preparación de herramienta incorrecta, disponibilidad del técnico de setup o problemas con la documentación.
- Líneas de tiempo visuales que muestren cuánto tiempo la prensa estuvo realmente parada por el cambio comparado con el estándar y cuánto de ese tiempo fue espera frente a trabajo de setup real.
Una vez que sus datos de cambio sean fiables, será mucho más fácil priorizar proyectos SMED, ajustar la plantilla o avanzar hacia utillajes por familia y secuenciación de producto que minimicen el impacto de los cambios. La plataforma no solo debe mostrar que los cambios son un problema, debe apoyar las acciones necesarias para reducirlos.
Merma por cavidad: la lente de calidad que importa
La merma en el moldeo por inyección rara vez es aleatoria. Normalmente la provocan un pequeño subconjunto de cavidades, dimensiones específicas, condiciones de arranque o problemas relacionados con el material. Si solo ve la merma a nivel de pieza o lote, se pierde dónde está el verdadero desperdicio.
Una buena implementación OEE para moldeo debería permitir a su equipo:
- Asociar cavidades y defectos vinculando los ciclos de la prensa a datos de cavidad y tipos de defecto cuando sea posible.
- Distinguir merma de arranque de merma en estado estable para que las acciones difieran entre centrado del proceso y mejoras de las rutinas de arranque.
- Capturar rápidamente las razones de la merma en la prensa con códigos simples y estandarizados que se alineen con su sistema de calidad.
- Conectar patrones de merma a mantenimiento y condición del molde para que problemas persistentes de cavidad desencadenen automáticamente inspección o trabajo planificado en lugar de lucha contra incendios repetida.
Aquí es donde una plataforma como Fabrico, que combina OEE con capacidades de mantenimiento integradas, puede aportar valor. Cuando los patrones de merma apuntan claramente al estado del molde, desea que el mismo sistema que registra las pérdidas desencadene y haga seguimiento de inspecciones de moldes, trabajos correctivos y tareas preventivas sin herramientas adicionales ni reingreso de datos.
Qué captar desde la prensa: más allá de simple marcha/parada
La diferencia entre una vista OEE básica y una útil a menudo depende de qué lee desde la prensa. Para moldeo por inyección, una plataforma MES y OEE debería poder capturar, como mínimo, los siguientes datos de la máquina:
- Conteo de ciclos y piezas producidas incluyendo cavitación, piezas buenas y merma si está disponible, o al menos conteos de disparos vinculados a decisiones de calidad.
- Tiempo de ciclo tanto real como estándar, incluyendo separación de inyección, retención, enfriamiento y tiempo de apertura/cierre cuando sea posible.
- Estado de la prensa en marcha, parada, manual, set-up y otros estados relevantes, usado para detectar automáticamente tiempos de inactividad y cambios.
- Parámetros clave del proceso como presión de inyección e indicadores de temperatura, donde la integración sea práctica, para ayudar al análisis de causa raíz cuando la performance o la calidad derivan.
- Códigos de alarma y fallo que pueden mapearse a razones de parada o disparadores de mantenimiento.
Siempre podrá añadir más señales más adelante, pero si comienza solo con marcha/parada, su análisis OEE será superficial. Las mejores implementaciones buscan un conjunto mínimo estructurado de tags que soporten directamente el análisis de pérdidas que le importa para las prensas.
Convertir pérdidas en acciones de mantenimiento y producción
El OEE es más valioso cuando hace más que mostrar barras rojas y verdes. Para los líderes del moldeo por inyección, la verdadera recompensa llega cuando la misma plataforma que detecta las pérdidas también apoya las acciones necesarias para eliminarlas con el tiempo.
Al evaluar soluciones MES y OEE, considere qué tan bien puede cada plataforma:
- Traducir eventos de parada en trabajos de mantenimiento como inspecciones o tareas de reparación del molde cuando ocurren patrones específicos, sin solicitudes manuales separadas.
- Vincular eventos de merma al mantenimiento de molde y utillaje para que problemas crónicos de calidad lleven a intervenciones sistemáticas, no a ajustes repetidos.
- Apoyar a los operadores en la prensa con códigos de razón guiados, tableros visuales y flujos de trabajo sencillos para iniciar trabajos, reportar merma y reconocer alertas.
- Proveer vistas específicas por rol para gerentes de producción, líderes de mejora continua y equipos de mantenimiento, todos fundamentados en los mismos datos de prensa.
En Fabrico, el mantenimiento no es un CMMS separado acoplado. Es una capacidad integrada que funciona con los datos de producción y OEE. De ese modo, una pérdida de disponibilidad en una prensa puede convertirse en una tarea de mantenimiento, una tendencia de calidad puede crear una inspección de molde y las mejoras pueden monitorizarse desde los mismos paneles que destacaron el problema.
De métricas OEE a mejora continua en el moldeo
El éxito con OEE en moldeo por inyección no viene de rastrear todo KPI posible. Viene de definir pocas medidas significativas, hacerlas confiables capturándolas automáticamente donde sea posible y usarlas para priorizar cambios prácticos.
Algunas plantas usan OEE como parte de programas de mejora más amplios que cubren otros sectores, como manufactura CPG. Los principios centrales se trasladan, pero sus implementaciones en el piso de prensa deben respetar las realidades del moldeo: cambios complejos, herramientas multicavidad, ventanas de proceso estrechas e interacción estrecha entre producción y mantenimiento.
Al seleccionar una plataforma MES y OEE para moldeo por inyección, enfoque su evaluación en tres preguntas:
- ¿Puede capturar las señales correctas de mis prensas, no solo marcha y parada a alto nivel?
- ¿Puede mostrar deriva de ciclo, cambios y merma de una manera alineada con la forma en que mis equipos realmente trabajan?
- ¿Puede convertir esas pérdidas en acciones coordinadas entre producción, mantenimiento y mejora continua?
Si puede responder sí a esas preguntas, tendrá una base para mejoras OEE significativas que apoyen la capacidad, el cumplimiento de entregas y la reducción de costos.
Cómo Fabrico apoya el OEE en moldeo por inyección
Fabrico es una plataforma MES y OEE en la nube diseñada para fabricantes que necesitan ver qué ocurre en sus máquinas en tiempo real y actuar en consecuencia. Para plantas de moldeo por inyección, Fabrico puede:
- Conectarse a las prensas para capturar conteos de ciclo, tiempos de ciclo, estados y otras señales clave.
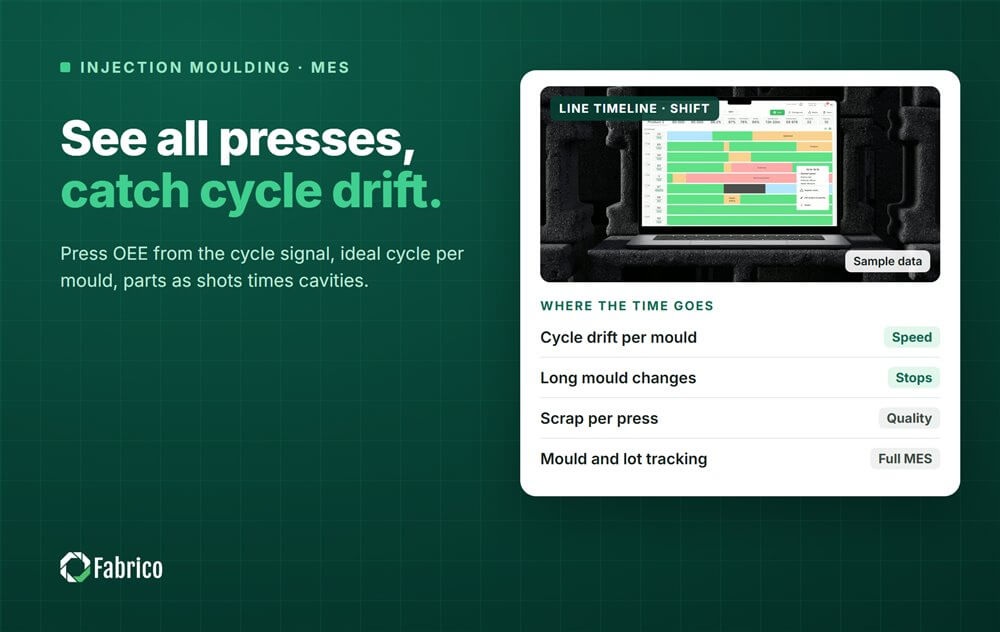
- Mostrar OEE por prensa, molde y turno con pérdidas desglosadas por disponibilidad, rendimiento y calidad.
- Resaltar deriva del tiempo de ciclo, rendimiento en cambios y tendencias de merma para que los supervisores sepan dónde enfocarse.
- Utilizar la gestión de mantenimiento integrada para convertir paradas recurrentes y problemas de calidad en trabajos programados, inspecciones y tareas de cuidado de moldes.
Si está revisando opciones MES y OEE para su planta y quiere ver cómo sería con sus máquinas, datos y equipos, puede explorar Fabrico más a fondo.
Reserve una demo o Contact us para discutir su entorno de moldeo por inyección, su enfoque OEE actual y lo que desea lograr.
En el moldeo por inyección, la deriva del ciclo y la merma a menudo comienzan con algo que el controlador no registra: una intervención manual en la herramienta, un agarre del robot que duda, piezas amontonándose en la cinta. El software OEE basado en cámara de Fabrico vincula esos momentos con los datos de ciclo y merma, para que el equipo vea lo que ocurrió en la prensa.
Vea cómo Fabrico unifica OEE y mantenimiento en una sola plataforma.
Request a demoArtículos relacionados
Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.