


 Anmeldung
 Blog
OEE für Spritzguss: Erfassen von Zyklusdrift, Werkzeugwechsel, Ausschuss

Spritzgussbetriebe stehen vor einer spezifischen OEE-Realität. Auf dem Papier sind Pressen hoch automatisiert und vorhersehbar. In der Praxis können kleine Zykluszeitdrifts, langsame oder inkonsistente Werkzeugwechsel und Ausschuss, der sich auf wenige Kavitäten konzentriert, die effektive Kapazität unbemerkt zerstören.
Wenn Sie MES- und OEE-Plattformen bewerten, liegt der Wert weniger in generischen Dashboards als darin, die richtigen Spritzgießdaten von der Presse zu erfassen und in konkrete Produktions- und Wartungsmaßnahmen zu überführen.
Dieser Artikel konzentriert sich darauf, wie OEE für Spritzguss zu strukturieren ist, welche Verlustmechanismen Priorität haben sollten und welche Signale Ihr MES- und OEE-Stack direkt von den Pressen erfassen sollte, um Werks-, Betriebs-, Produktions- und Wartungsverantwortliche zu unterstützen.
Request a demoWas OEE für Spritzguss wirklich bedeutet
OEE im Spritzguss folgt den gleichen drei Komponenten wie bei jedem diskreten Hersteller: Verfügbarkeit, Leistung und Qualität. Der Unterschied liegt darin, wie sich jeder Faktor an einer Presse verhält, die 24/7 mit komplexen Werkzeugen, Peripherie und Vorrichtungen läuft.
- Verfügbarkeit wird dominiert von Werkzeugwechseln, Farb- und Materialwechseln, Werkzeugproblemen, ungeplanten Stillständen und Wartung. Ungeplante Ausfallzeiten sind oft kurz, aber häufig, daher ist das Erfassen kleiner Stopps essenziell.
- Leistung betrifft meist Zykluszeitdrift und kleine Unterbrechungen. Die Presse läuft vielleicht, aber langsamer als der Standard, oder sie zykliert normal, pausiert aber kurz zwischen den Schüssen wegen downstream Problemen.
- Qualität hängt ab von Ausschuss pro Kavität, Anlauf- und Aufwärmverlusten, Material- und Trocknungsproblemen sowie Werkzeugverschleiß. Eine einzelne problematische Kavität kann die Gesamtqualität ziehen, während es auf Presseebene wie ein kleiner Prozentsatz aussieht.
Wenn Sie eine MES- und OEE-Plattform wählen, kaufen Sie nicht nur ein Mittel zur OEE-Berechnung. Sie entscheiden, welche Verluste Sie sehen, analysieren und angehen können. Ressourcen zur OEE-Leistung in anderen Branchen können hilfreich sein, aber Spritzguss verlangt einen schärferen Fokus auf pressenspezifische Signale.
Warum manuelles OEE-Tracking an Pressen scheitert
Viele Spritzgussbetriebe beginnen mit Tabellenkalkulationen oder einfachen OEE-Boards und stoßen dann an eine Grenze. Der Grund ist nicht fehlende Disziplin. Der Grund ist, dass manuelles Tracking mit der Geschwindigkeit und Variabilität der Spritzgussprozesse nicht gut zurechtkommt.
Typische Muster sind:
- Bediener zeichnen Zyklusdaten pro Schicht auf, während Zykluszeitdrift sich über Stunden schrittweise aufbaut.
- Rüsten wird nur mit Start- und Endzeiten erfasst, ohne Standard-gegen-Ist-Vergleiche oder Gründe für Überziehungen.
- Ausschuss wird auf Chargenebene protokolliert, nicht pro Kavität oder Ursache, sodass wiederkehrende Kavitäts- oder Werkzeugprobleme verborgen bleiben.
- Stillstandskategorien werden nachträglich eingetragen, oft unvollständig, sodass der Bericht über die wichtigsten Verluste an Glaubwürdigkeit verliert.
Ohne genaue, zeitnahe Daten von den Pressen können OEE-Berichte schnell das widerspiegeln, was Leute gerade eingegeben haben, statt das, was tatsächlich passiert. Für Käufer von MES- und OEE-Plattformen lautet die Frage: Wie weit kommen Sie mit manuellem oder teilweise automatisiertem OEE-Tracking, bevor Sie einen vernetzten Ansatz benötigen, der von Maschinen liest und Bediener in Echtzeit anleitet?
Zykluszeitdrift erfassen: Vom idealen Zyklus zur realen Leistung
Beim Spritzguss sind Leistungsverluste oft in kleinen Abweichungen vom idealen Zyklus verborgen. Ein paar Zehntel Sekunden, die zu Kühl-, Halte- oder Einspritzzeiten hinzukommen, summieren sich über Tausende Schüsse zu verlorenen Stunden Kapazität.
Eine effektive MES- und OEE-Einführung in einer Spritzgussfabrik sollte:
- Standardzyklen pro Werkzeug und Material definieren und pflegen, einschließlich erwarteter Zykluszeit, Schussgewicht und Kavitation.
- Die tatsächliche Zykluszeit von der Presse lesen für jeden Schuss oder mit ausreichend hoher Frequenz, um Drift zu erkennen, nicht nur einen Schichtdurchschnitt.
- Abweichungen in Echtzeit markieren, damit Aufsichtspersonen und Einrichter sehen, wenn eine Presse langsamer läuft als der Standard und sofort untersuchen können.
- Zyklusdrift mit Prozessänderungen korrelieren, etwa Parameteranpassungen, Materialpartiewechsel, Werkzeugwartung oder Werkzeugwechsel.
Zykluszeitdrift ist nicht immer ein Prozessproblem. Sie kann Symptom von Engpässen stromauf- oder stromabwärts sein: fehlende Bediener, Verpackungsengpässe oder Materialknappheit. Ihre OEE-Plattform sollte helfen, prozessbedingte Drift von ressourcenbedingten Verzögerungen zu trennen, damit Verbesserungsmaßnahmen richtig ansetzen.
Werkzeugwechsel: Verfügbarkeitsverlust, den Sie kontrollieren können
Wechsel im Spritzguss sind komplex. Es geht nicht nur um das Austauschen eines Werkzeugs. Es geht um Kräne, Wasser, Hydraulik, Roboterprogramme, Heißkanäle, Material- und Farbspülungen und häufig Qualitätsfreigaben.
Aus OEE-Sicht benötigen Sie genügend Details, um zu entscheiden, worauf Sie sich bei kontinuierlichen Verbesserungen konzentrieren sollten, ohne die Fertigung mit Dateneingaben zu überfrachten.
Wichtige Fähigkeiten, auf die Sie bei einer MES- und OEE-Plattform achten sollten:
- Standardwechselzeiten pro Werkzeug und Maschine, damit Sie Varianz sehen, nicht nur absolute Dauern.
- Automatische Start- und Enderfassung über Signale wie manuelle Maschinenmodus, null produzierte Schüsse oder dedizierte Wechselzustände, statt sich nur auf manuelle Eingaben zu verlassen.
- Grundcodes für Überziehungen wie Kran nicht verfügbar, fehlende Einsätze, falsche Werkzeugvorbereitung, Verfügbarkeit des Einstellers oder Dokumentationsprobleme.
- Visuelle Zeitachsen, die zeigen, wie lange die Presse tatsächlich für den Wechsel gestoppt war im Vergleich zum Standard und wie viel davon Wartezeit versus tatsächliche Einstellarbeit war.
Sind Ihre Wechseldaten zuverlässig, ist es viel einfacher, SMED-Projekte zu priorisieren, Personal anzupassen oder zu Family-Tooling und Produktsequenzierung überzugehen, die Wechselwirkung minimieren. Die Plattform sollte nicht nur zeigen, dass Wechsel ein Problem sind, sie sollte die erforderlichen Maßnahmen zur Reduktion unterstützen.
Ausschuss pro Kavität: Die Qualitätsbrille, die zählt
Ausschuss beim Spritzguss ist selten zufällig. Meist wird er durch eine kleine Untergruppe von Kavitäten, bestimmte Maße, Anlaufbedingungen oder materialbedingte Probleme verursacht. Wenn Sie Ausschuss nur auf Bauteil- oder Chargenebene sehen, verpassen Sie, wo die eigentliche Verschwendung liegt.
Eine gute OEE-Implementierung für Spritzguss sollte Ihrem Team ermöglichen:
- Kavitäten und Defekte zuzuordnen, indem Presszyklen mit Kavitätsdaten und Defektarten verknüpft werden, wenn möglich.
- Anlauf-Ausschuss von Stationär-Ausschuss zu unterscheiden, sodass Maßnahmen sich unterscheiden zwischen Prozesszentrierung und Verbesserungen der Anlaufroutinen.
- Ausschussgründe schnell an der Presse zu erfassen mit einfachen, standardisierten Codes, die zu Ihrem Qualitätsystem passen.
- Ausschussmuster mit Wartung und Werkzeugzustand zu verbinden, sodass persistente Kavitätsprobleme automatisch eine Inspektion oder geplante Arbeiten auslösen statt wiederholtes Löschen von Bränden.
Hier kann eine Plattform wie Fabrico, die OEE mit integrierten Wartungsfunktionen kombiniert, Mehrwert bieten. Wenn Ausschussmuster stark auf Werkzeugzustand hindeuten, möchten Sie, dass dasselbe System, das Verluste erfasst, Inspektionen, Korrekturarbeiten und präventive Aufgaben startet und verfolgt, ohne zusätzliche Tools oder erneute Dateneingabe.
Was von der Presse zu erfassen ist: Mehr als nur Lauf/Stop
Der Unterschied zwischen einer einfachen und einer nützlichen OEE-Ansicht hängt oft davon ab, was Sie von der Presse lesen. Für Spritzguss sollte eine MES- und OEE-Plattform mindestens folgende Maschinendaten erfassen können:
- Zyklusanzahl und produzierte Teile, inklusive Kavitation, gute Teile und Ausschuss falls verfügbar, oder zumindest Schusszählungen, die mit Qualitätsentscheidungen verknüpft sind.
- Zykluszeit, sowohl Ist als auch Soll, inklusive Trennung von Einspritzen, Halten, Kühlen und Öffnen/Schließen wenn möglich.
- Pressenstatus Laufen, Stopp, Manuell, Einrichtung und andere relevante Zustände, genutzt zur automatischen Erkennung von Stillständen und Wechseln.
- Wichtige Prozessparameter wie Einspritzdruck und Temperaturindikatoren, wo Integration praktisch ist, zur Unterstützung der Ursachenanalyse bei Drift von Leistung oder Qualität.
- Alarm- und Fehlercodes, die auf Stillstandsgründe oder Wartungsauslöser abgebildet werden können.
Sie können später immer weitere Signale hinzufügen, aber wenn Sie nur mit Lauf/Stop starten, wird Ihre OEE-Analyse oberflächlich sein. Die besten Implementierungen streben einen strukturierten Mindestsatz an Tags an, die die für Pressen relevanten Verlustanalysen direkt unterstützen.
Verluste in Wartungs- und Produktionsmaßnahmen umwandeln
OEE ist am wertvollsten, wenn es mehr tut, als rote und grüne Balken anzuzeigen. Für Führungskräfte im Spritzguss zahlt sich der Einsatz aus, wenn dieselbe Plattform, die Verluste sichtbar macht, auch die Maßnahmen unterstützt, die nötig sind, um sie im Laufe der Zeit zu beseitigen.
Bei der Bewertung von MES- und OEE-Lösungen sollten Sie prüfen, wie gut jede Plattform:
- Stillstandsereignisse in Wartungsarbeiten übersetzt, z. B. Inspektionen oder Werkzeugreparaturaufgaben, wenn bestimmte Muster auftreten, ohne separate manuelle Anfragen.
- Ausschussereignisse mit Werkzeug- und Vorrichtungswartung verknüpft, sodass chronische Qualitätsprobleme zu systematischen Interventionen führen, nicht zu wiederholten Anpassungen.
- Bediener an der Presse unterstützt mit geführten Grundcodes, visuellen Boards und einfachen Workflows zum Starten von Jobs, Melden von Ausschuss und Bestätigen von Alarmen.
- Rollen-spezifische Ansichten bereitstellt für Produktionsleiter, CI-Verantwortliche und Wartungsteams, alle auf denselben Pressendaten basierend.
Bei Fabrico ist Wartung kein separates angebautes CMMS-Produkt. Es ist eine integrierte Funktion, die mit Produktions- und OEE-Daten arbeitet. So kann ein Verfügbarkeitsverlust an einer Presse zur Wartungsaufgabe werden, ein Qualitätstrend eine Werkzeugprüfung auslösen und Verbesserungen können von denselben Dashboards verfolgt werden, die das Problem hervorgehoben haben.
Von OEE-Metriken zum kontinuierlichen Verbesserungsprozess im Spritzguss
Erfolg mit OEE im Spritzguss kommt nicht vom Tracken jeder möglichen Kennzahl. Er kommt davon, wenige aussagekräftige Messgrößen zu definieren, sie vertrauenswürdig zu machen durch automatische Erfassung wo möglich und sie zu nutzen, um praktische Veränderungen zu priorisieren.
Einige Werke nutzen OEE als Teil breiterer Verbesserungsprogramme, die auch andere Bereiche wie CPG-Produktion abdecken. Die Kernprinzipien übertragen sich, aber Ihre Implementierungen auf der Pressenebene müssen die Spritzgussrealität respektieren: komplexe Wechsel, Mehrkavitätenwerkzeuge, enge Prozessfenster und enge Interaktion von Produktion und Wartung.
Bei der Auswahl einer MES- und OEE-Plattform für Spritzguss konzentrieren Sie Ihre Bewertung auf drei Fragen:
- Kann sie die richtigen Signale von meinen Pressen erfassen, nicht nur hochrangig Lauf und Stopp?
- Kann sie Zyklusdrift, Wechsel und Ausschuss so darstellen, dass es zu der Arbeitsweise meiner Teams passt?
- Kann sie diese Verluste in koordinierte Maßnahmen zwischen Produktion, Wartung und kontinuierlicher Verbesserung umsetzen?
Wenn Sie diese Fragen mit Ja beantworten können, haben Sie eine Grundlage für sinnvolle OEE-Verbesserungen, die Kapazität, Lieferleistung und Kostenreduktion unterstützen.
Wie Fabrico OEE im Spritzguss unterstützt
Fabrico ist eine cloudbasierte MES- und OEE-Plattform, entwickelt für Hersteller, die in Echtzeit sehen müssen, was an ihren Maschinen passiert, und darauf reagieren wollen. Für Spritzgusswerke kann Fabrico:
- Sich mit Pressen verbinden, um Zykluszahlen, Zykluszeiten, Zustände und andere Schlüsselsignale zu erfassen.
- OEE nach Presse, Werkzeug und Schicht anzeigen mit Aufschlüsselung der Verluste nach Verfügbarkeit, Leistung und Qualität.
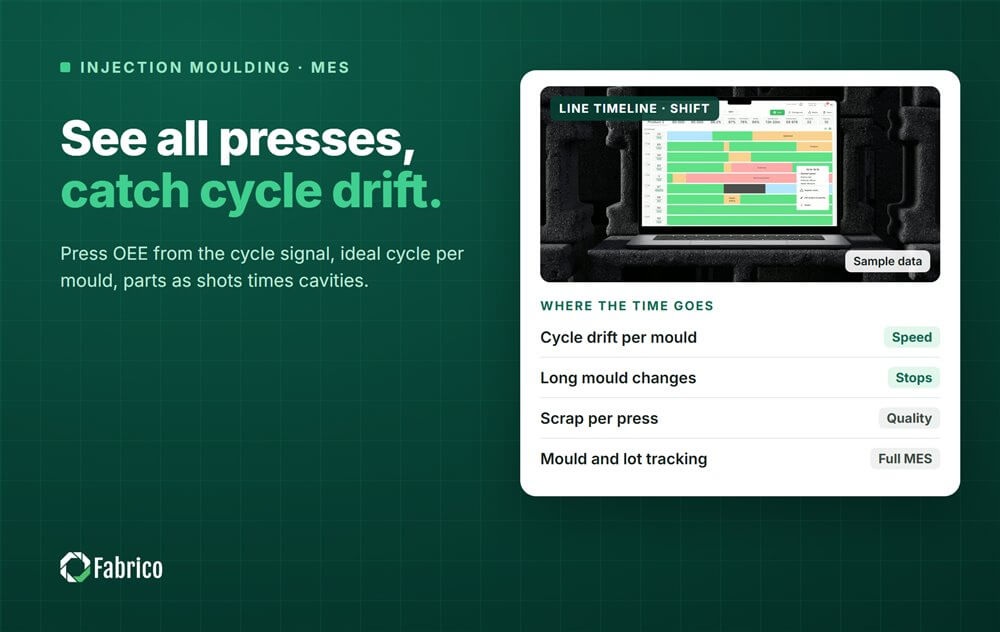
- Zykluszeitdrift, Wechselleistung und Ausschusstrends hervorheben, damit Aufsichtspersonen wissen, worauf sie sich konzentrieren sollen.
- Integrierte Wartungsverwaltung nutzen, um wiederkehrende Ausfälle und Qualitätsprobleme in geplante Arbeiten, Inspektionen und Werkzeugpflegeaufgaben zu verwandeln.
Wenn Sie MES- und OEE-Optionen für Ihre Pressen prüfen und sehen wollen, wie das mit Ihren Maschinen, Daten und Teams aussehen könnte, können Sie Fabrico weiter erkunden.
Buchen Sie eine Demo oder Contact us, um Ihre Umgebung für Spritzguss, Ihren aktuellen OEE-Ansatz und Ihre Ziele zu besprechen.
Beim Spritzguss beginnen Zyklusdrift und Ausschuss oft mit etwas, das der Controller nicht protokolliert: eine manuelle Intervention am Werkzeug, ein Robotergriff, der zögert, Teile, die sich auf dem Band anhäufen. Fabricos kamerabasierte OEE-Software verknüpft diese Momente mit Zyklus- und Ausschussdaten, sodass das Team sieht, was an der Presse passiert ist.
Sehen Sie, wie Fabrico OEE und Wartung in einer Plattform vereint.
Request a demoVerwandte Artikel
Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.