


 Connexion
 Blog
OEE pour le moulage par injection : capturer la dérive des cycles, les changements d'outillage, les rebuts

Les unités d'injection présentent une réalité OEE spécifique. Sur le papier, les presses sont très automatisées et prévisibles. En pratique, de petites dérives du temps de cycle, des changements d'outillage lents ou incohérents et des rebuts concentrés sur quelques cavités peuvent discrètement détruire la capacité effective.
Si vous évaluez des plateformes MES et OEE, la valeur réside moins dans des tableaux génériques que dans la capture des bons signaux de moulage depuis la presse et leur transformation en actions concrètes de production et de maintenance.
Cet article explique comment structurer l'OEE pour le moulage par injection, quels mécanismes de pertes prioriser et ce que votre pile MES et OEE doit capturer directement depuis vos presses pour soutenir les responsables d'usine, d'exploitation, de production et de maintenance.
Request a demoCe que l'OEE signifie réellement pour le moulage par injection
L'OEE en injection suit les mêmes trois composantes que pour tout fabricant discret : Disponibilité, Performance et Qualité. La différence tient à la façon dont chaque facteur se comporte sur une presse fonctionnant 24/7 avec des moules complexes, des auxiliaires et des outillages.
- Disponibilité est dominée par les changements de moule, changements de couleur et de matériau, problèmes d'outillage, arrêts imprévus et maintenance. Les arrêts non planifiés sont souvent courts mais fréquents, donc capturer les petits arrêts est essentiel.
- Performance concerne surtout la dérive du temps de cycle et les arrêts mineurs. La presse peut tourner mais plus lentement que la norme, ou cycler normalement mais faire de courtes pauses entre les cycles à cause de problèmes en aval.
- Qualité dépend du rebut par cavité, des pertes au démarrage et à la montée en température, des problèmes de matière et de séchage, et de l'usure des outils. Une seule cavité problématique peut tirer la qualité globale vers le bas tout en paraissant un petit pourcentage au niveau de la presse.
Lorsque vous choisissez une plateforme MES et OEE, vous n'achetez pas seulement un moyen de calculer l'OEE. Vous décidez quelles pertes vous pourrez voir, analyser et traiter. Les ressources sur la performance OEE dans d'autres industries peuvent être utiles, mais l'injection exige un focus plus précis sur les signaux propres à la presse.
Pourquoi le suivi manuel de l'OEE échoue sur les presses
Beaucoup d'usines d'injection commencent avec des tableurs ou des tableaux OEE simples, puis atteignent un plafond. Ce n'est pas un manque de discipline. C'est que le suivi manuel ne gère pas bien la vitesse et la variabilité des opérations de moulage.
Les schémas fréquents incluent :
- Des opérateurs enregistrant les données de cycle par poste alors que la dérive du temps de cycle se produit progressivement sur plusieurs heures.
- Des changements enregistrés uniquement par heures de début et de fin, sans comparaison standard vs réel ni raisons de dépassement.
- Du rebut consigné au niveau lot, pas par cavité ou cause, de sorte que des problèmes récurrents de cavité ou d'outillage restent cachés.
- Des catégories d'arrêt saisies après coup, souvent incomplètes, de sorte que le rapport des principales pertes manque de crédibilité.
Sans données précises et en temps utile depuis les presses, les rapports OEE peuvent rapidement refléter ce que les gens ont eu le temps d'entrer, et non ce qui se passe réellement. Pour les acheteurs de plateformes MES et OEE, la question est : jusqu'où pouvez-vous pousser le suivi OEE manuel ou partiellement automatisé avant d'avoir besoin d'une approche connectée qui lit les machines et guide les opérateurs en temps réel ?
Capturer la dérive du temps de cycle : de l'idéal à la performance réelle
En injection, les pertes de performance sont souvent cachées dans de petites déviations par rapport au cycle idéal. Quelques dixièmes de seconde ajoutés au refroidissement, à la durée de maintien ou à l'injection sur des milliers de coups se traduisent par des heures perdues de capacité.
Une mise en œuvre efficace de MES et OEE dans une usine de moulage devrait :
- Définir et maintenir des cycles standards par moule et matériau, y compris le temps de cycle attendu, le poids de tirage et la cavitation.
- Lire le temps de cycle réel depuis la presse pour chaque tir ou à une fréquence suffisante pour détecter la dérive, pas seulement une moyenne par poste.
- Signaler les écarts en temps réel afin que les superviseurs et régleurs voient quand une presse fonctionne plus lentement que la norme et puissent enquêter immédiatement.
- Corréler la dérive du cycle avec des changements de process tels que ajustements de paramètres, changements de lot de matière, maintenance du moule ou changements d'outillage.
La dérive du temps de cycle n'est pas toujours un problème de process. Elle peut être le symptôme de contraintes en amont ou en aval : manque d'opérateurs, goulots d'emballage ou pénurie de matière. Votre plateforme OEE doit aider à séparer la dérive liée au process des ralentissements liés aux ressources afin que les efforts d'amélioration soient bien ciblés.
Changements de moule : perte de disponibilité que vous pouvez contrôler
Les changements en injection sont complexes. Il ne s'agit pas seulement d'échanger un outillage. Vous gérez des grues, l'eau, l'hydraulique, des programmes robots, des canaux chauds, des purges matière et couleur, et souvent des approbations qualité.
D'un point de vue OEE, il vous faut suffisamment de détails pour décider où concentrer l'amélioration continue, sans submerger l'atelier par la saisie de données.
Capacités clés à rechercher dans une plateforme MES et OEE :
- Temps standards de changement par moule et machine, pour voir la variance, pas seulement les durées absolues.
- Capture automatique du début et de la fin via des signaux comme le mode manuel machine, zéro pièce produite ou états dédiés de changement, plutôt que de dépendre uniquement d'entrées manuelles.
- Codes de raison pour les dépassements comme grue indisponible, inserts manquants, préparation d'outillage incorrecte, disponibilité du technicien de mise en place ou problèmes de documentation.
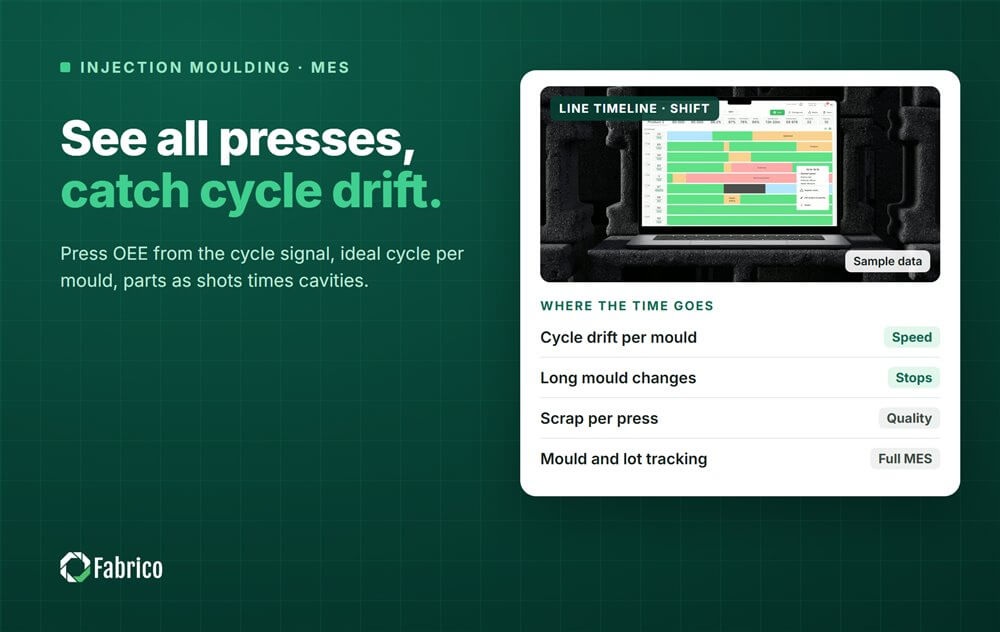
- Chronologies visuelles montrant combien de temps la presse a réellement été arrêtée pour le changement comparé au standard, et quelle part de ce temps était attente versus travail de réglage effectif.
Quand vos données de changement sont fiables, il devient beaucoup plus simple de prioriser des projets SMED, d'ajuster les effectifs ou de passer à des outillages familiaux et à une séquence de produits qui minimisent l'impact des changements. La plateforme ne doit pas seulement vous dire que les changements sont un problème, elle doit soutenir les actions nécessaires pour les réduire.
Rebut par cavité : l'angle qualité qui compte
Le rebut en injection est rarement aléatoire. Il est généralement causé par un petit sous-ensemble de cavités, des dimensions spécifiques, des conditions de démarrage ou des problèmes liés à la matière. Si vous ne voyez le rebut qu'au niveau pièce ou lot, vous manquez où se situe le véritable gaspillage.
Une bonne implémentation OEE pour le moulage doit permettre à votre équipe de :
- Associer cavités et défauts en liant les cycles presse aux données de cavité et types de défauts quand c'est faisable.
- Distinguer le rebut de démarrage du rebut en régime afin que les actions diffèrent entre recentrage du process et améliorations des routines de démarrage.
- Capturer rapidement les raisons du rebut à la presse avec des codes simples et standardisés alignés sur votre système qualité.
- Relier les schémas de rebut à la maintenance et à l'état du moule pour que les problèmes persistants de cavité déclenchent automatiquement une inspection ou un travail planifié plutôt que des interventions récurrentes en mode pompier.
C'est là qu'une plateforme comme Fabrico, qui combine OEE et capacités de maintenance intégrées, peut apporter de la valeur. Lorsque les schémas de rebut pointent fortement vers l'état du moule, vous voulez que le même système qui enregistre les pertes déclenche et suive les inspections du moule, les travaux correctifs et les tâches préventives, sans outils supplémentaires ni ressaisie.
Ce qu'il faut capturer depuis la presse : au-delà du simple marche/arrêt
La différence entre une vue OEE basique et une vue utile tient souvent à ce que vous lisez depuis la presse. Pour l'injection, une plateforme MES et OEE devrait être capable de capturer, au minimum, les données machines suivantes :
- Nombre de cycles et pièces produites incluant la cavitation, les bonnes pièces et le rebut si disponible, ou du moins les comptages de tir liés aux décisions qualité.
- Temps de cycle réel et standard, y compris la séparation injection, maintien, refroidissement et ouverture/fermeture quand possible.
- État de la presse en marche, arrêt, manuel, réglage et autres états pertinents, utilisé pour détecter automatiquement les arrêts et les changements.
- Paramètres clés du process comme la pression d'injection et les indicateurs de température, lorsque l'intégration est pratique, pour soutenir l'analyse des causes en cas de dérive de performance ou de qualité.
- Codes d'alarme et de défaut qui peuvent être cartographiés vers des raisons d'arrêt ou des déclencheurs de maintenance.
Vous pouvez toujours ajouter d'autres signaux plus tard, mais si vous commencez avec marche/arrêt seulement, votre analyse OEE restera superficielle. Les meilleures implémentations visent un ensemble minimal structuré de tags qui soutiennent directement l'analyse des pertes qui vous importent pour les presses.
Transformer les pertes en actions de maintenance et de production
L'OEE est le plus utile lorsqu'il fait plus que montrer des barres rouges et vertes. Pour les responsables de l'injection, le véritable bénéfice est lorsque la même plateforme qui met en évidence les pertes soutient aussi les actions nécessaires pour les éliminer dans la durée.
Lors de l'évaluation des solutions MES et OEE, considérez dans quelle mesure chaque plateforme peut :
- Transformer les événements d'arrêt en travaux de maintenance tels que inspections ou tâches de réparation d'outillage lorsque des schémas spécifiques apparaissent, sans demandes manuelles séparées.
- Lier les événements de rebut à la maintenance des moules et outillages afin que des problèmes qualité chroniques conduisent à des interventions systémiques, et non à des ajustements répétés.
- Soutenir les opérateurs à la presse avec des codes guidés, des tableaux visuels et des flux de travail simples pour démarrer les tâches, déclarer le rebut et accuser réception des alertes.
- Fournir des vues spécifiques aux rôles pour les responsables production, les pilotes d'amélioration continue et les équipes de maintenance, toutes basées sur les mêmes données presse sous-jacentes.
Chez Fabrico, la maintenance n'est pas un CMMS séparé greffé par-dessus. C'est une capacité intégrée qui fonctionne avec les données de production et d'OEE. Ainsi une perte de disponibilité sur une presse peut devenir une tâche de maintenance, une tendance qualité peut créer une vérification de moule, et les améliorations peuvent être suivies depuis les mêmes tableaux de bord qui ont mis en évidence le problème.
Des métriques OEE à l'amélioration continue en moulage
La réussite avec l'OEE en injection ne vient pas du suivi de toutes les KPI possibles. Elle vient de la définition d'un petit nombre de mesures significatives, de les rendre fiables en les capturant automatiquement quand c'est possible, et de les utiliser pour prioriser des changements pratiques.
Certaines usines utilisent l'OEE dans le cadre de programmes d'amélioration plus larges couvrant d'autres secteurs, comme la production CPG. Les principes de base se transposent, mais vos implémentations sur le plancher doivent respecter les réalités du moulage : changements complexes, outillages multi-cavité, fenêtres de process étroites et forte interaction entre production et maintenance.
Lorsque vous sélectionnez une plateforme MES et OEE pour l'injection, concentrez votre évaluation sur trois questions :
- Peut-elle capturer les bons signaux de mes presses, pas seulement marche et arrêt à haut niveau ?
- Peut-elle afficher la dérive du cycle, les changements et le rebut d'une manière alignée sur le travail réel de mes équipes ?
- Peut-elle convertir ces pertes en actions coordonnées entre production, maintenance et amélioration continue ?
Si vous pouvez répondre oui à ces questions, vous aurez une base pour des améliorations OEE significatives qui soutiennent la capacité, la performance des livraisons et la réduction des coûts.
Comment Fabrico soutient l'OEE pour l'injection
Fabrico est une plateforme MES et OEE cloud conçue pour les fabricants qui doivent voir ce qui se passe sur leurs machines en temps réel et agir en conséquence. Pour les sites d'injection, Fabrico peut :
- Se connecter aux presses pour capturer les comptes de cycles, les temps de cycle, les états et d'autres signaux clés.
- Afficher l'OEE par presse, moule et poste avec les pertes ventilées par disponibilité, performance et qualité.
- Mettre en évidence la dérive du temps de cycle, la performance des changements et les tendances de rebut afin que les superviseurs sachent où se concentrer.
- Utiliser la gestion de maintenance intégrée pour transformer les arrêts récurrents et les problèmes qualité en travaux planifiés, inspections et tâches de soin des moules.
Si vous examinez des options MES et OEE pour votre atelier et souhaitez voir comment cela pourrait fonctionner avec vos machines, données et équipes, vous pouvez explorer Fabrico plus en détail.
Réservez une démo ou Contact us pour discuter de votre environnement d'injection, de votre approche OEE actuelle et de vos objectifs.
En injection, la dérive du cycle et le rebut commencent souvent par quelque chose que le contrôleur n'enregistre pas : une intervention manuelle sur l'outil, une préhension robot hésitante, des pièces qui s'accumulent sur le convoyeur. Le logiciel OEE basé caméra de Fabrico relie ces moments aux données de cycle et de rebut, afin que l'équipe voie ce qui s'est passé à la presse.
Voyez comment Fabrico unifie OEE et maintenance dans une seule plateforme.
Request a demoArticles connexes








Tuiles Fabrico réelles, données d'exemple.