


 Iniciar sesión
 Blog
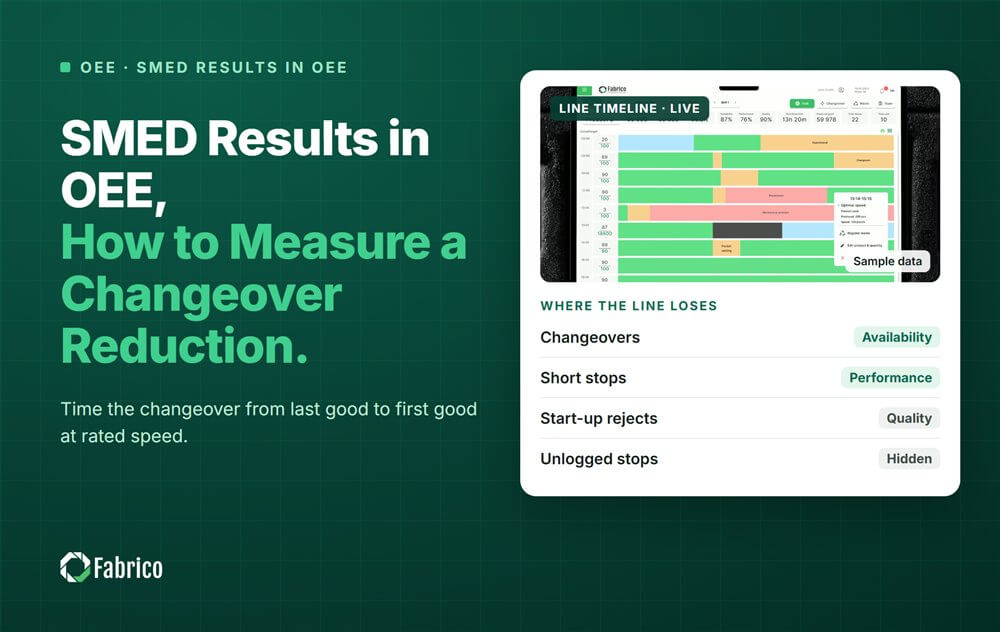
Resultados SMED en OEE: Cómo medir una reducción del cambio de formato

Puntos clave
- Mida un cambio desde la última unidad buena hasta la primera unidad buena a la velocidad nominal, no desde la parada de la máquina hasta el arranque de la máquina.
- Establezca una línea base en las mismas parejas de formatos antes del taller, y cuente el mismo número de cambios después.
- Las pérdidas de arranque pertenecen al cambio: la marcha lenta va a Rendimiento y los rechazos de arranque a Calidad.
- Mantenga los cambios dentro del tiempo de producción planificado. Si se registran como paradas planificadas, salen de la base del OEE y la ganancia de SMED se reduce.
- En el ejemplo trabajado, una línea de vasos de yogur reduce los cambios de 58 a 32 minutos, y el OEE sube de 60.2% a 72.2%.
Para medir un resultado SMED en el OEE, cronometre cada cambio desde la última unidad buena hasta la primera unidad buena a la velocidad nominal. Hágalo antes y después, en las mismas parejas de formatos. Cuente los rechazos de arranque y la marcha lenta también, y mantenga los cambios dentro del tiempo de producción planificado.
Esta guía es de Fabrico, la plataforma de OEE (overall equipment effectiveness) y MES ligero. Muestra cómo fijar la línea base, dónde cae cada parte de un cambio en el OEE y cómo una línea láctea demuestra su resultado. Para el método en sí, vea nuestra guía SMED.
¿Dónde empieza y dónde termina un cambio para los resultados SMED?
El SMED de Shigeo Shingo busca un cambio en minutos de una cifra - menos de 10. El método traslada la puesta a punto interna, hecha con la máquina parada, a puesta a punto externa, hecha mientras funciona. Nuestra guía sobre tiempo de puesta a punto interno y externo explica la división.
El resultado debe incluir lo que viene después de la parada. Un cambio tiene tres partes:
- Run-down: la última unidad buena sale de la línea. Aquí comienza el cronómetro.
- La parada: se cambian piezas y ajustes, se hacen comprobaciones. Esto es Availability.
- El arranque: la línea reinicia despacio y produce rechazos hasta que funciona bien a velocidad nominal. Aquí se detiene el cronómetro.
Muchas plantas miden solo la parada, desde máquina parada hasta máquina arrancada. Eso se pierde el arranque, y el arranque es donde las mejores ajustes muestran su ganancia.
¿Cómo se fija la línea base SMED?
- Mismas parejas de formatos. Un cambio de sabor y un cambio de tamaño de vaso son trabajos diferentes. Compare lo comparable.
- Suficientes cambios. Tome los últimos 20 o más de cada pareja, en todos los turnos, no un solo cambio en un buen día.
- La mediana y el rango, no el mejor. El rango le dirá después si un cambio es real.
- Definiciones congeladas. Escriba la velocidad nominal, la regla de cuándo termina el arranque y cómo se cuentan los rechazos de arranque. Consérvelas para el después.
- El mismo recuento después. Si la línea base tiene 24 cambios, la comprobación tiene 24, en las mismas parejas.
¿Dónde van las pérdidas de arranque en el OEE?
Las seis grandes pérdidas colocan un cambio en tres sitios:
- La parada es una pérdida de preparación y ajuste, en Availability.
- La marcha lenta en el arranque es pérdida de velocidad, en Performance.
- Los rechazos en el arranque son pérdida de rendimiento, en Quality.
Así que un resultado SMED aparece en los tres factores. Un equipo que informa solo minutos de parada deja parte de su resultado fuera. Nuestra guía sobre pérdida de arranque frente a pérdida de rendimiento muestra cómo separar los rechazos de arranque de los rechazos en marcha.
¿Por qué registrar los cambios como tiempo planificado oculta la ganancia SMED?
El OEE se divide por el tiempo de producción planificado. Si los cambios se registran como paradas planificadas, sus minutos salen de ese tiempo. Una línea puede perder una hora y media por turno en cambios y el OEE no lo verá.
Entonces un taller SMED que recorta esos minutos apenas mueve Availability. Los minutos ahorrados vuelven como tiempo de funcionamiento y como tiempo planificado a la vez, por lo que la proporción apenas cambia.
Christoph Roser lista esto como una de las tres trampas comunes del OEE: encoger la base temporal convirtiendo pérdidas en paradas planificadas. Mantenga los cambios dentro del tiempo de producción planificado, como su propia barra. Nuestra guía sobre definiciones de paradas planificadas y no planificadas muestra dónde trazar la línea.
¿Cómo se ve un resultado SMED trabajado en el OEE?
Línea de muestra (números ilustrativos, no un cliente): una línea de vasos de yogur cuyo llenador-sellador es la máquina más lenta, con una velocidad nominal de 120 vasos por minuto. Cada turno tiene 450 minutos de tiempo de producción planificado y dos cambios. El equipo midió 24 cambios en las mismas tres parejas de formatos antes del taller SMED, y 24 después.
Un cambio, mediana de 24:
| Ítem | Antes de SMED | Después de SMED |
|---|---|---|
| De la última buena a la primera buena a velocidad nominal | 58 min | 32 min |
| Parte parada | 46 min | 26 min |
| Parte de arranque | 12 min, 720 vasos hechos | 6 min, 600 vasos hechos |
| Pérdida de velocidad en el arranque | 720 vasos, o 6 min | 120 vasos, o 1 min |
| Rechazos de arranque | 360 vasos, o 3 min | 120 vasos, o 1 min |
| Salida buena perdida | 46 + 6 + 3 = 55 min | 26 + 1 + 1 = 28 min |
El rango también se movió: 49 a 71 minutos antes, 28 a 38 después. Los rangos no se solapan, por lo que la caída no es ruido. Cronometrar solo la parada mostraría un recorte de 20 minutos. El recorte real en salida buena perdida es de 27 minutos por cambio, y el arranque aporta 7 de ellos.
OEE por turno, con 40 minutos de otras paradas, 25 de otras pérdidas de velocidad y 480 otros rechazos:
| Factor | Antes de SMED | Después de SMED |
|---|---|---|
| Tiempo parado | 2 x 46 + 40 = 132 min | 2 x 26 + 40 = 92 min |
| Availability | 318 / 450 = 70.7% | 358 / 450 = 79.6% |
| Pérdida de velocidad | 2 x 6 + 25 = 37 min | 2 x 1 + 25 = 27 min |
| Performance | 281 / 318 = 88.4% | 331 / 358 = 92.5% |
| Rechazos | 2 x 360 + 480 = 1,200 vasos | 2 x 120 + 480 = 720 vasos |
| Quality | 32,520 / 33,720 = 96.4% | 39,000 / 39,720 = 98.2% |
| OEE | 60.2% | 72.2% |
| OEE con cambios registrados como planificados | 75.7% | 81.7% |
- Comprobación OEE: 32,520 vasos buenos / (450 x 120) = 60.2% antes, y 39,000 / 54,000 = 72.2% después.
- La ganancia es 6,480 vasos buenos por turno, o 54 minutos de llenadora: dos cambios de 27.
- A una contribución de $0.05 por vaso, eso equivale a $324 por turno, o €324 en una planta en euros.
- Sobre 750 turnos al año: $243,000, o €243,000, si se venden los vasos.
La trampa. Con los cambios registrados como paradas planificadas, el tiempo planificado es 358 minutos antes y 398 después. El OEE lee 75.7% y luego 81.7%: un número mayor y la mitad de la ganancia. Los 40 minutos parados ganados en un turno apenas se notan, porque la Availability solo se mueve de 88.8% a 89.9%.
¿Cómo sabe que el resultado SMED durará?
- Siga contando. Realice el seguimiento de la mediana y el rango de cada pareja de formatos tras el taller, no solo de los primeros cambios.
- Vigile los tres factores. Un paro más rápido que añade rechazos en el arranque ha movido la pérdida, no la ha eliminado.
- Revise a los vecinos. Si el llenador arranca más rápido pero el empaquetador ahora se queda sin producto, valore toda la línea.
- Escriba el nuevo método y sus puntos de ajuste en el trabajo estándar, para cada formato.
- Vuelva a clasificar las pérdidas. Una vez que los cambios disminuyan, otra pérdida puede liderar.
Nuestro SMED data playbook cubre cómo verificar una ganancia de cambio tras el taller.
¿Qué errores hacen que los resultados SMED parezcan mayores o menores de lo que son?
- Cronometrar de parada de máquina a arranque de máquina, dejando fuera el arranque.
- Comparar el mejor cambio después del taller con el promedio antes.
- Mezclar parejas de formatos, de modo que una racha de cambios de sabor fáciles parezca un resultado.
- Registrar los cambios como tiempo planificado, lo que oculta la ganancia e infla el OEE.
- Recortar una limpieza validada o la comprobación de la primera unidad. Esos minutos no son el objetivo.
Dónde encaja Fabrico
Fabrico es una Plataforma de Rendimiento Manufacturero potenciada por visión por ordenador. OEE y un MES ligero son lo primero: las paradas se registran automáticamente y el OEE es en tiempo real por línea y turno.
- Paradas registradas automáticamente, de modo que cada cambio tiene minutos medidos antes y después del taller.
- El operario confirma la razón con un toque, de modo que los cambios obtienen su propia barra, aparte de las averías.
- OEE en vivo por línea y turno, de modo que la marcha lenta y los rechazos tras el reinicio aparecen en Performance y Quality.
- Pérdidas valoradas en dinero y clasificadas, de modo que el equipo sepa qué pareja de formatos atacar primero.
- Un clip de cámara como evidencia de una parada, cuando una cámara vigila la máquina.
Fabrico mide los cambios. Su equipo hace el SMED. Usted empieza en una línea, con una base y una fecha de decisión acordada de antemano. No hay plan gratuito y no hay niveles: cada planta recibe una oferta. Vea cómo se capturan las paradas en nuestra página de Computer Vision OEE.
Preguntas frecuentes
¿Cómo se mide la reducción de cambios?
Mida los cambios desde la última unidad buena hasta la primera unidad buena a la velocidad nominal, en las mismas parejas de formatos, antes y después. Use la mediana y el rango de un recuento fijo, como 24 frente a 24. Luego compare Availability, Performance, Quality y las unidades buenas en los mismos turnos.
¿Qué resultados puede dar el SMED?
El objetivo de Shingo fue un cambio en minutos de una cifra, por debajo de 10. Qué tan cerca llega una línea depende de la máquina y los formatos. Mida primero su propia línea base. En la línea de muestra, la mediana del cambio bajó de 58 a 32 minutos.
¿Deben los cambios contarse como tiempo de inactividad planificado en el OEE?
No si quiere ver los resultados SMED. Registrados como paradas planificadas, los cambios salen del tiempo de producción planificado, por lo que reducirlos apenas mueve el OEE. Manténgalos dentro del tiempo planificado como pérdida de preparación en Availability, con su propio código de razón. Esa barra es en lo que trabaja el equipo SMED.
¿Cuándo termina un cambio?
Cuando la línea produce buen producto a la velocidad nominal, no cuando la máquina se reinicia. Escriba la regla, como la primera unidad buena a la velocidad nominal. Entonces cada turno detiene el cronómetro en el mismo punto. Sin ello, cada turno informa un número diferente.
¿Dónde van los rechazos de arranque en el OEE?
A Calidad, como rendimiento reducido. La marcha lenta en el arranque va a Performance. Ate ambos al cambio que los causó, para que el resultado SMED los incluya. Cuéntelos desde el reinicio hasta que la línea produzca buen producto a la velocidad nominal, con una regla escrita en cada turno.
Vea sus cambios en una demo
Traiga una línea y sus principales parejas de formatos. Mostraremos sus paradas de cambio, las pérdidas tras cada reinicio y cuánto cuestan.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.