


 Anmeldung
 Blog
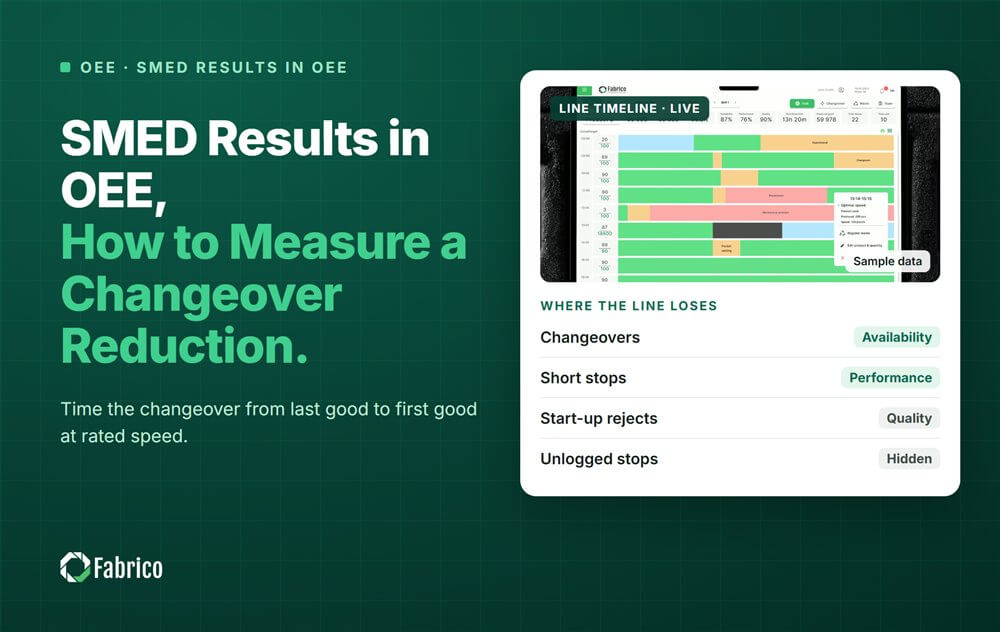
SMED-Ergebnisse in OEE: Wie man eine Rüstzeitverkürzung misst

Wichtigste Erkenntnisse
- Messen Sie eine Rüstzeit von der letzten guten Einheit bis zur ersten guten Einheit bei Nenngeschwindigkeit, nicht vom Maschinenstopp bis zum Maschinenstart.
- Setzen Sie vor dem Workshop eine Basis für dieselben Formatpaare und zählen Sie nachher dieselbe Anzahl Rüstvorgänge.
- Anlaufverluste gehören zum Rüstvorgang: langsamer Lauf geht in Performance und Anlaufausschuss in Quality.
- Halten Sie Rüstvorgänge in der geplanten Produktionszeit. Werden sie als geplante Stillstände gebucht, verlassen sie die OEE-Basis und der SMED-Gewinn schrumpft.
- Im Beispiel reduziert eine Joghurtbecherlinie die Rüstzeit von 58 auf 32 Minuten und die OEE steigt von 60.2% auf 72.2%.
Um ein SMED-Ergebnis in der OEE zu messen, stoppen Sie die Zeit jedes Rüstvorgangs von der letzten guten Einheit bis zur ersten guten Einheit bei Nenngeschwindigkeit. Machen Sie das vor und nach dem Workshop an denselben Formatpaaren. Zählen Sie Anlaufausschuss und langsamen Lauf mit und halten Sie Rüstvorgänge in der geplanten Produktionszeit.
Dieser Leitfaden stammt von Fabrico, der OEE- (Overall Equipment Effectiveness) und leichten MES-Plattform. Er zeigt, wie man die Basis festlegt, wo jeder Teil eines Rüstvorgangs in der OEE landet und wie eine Molkerei-Linie ihr Ergebnis nachweist. Zur Methode selbst siehe unseren SMED-Guide.
Wo beginnt und endet ein Rüstvorgang für SMED-Ergebnisse?
Shigeo Shingos SMED zielt auf Rüstzeiten im einstelligen Minutenbereich - unter 10. Die Methode verlagert interne Rüstarbeiten, die bei gestoppter Maschine erfolgen, in externe Arbeiten, die während des Laufs stattfinden. Unser Leitfaden zu internen und externen Rüstzeiten erklärt die Aufteilung.
Das Ergebnis muss auch das, was nach dem Stopp kommt, einschließen. Ein Rüstvorgang hat drei Teile:
- Run-down: die letzte gute Einheit verlässt die Linie. Hier beginnt die Uhr.
- Der Stopp: Teile und Einstellungen werden gewechselt, Prüfungen durchgeführt. Das ist Availability.
- Run-up: die Linie startet langsam neu und produziert Ausschuss, bis sie bei Nenngeschwindigkeit guten Output liefert. Hier stoppt die Uhr.
Viele Werke messen nur den Stopp, vom Maschinenstopp bis zum Maschinenstart. Das verpasst den Run-up, und gerade im Run-up zeigen bessere Einstellungen ihren Gewinn.
Wie legen Sie die SMED-Basis fest?
- Gleiche Formatpaare. Ein Geschmackswechsel und ein Bechergrößenwechsel sind unterschiedliche Jobs. Vergleichen Sie Gleiches mit Gleichem.
- Genug Rüstvorgänge. Nehmen Sie die letzten 20 oder mehr jedes Paares über alle Schichten hinweg, nicht einen einzelnen guten Rüstvorgang an einem guten Tag.
- Die Median- und die Spannweite, nicht den besten Fall. Die Spannweite sagt später, ob eine Änderung echt ist.
- Fixierte Definitionen. Schreiben Sie Nenngeschwindigkeit, die Regel, wann der Anlauf endet, und wie Anlaufausschuss gezählt wird, auf. Bewahren Sie sie für das Nachher auf.
- Gleiche Anzahl danach. Wenn die Basis 24 Rüstvorgänge hat, hat die Überprüfung 24, an denselben Paaren.
Wohin gehören Anlaufverluste in der OEE?
Die sechs großen Verluste verteilen einen Rüstvorgang auf drei Bereiche:
- Der Stopp ist ein Rüst- und Einstellverlust, in Availability.
- Langsamer Lauf im Run-up ist Geschwindigkeitsverlust, in Performance.
- Ausschuss im Run-up ist verminderter Ertrag, in Quality.
Ein SMED-Ergebnis zeigt sich also in allen drei Faktoren. Ein Team, das nur Stopp-Minuten berichtet, lässt einen Teil seines Ergebnisses weg. Unser Leitfaden zu Anlaufverlust versus verminderter Ertrag zeigt, wie Anlauf-Ausschuss getrennt von Lauf-Ausschuss gehalten wird.
Warum verschleiert das Buchen von Rüstvorgängen als geplant den SMED-Gewinn?
OEE teilt durch die geplante Produktionszeit. Werden Rüstvorgänge als geplante Stillstände gebucht, verlassen ihre Minuten diese Basiszeit. Eine Linie kann anderthalb Stunden pro Schicht an Rüstvorgängen verlieren und die OEE sieht es nicht.
Dann bewegt eine SMED-Workshop, der diese Minuten schneidet, Availability kaum. Die eingesparten Minuten kommen gleichzeitig als Laufzeit und als geplante Zeit zurück, sodass sich das Verhältnis kaum ändert.
Christoph Roser listet das als eine von drei gängigen OEE-Schummeleien: die Zeitbasis zu verkleinern, indem Verluste in geplante Stillstände verwandelt werden. Halten Sie Rüstvorgänge in der geplanten Produktionszeit, als eigene Balken. Unser Leitfaden zu geplanten und ungeplanten Stillstandsdefinitionen zeigt, wo die Linie gezogen wird.
Wie sieht ein ausgearbeiteter SMED-Erfolg in der OEE aus?
Beispiellinie (illustrierende Zahlen, kein Kunde): eine Joghurtbecherlinie, deren Füllsiegelmaschine die langsamste ist, mit einer Nenngeschwindigkeit von 120 Bechern pro Minute. Jede Schicht hat 450 Minuten geplante Produktionszeit und zwei Rüstvorgänge. Das Team hat 24 Rüstvorgänge an denselben drei Formatpaaren vor dem SMED-Workshop gemessen und 24 danach.
Ein Rüstvorgang, Median von 24:
| Posten | Vor SMED | Nach SMED |
|---|---|---|
| Von letzter guter bis erster guter bei Nenngeschwindigkeit | 58 min | 32 min |
| Gestoppter Teil | 46 min | 26 min |
| Run-up Teil | 12 min, 720 Becher produziert | 6 min, 600 Becher produziert |
| Geschwindigkeitsverlust im Run-up | 720 Becher, oder 6 min | 120 Becher, oder 1 min |
| Anlaufausschuss | 360 Becher, oder 3 min | 120 Becher, oder 1 min |
| Verlorene gute Produktion | 46 + 6 + 3 = 55 min | 26 + 1 + 1 = 28 min |
Die Spannweite hat sich ebenfalls verschoben: 49 bis 71 Minuten vorher, 28 bis 38 danach. Die Spannweiten überlappen nicht, daher ist der Rückgang kein Rauschen. Nur den Stopp zu messen würde eine Reduktion von 20 Minuten zeigen. Der reale Rückgang der verlorenen guten Produktion beträgt 27 Minuten pro Rüstvorgang, und der Run-up trägt 7 davon bei.
OEE pro Schicht, mit 40 Minuten sonstiger Stillstände, 25 Minuten sonstigem Geschwindigkeitsverlust und 480 sonstigen Ausschuss:
| Faktor | Vor SMED | Nach SMED |
|---|---|---|
| Gestoppte Zeit | 2 x 46 + 40 = 132 min | 2 x 26 + 40 = 92 min |
| Availability | 318 / 450 = 70.7% | 358 / 450 = 79.6% |
| Geschwindigkeitsverlust | 2 x 6 + 25 = 37 min | 2 x 1 + 25 = 27 min |
| Performance | 281 / 318 = 88.4% | 331 / 358 = 92.5% |
| Ausschuss | 2 x 360 + 480 = 1,200 Becher | 2 x 120 + 480 = 720 Becher |
| Quality | 32,520 / 33,720 = 96.4% | 39,000 / 39,720 = 98.2% |
| OEE | 60.2% | 72.2% |
| OEE bei Buchung der Rüstvorgänge als geplant | 75.7% | 81.7% |
- OEE-Prüfung: 32,520 gute Becher / (450 x 120) = 60.2% vorher, und 39,000 / 54,000 = 72.2% danach.
- Der Zugewinn sind 6,480 gute Becher pro Schicht, oder 54 Füller-Minuten: zwei Rüstvorgänge zu je 27.
- Bei einem Deckungsbeitrag von $0.05 pro Becher sind das $324 pro Schicht, oder €324 in einem Euro-Betrieb.
- Über 750 Schichten im Jahr: $243,000, oder €243,000, sofern die Becher verkauft werden.
Die Falle. Werden Rüstvorgänge als geplante Stillstände gebucht, ist die geplante Zeit 358 Minuten vorher und 398 danach. OEE liest 75.7% und dann 81.7%: eine höhere Zahl und nur die Hälfte des Gewinns. Die 40 gestoppten Minuten, die pro Schicht gewonnen wurden, zeigen sich kaum, weil Availability nur von 88.8% auf 89.9% steigt.
Woher wissen Sie, dass das SMED-Ergebnis von Dauer ist?
- Weiter zählen. Verfolgen Sie Median und Spannweite jedes Formatpaares nach dem Workshop, nicht nur die ersten paar Rüstvorgänge.
- Alle drei Faktoren beobachten. Ein schnellerer Stopp, der Ausschuss im Run-up hinzufügt, hat den Verlust verschoben, nicht entfernt.
- Nachbarn prüfen. Wenn der Füller schneller hochfährt, aber der Kartonierer jetzt verhungert, bewerten Sie die ganze Linie in Geld.
- Schreiben Sie die neue Methode und ihre Setpoints in Standard Work, für jedes Format.
- Rangieren Sie die Verluste erneut. Sobald Rüstzeiten fallen, kann ein anderer Verlust führend werden.
Unser SMED Data Playbook behandelt, wie man einen Rüstgewinn nach dem Workshop prüft.
Welche Fehler lassen SMED-Ergebnisse größer oder kleiner erscheinen als sie sind?
- Maschinenstopp bis Maschinenstart messen, sodass der Run-up fehlt.
- Den besten Rüstvorgang nach dem Workshop mit dem Durchschnitt vorher vergleichen.
- Formatpaare mischen, sodass eine Folge einfacher Geschmackswechsel wie ein Ergebnis aussieht.
- Rüstvorgänge als geplante Zeit buchen, was den Gewinn verbirgt und OEE aufbläht.
- Ein validiertes Reinigen oder die Erstprüfungen kürzen. Diese Minuten sind nicht das Ziel.
Wo passt Fabrico hin
Fabrico ist eine Manufacturing Performance Plattform mit Computer Vision. OEE und leichtes MES stehen vornan: Stopps werden automatisch protokolliert und OEE ist live nach Linie und Schicht.
- Stopps werden automatisch protokolliert, sodass jeder Rüstvorgang gemessene Minuten vor und nach dem Workshop hat.
- Der Bediener bestätigt den Grund mit einem Tipp, sodass Rüstvorgänge ihre eigene Balkenfarbe bekommen, getrennt von Ausfällen.
- OEE live nach Linie und Schicht, sodass langsamer Lauf und Ausschuss nach dem Neustart in Performance und Quality erscheinen.
- Verluste in Geld bewertet und gerankt, sodass das Team weiß, welches Formatpaar zuerst angegangen werden soll.
- Ein Kameraclip als Beleg für einen Stopp, wenn eine Kamera die Maschine beobachtet.
Fabrico misst die Rüstvorgänge. Ihr Team macht SMED. Sie starten an einer Linie mit einer Basis und einem im Voraus vereinbarten Entscheidungstermin. Es gibt keinen Gratisplan und keine Stufen: jede Anlage bekommt ein Angebot. Sehen Sie, wie Stopps auf unserer Computer Vision OEE-Seite erfasst werden.
Häufig gestellte Fragen
Wie messen Sie Rüstzeitreduzierung?
Zeitemessen Sie Rüstvorgänge von der letzten guten Einheit bis zur ersten guten Einheit bei Nenngeschwindigkeit, an denselben Formatpaaren, vor und nach. Verwenden Sie Median und Spannweite einer festen Anzahl, z. B. 24 gegen 24. Vergleichen Sie dann Availability, Performance, Quality und gute Einheiten über dieselben Schichten.
Welche Ergebnisse kann SMED bringen?
Shingos Ziel war eine Rüstzeit im einstelligen Minutenbereich, unter 10. Wie nah eine Linie kommt, hängt von Maschine und Formaten ab. Messen Sie zuerst Ihre eigene Basis. Bei der Beispielinie fiel die mediane Rüstzeit von 58 auf 32 Minuten.
Sollten Rüstvorgänge als geplante Ausfallzeit in der OEE zählen?
Nicht, wenn Sie SMED-Ergebnisse sehen wollen. Als geplante Stillstände gebucht verlassen Rüstvorgänge die geplante Produktionszeit, sodass deren Kürzung OEE kaum bewegt. Halten Sie sie innerhalb der geplanten Zeit als Rüstverlust in Availability, mit eigenem Grundcode. Diese Balken sind, woran das SMED-Team arbeitet.
Wann endet ein Rüstvorgang?
Wenn die Linie guten Output bei Nenngeschwindigkeit produziert, nicht wenn die Maschine neu gestartet ist. Schreiben Sie die Regel auf, z. B. die erste gute Einheit bei Nenngeschwindigkeit. Dann stoppt jede Schicht die Uhr am selben Punkt. Ohne das berichtet jede Schicht eine andere Zahl.
Wohin gehen Anlaufausschüsse in der OEE?
In Quality, als verminderter Ertrag. Langsamer Lauf im Run-up geht in Performance. Verknüpfen Sie beides mit dem Rüstvorgang, der sie verursacht hat, damit das SMED-Ergebnis sie einschließt. Zählen Sie sie vom Neustart bis zur Produktion guten Outputs bei Nenngeschwindigkeit, mit einer niedergeschriebenen Regel pro Schicht.
Sehen Sie Ihre Rüstvorgänge in einer Demo
Bringen Sie eine Linie und ihre wichtigsten Formatpaare mit. Wir zeigen ihre Rüststopps, die Verluste nach jedem Neustart und was sie kosten.
Verwandte Artikel

Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.