


 Zaloguj
 Blog
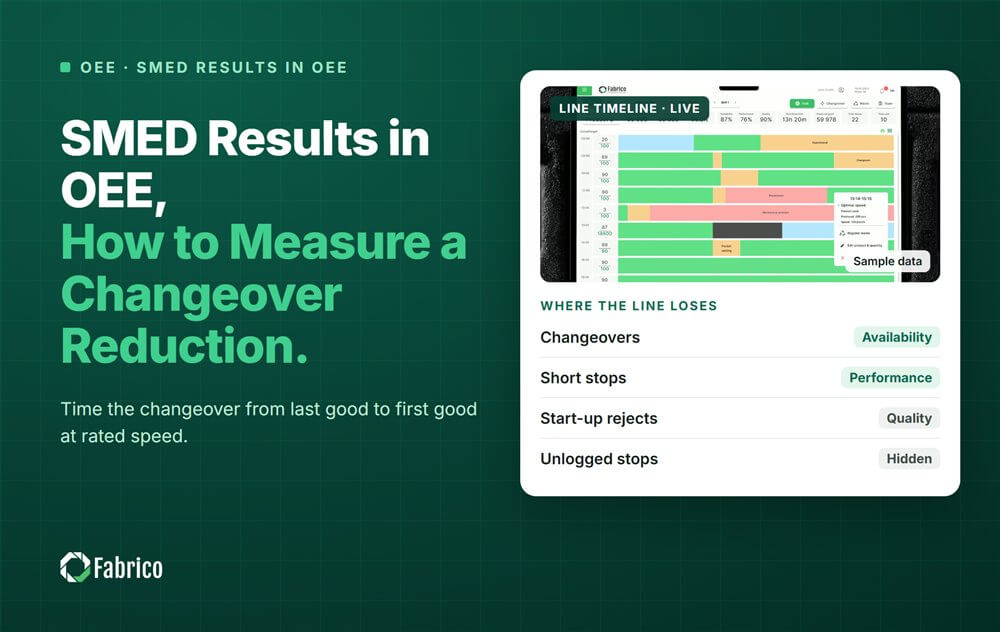
Wyniki SMED w OEE: Jak mierzyć skrócenie przezbrojenia

Kluczowe wnioski
- Mierz przezbrojenie od ostatniej dobrej sztuki do pierwszej dobrej sztuki przy prędkości nominalnej, nie od zatrzymania maszyny do jej uruchomienia.
- Ustal bazę dla tych samych par formatów przed warsztatem i policz tę samą liczbę przezbrojeń po nim.
- Straty przy rozruchu należą do przezbrojenia: wolna praca idzie do Wydajności, a odpady przy rozruchu do Jakości.
- Utrzymuj przezbrojenia w planowanym czasie produkcji. Jeśli są księgowane jako przestoje planowane, wychodzą z podstawy OEE i zysk SMED maleje.
- W przykładzie linia jogurtowa redukuje przezbrojenia z 58 do 32 minut, a OEE rośnie z 60.2% do 72.2%.
Aby zmierzyć wynik SMED w OEE, mierz czas każdego przezbrojenia od ostatniej dobrej sztuki do pierwszej dobrej sztuki przy prędkości nominalnej. Zrób to przed i po, na tych samych parach formatów. Zlicz odrzuty rozruchowe i wolną pracę, i trzymaj przezbrojenia w planowanym czasie produkcji.
Ten przewodnik pochodzi od Fabrico, platformy OEE (overall equipment effectiveness) i lekkiego MES. Pokazuje, jak ustawić bazę, gdzie każda część przezbrojenia trafia w OEE i jak jedna linia mleczarska udowadnia swój wynik. Samą metodę znajdziesz w naszym poradniku SMED.
Gdzie zaczyna się i kończy przezbrojenie dla wyników SMED?
SMED Shigeo Shingo dąży do przezbrojenia w jednocyfrowych minutach - poniżej 10. Metoda przenosi ustawienia wewnętrzne, wykonywane przy zatrzymanej maszynie, na ustawienia zewnętrzne, robione podczas pracy. Nasz przewodnik o czasie ustawień wewnętrznych i zewnętrznych wyjaśnia podział.
Wynik musi obejmować to, co następuje po zatrzymaniu. Przezbrojenie ma trzy części:
- Run-down: ostatnia dobra jednostka zjeżdża z linii. Tu zaczyna się zegar.
- Przerwa: części i ustawienia są zmieniane, wykonywane są kontrole. To jest Availability.
- Run-up: linia ponownie uruchamia się wolno i robi odpady, aż zacznie produkować dobry produkt przy prędkości nominalnej. Tu zegar się zatrzymuje.
Wiele zakładów mierzy tylko przerwę, od zatrzymania maszyny do jej uruchomienia. To pomija run-up, a to właśnie w run-up lepsze ustawienia pokazują swój zysk.
Jak ustawić bazę SMED?
- Te same pary formatów. Zmiana smaku i zmiana rozmiaru kubka to różne zadania. Porównuj podobne z podobnym.
- Dostateczna liczba przezbrojeń. Weź ostatnie 20 lub więcej każdej pary, na wszystkich zmianach, nie jedno przezbrojenie w dobry dzień.
- Mediana i zakres, nie najlepszy przypadek. Zakres powie później, czy zmiana jest realna.
- Zamrożone definicje. Zapisz prędkość nominalną, regułę kiedy kończy się rozruch i jak liczone są odrzuty rozruchowe. Zachowaj je na okres po.
- Ten sam dolicz po. Jeśli baza ma 24 przezbrojenia, kontrola ma 24, na tych samych parach.
Gdzie lądują straty rozruchowe w OEE?
Sześć dużych strat umieszcza przezbrojenie w trzech miejscach:
- Przerwa to strata ustawienia i regulacji, w Availability.
- Wolna praca w run-up to utrata prędkości, w Performance.
- Odrzuty w run-up to zmniejszony wydaj, w Quality.
Wynik SMED więc pojawia się we wszystkich trzech czynnikach. Zespół, który raportuje tylko minuty przerwy, pomija część wyniku. Nasz przewodnik o stratach rozruchowych vs utracie wydajności pokazuje, jak oddzielić odrzuty rozruchowe od odrzutów roboczych.
Dlaczego zaksięgowanie przezbrojeń jako czasu planowanego ukrywa zysk SMED?
OEE dzieli przez planowany czas produkcji. Jeśli przezbrojenia są księgowane jako przestoje planowane, ich minuty wychodzą z tego czasu. Linia może tracić półtorej godziny na zmianę i OEE tego nie zobaczy.
Wtedy warsztat SMED, który zmniejsza te minuty, ledwo rusza Availability. Zaoszczędzone minuty wracają jednocześnie jako czas pracy i jako czas planowany, więc stosunek prawie się nie zmienia.
Christoph Roser wymienia to jako jedną z trzech powszechnych sztuczek z OEE: kurczenie bazy czasu przez zamienianie strat na przestoje planowane. Trzymaj przezbrojenia w planowanym czasie produkcji, jako osobny pasek. Nasz przewodnik o definicjach przestojów planowanych i nieplanowanych pokazuje, gdzie narysować linię.
Jak wygląda przepracowany wynik SMED w OEE?
Przykładowa linia (liczby poglądowe, nie klienta): linia kubków jogurtowych, której napełniacz-zgrzewarka jest najwolniejszą maszyną, o prędkości nominalnej 120 kubków na minutę. Każda zmiana ma 450 minut planowanego czasu produkcji i dwa przezbrojenia. Zespół zmierzył 24 przezbrojenia na tych samych trzech parach formatów przed warsztatem SMED i 24 po.
Jedno przezbrojenie, mediana z 24:
| Pozycja | Przed SMED | Po SMED |
|---|---|---|
| Od ostatniej dobrej do pierwszej dobrej przy prędkości nominalnej | 58 min | 32 min |
| Część zatrzymana | 46 min | 26 min |
| Część run-up | 12 min, 720 kubków wykonanych | 6 min, 600 kubków wykonanych |
| Utrata prędkości w run-up | 720 kubków, czyli 6 min | 120 kubków, czyli 1 min |
| Odrzuty rozruchowe | 360 kubków, czyli 3 min | 120 kubków, czyli 1 min |
| Utracony dobry output | 46 + 6 + 3 = 55 min | 26 + 1 + 1 = 28 min |
Zasięg też się przesunął: 49 do 71 minut przed, 28 do 38 po. Zakresy się nie pokrywają, więc spadek to nie szum. Mierzenie tylko przerwy pokazałoby cięcie o 20 minut. Rzeczywiste cięcie utraconego dobrego outputu to 27 minut na przezbrojenie, a run-up daje 7 z nich.
OEE na zmianę, przy 40 minutach innych przestojów, 25 innych strat prędkości i 480 innych odrzutów:
| Czynnik | Przed SMED | Po SMED |
|---|---|---|
| Czas zatrzymania | 2 x 46 + 40 = 132 min | 2 x 26 + 40 = 92 min |
| Availability | 318 / 450 = 70.7% | 358 / 450 = 79.6% |
| Utrata prędkości | 2 x 6 + 25 = 37 min | 2 x 1 + 25 = 27 min |
| Performance | 281 / 318 = 88.4% | 331 / 358 = 92.5% |
| Odrzuty | 2 x 360 + 480 = 1,200 kubków | 2 x 120 + 480 = 720 kubków |
| Quality | 32,520 / 33,720 = 96.4% | 39,000 / 39,720 = 98.2% |
| OEE | 60.2% | 72.2% |
| OEE przy księgowaniu przezbrojeń jako planowane | 75.7% | 81.7% |
- Sprawdzenie OEE: 32,520 dobrych kubków / (450 x 120) = 60.2% przed, i 39,000 / 54,000 = 72.2% po.
- Zysk to 6,480 dobrych kubków na zmianę, czyli 54 minuty pracy napełniacza: dwa przezbrojenia po 27.
- Przy marży $0.05 za kubek to $324 na zmianę, albo €324 w zakładzie w strefie euro.
- Przy 750 zmian rocznie: $243,000, albo €243,000, jeśli kubki się sprzedadzą.
Pułapka. Przy księgowaniu przezbrojeń jako przestoje planowane, czas planowany to 358 minut przed i 398 po. OEE pokazuje 75.7% a potem 81.7%: wyższa liczba i połowa zysku. 40 minut zatrzymania zyskanego na zmianę ledwo się pokazuje, bo Availability zmienia się tylko z 88.8% na 89.9%.
Skąd wiedzieć, że wynik SMED utrzyma się?
- Kontynuuj liczenie. Śledź medianę i zakres każdej pary formatów po warsztacie, nie tylko pierwsze parę przezbrojeń.
- Obserwuj wszystkie trzy czynniki. Szybsze zatrzymanie, które dodaje odrzuty w run-up, przesunęło stratę, a nie ją usunęło.
- Sprawdź sąsiadów. Jeśli napełniacz restartuje szybciej, ale pakowacz teraz głoduje, wyceń całą linię.
- Zapisz nową metodę i jej nastawy w standardowej pracy, dla każdego formatu.
- Ponownie uszereguj straty. Gdy przezbrojenia spadną, inna strata może objąć prowadzenie.
Nasz SMED data playbook obejmuje jak sprawdzić zysk z przezbrojenia po warsztacie.
Jakie błędy sprawiają, że wyniki SMED wyglądają większe lub mniejsze niż są?
- Mierzenie od zatrzymania maszyny do jej uruchomienia, więc run-up jest pominięty.
- Porównywanie najlepszego przezbrojenia po warsztacie z średnią przed nim.
- Mieszanie par formatów, tak że seria łatwych zmian smaku wygląda jak wynik.
- Księgowanie przezbrojeń jako czasu planowanego, co ukrywa zysk i zawyża OEE.
- Usuwanie walidowanego mycia lub kontroli pierwszej sztuki. Te minuty nie są celem.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance wsparta widzeniem komputerowym. OEE i lekki MES są priorytetem: przestoje są rejestrowane automatycznie, a OEE jest na żywo według linii i zmiany.
- Przestoje rejestrowane automatycznie, więc każde przezbrojenie ma zmierzone minuty przed i po warsztacie.
- Operator potwierdza powód jednym stuknięciem, więc przezbrojenia mają własny pasek, oddzielnie od awarii.
- OEE na żywo według linii i zmiany, więc wolna praca i odrzuty po ponownym uruchomieniu widać w Performance i Quality.
- Straty wycenione w pieniądzu i uszeregowane, tak że zespół wie, którą parę formatów zaatakować najpierw.
- Klip z kamery jako dowód na zatrzymanie, gdy kamera obserwuje maszynę.
Fabrico mierzy przezbrojenia. Twój zespół wykonuje SMED. Zaczynasz na jednej linii, z bazą i datą decyzji uzgodnioną wcześniej. Nie ma darmowego planu i nie ma poziomów: każda fabryka otrzymuje wycenę. Zobacz, jak przestoje są przechwytywane na naszej stronie Computer Vision OEE.
Najczęściej zadawane pytania
Jak zmierzyć redukcję przezbrojenia?
Mierz czas przezbrojeń od ostatniej dobrej sztuki do pierwszej dobrej sztuki przy prędkości nominalnej, na tych samych parach formatów, przed i po. Użyj mediany i zakresu stałej liczby, na przykład 24 kontra 24. Potem porównaj Availability, Performance, Quality i dobre sztuki w tych samych zmianach.
Jakie wyniki może dać SMED?
Celem Shingo było przezbrojenie w jednocyfrowych minutach, poniżej 10. Jak blisko linia się zbliży, zależy od maszyny i formatów. Najpierw zmierz własną bazę. Na linii przykładowej mediana przezbrojenia spadła z 58 do 32 minut.
Czy przezbrojenia powinny być liczone jako przestój planowany w OEE?
Nie, jeśli chcesz widzieć wyniki SMED. Zaksięgowane jako przestoje planowane, przezbrojenia wychodzą z planowanego czasu produkcji, więc ich skrócenie ledwo rusza OEE. Trzymaj je w planowanym czasie jako strata ustawienia w Availability, z własnym kodem przyczyny. Ten pasek to to, nad czym pracuje zespół SMED.
Kiedy kończy się przezbrojenie?
Kiedy linia produkuje dobry produkt przy prędkości nominalnej, nie gdy maszyna się uruchomi. Zapisz regułę, np. pierwsza dobra sztuka przy prędkości nominalnej. Wtedy każda zmiana zatrzyma zegar w tym samym punkcie. Bez tego każda zmiana raportuje inną liczbę.
Gdzie idą odrzuty rozruchowe w OEE?
Do Quality, jako zmniejszony wydaj. Wolna praca w run-up idzie do Performance. Powiąż obie z przezbrojeniem, które je spowodowało, aby wynik SMED je uwzględniał. Licz je od restartu do momentu, gdy linia produkuje dobry produkt przy prędkości nominalnej, z jedną zapisaną regułą na zmianę.
Zobacz swoje przezbrojenia na demo
Przywieź jedną linię i jej główne pary formatów. Pokażemy jej zatrzymania przy przezbrojeniach, straty po każdym restarcie i ile kosztują.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.