


 Connexion
 Blog
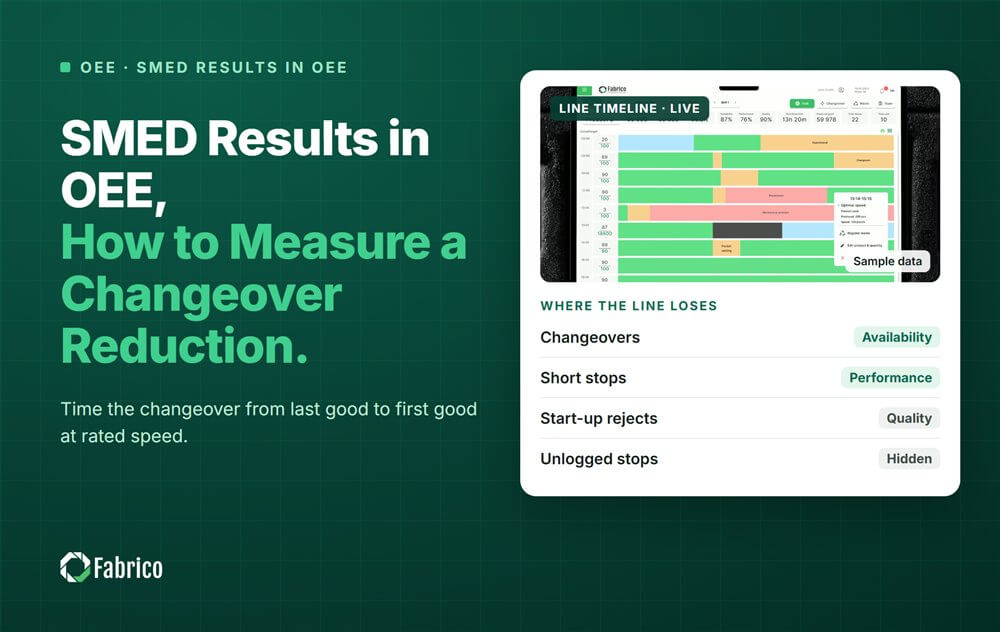
Résultats SMED dans l'OEE : comment mesurer une réduction du temps de changement

Points clés
- Mesurez un changement d'outil depuis la dernière pièce bonne jusqu'à la première pièce bonne à la cadence nominale, pas depuis l'arrêt de la machine jusqu'à son redémarrage.
- Établissez une base sur les mêmes paires de formats avant l'atelier, et comptez le même nombre de changements après.
- Les pertes au démarrage appartiennent au changement - le fonctionnement lent va dans Performance et les rebutes de démarrage dans Quality.
- Maintenez les changements dans le temps de production planifié. Enregistrés comme arrêts planifiés, ils quittent la base de l'OEE et le gain SMED s'amenuise.
- Dans l'exemple chiffré, une ligne de pots de yaourt réduit les changements de 58 à 32 minutes, et l'OEE passe de 60.2% à 72.2%.
Pour mesurer un résultat SMED dans l'OEE, chronométrez chaque changement depuis la dernière pièce bonne jusqu'à la première pièce bonne à la cadence nominale. Faites-le avant et après, sur les mêmes paires de formats. Comptez les rebuts de démarrage et le fonctionnement lent, et maintenez les changements dans le temps de production planifié.
Ce guide vient de Fabrico, la plateforme OEE (overall equipment effectiveness) et léger MES. Il montre comment définir la ligne de base, où chaque partie d'un changement se place dans l'OEE et comment une ligne laitière prouve son résultat. Pour la méthode elle-même, voyez notre guide SMED.
Où commence et où finit un changement pour les résultats SMED ?
Le SMED de Shigeo Shingo vise un changement en une seule dizaine de minutes - moins de 10. La méthode déplace les réglages internes, faits machine arrêtée, vers des réglages externes, faits pendant que la machine tourne. Notre guide sur temps de réglage interne et externe explique la séparation.
Le résultat doit inclure ce qui vient après l'arrêt. Un changement comporte trois parties :
- Run-down : la dernière unité bonne sort de la ligne. La montre démarre ici.
- L'arrêt : pièces et réglages changent, des contrôles sont faits. C'est Availability.
- Run-up : la ligne redémarre lentement et produit des rebuts jusqu'à ce qu'elle produise du bon produit à la cadence nominale. La montre s'arrête ici.
Beaucoup d'usines chronomètrent seulement l'arrêt, de la machine arrêtée à la machine démarrée. Cela omet le run-up, et le run-up est là où de meilleurs réglages montrent leur gain.
Comment fixer la base SMED ?
- Mêmes paires de formats. Un changement de saveur et un changement de taille de pot sont des travaux différents. Comparez semblable avec semblable.
- Suffisamment de changements. Prenez les 20 derniers ou plus de chaque paire, sur tous les postes, pas un seul changement lors d'une bonne journée.
- La médiane et l'étendue, pas le meilleur. L'étendue vous dira plus tard si un changement est réel.
- Définitions figées. Notez la cadence nominale, la règle pour la fin du démarrage et comment les rebuts de démarrage sont comptés. Conservez-les pour l'après.
- Le même nombre après. Si la base compte 24 changements, la vérification en compte 24, sur les mêmes paires.
Où atterrissent les pertes au démarrage dans l'OEE ?
Les six grandes pertes placent un changement en trois endroits :
- L'arrêt est une perte de réglage et d'ajustement, dans Availability.
- Le fonctionnement lent durant le run-up est une perte de vitesse, dans Performance.
- Les rebuts durant le run-up sont une perte de rendement, dans Quality.
Ainsi un résultat SMED apparaît dans les trois facteurs. Une équipe qui ne rapporte que les minutes d'arrêt omet une partie de son résultat. Notre guide sur perte au démarrage vs perte de rendement montre comment séparer les rebuts de démarrage des rebuts en production.
Pourquoi le fait d'enregistrer les changements comme du temps planifié cache-t-il le gain SMED ?
L'OEE divise par le temps de production planifié. Si les changements sont enregistrés comme arrêts planifiés, leurs minutes quittent ce temps. Une ligne peut perdre une heure et demie par poste en changements et l'OEE ne le verra jamais.
Alors un atelier SMED qui réduit ces minutes fait à peine bouger l'Availability. Les minutes économisées reviennent à la fois comme temps de marche et comme temps planifié, si bien que le ratio change peu.
Christoph Roser liste cela comme une des trois fraudes courantes de l'OEE : réduire la base temporelle en transformant des pertes en arrêts planifiés. Gardez les changements dans le temps de production planifié, comme leur propre barre. Notre guide sur définitions des temps d'arrêt planifiés et non planifiés montre où tracer la ligne.
À quoi ressemble un résultat SMED travaillé dans l'OEE ?
Ligne d'exemple (chiffres illustratifs, pas un client) : une ligne de pots de yaourt dont le remplisseur-soudeur est la machine la plus lente, cadencé à 120 pots par minute. Chaque poste a 450 minutes de temps de production planifié et deux changements. L'équipe a mesuré 24 changements sur les mêmes trois paires de formats avant l'atelier SMED, et 24 après.
Un changement, médiane de 24 :
| Élément | Avant SMED | Après SMED |
|---|---|---|
| De la dernière bonne à la première bonne à la cadence nominale | 58 min | 32 min |
| Partie arrêtée | 46 min | 26 min |
| Partie run-up | 12 min, 720 pots fabriqués | 6 min, 600 pots fabriqués |
| Perte de vitesse dans le run-up | 720 pots, ou 6 min | 120 pots, ou 1 min |
| Rebuts au démarrage | 360 pots, ou 3 min | 120 pots, ou 1 min |
| Production bonne perdue | 46 + 6 + 3 = 55 min | 26 + 1 + 1 = 28 min |
L'étendue a aussi bougé : 49 à 71 minutes avant, 28 à 38 après. Les étendues ne se recoupent pas, donc la baisse n'est pas du bruit. Chronométrer seulement l'arrêt montrerait une coupe de 20 minutes. La coupe réelle en production bonne perdue est de 27 minutes par changement, et le run-up en fournit 7.
OEE par poste, avec 40 minutes d'autres arrêts, 25 de perte de vitesse autres et 480 autres rebuts :
| Facteur | Avant SMED | Après SMED |
|---|---|---|
| Temps arrêté | 2 x 46 + 40 = 132 min | 2 x 26 + 40 = 92 min |
| Availability | 318 / 450 = 70.7% | 358 / 450 = 79.6% |
| Perte de vitesse | 2 x 6 + 25 = 37 min | 2 x 1 + 25 = 27 min |
| Performance | 281 / 318 = 88.4% | 331 / 358 = 92.5% |
| Rebuts | 2 x 360 + 480 = 1,200 pots | 2 x 120 + 480 = 720 pots |
| Quality | 32,520 / 33,720 = 96.4% | 39,000 / 39,720 = 98.2% |
| OEE | 60.2% | 72.2% |
| OEE avec les changements comptés comme planifiés | 75.7% | 81.7% |
- Vérification OEE : 32,520 pots bons / (450 x 120) = 60.2% avant, et 39,000 / 54,000 = 72.2% après.
- Le gain est de 6,480 pots bons par poste, ou 54 minutes de remplisseur : deux changements de 27.
- Avec une marge de contribution de $0.05 par pot, cela fait $324 par poste, ou €324 dans une usine en euro.
- Sur 750 postes par an : $243,000, ou €243,000, si les pots se vendent.
Le piège. Avec les changements enregistrés comme arrêts planifiés, le temps planifié est de 358 minutes avant et 398 après. L'OEE lit 75.7% puis 81.7% : un chiffre plus élevé et la moitié du gain. Les 40 minutes arrêtées gagnées par poste se voient à peine, parce que l'Availability ne bouge que de 88.8% à 89.9%.
Comment savoir si le résultat SMED va durer ?
- Continuez à compter. Suivez la médiane et l'étendue de chaque paire de formats après l'atelier, pas seulement les premières modifications.
- Surveillez les trois facteurs. Un arrêt plus rapide qui ajoute des rebuts au run-up a déplacé la perte, pas l'enlevée.
- Vérifiez les voisins. Si le remplisseur redémarre plus vite mais que l'emballeuse est maintenant à la peine, évaluez la ligne entière en argent.
- Intégrez la nouvelle méthode et ses consignes dans le travail standard, pour chaque format.
- Reclassez les pertes. Une fois les changements réduits, une autre perte peut passer en tête.
Notre SMED data playbook couvre comment vérifier un gain de changement après l'atelier.
Quelles erreurs font paraître les résultats SMED plus grands ou plus petits qu'ils ne le sont ?
- Chronométrer du stop machine au démarrage machine, laissant de côté le run-up.
- Comparer le meilleur changement après l'atelier à la moyenne d'avant.
- Mélanger les paires de formats, de sorte qu'une série de changements de saveur faciles ressemble à un résultat.
- Enregistrer les changements comme temps planifié, ce qui cache le gain et gonfle l'OEE.
- Supprimer un nettoyage validé ou le contrôle de la première pièce. Ces minutes ne sont pas la cible.
Où se situe Fabrico
Fabrico est une plateforme de performance manufacturière assistée par vision par ordinateur. OEE et un MES léger sont prioritaires : les arrêts sont enregistrés automatiquement, et l'OEE est en temps réel par ligne et par poste.
- Arrêts enregistrés automatiquement, de sorte que chaque changement a des minutes mesurées avant et après l'atelier.
- L'opérateur confirme la raison en une touche, de sorte que les changements ont leur propre barre, séparée des pannes.
- OEE en temps réel par ligne et par poste, de sorte que le fonctionnement lent et les rebuts après le redémarrage apparaissent dans Performance et Quality.
- Pertes évaluées en argent et classées, pour que l'équipe sache quelle paire de formats attaquer en premier.
- Un clip caméra comme preuve pour un arrêt, quand une caméra surveille la machine.
Fabrico mesure les changements. Votre équipe exécute le SMED. Vous commencez sur une ligne, avec une base et une date de décision convenues à l'avance. Il n'y a pas de plan gratuit et pas de paliers : chaque site reçoit un devis. Voyez comment les arrêts sont capturés sur notre page Computer Vision OEE.
Questions fréquentes
Comment mesurez-vous la réduction des changements ?
Chronométrez les changements depuis la dernière pièce bonne jusqu'à la première pièce bonne à la cadence nominale, sur les mêmes paires de formats, avant et après. Utilisez la médiane et l'étendue d'un nombre fixe, comme 24 contre 24. Comparez ensuite Availability, Performance, Quality et les pièces bonnes sur les mêmes postes.
Quels résultats le SMED peut-il donner ?
Shingo visait un changement en une seule dizaine de minutes, sous 10. La proximité dépend de la machine et des formats. Mesurez d'abord votre base. Sur la ligne d'exemple, la médiane est passée de 58 à 32 minutes.
Les changements doivent-ils être comptés comme temps d'arrêt planifié dans l'OEE ?
Pas si vous voulez voir les résultats SMED. Enregistrés comme arrêts planifiés, les changements quittent le temps de production planifié, donc les réduire fait à peine bouger l'OEE. Maintenez-les à l'intérieur du temps planifié comme perte de réglage dans Availability, avec leur propre code de raison. Cette barre est sur laquelle travaille l'équipe SMED.
Quand se termine un changement ?
Quand la ligne produit du bon produit à la cadence nominale, pas quand la machine redémarre. Écrivez la règle, par exemple la première pièce bonne à la cadence nominale. Alors chaque poste arrêtera le chronomètre au même point. Sans cela, chaque poste rapporte un nombre différent.
Où vont les rebuts de démarrage dans l'OEE ?
Dans Quality, comme rendement réduit. Le fonctionnement lent dans le run-up va dans Performance. Reliez les deux au changement qui les a causés, pour que le résultat SMED les inclue. Comptez-les depuis le redémarrage jusqu'à ce que la ligne produise du bon produit à la cadence nominale, avec une règle écrite par poste.
Voyez vos changements dans une démo
Apportez une ligne et ses principales paires de formats. Nous montrerons ses arrêts de changement, les pertes après chaque redémarrage et ce qu'elles coûtent.
Articles connexes









Tuiles Fabrico réelles, données d'exemple.