


 Zaloguj
 Blog
Harmonogram produkcji dla FMCG: sekwencjonowanie według kosztu przezbrajania, nie według terminu

Większość harmonogramów produkcji w FMCG to lista według terminu. Każde zamówienie jest umieszczane tam, gdzie pasuje na linii, która może je wykonać, a przezbrojenia są tym, co z tego wyniknie. Na linii, która zmienia formaty dwanaście razy w tygodniu przy zmierzonej medianie 38 minut, kolejność decyduje o niemal ośmiu godzinach wydajności, i nikt tego nie robi świadomie.
Artykuł o przezbrojeniach dotyczył skracania każdego przezbrojenia. Ten dotyczy wyboru mniejszej liczby i tańszych przezbrojeń. To dwa różne dźwignie z różnymi właścicielami: SMED należy do linii, sekwencjonowanie do planisty, i na większości linii dźwignia planisty jest większa.
Macierz przezbrojeń
Macierz przezbrojeń to tabela z każdym formatem lub SKU na obu osiach i w każdej komórce zmierzony czas na zmianę z wiersza do kolumny. Dwanaście SKU daje macierz 12 × 12 z 132 rzeczywistymi przejściami. To najważniejszy dokument, jaki planista może posiadać, a większość planistów nigdy go nie widziała, bo żaden używany system jej nie generuje.
Trzy cechy macierzy decydują o tym, jak jest używana.
Jest asymetryczna. Jasny w ciemny kosztuje mniej niż ciemny w jasny, ponieważ czyszczenie jest krótsze. Mały do dużego kosztuje mniej niż duży do małego na wielu nalewarkach, ze względu na sposób układania części przezbrojeniowych. Bez alergenów do z alergenami to zmiana formatu; z alergenami do bez alergenów to zmiana formatu plus walidowane czyszczenie. Macierz zbudowana przy założeniu, że A→B równa się B→A, jest błędna w mniej więcej połowie komórek, a planista sekwencjonujący według niej wstawi kosztowny kierunek równie często jak tani.
Powinna być mierzona, nie szacowana. Standard mówi 25 minut dla każdej pary. Pomiar mówi 20 dla niektórych i 45 dla innych. Szacowana macierz to macierz jednorodna i taka macierz nic nie mówi planiście, którą sekwencję wybrać. Pomiar pochodzi z tych samych danych o przezbrojeniach na poziomie etapu, których używa praca SMED: od ostatniej dobrej jednostki do pierwszej dobrej jednostki, na parę formatów, przez wystarczającą liczbę tygodni, aby zobaczyć każde przejście kilka razy.
Zmienia się. W miarę jak praca SMED wdraża się i rozpiętość między załogami się zmniejsza, komórki kurczą się. Dopóki to się nie stanie, niektóre komórki różnią się w zależności od zmiany i macierz powinna to uwzględniać: przejście, które zajmuje 26 minut nocą i 52 w dzień, jest ograniczeniem planistycznym równie mocno jak problemem szkoleniowym. Macierz odświeżana co miesiąc z mierzonych danych pozostaje prawdziwa; taka zbudowana raz w warsztacie jest nieaktualna już w drugim kwartale.
Zasady sekwencjonowania, które planista może zastosować ręcznie
Gdy macierz istnieje, cztery zasady chwytają większość oszczędności i żadna z nich nie potrzebuje oprogramowania.
Grupuj według rodziny formatów. Zamówienia, które dzielą format, nie kosztują przezbrojenia między sobą. Dwa zamówienia tego samego SKU z terminami we wtorek i czwartek, uruchomione jedno po drugim, kosztują jedno przezbrojenie zamiast dwóch. Sama ta zasada często usuwa ćwierć tygodniowych przezbrojeń na linii o dużym mixie.
W obrębie rodziny prowadź w tanim kierunku. Uporządkuj formaty od przejścia, które macierz podaje jako najtańsze, do tego, które podaje jako najdroższe: jasny do ciemnego, mały do dużego, bez dodatków do z dodatkami. Drogie odwrotne przejście zdarza się wtedy raz, na końcu cyklu, zamiast kilku razy w tygodniu. To idea product wheel i to po prostu macierz czytana w jednym kierunku.
Umieść nieuniknione drogie przezbrojenie tam, gdzie kosztuje najmniej. Każdy cykl ma jedno długie przejście, zwykle to, które obejmuje walidowane czyszczenie. Umieść je na granicy zmiany, przy planowanym oknie konserwacyjnym lub w punkcie, gdzie wchodzi załoga, która robi to najlepiej. Przezbrojenie zajmuje ten sam czas; kosztowana przez nie utracona pojemność jest niższa.
Wstawiaj wyjątki według macierzy, nie kalendarza. Zamówienie promocyjne lub pilne musi iść gdzieś. Umieszczone tam, gdzie wypada jego termin, zwykle kosztuje dwa drogie przezbrojenia, wejście i wyjście. Wstawione obok własnej rodziny formatów albo w miejscu wheel, gdzie jego przejścia są najtańsze, kosztuje jedno tanie. Zasada: znaleźć najtańszy punkt wstawienia, który nadal spełnia termin, nie najwcześniejszy.
Planista z macierzą na biurku i tymi czterema zasadami często usuwa 25 do 40% tygodniowego czasu przezbrojeń w pierwszym tygodniu, zanim zacznie się jakikolwiek projekt SMED.
Równowaga jest realna: serwis i zapasy
Sekwencjonowanie według kosztu przezbrojenia oznacza, że niektóre zamówienia są wykonane wcześniej lub później niż wskazywałby ich termin. To ma koszt, i planista, który udaje, że nie, przegra spór z zespołem łańcucha dostaw.
Wcześniejsze wykonanie kosztuje zapasy: gotowe produkty zrobione we wtorek na wysyłkę w czwartek stoją dwa dni. Późniejsze wykonanie kosztuje ryzyko serwisu: zamówienie przesunięte na koniec grupy rodzinnej może skończyć bliżej terminu niż ktokolwiek jest z tym komfortowy. Oba koszty są realne, a właściwa odpowiedź to uczynić kompromis jawny, zamiast wybierać stronę.
Przyłóż trzy liczby obok każdej kandydackiej sekwencji: zaoszczędzone godziny przezbrojeń, dodane dni zapasów i zamówienia, których ukończenie przesuwa się w granicy jednej zmiany od terminu. Potem spójrz na krzywą. Na większości linii pierwsza część oszczędności, często jedna trzecia lub więcej czasu przezbrojeń, kosztuje niemal nic w serwisie lub zapasach; pochodzi z grupowania zamówień, które i tak były na ten sam dzień, i z wyboru taniego kierunku. Ostatnia część kosztuje dużo; pochodzi z przesunięcia zamówień o dni od ich terminów, żeby dokończyć wheel. Większość zakładów powinna wziąć pierwszą połowę krzywej i się zatrzymać, a planista powinien móc pokazać, gdzie na krzywej stoi plan.
Chodzi nie o to, że przezbrojenia zawsze się opłacają. Chodzi o to, że kompromis jest obecnie podejmowany domyślnie na korzyść listy według terminu, przez planistę, któremu nigdy nie pokazano, ile to kosztuje.
Kampanie, koła i problem promocji
Product wheel to stała powtarzalna sekwencja: te same formaty w tej samej kolejności w każdym cyklu, z długością cyklu ustaloną przez popyt. Koła mają dwie zalety, które łatwo przecenić: przezbrojenia stają się przewidywalne, więc załogi stają się w nich szybkie, a lista kontrolna gotowości jest za każdym razem ta sama. I praca planisty przesuwa się z wymyślania sekwencji co tydzień do dopasowywania wolumenów do znanej sekwencji.
Mają jedną słabość, z którą każdy planista FMCG się zetknął: pierwsza promocja łamie wheel. Detalista przyspiesza zamówienie wystawowe, wprowadza się wariant, brak towaru u konkurenta podwaja popyt na jedno SKU i stała sekwencja nie może tego wchłonąć. Zakłady wtedy albo porzucają wheel i wracają do listy według terminu, albo uruchamiają zamówienie promocyjne tam, gdzie wypadnie, i płacą dwa drogie przezbrojenia.
Praktyczna odpowiedź to hybryda. Wheel dla obciążenia bazowego, które zwykle stanowi 70 do 80% wolumenu i jest wystarczająco stabilne, by się powtarzać. Wyjątki sekwencjonowane według macierzy, wstawiane w najtańszy punkt spełniający termin. I reguła, kiedy wyjątki są na tyle duże, że lepiej przeliczyć wheel zamiast je do niego przyczepiać. Wheel daje przewidywalność; macierz radzi sobie z tym, czego wheel nie potrafi.
Przykład
Linia pakująca użyta w tej serii, tydzień, dwanaście zamówień przez sześć formatów: trzy A, po dwa B, C, D i E oraz jedno F. Poprzedni tydzień zakończył się na runie D. Macierz poniżej jest przykładowa.
| From → To | A | B | C | D | E | F |
|---|---|---|---|---|---|---|
| A | n/a | 20 | 25 | 30 | 35 | 40 |
| B | 35 | n/a | 25 | 30 | 35 | 40 |
| C | 40 | 35 | n/a | 20 | 35 | 35 |
| D | 45 | 40 | 35 | n/a | 25 | 30 |
| E | 95 | 95 | 90 | 85 | n/a | 40 |
| F | 100 | 100 | 95 | 90 | 35 | n/a |
A do D to formaty standardowe; E i F to formaty zawierające alergeny: 25 do 40 minut na wejście, 85 do 100 na wyjście z powodu walidowanego czyszczenia. Macierz jest wszędzie asymetryczna: przejście „w dół” rodziny standardowej (A→B→C→D) kosztuje 20 do 25 minut na krok; powrót w górę kosztuje 35 do 45.
Sekwencja według terminu. Zamówienia umieszczone tam, gdzie wypadają ich daty: A, B, A w poniedziałek; C, D we wtorek; B, D, A w środę; E, C w czwartek; F, E w piątek. Dwanaście przezbrojeń, licząc zmianę z zeszłotygodniowego D, z dwoma wejściami do formatów z alergenami i jednym walidowanym wyjściem w środku tygodnia. Suma: 7,6 godziny.
Sekwencja według macierzy. Te same zamówienia te same dni, przestawione w obrębie każdego dnia: A, A, B w poniedziałek; C, D we wtorek; D, A, B w środę; C, E w czwartek; E, F w piątek. Rodzina schodzi od A do D dwa razy, a zamówienia z alergenami biegną razem na koniec tygodnia, wejście raz. Dziewięć przezbrojeń. Suma: 4,6 godziny, a jedno wyjście z alergenów ma miejsce podczas planowanego weekendowego czyszczenia zamiast w środku tygodnia.
Koszt. Żaden, którego zespół łańcucha dostaw by poczuł. Każde zamówienie nadal jest realizowane w dniu wymagalności, więc nie dodaje się zapasów, a serwis pozostaje bez zmian. Plan jest na tanim końcu krzywej kompromisu, gdzie oszczędność wynika z grupowania zamówień przypadających na ten sam dzień i z wyboru taniego kierunku.
Wariant promo. Detalista przesuwa do przodu zamówienie wystawowe w formacie E, które wysyła się w czwartek. Umieszczone z przyzwyczajenia dzień wcześniej, w środę pomiędzy runami A i B, kosztuje A→E (35) plus E→B (95), minus A→B które zastępuje (20): 110 dodatkowych minut. Wstawione według macierzy, na początku bloku alergenowego w czwartek, nie kosztuje nic dodatkowego; blok działa o jedno zamówienie dłużej, a zamówienie i tak wysyła się na czas. Gdy data naprawdę nie może poczekać na blok, najtańsze wcześniejsze miejsce jest tuż po runie D w środę: D→E (25) plus czyszczenie powrotne do A (95), minus D→A, które zastępuje (45), 75 dodatkowych minut.
Trzy godziny tygodniowo czasu przezbrojeń odzyskane tylko przez sekwencjonowanie, bez zmian na podłodze i bez przesuwania zamówienia na inny dzień. To odpowiada krokowi resekwencjonowania w artykule o przezbrojeniach i jest udziałem planisty w stracie z tytułu przezbrojeń.
Jak Fabrico to robi
Platforma Fabrico do wydajności produkcji (MES, OEE, CMMS & AI) buduje macierz przezbrojeń z poziomu hali i umieszcza ją w harmonogramatorze. Macierz to trudna część i część, której nie produkuje żaden system planistyczny, ponieważ systemy planistyczne nie mierzą przezbrojeń.
Macierz jest mierzona i pozostaje aktualna. Każde przezbrojenie jest rejestrowane przez moduł OEE od ostatniej dobrej sztuki do pierwszej dobrej sztuki, według par formatów i załogi, z etapami rozdzielonymi przez computer vision. Macierz jest składana z tych danych i odświeżana gdy praca SMED postępuje i komórki się kurczą. Tam, gdzie przejście nadal różni się w zależności od załogi, scheduler widzi obie wartości.
Scheduler sekwencjonuje według niej. Moduł harmonogramowania produkcji sekwencjonuje zamówienia według mierzonego kosztu przezbrojenia w każdym kierunku, grupuje rodziny formatów, umieszcza drogie przejście przy granicy zmiany lub planowanym czyszczeniu i wstawia wyjątki w najtańszym punkcie, który spełnia termin. Trzyma bazowe wheel dla stabilnego obciążenia i sekwencjonuje wyjątki wokół niego.
Kompromis jest pokazany, nie ukrywany. Dla każdej kandydackiej sekwencji scheduler pokazuje godziny przezbrojeń, dodane dni zapasów i zamówienia w obrębie zmiany od terminu, wobec własnych reguł zakładu dotyczących zapasów i serwisu, by planista mógł pokazać zespołowi łańcucha dostaw, gdzie na krzywej leży plan.
Moduł wpływu finansowego wycenia sekwencję. Po wpisaniu ceny sprzedaży i marży raz dla SKU, sekwencja jest też pokazana jako marża: zaoszczędzone przezbrojenie przed wysokomarżową serią jest więcej warte niż przed niskomarżową, i scheduler ranguje kandydatów odpowiednio.
Hala potwierdza macierz. Gdy przezbrojenie się wykona, moduł OEE zapisuje, ile faktycznie zajęło, i macierz się uczy. Komórka, która ciągle wychodzi powyżej swojej wartości, jest oznaczana, co jest sposobem, w jaki projekt SMED dla pary formatów uzasadnia się w dolarach dzięki AI actionable insights.
Replan używa tej samej macierzy. Gdy linia zgaśnie w połowie tygodnia, opcje przekierowania w drabinie replanowania są kosztowane według tych samych zmierzonych przejść, więc ratunek nie kosztuje po cichu dwóch drogich przezbrojeń.
Planista przestaje dziedziczyć przezbrojenia, które generuje lista według terminu, i zaczyna je wybierać.
Najczęściej zadawane pytania
Czym jest sequence-dependent setup? Przezbrojenie, którego czas trwania zależy od tego, co było wcześniej i co będzie potem, a nie jest stałym czasem. Prawie wszystkie przezbrojenia w FMCG są zależne od sekwencji, dlatego kolejność produkcji decyduje o godzinach przezbrojeń i dlatego potrzebna jest macierz, by planować dobrze.
Czym jest product wheel? Stała, powtarzalna sekwencja produkcyjna, w której formaty uruchamiane są w tej samej kolejności w każdym cyklu, wybrana tak, by każde przejście było tanie. Zmienia przezbrojenia w przewidywalne i przyspiesza załogi, a wymaga reguły wstawiania wyjątków, bo promocje i pilne zamówienia nie zmieszczą się w wheel.
Jak zmniejszyć liczbę przezbrojeń w FMCG? Dwie dźwignie: skrócić każde z nich (SMED na hali) i zaplanować mniej i tańsze (sekwencjonowanie przez planistę). Sekwencjonowanie według zmierzonej macierzy przezbrojeń zwykle usuwa 25 do 40% tygodniowego czasu przezbrojeń zanim zacznie się jakikolwiek projekt SMED.
Czy należy sekwencjonować według terminu czy kosztu przezbrojenia? Według kosztu przezbrojenia w granicach serwisu i zapasów, z wyraźnie pokazanym kompromisem. Pierwsza część oszczędności zwykle kosztuje prawie nic w serwisie; ostatnia część kosztuje dużo. Większość zakładów powinna wziąć pierwszą połowę i pokazać, gdzie plan leży na krzywej.
Czym jest campaign planning? Uruchamianie razem zamówień o tych samych lub podobnych formatach w bloku, czyli kampanii, by zminimalizować przezbrojenia między nimi, zwykle w powtarzalnym cyklu. To nazwa planowania produkcji dla zasady grupowania powyżej i wymienia czas przezbrojeń na zapasy.
Zobacz swoją macierz
Jeśli system planowania ma jeden czas przezbrojenia dla każdej pary formatów, harmonogram budowany jest na macierzy jednorodnej i błędnej, a sekwencja kosztuje godziny, których nikt nie liczy. Cztery tygodnie zmierzonych przezbrojeń wygenerują prawdziwą macierz, a pierwszy tydzień sekwencjonowany według niej pokaże, ile kosztowała lista według terminu.
Pilot o stałym zakresie robi to na jednej linii: sześć tygodni, każde przezbrojenie mierzone według par formatów i załogi z przemysłowym czujnikiem i hubem zainstalowanym z waszym zespołem i computer vision na stanowiskach przezbrojenia, zmierzona macierz w odczycie i jeden tydzień prze-sekwencjonowany jako before-and-after, z pokazanym efektem na serwis i zapasy obok zaoszczędzonych godzin. Opłata jest stała i w całości zaliczana na pierwszy roczny abonament, jeśli wdrożycie. Pilot działa na platformie wydajności produkcyjnej Fabrico (MES, OEE, CMMS & AI), która łączy dane maszynowe, OEE i analizę strat, planowanie produkcji, wartość wyjścia na poziomie SKU i utrzymanie w jednym systemie, więc macierz, według której planista sekwencjonuje, jest tą, którą mierzy hala.
Zarezerwuj demo lub przeczytaj, jak moduł planowania sekwencjonuje według zmierzonego kosztu przezbrojenia.
Powiązane artykuły



Najnowsze wiadomości z naszego bloga








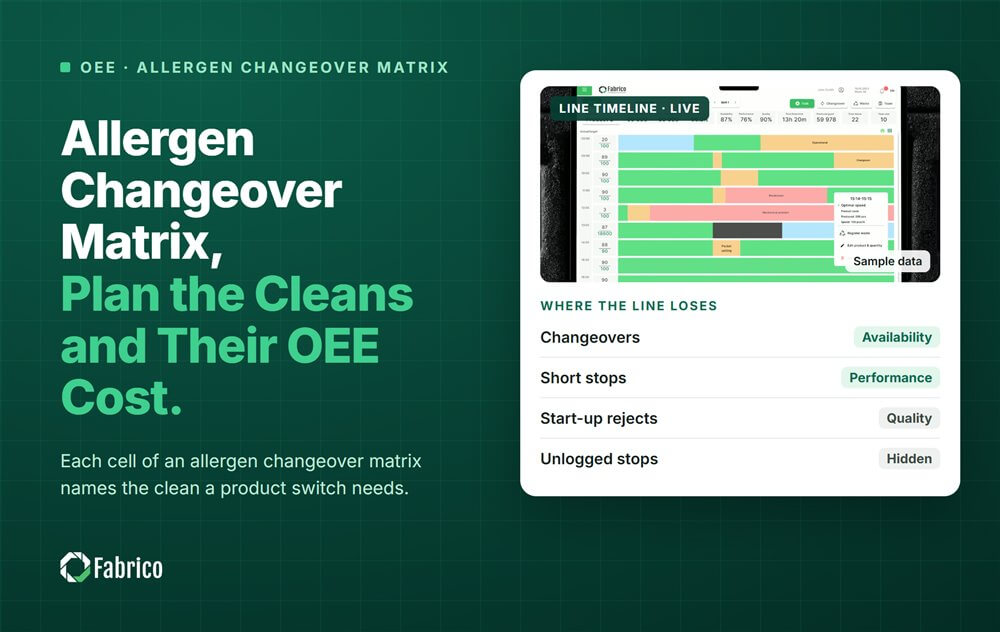
Prawdziwe kafelki Fabrico, dane przykładowe.