


 Zaloguj
 Blog
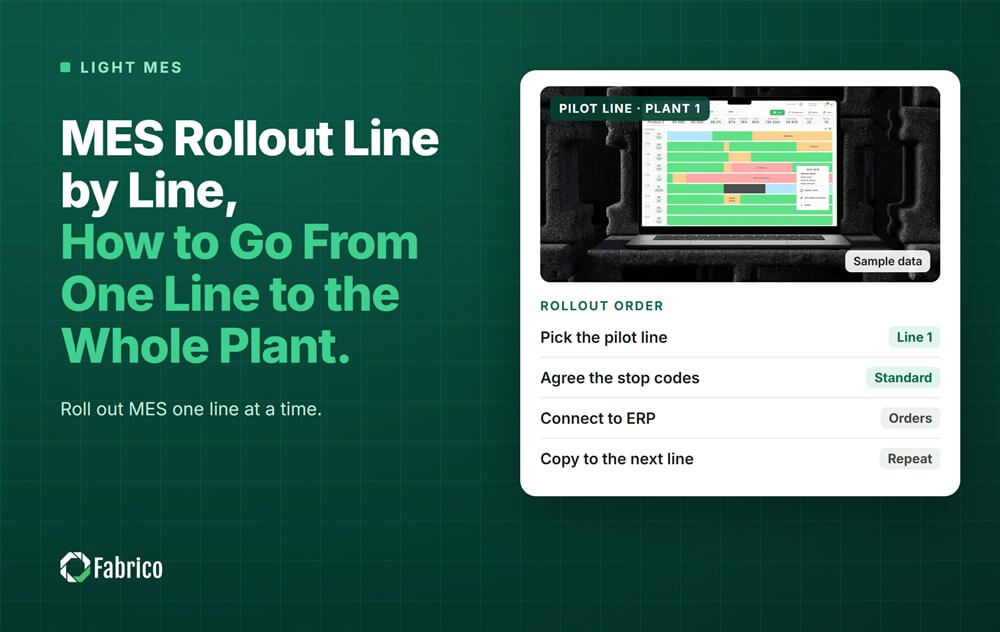
Wdrażanie MES linia po linii: Jak przejść od jednej linii do całego zakładu

Najważniejsze wnioski
- Wdrażaj MES linia po linii, a nie cały zakład w jeden dzień.
- Zacznij od linii, gdzie przestój kosztuje najwięcej, z ustaloną bazą odniesienia i datą decyzji uzgodnioną przed uruchomieniem.
- Skopiuj szablon na każdą następną linię: stany, kody powodów, prędkości nominalne i rutynę zmiany.
- Przejdź do następnej linii tylko wtedy, gdy poprzednia przejdzie krótką kontrolę gotowości.
- Mniej niż jedna trzecia producentów przenosi programy cyfrowe z pilota do skali. Plan linia po linii z datami zakończenia to sposób, by temu zapobiec.
Krótka odpowiedź: wdrożenie MES działa najlepiej linia po linii. Udowadniasz to na jednej linii, zamrażasz to, co zadziałało, w szablonie, a potem kopiujesz go na następną linię z jasnym checkiem przed każdym krokiem.
Ten przewodnik jest dla kierowników zakładów i liderów CI planujących lekkie wdrożenie MES lub OEE. Fabrico, platforma Manufacturing Performance z funkcją computer vision, jest wdrażana w ten sposób: najpierw jedna linia, potem reszta zakładu. Poniższe kroki działają z każdym systemem.
Dlaczego wdrażać MES linia po linii zamiast wszystkiego naraz?
Wdrożenie typu big bang dotyka każdej linii, każdej zmiany i każdego operatora w tym samym tygodniu. Gdy coś jest nie tak, np. zła lista kodów powodów lub błędna prędkość nominalna, jest to błędne wszędzie i ludzie przestają ufać liczbom.
Wdrożenie linia po linii utrzymuje zasięg błędu mały. Problemy pojawiają się na jednej linii, naprawia się je raz, a poprawka podróżuje wraz z szablonem.
To także zwalcza znaną pułapkę. McKinsey stwierdził w 2018 r., że mniej niż jedna trzecia (30%) producentów przeniosła programy cyfrowe z pilota do skali, podczas gdy 92% uważało się za równego lub lepszego od konkurencji. Tę lukę często nazywa się pilotażowym czyśćcem. Nasz przewodnik dlaczego wdrożenia MES się nie udają opisuje inne typowe przyczyny.
Jak wybrać pierwszą linię?
Wybierz linię, gdzie utracona godzina boli najbardziej i gdzie załoga jest chętna. Oceń każdą linię w czterech punktach:
| Pytanie | Jak wygląda dobra pierwsza linia |
|---|---|
| Czy zatrzymanie tutaj kosztuje produkcję zakładu? | Tak, to wąskie gardło lub blisko niego |
| Czy istnieje znany ból? | Częste krótkie przestoje, długie przezbrojenia lub spory o raport zmiany |
| Czy załoga jest otwarta na to? | Nadzorca poprosił o lepsze dane |
| Czy maszyny można podłączyć? | Przez PLC, urządzenie IoT lub kamerę; sama maszyna nie potrzebuje PLC z Fabrico |
Unikaj najnowszej, najlepiej działającej linii. Pokaże najmniejszy przyrost i nauczy cię najmniej.
Co uzgadniacie przed uruchomieniem na linii 1?
- Baza odniesienia. Dzisiejsze OEE, minuty przestoju i największe straty, z jakichkolwiek dostępnych zapisów, nawet papierowych.
- Cel. Jedna lub dwie liczby, na przykład minuty własnych postojów na zmianę i minuty przezbrojeń ponad standard.
- Data decyzji. Dzień, w którym decydujecie się rozszerzyć, zmienić lub zatrzymać. Wpiszcie ją do kalendarza.
- Właściciel. Jedna osoba, która prowadzi codzienny przegląd danych.
Z Fabrico zaczynacie na jednej linii z bazą odniesienia i datą decyzji uzgodnioną z wyprzedzeniem. Ta data wyjścia powstrzymuje pilota przed przeciąganiem się.
Co wchodzi w szablon linii?
Wszystko, co ustawiasz na linii 1 i co następna linia będzie ponownie wykorzystywać. Zapisz to na jednej stronie:
- Stany maszyny. Pracuje, własny postój, brak materiału, zablokowana, zaplanowany postój, przezbrojenie.
- Kody powodów. Krótka lista, której operatorzy faktycznie używają. Zobacz nasz poradnik o koodach przyjaznych operatorowi.
- Prędkości nominalne na produkt lub format, nie jedna liczba na maszynę.
- Próg mikroprzystojów. Nie ma standardu, więc wybierz jeden i trzymaj go taki sam na każdej linii.
- Rutyna zmiany. Kto patrzy na który ekran, o jakiej porze i co decyduje.
Szablon jest prawdziwym produktem linii 1. Oprogramowanie jest takie samo na każdej linii; to szablon sprawia, że linia 2 jest szybsza niż linia 1.
Kiedy linia jest gotowa, by zaczęła następna?
Użyj krótkiego checku gotowości. Przejdź dalej tylko wtedy, gdy każde pole jest zaznaczone przez dwa tygodnie z rzędu:
- Operatorzy potwierdzają powody postojów przy większości postojów bez pilnowania.
- Nadzorca używa danych na spotkaniu zmianowym.
- OEE na ekranie zgadza się z ręczną kontrolą jednej zmiany.
- Co najmniej jedno usprawnienie wynikło z danych i zostało śledzone.
Jeśli linia nie przejdzie checku, napraw przyczynę zanim rozpoczniesz następną linię. Rozpoczynanie dwóch słabych linii jest gorsze niż jedna silna.
Gotowy plan wdrożenia dla zakładu z czterema liniami
Przykładowy zakład (liczby poglądowe, nie klient): cztery linie pakowania, dwie zmiany. Linia 2 jest wąskim gardłem. Jej bazowe OEE to 52%, z 70 minutami własnych postojów na zmianę.
| Krok | Linia | Główne zadania | Check wyjścia |
|---|---|---|---|
| 1 | Linia 2 | Podłączyć, zbudować szablon, przeszkolić obie zmiany | Check gotowości zaliczony, data decyzji dotrzymana |
| 2 | Linia 1 | Skopiować szablon, dopasować prędkości nominalne | Check gotowości zaliczony |
| 3 | Linie 3 i 4 | Skopiować szablon, dodać własne kody powodów tylko jeśli potrzebne | Check gotowości zaliczony na obu |
| 4 | Zakład | Widok na cały zakład, cotygodniowy przegląd strat między liniami | Straty sklasyfikowane dla wszystkich czterech linii |
Załóżmy, że linia 2 zmniejszy własne postoje z 70 do 50 minut na zmianę. To 20 minut na zmianę, 40 minut dziennie przy dwóch zmianach. Na linii produkującej 200 jednostek na minutę to 8 000 więcej jednostek dziennie zanim cokolwiek zmieni się na liniach 1, 3 i 4. Te liczby są przykładowe, nie obietnicą; wasza własna baza odniesienia definiuje wasz przypadek.
Błędy do uniknięcia przy wdrożeniu linia po linii
- Brak daty decyzji, przez co pierwsza linia działa miesiącami bez żadnej decyzji.
- Zmienianie listy kodów powodów na każdej linii, przez co sumy dla zakładu przestają się zgadzać.
- Rozpoczęcie następnej linii zanim ostatnia nie przejdzie swojego checku.
- Szklenie operatorów tylko raz i brak powrotu po pierwszym tygodniu.
- Ocenianie linii tylko po OEE, bez rozdzielania własnych postojów od czasu braku materiału i czasu zablokowanego.
W kwestii budżetu i kadry zobacz nasz przewodnik o koszcie, czasie i zespole wdrożenia MES.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z funkcją computer vision. OEE i lekki MES pojawiają się najpierw: automatyczne logowanie przestojów, które rozdziela własne postoje od czasu braku materiału i czasu zablokowanego oraz OEE na żywo po linii i zmianie.
- Maszyny się łączą przez PLC, urządzenie IoT Fabrico lub kamerę AI.
- Operator potwierdza powód jednym dotknięciem, dzięki czemu kody pozostają takie same z linii na linię.
- Straty wyceniane są w pieniądzu i rankowane, tak że każda nowa linia dołącza do jednej listy strat.
- Jeden widok między liniami i zakładami, gdy rollout się rozrośnie.
Nazwane dotychczas rezultaty: ABB raportuje 20% mniej przestojów, a Ficosota podniosła OEE całego zakładu z 53.1% do 59.6% przy wzroście produkcji o 23.2% miesięcznie. Nie ma darmowego planu ani progów: każdy zakład otrzymuje wycenę. Czytaj więcej na naszej stronie o light MES.
Często zadawane pytania
Co to jest wdrożenie MES linia po linii?
To znaczy, że instalujesz MES najpierw na jednej linii produkcyjnej, udowadniasz jego działanie, przekształcasz konfigurację w szablon, a następnie kopiujesz go na kolejną linię. Każda linia ma krótką kontrolę przed uruchomieniem następnej.
Która linia powinna iść pierwsza?
Linia, gdzie utracona godzina kosztuje zakład najwięcej, zwykle wąskie gardło, z załogą, która chce lepszych danych.
Jak uniknąć pilotażowego czyśćca?
Uzgodnij bazę odniesienia, jedno lub dwa cele i datę decyzji przed go-live. W tym dniu rozszerzasz, zmieniasz lub zatrzymujesz.
Czy wszystkie linie muszą mieć te same kody powodów?
Zachowaj jedną wspólną listę rdzeniową, aby sumy zakładu się zgadzały. Dodaj kod specyficzny dla linii tylko wtedy, gdy strata faktycznie występuje tylko na tej linii.
Czy każda maszyna potrzebuje PLC?
Nie z Fabrico. Maszyna łączy się przez PLC, urządzenie IoT Fabrico lub kamerę AI.
Zaplanuj swój rollout na demo
Zabierz listę linii i tydzień zapisów przestojów. Pokażemy, którą linię zacząć i jak będzie wyglądał jej szablon.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








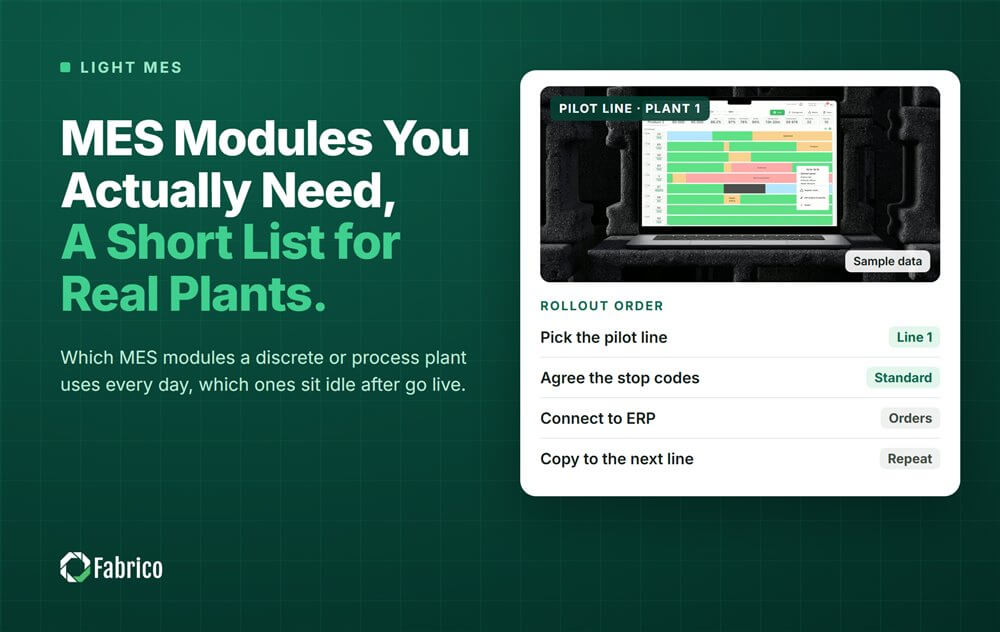
Prawdziwe kafelki Fabrico, dane przykładowe.