


 Вход
 Блог
Внедряване на MES линия по линия: Как да преминете от една линия към целия завод

Основни изводи
- Внедрявайте MES по една линия наведнъж, а не целия завод на първия ден.
- Започнете от линията, където престоят струва най-много, с базова стойност и дата за решение, договорени преди пускането в експлоатация.
- Копирайте шаблон за всяка следваща линия: състояния, кодове за причини, номинални скорости и рутината за смяната.
- Преминавайте към следващата линия само когато последната е минала кратка проверка за готовност.
- По-малко от една трета от производителите прехвърлят дигиталните програми от пилотен етап към мащаб. План линия по линия с крайни дати е начинът да избегнете това.
Краткият отговор: внедряването на MES работи най-добре линия по линия. Доказвате го на една линия, фиксирате това, което е работило, в шаблон и после го копирате на следващата линия с ясен контрол преди всеки етап.
Този наръчник е за мениджъри на заводи и ръководители на CI, които планират лек MES или OEE внедряване. Fabrico, платформа за подобряване на производителността, базирана на компютърно зрение, се внедрява по този начин: първо една линия, после останалите. Стъпките по-долу работят с всяка система.
Защо да внедрявате MES линия по линия, а не всичко наведнъж?
Голямото внедряване засяга всяка линия, всяка смяна и всеки оператор в една и съща седмица. Когато нещо е грешно, например лош списък с кодове за причини или неправилна номинална скорост, то е грешно навсякъде и хората спират да се доверяват на данните.
Внедряването линия по линия поддържа радиуса на поражения малък. Проблемите се появяват на една линия, отстраняват се веднъж и поправката пътува със шаблона.
Това също така предотвратява позната капан. McKinsey установи през 2018 г., че по-малко от една трета (30%) от производителите са прехвърлили цифровите програми от пилот към мащаб, докато 92% смятат, че са на нивото на или пред съперниците си. Тази пропаст често се нарича пилотно застояване. Нашият наръчник защо внедряванията на MES се провалят разглежда останалите обичайни причини.
Как да изберете първата линия?
Изберете линията, където изгубеният час боли най-много и екипът е съгласен. Оценете всяка линия по четири точки:
| Въпрос | Как изглежда добра първа линия |
|---|---|
| Спирането тук намалява ли производството на завода? | Да, това е тясното място или е близо до него |
| Има ли известен проблем? | Чести кратки спирания, дълги смени на формата или спорове за смяната |
| Отворен ли е екипът към това? | Супервизорът е поискал по-добри данни |
| Могат ли да се свържат машините? | Чрез PLC, IoT устройство или камера; самата машина не се нуждае от PLC с Fabrico |
Избягвайте най-новата и най-добре работещата линия. Тя ще покаже най-малкия прираст и ще ви научи най-малко.
Какво трябва да договорите преди пускането на линия 1?
- Базовата стойност. Днешното OEE, минути престой и основни загуби, от каквито и да е налични записи, дори на хартия.
- Целта. Едно или две числа, например минути собствени спирания на смяна и минути за смяна над стандарта.
- Датата за решение. Денят, в който решавате да разширите, промените или спрете. Поставете го в календара.
- Собственикът. Един човек, който ръководи ежедневния преглед на данните.
С Fabrico започвате на една линия с базова стойност и дата за решение, договорени предварително. Тази изходна дата е това, което не позволява на пилота да се проточи.
Какво включва шаблонът за линия?
Всичко, което настройвате на линия 1 и което следващата линия ще използва повторно. Запишете го на една страница:
- Състояния на машината. Работи, собствено спиране, изчерпана, блокирана, планирано спиране, смяна на форма.
- Кодове за причини. Къс списък, който операторите действително използват. Вижте нашия наръчник за операторски удобни кодове за причини.
- Номинални скорости по продукт или формат, не по едно число на машина.
- Праг за микроспряния. Няма стандарт, така че изберете един и го запазете еднакъв на всяка линия.
- Рутината за смяната. Кой гледа кой екран, в колко време и какво решават.
Шаблонът е истинският продукт на линия 1. Софтуерът е същият на всяка линия; шаблонът е това, което прави линия 2 по-бърза от линия 1.
Кога една линия е готова следващата да започне?
Използвайте кратка проверка за готовност. Продължете само когато всяка кутия е маркирана в продължение на две седмици поред:
- Операторите потвърждават причините за спиранията при повечето спирания без да бъдат преследвани.
- Супервизорът използва данните в срещата за смяната.
- OEE на екрана съвпада с ръчна проверка за една смяна.
- Поне едно подобрение е дошло от данните и е проследено.
Ако линия не премине проверката, оправете причината преди да започнете следващата линия. Стартирането на две слаби линии е по-лошо от една силна.
Работен план за внедряване за термин с четири линии
Примерен завод (илюстративни числа, не клиентски): четири опаковъчни линии, две смени. Линия 2 е тясното място. Нейният базов OEE е 52%, с 70 минути собствени спирания на смяна.
| Стъпка | Линия | Основна работа | Проверка за изход |
|---|---|---|---|
| 1 | Линия 2 | Свързване, изграждане на шаблона, обучение и на двете смени | Проверката за готовност е премината, датата за решение е изпълнена |
| 2 | Линия 1 | Копиране на шаблона, коригиране на номиналните скорости | Проверката за готовност е премината |
| 3 | Линии 3 и 4 | Копиране на шаблона, добавяне на специфични кодове за причини само ако е нужно | Проверката за готовност е премината и на двете |
| 4 | Завод | Един изглед за целия завод, седмичен преглед на загубите между линиите | Загубите класирани за всички четири линии |
Да предположим, че линия 2 намали собствените спирания от 70 на 50 минути на смяна. Това е 20 минути на смяна, 40 минути на ден за две смени. На линия с производство 200 единици в минута това са 8 000 повече единици на ден преди каквото и да е да се промени на линии 1, 3 и 4. Тези числа са примерни, не обещание; вашата собствена базова стойност определя вашия случай.
Грешки, които да избегнете при внедряване линия по линия
- Липса на дата за решение, така че първата линия работи с месеци без никой да решава.
- Промяна на списъка с кодове за причини на всяка линия, така че общите стойности за завода спират да се събират.
- Започване на следващата линия преди последната да е преминала проверката си.
- Обучение на операторите само веднъж и никога връщане след първата седмица.
- Оценяване на линията само по OEE, без разграничаване на собствените спирания от изчерпаното и блокираното време.
За бюджет и персонал вижте нашия наръчник за цена, време и екип за внедряване на MES.
Къде пасва Fabrico
Fabrico е платформа за повишаване на производителността, базирана на компютърно зрение. OEE и лек MES идват първи: автоматично регистриране на престои, което отделя собствените спирания от изчерпаното и блокираното време, и OEE в реално време по линия и смяна.
- Машините се свързват чрез PLC, IoT устройство на Fabrico или AI камера.
- Операторът потвърждава причината с едно докосване, така че кодовете остават еднакви от линия на линия.
- Загубите са окачествени в пари и класирани, така че всяка нова линия се присъединява към един списък на загубите.
- Един изглед за всички линии и заводи след като внедряването се разрасне.
Именувани резултати досега: ABB отчита 20% по-малко престои, а Ficosota вдигна заводското OEE от 53.1% на 59.6% с добър ръст на продукцията 23.2% месечно. Няма безплатен план и няма нива: всеки завод получава оферта. Прочетете повече на нашата страница за лек MES.
Често задавани въпроси
Какво е внедряване на MES линия по линия?
Това означава първо да поставите MES на една производствена линия, да го докажете, да превърнете настройката в шаблон и след това да я копирате на следващата линия. Всяка линия има кратка проверка преди да започне следващата.
Коя линия трябва да е първа?
Линията, където загубеният час струва най-много на завода, обикновено тясното място, с екип, който иска по-добри данни.
Как да избегнете пилотното застояване?
Договорете базова стойност, една или две цели и дата за решение преди пускането. На тази дата разширявате, променяте или спирате.
Всички линии ли трябва да имат същите кодове за причини?
Запазете един споделен основен списък, така че сумите за завода да се събират. Добавяйте код специфичен за линия само когато загубата действително съществува само на тази линия.
Всяка машина нуждае ли се от PLC?
Не с Fabrico. Машината се свързва чрез PLC, IoT устройство на Fabrico или AI камера.
Планирайте внедряването си в демо
Донесете списъка си с линии и една седмица записи за престои. Ние ще покажем коя линия да започнете и как ще изглежда нейният шаблон.
Свързани статии

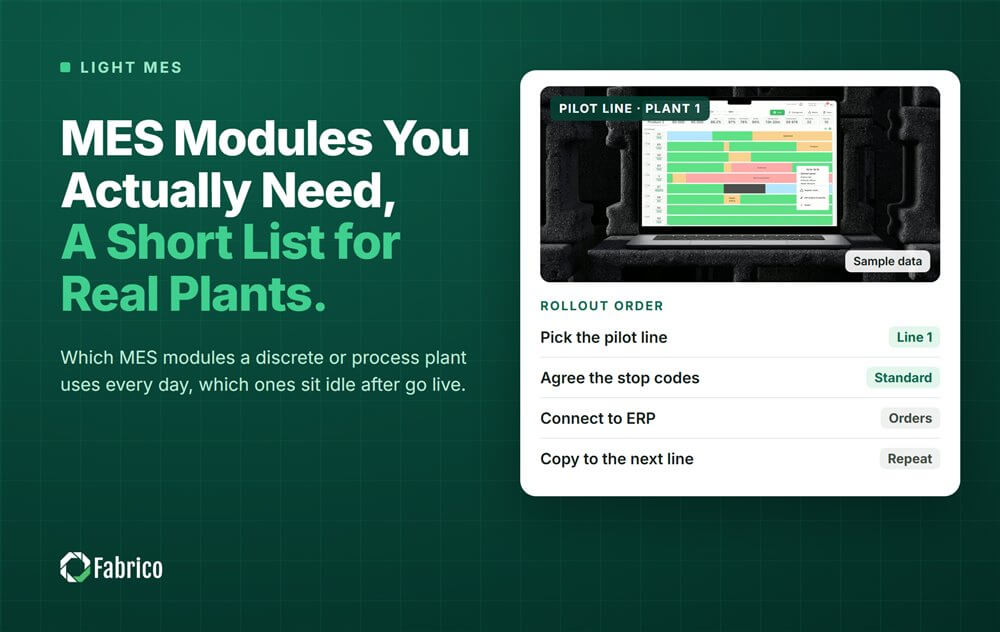








Реални плочки на Fabrico, примерни данни.