


 Anmeldung
 Blog
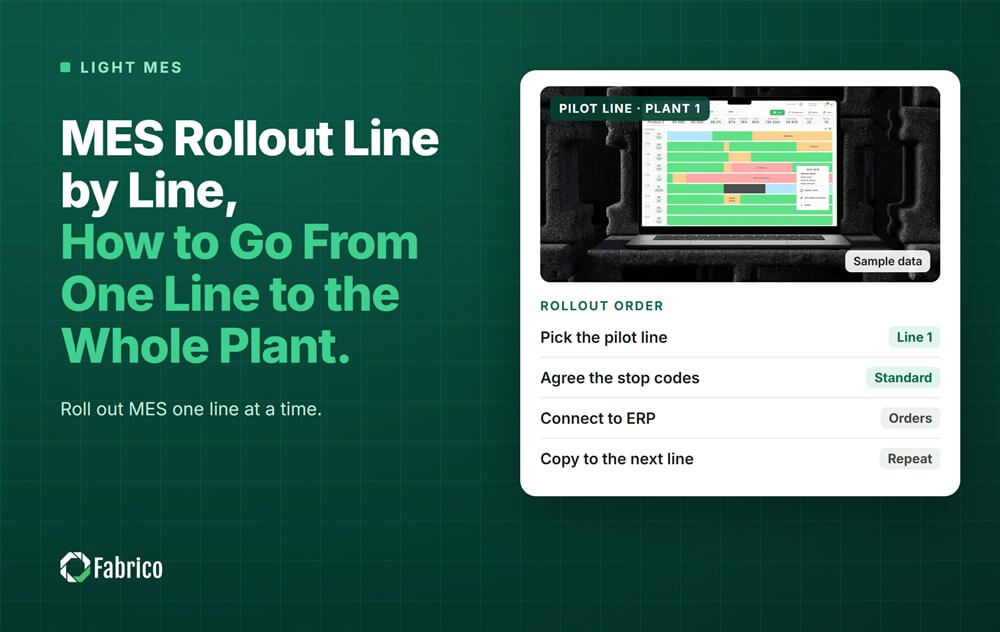
MES-Rollout Linie für Linie: Wie Sie von einer Linie zur gesamten Anlage kommen

Wichtigste Erkenntnisse
- Führen Sie MES Linie für Linie ein, nicht die gesamte Anlage am ersten Tag.
- Beginnen Sie dort, wo Ausfallzeiten am teuersten sind, mit einer Baseline und einem vereinbarten Entscheidungsdatum vor dem Go-Live.
- Kopieren Sie eine Vorlage auf die nächste Linie: Zustände, Fehlercodes, Nenngeschwindigkeiten und das Schichtmeeting.
- Wechseln Sie zur nächsten Linie nur, wenn die letzte eine kurze Bereitschaftsprüfung bestanden hat.
- Weniger als ein Drittel der Hersteller bringen digitale Programme vom Pilot- in den Skalierungsmodus. Ein Plan Linie für Linie mit Ausstiegsdaten verhindert das.
Kurz gesagt: Ein MES-Rollout funktioniert am besten Linie für Linie. Sie beweisen es an einer Linie, speichern das, was funktioniert hat, als Vorlage und kopieren sie dann auf die nächste Linie mit einer klaren Prüfung vor jedem Schritt.
Dieser Leitfaden richtet sich an Werksleiter und CI-Verantwortliche, die ein leichtes MES oder OEE-Rollout planen. Fabrico, eine durch Computer Vision unterstützte Manufacturing Performance Platform, wird so ausgerollt: zuerst eine Linie, dann der Rest des Werks. Die folgenden Schritte funktionieren mit jedem System.
Warum Linie für Linie statt alles auf einmal?
Ein Big-Bang-Rollout betrifft jede Linie, jede Schicht und jeden Bediener in derselben Woche. Wenn etwas nicht stimmt, etwa eine schlechte Liste von Fehlercodes oder eine falsche Nenngeschwindigkeit, ist es überall falsch und die Leute hören auf, den Zahlen zu vertrauen.
Ein Rollout Linie für Linie hält die Fehlerausbreitung klein. Probleme treten an einer Linie auf, werden einmal behoben und die Lösung reist mit der Vorlage weiter.
Er hilft auch, eine bekannte Falle zu vermeiden. McKinsey fand 2018, dass weniger als ein Drittel (30%) der Hersteller digitale Programme vom Pilot- in den Skalierungsmodus überführt hatten, während 92% sich auf Augenhöhe mit oder vor ihren Wettbewerbern sahen. Diese Lücke wird oft Pilot-Purgatorium genannt. Unser Leitfaden warum MES-Implementierungen scheitern behandelt die anderen üblichen Ursachen.
Wie wählen Sie die erste Linie aus?
Wählen Sie die Linie, bei der eine verlorene Stunde am meisten schmerzt und die Mannschaft bereit ist. Bewerten Sie jede Linie anhand von vier Punkten:
| Frage | Wie eine gute erste Linie aussieht |
|---|---|
| Verliert das Werk Output bei einem Stopp hier? | Ja, es ist der Engpass oder nahe daran |
| Gibt es einen bekannten Schmerzpunkt? | Häufige kurze Stopps, lange Umrüstzeiten oder Streitigkeiten über den Schichtbericht |
| Ist das Team offen dafür? | Der Supervisor hat bessere Daten angefragt |
| Können die Maschinen verbunden werden? | Über PLC, ein IoT-Gerät oder eine Kamera; die Maschine selbst benötigt mit Fabrico keinen PLC |
Vermeiden Sie die neueste, am besten laufende Linie. Sie wird den kleinsten Gewinn zeigen und am wenigsten lehren.
Was vereinbaren Sie vor dem Go-Live auf Linie 1?
- Die Baseline. Das heutige OEE, Ausfallminuten und die größten Verluste, aus welchen Aufzeichnungen auch immer, sogar Papier.
- Das Ziel. Ein oder zwei Zahlen, zum Beispiel eigene Stopp-Minuten pro Schicht und Umrüstminuten über Standard.
- Das Entscheidungsdatum. Der Tag, an dem Sie entscheiden, zu erweitern, zu ändern oder zu stoppen. Tragen Sie es in den Kalender ein.
- Der Owner. Eine Person, die die tägliche Durchsicht der Daten leitet.
Mit Fabrico starten Sie auf einer Linie mit einer Baseline und einem im Voraus vereinbarten Entscheidungsdatum. Dieses Ausstiegsdatum verhindert, dass ein Pilot ausufert.
Was gehört in die Linienvorlage?
Alles, was Sie auf Linie 1 einrichten und was die nächste Linie wiederverwenden wird. Schreiben Sie es auf eine Seite:
- Maschinenzustände. Laufen, eigener Stopp, leer, blockiert, geplante Pause, Umrüstung.
- Fehlercodes. Eine kurze Liste, die die Bediener tatsächlich nutzen. Siehe unseren Leitfaden zu bedienerfreundlichen OEE-Grundcodes.
- Nenngeschwindigkeiten pro Produkt oder Format, nicht eine Zahl pro Maschine.
- Grenze für Mikrostops. Es gibt keinen Standard, also wählen Sie eine und halten Sie sie auf jeder Linie gleich.
- Die Schicht-Routine. Wer schaut welchen Bildschirm, zu welcher Zeit und was wird entschieden.
Die Vorlage ist das eigentliche Produkt von Linie 1. Die Software ist auf jeder Linie gleich; die Vorlage macht Linie 2 schneller als Linie 1.
Wann ist eine Linie bereit, die nächste zu starten?
Verwenden Sie eine kurze Bereitschaftsprüfung. Gehen Sie erst weiter, wenn jedes Feld zwei Wochen in Folge angekreuzt ist:
- Bediener bestätigen überwiegend Stopp-Gründe, ohne verfolgt werden zu müssen.
- Der Supervisor nutzt die Daten im Schichtmeeting.
- Das OEE auf dem Bildschirm stimmt mit einer manuellen Prüfung einer Schicht überein.
- Mindestens eine Verbesserung wurde aus den Daten abgeleitet und nachverfolgt.
Wenn eine Linie die Prüfung nicht besteht, beheben Sie die Ursache, bevor Sie die nächste Linie starten. Zwei schwache Linien zu starten ist schlimmer als eine starke.
Ein ausgearbeiteter Rollout-Plan für ein Werk mit vier Linien
Beispielwerk (illustrative Zahlen, kein Kunde): vier Verpackungslinien, zwei Schichten. Linie 2 ist der Engpass. Ihre Baseline-OEE beträgt 52%, mit 70 Minuten eigene Stopps pro Schicht.
| Schritt | Linie | Hauptarbeit | Ausstiegsprüfung |
|---|---|---|---|
| 1 | Linie 2 | Verbinden, Vorlage erstellen, beide Schichten schulen | Bereitschaftsprüfung bestanden, Entscheidungsdatum erreicht |
| 2 | Linie 1 | Vorlage kopieren, Nenngeschwindigkeiten anpassen | Bereitschaftsprüfung bestanden |
| 3 | Linien 3 und 4 | Vorlage kopieren, nur bei Bedarf eigene Fehlercodes hinzufügen | Bereitschaftsprüfung auf beiden bestanden |
| 4 | Werk | Ein Plant-View, wöchentliche Verlustbewertung über die Linien | Verluste über alle vier Linien gerankt |
Angenommen Linie 2 reduziert eigene Stopps von 70 auf 50 Minuten pro Schicht. Das sind 20 Minuten pro Schicht, 40 Minuten pro Tag bei zwei Schichten. Bei einer Linie mit 200 Einheiten pro Minute sind das 8.000 zusätzliche Einheiten pro Tag, bevor sich an den Linien 1, 3 und 4 etwas ändert. Diese Zahlen sind beispielhaft, kein Versprechen; Ihre eigene Baseline bestimmt Ihren Fall.
Fehler, die Sie bei einem Rollout Linie für Linie vermeiden sollten
- Kein Entscheidungsdatum, sodass die erste Linie monatelang läuft, ohne dass jemand entscheidet.
- Die Fehlercodeliste auf jeder Linie ändern, so dass die Plant-Gesamtsummen nicht mehr zusammenpassen.
- Die nächste Linie starten, bevor die letzte ihre Prüfung bestanden hat.
- Operatoren nur einmal schulen und nach der ersten Woche nie wiederkommen.
- Eine Linie nur am OEE beurteilen, ohne eigene Stopps von leer und blockiert zu trennen.
Für Budget und Personal sehen Sie unseren Leitfaden zu Kosten, Zeit und Team für MES-Implementierungen.
Wo passt Fabrico hinein
Fabrico ist eine durch Computer Vision unterstützte Manufacturing Performance Platform. OEE und leichtes MES kommen zuerst: automatisches Logging von Ausfallzeiten, das eigene Stopps, leer und blockierte Zeiten trennt, und OEE live nach Linie und Schicht.
- Maschinen werden verbunden über PLC, ein Fabrico-IoT-Gerät oder eine AI-Kamera.
- Der Operator bestätigt den Grund mit einem Fingertipp, sodass Codes von Linie zu Linie gleich bleiben.
- Verluste werden in Geld bewertet und gerankt, sodass jede neue Linie einer Verlustliste beitritt.
- Ein Blick über Linien und Werke, sobald der Rollout wächst.
Bisher benannte Ergebnisse: ABB berichtet 20% weniger Ausfallzeiten, und Ficosota erhöhte das werkweite OEE von 53.1% auf 59.6% mit einer guten Produktionssteigerung von 23.2% pro Monat. Es gibt keinen kostenlosen Plan und keine Staffeln: Jedes Werk erhält ein Angebot. Mehr dazu auf unserer Seite zu light MES.
Häufig gestellte Fragen
Was ist ein MES-Rollout Linie für Linie?
Das bedeutet, dass Sie das MES zuerst auf einer Produktionslinie installieren, es beweisen, die Einrichtung in eine Vorlage umwandeln und dann auf die nächste Linie kopieren. Jede Linie hat eine kurze Prüfung, bevor die nächste startet.
Welche Linie sollte zuerst kommen?
Die Linie, bei der eine verlorene Stunde das Werk am meisten kostet, in der Regel der Engpass, mit einer Besatzung, die bessere Daten möchte.
Wie vermeidet man das Pilot-Purgatorium?
Vereinbaren Sie vor dem Go-Live eine Baseline, ein oder zwei Ziele und ein Entscheidungsdatum. An diesem Datum erweitern, ändern oder stoppen Sie.
Sollten alle Linien dieselben Fehlercodes haben?
Behalten Sie eine gemeinsame Kernliste bei, damit sich die Plant-Gesamtsummen addieren. Fügen Sie einen linien-spezifischen Code nur hinzu, wenn ein Verlust wirklich nur auf dieser Linie existiert.
Braucht jede Maschine einen PLC?
Nicht mit Fabrico. Eine Maschine wird über PLC, ein Fabrico-IoT-Gerät oder eine AI-Kamera angebunden.
Planen Sie Ihren Rollout in einer Demo
Bringen Sie Ihre Linienliste und eine Woche Ausfallaufzeichnungen mit. Wir zeigen, welche Linie Sie starten sollten und wie deren Vorlage aussieht.
Verwandte Artikel

Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.